 EN



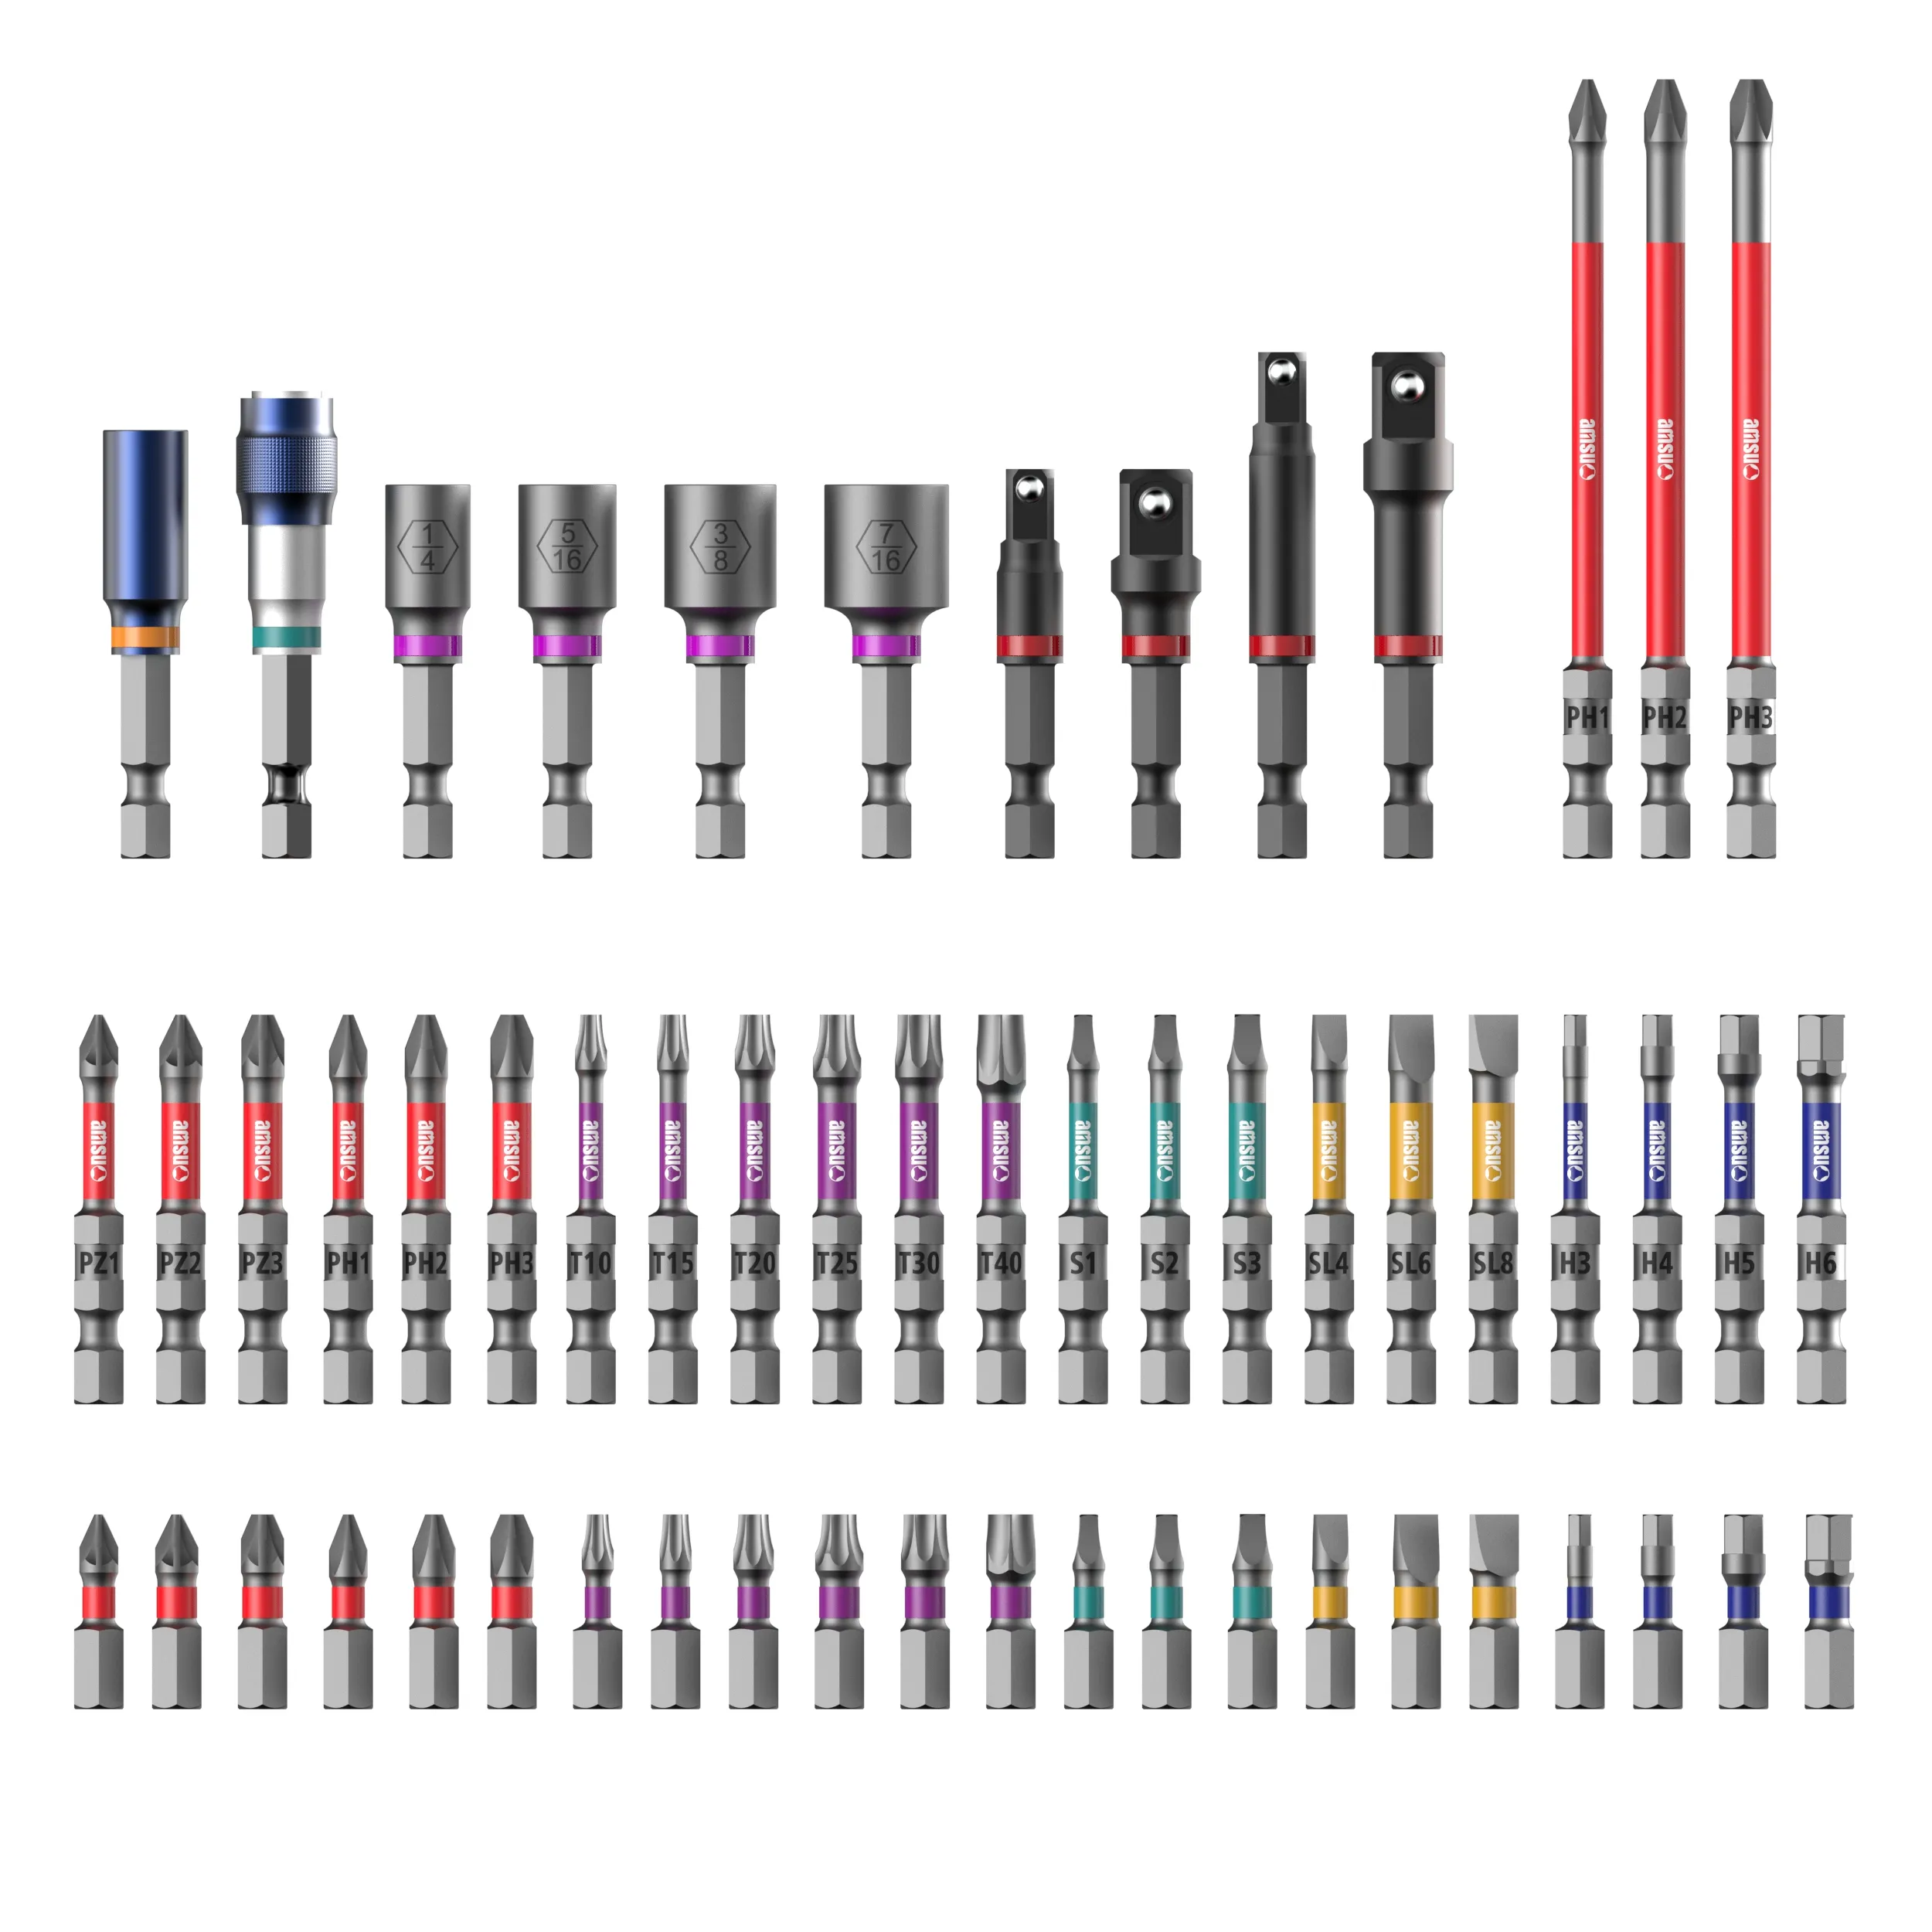
Að velja rétta skrúfdrifur fyrir háþrýstis iðnaðarlegar notkunar er mikilvægt til að tryggja bæði framkvæmd verksins og langa líftíð tæknisins. Í þungum iðnaðarumhverfi getur rangt val á skruflýsustöngum leitt til brotinnar skrúfu, skaða á tækninu eða öryggisvanda. Með því að skilja sambandið milli hönnunar skruflýsustanga, efna samsetningar og þrýstistyrks geta fagmenn tekið vel upplýstar ákvarðanir sem vernda fjármunina þá og halda í gangi virkni.
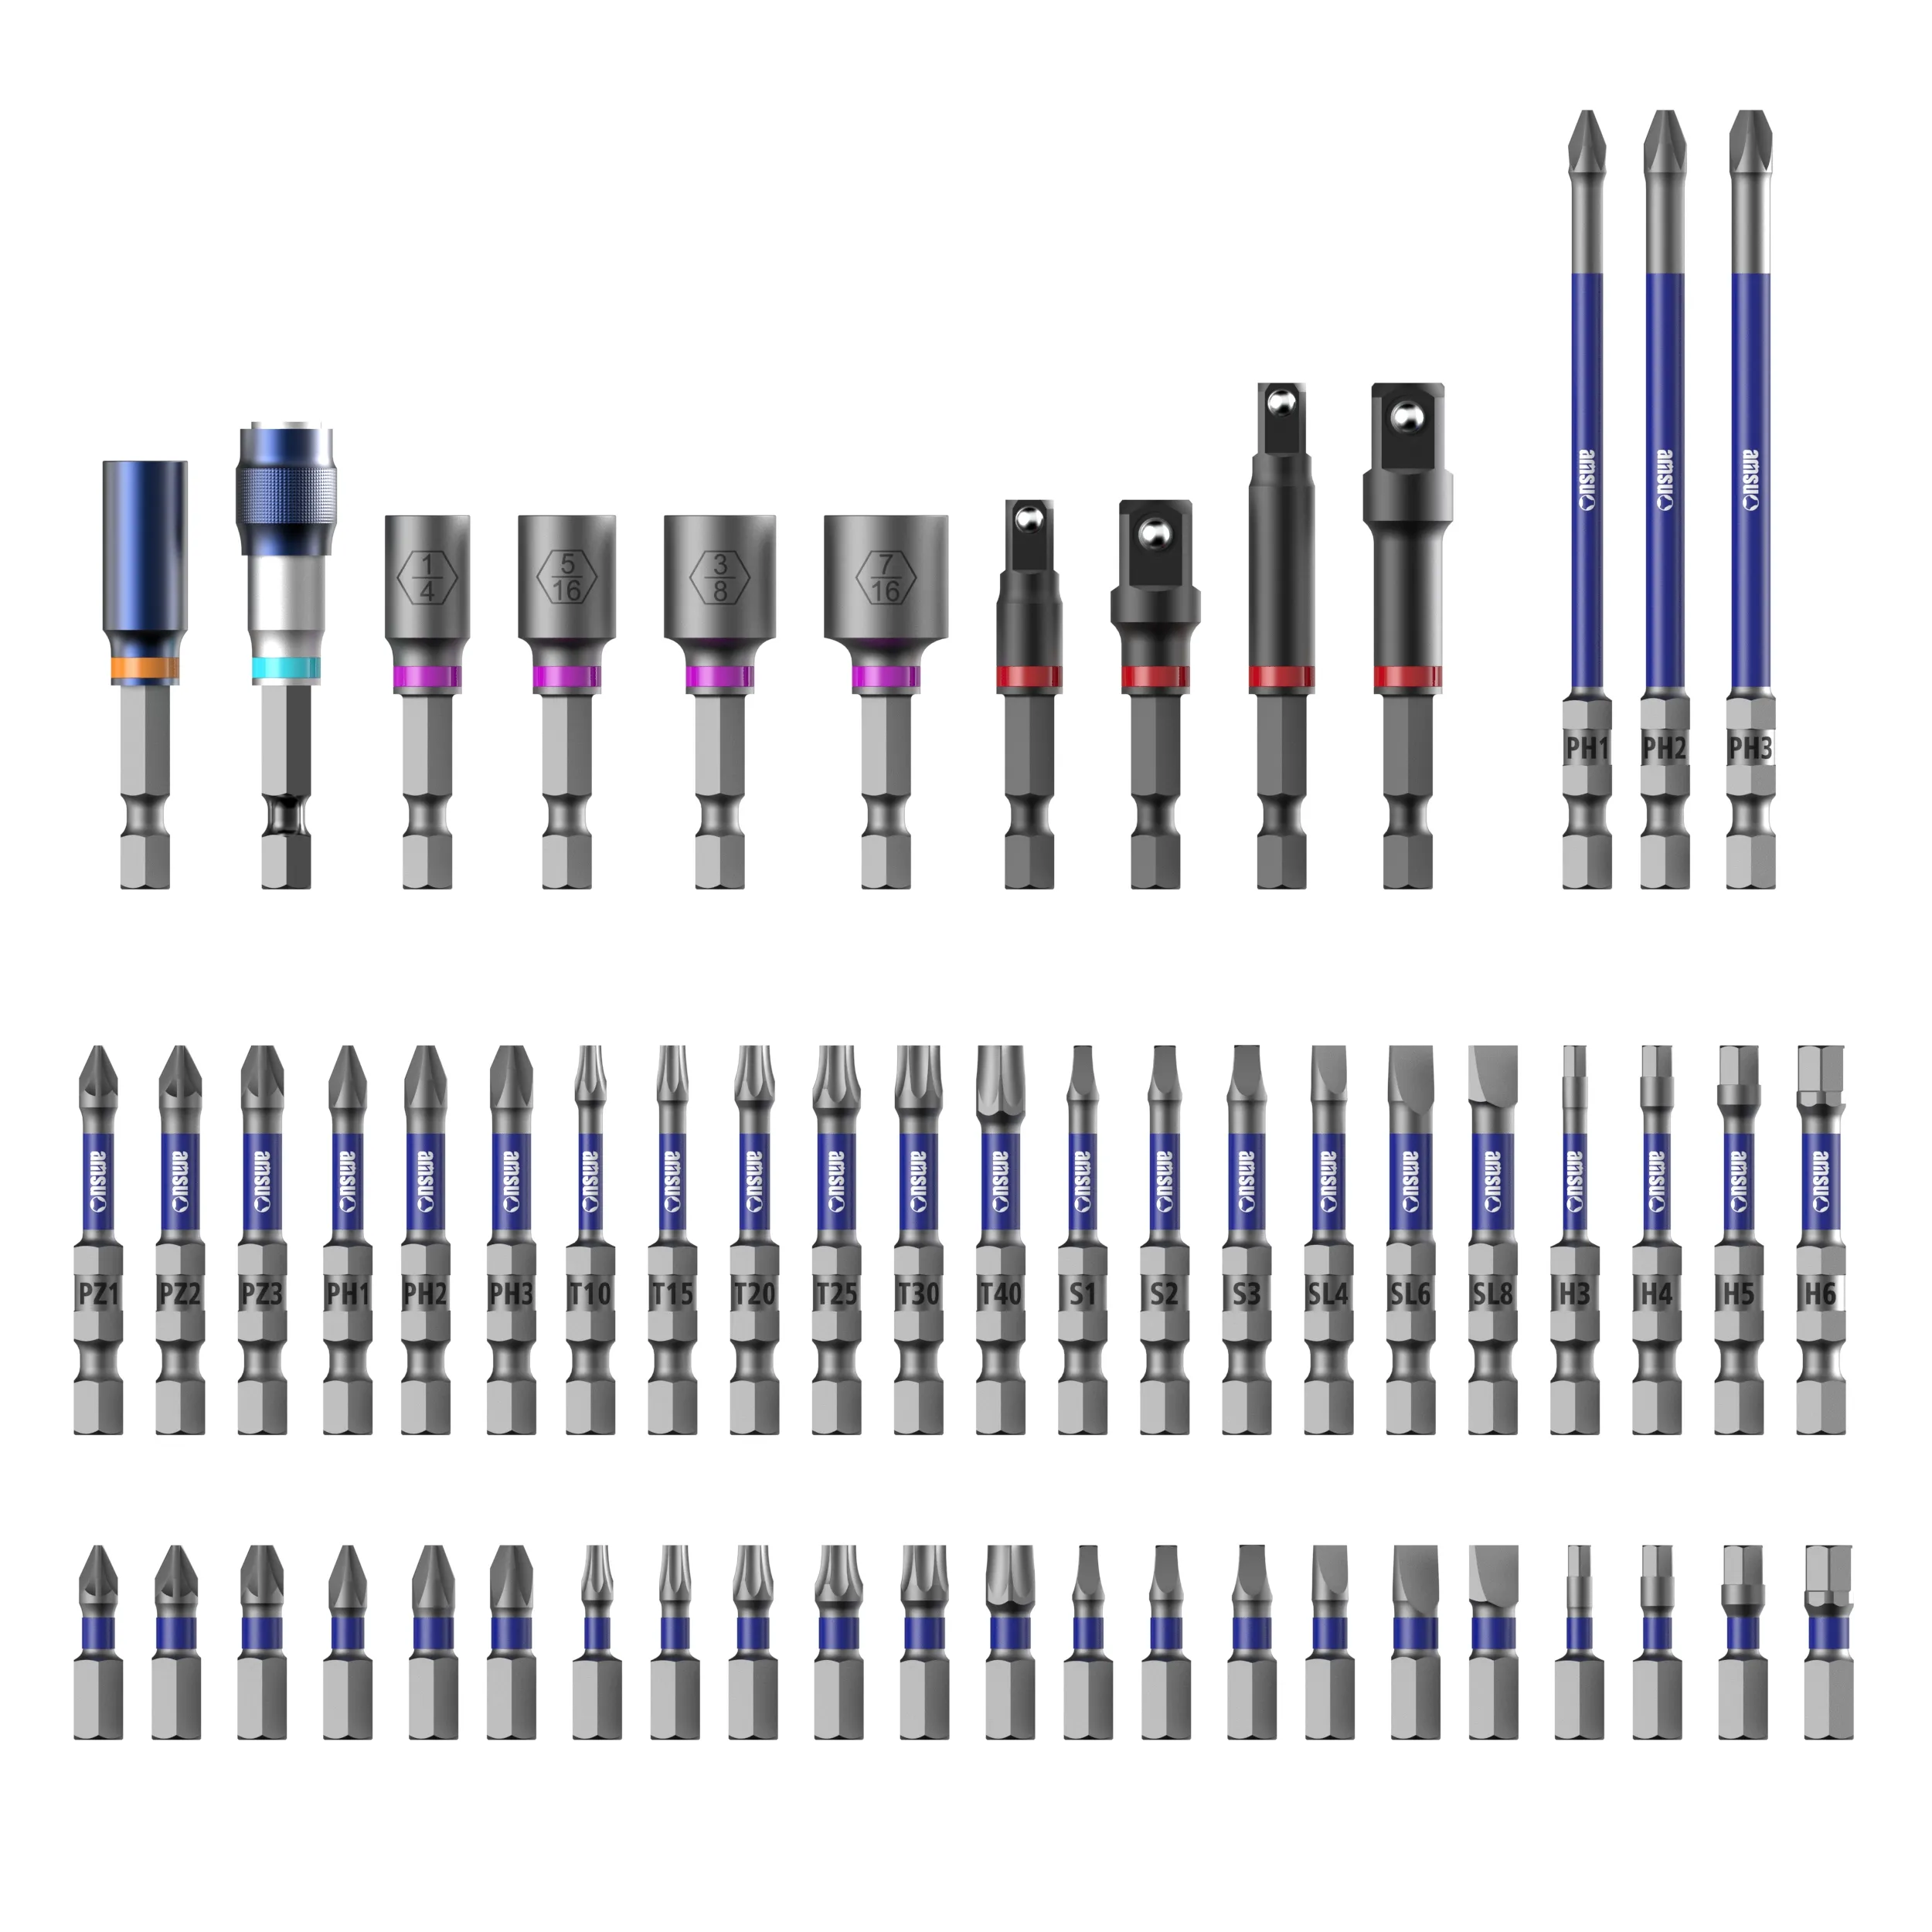
Háþrýstis verk krefjast nákvæmni og áreiðanleika. Hættan er miklu meiri í framleiðsluverkstöðum, uppsetningu þungra véla og viðhaldi mikilvægum innri byggingum þar sem mistök við skrúfuna gætu leitt til dýrra stöðvunar tíma eða öryggisvanda. Fullnægjandi mengi skruflýsustanga með viðeigandi stærðum tryggir að þú hafir rétta tól fyrir hvert skrúfunartilvik, en segulskruflýsustangir bæta öryggi með því að koma í veg fyrir að skrúfur detti og bæta virkni.
Grundvallaratriði um skruflýsustangir
Lykilhlutar og hönnunarrökræða
Hver skrujárnspíra samanstendur af ás sem tengist dregiforrit og virkum enda sem er hönnuður til að festast við höfuð skrúfuna. Geometrian á þessum virka enda ákvarðar getu spírunnar til að senda snúningstorg og gæði festingar við skrúfuna. Spíra sem er rétt hönnuð sendir kraft beint í skrúfuna án þess að slíðra, sem er nauðsynlegt fyrir notkun með háu snúningstorg. Staðlar fyrir hönnun spírur eru settir upp í alþjóðlegum tilvísunum sem skilgreina formleysi og efni kröfur til að tryggja jafna afköst hjá öllum framleiðendum.
Eiginleiki snúðlyklisins með múgnum bætir miklu við praktískan gildi í iðnaðarumhverfi. Múgnunin heldur skrúfunni örugglega á staðnum þegar henni er sett inn, minnkar þreytu notanda og krefst ekki að skrúfurnar geti dregist á hæðarkerfum eða í takmörkuðum rýmum. Þó svo styrkur múgnunar breytist eftir hönnun lyklanna, og í sumum nákvæmum forritum gæti verið nauðsynlegt að nota ómúgna lykla til að koma í veg fyrir áhrif á viðkvæmar rafrænar hluti eða mælingar.
Samskeyti af materialum og lifandi kynning
Háþrýstis iðnaðarhringskífur eru venjulega framleiddar úr harðuðum steel-loy, krom-vanadín-steel eða mólýbdení-loy efni. Þessi samsetningar veita harðleika sem nauðsynlegur er til að standa á móti umskiptum undir háþrýstiskröfum, en samt viðhaldast nógu mikill fagurleiki til að koma í veg fyrir brjótlegra brot. Harðunaraðferðin felur í sér nákvæma hitabehandlingu sem verður að jafna harðleika og flóðleika. Hringkífur sem eru of harðar verða brjótlegar og skella auðveldlega; hringkífur sem eru of mjúkar umskiptast og missa tengingarskikkina sína, sem gerir þær ónotandi fyrir lengri tíma háþrýstisstarfsemi.
Val á stærð og gerð hringkífu fyrir háþrýstiskröfur
Töfla yfir stærð hringkífa og samsvörun við skrúfuboltana
Trúlegur töflur yfir stærðir skrúfdrætisvörða er nauðsynleg viðmiðunaraðferð til að passa vörðana við höfuðform skrúfanna. Of litlir vörðar mynda ófullkomin tenging við skrúfuhöfuðin, sem veldur því að vörðurinn slípur út („cam-out“) og skemmir bæði skrúfuna og vörðinn sjálfan. Of stórir vörðar gætu ekki farið í skrúfuhöfuðin eða gætu valdið of mikilli hliðrýmdu sem beygir skrúfurnar eða rífur þræðina. Nákvæm stærð tryggir hámarksyfirborðssamband, sem tengist beint snúningstækifæri og öryggi skrúfunnar.
Algengar iðnaðarhringskífur innihalda Phillips-, ferningslaga, Pozidriv- og Torx-hugmyndir. Hver tegund hefur ákveðnar mælingar á bitunum sem skilgreindar eru í staðla eins og ISO, DIN eða ANSI. Fullkomin mengi af skrúfusnúðum ættu að innihalda margar stærðir innan hverrar tegundar til að hægt sé að nota þá við ýmsar hringskífur í iðnaði með háum snúningstöglum. Að bera saman upplýsingar um hringskífurnar við nákvæma töflu yfir stærðir skrúfusnúða áður en verkið hefst krefst ekki kostnaðarsama villa og tryggir bestu mögulegu snúningstöglu.
Mat á snúningstöglu
Hver tegund og stærð skrúfdrætis hefur hámarks snúningstölu sem táknar kraftinn sem hún getur örugglega transmítt, án þess að verða varanlega breytt eða brjótast. Framleiðendur veita venjulega snúningstölur byggðar á staðlaðum prófunaraðferðum. Fyrir hásnúningstölu iðnaðarskilyrði er nauðsynlegt að nota skrúfdræti með hærri snúningstölu en væntanlega virkjunarsnúningstalan, með öryggisbilinu, sem venjulega er 20–30 prósent hærra en hámarksvæntar álagsháttar. Þetta bil tekur tillit til breytilegra skilyrða í reynd, mismunandi efnaeiginda og samansafnaðs álags sem kemur af endurteknum notkun.
Virkileg framsetning bestu aðferða fyrir hásnúningstölu notkun
Rétt val á skrúfdræti og viðhaldsáætlun
Þróun kerfisbundins aðferðar við val og viðhald á bitum lengir notkunartíma þeirra og tryggir jafna afköst. Áður en hvert háþrýstingar fastspennuverkefni er framkvæmt skal skoða bitana með auga til að athuga hvort þeir séu slitið, breyttir í lögun eða hafi yfirborðsskemmdir. Magnétískur biti á skrúfusnúði ætti að halda áfram að vera jafnmagnétískur; minnkun á magnétísku kraftinum gefur til kynna að bitinn hafi verið undir miklum álagi og gæti verið nálægt enda notkunartíma síns. Raðaðu bitasettinu fyrir skrúfusnúði í vel merktu geymslukerfi sem gerir verkfræðingum kleift að auðveldlega finna rétta bitann fyrir hvert fastspennuverkefni án þess að giska eða reyna á óvissum hátt.
Venjuleg viðhaldsstarfsemi felur í sér hreinsun á bitum eftir notkun til að fjarlægja óhreinindi sem geta valdið rusningu, geymslu þeirra í þurrri umhverfi og snúning á bitum í vinnuskeiðum til að dreifa sliti jafnt yfir alla skruvunarbitasettina. Í iðnaðarumhverfi með háa rökkunarmagni ætti að hugsa að nota verndarþekjur eða sérstakar geymslulausnir til að koma í veg fyrir rusningu og oxíðmyndun. Skjölun á notkunarbrytum bita getur sýnt hvaða stærðir og gerðir hafa hærri mistökumhraða, sem gefur upplýsingar fyrir framtíðarverslunarákvarðanir og áherslur á námskeið.
Tæki og umhverfisáhrif
Sjálfur drifitækið ákvarðar miklu á því hversu árangursríkt valið á skrúfdrifisbitum er. Loft- og rafvirk tæki ættu að vera stillt til að veita snúningstörm innan tiltekna bila til að koma í veg fyrir ofmikla álag á bitunum. Drifgöngur með breytilegri hraða gefa betri stýringu í aðstæðum með háan snúningstörm en fasthraðadrifgöngur. Umhverfisþættir eins og útterlilegar hitastig, raki og rýrnandi andrúmsloft áhrifa bæði á afrek bitanna og á líftíma þeirra. Með því að velja bita með útbætt yfirborðsbehandlingu fyrir ógnvekjandi umhverfi lengist notkunartími þeirra og varðveitir jafnan snúningstörmssendingu einnig í erfitt aðstæðum.
Algengar spurningar
Hvað gerir skrúfdrifisbitu viðeigandi fyrir vinnu með háan snúningstörm?
Skrúfdrifisbitur með háum snúningstöppum verður að sameina harða efna samsetningu við nákvæma rúmfræðilega hönnun sem tryggir fulla tengingu við skrúfuhaus. Bitinn verður að hafa snúningstoppumerkjun sem er að minnsta kosti 20 prósent hærri en kröfur í notkun, og hann ætti að halda á nákvæmum mælingum um allan notkunartíma sinn. Val á efni, gæði hitabehandlings og framleiðslusvæði ákvarða samtals hvort bitur getur áreiðanlega unnið með háum snúningstöppum án þess að slíðra, breytast eða brjóta.
Hvernig bætir segulskrúfdrifisspitzi við árangur í iðnaðarlegri skrúfun?
Mágnetískur skrúfdrifaraðal heldur fastanum örugglega á meðan hann er settur inn, sem minnkar þreytu notanda og krefur fastana að ekki falla á vinnusvæði eða í takmarkaða rými þar sem þeir eru erfitt að ná í. Þessi eiginleiki er sérstaklega gagnlegur við hæðarvinnu, í framleiðslulínunni og við viðhaldsverk þar sem tap á fastanum getur valdið öryggisvandamálum eða framleiðsluforsinkunum. Mágnetíska áhrifin verða að vera nógu sterk til að halda fastanum örugglega, en þau ættu ekki að trufla viðkvæma rafrásir eða nákvæm mælingar í sérstökum forritum.
Hvers vegna er mikilvægt að nota töflu yfir stærð skrúfdrifaraðala við háþrýstiverk?
Líkamskort af skrúfdrætisbitum tryggir nákvæma samsvörun á milli bitsins og höfuðs skrúfunar, sem er nauðsynlegt til að senda snúningstakta örugglega og koma í veg fyrir skemmdir. Rangt stærðarval veldur því að bitið glísar út úr skrúfunni (cam-out), sem minnkar öryggi skrúfunarinnar og getur jafnvel skemmt þráðinn eða skrúfunarhöfuðið varanlega. Með því að vísa í viðeigandi kort áður en verkið hefst er tryggt besta mögulega snertiflatan á milli bitsins og skrúfunarinnar, sem hámarkar snúningstaktagetu og minnkar líkurnar á dýrri endurvinningu eða tæknibila í mikilvægum iðnaðaraðgerðum.