 EN



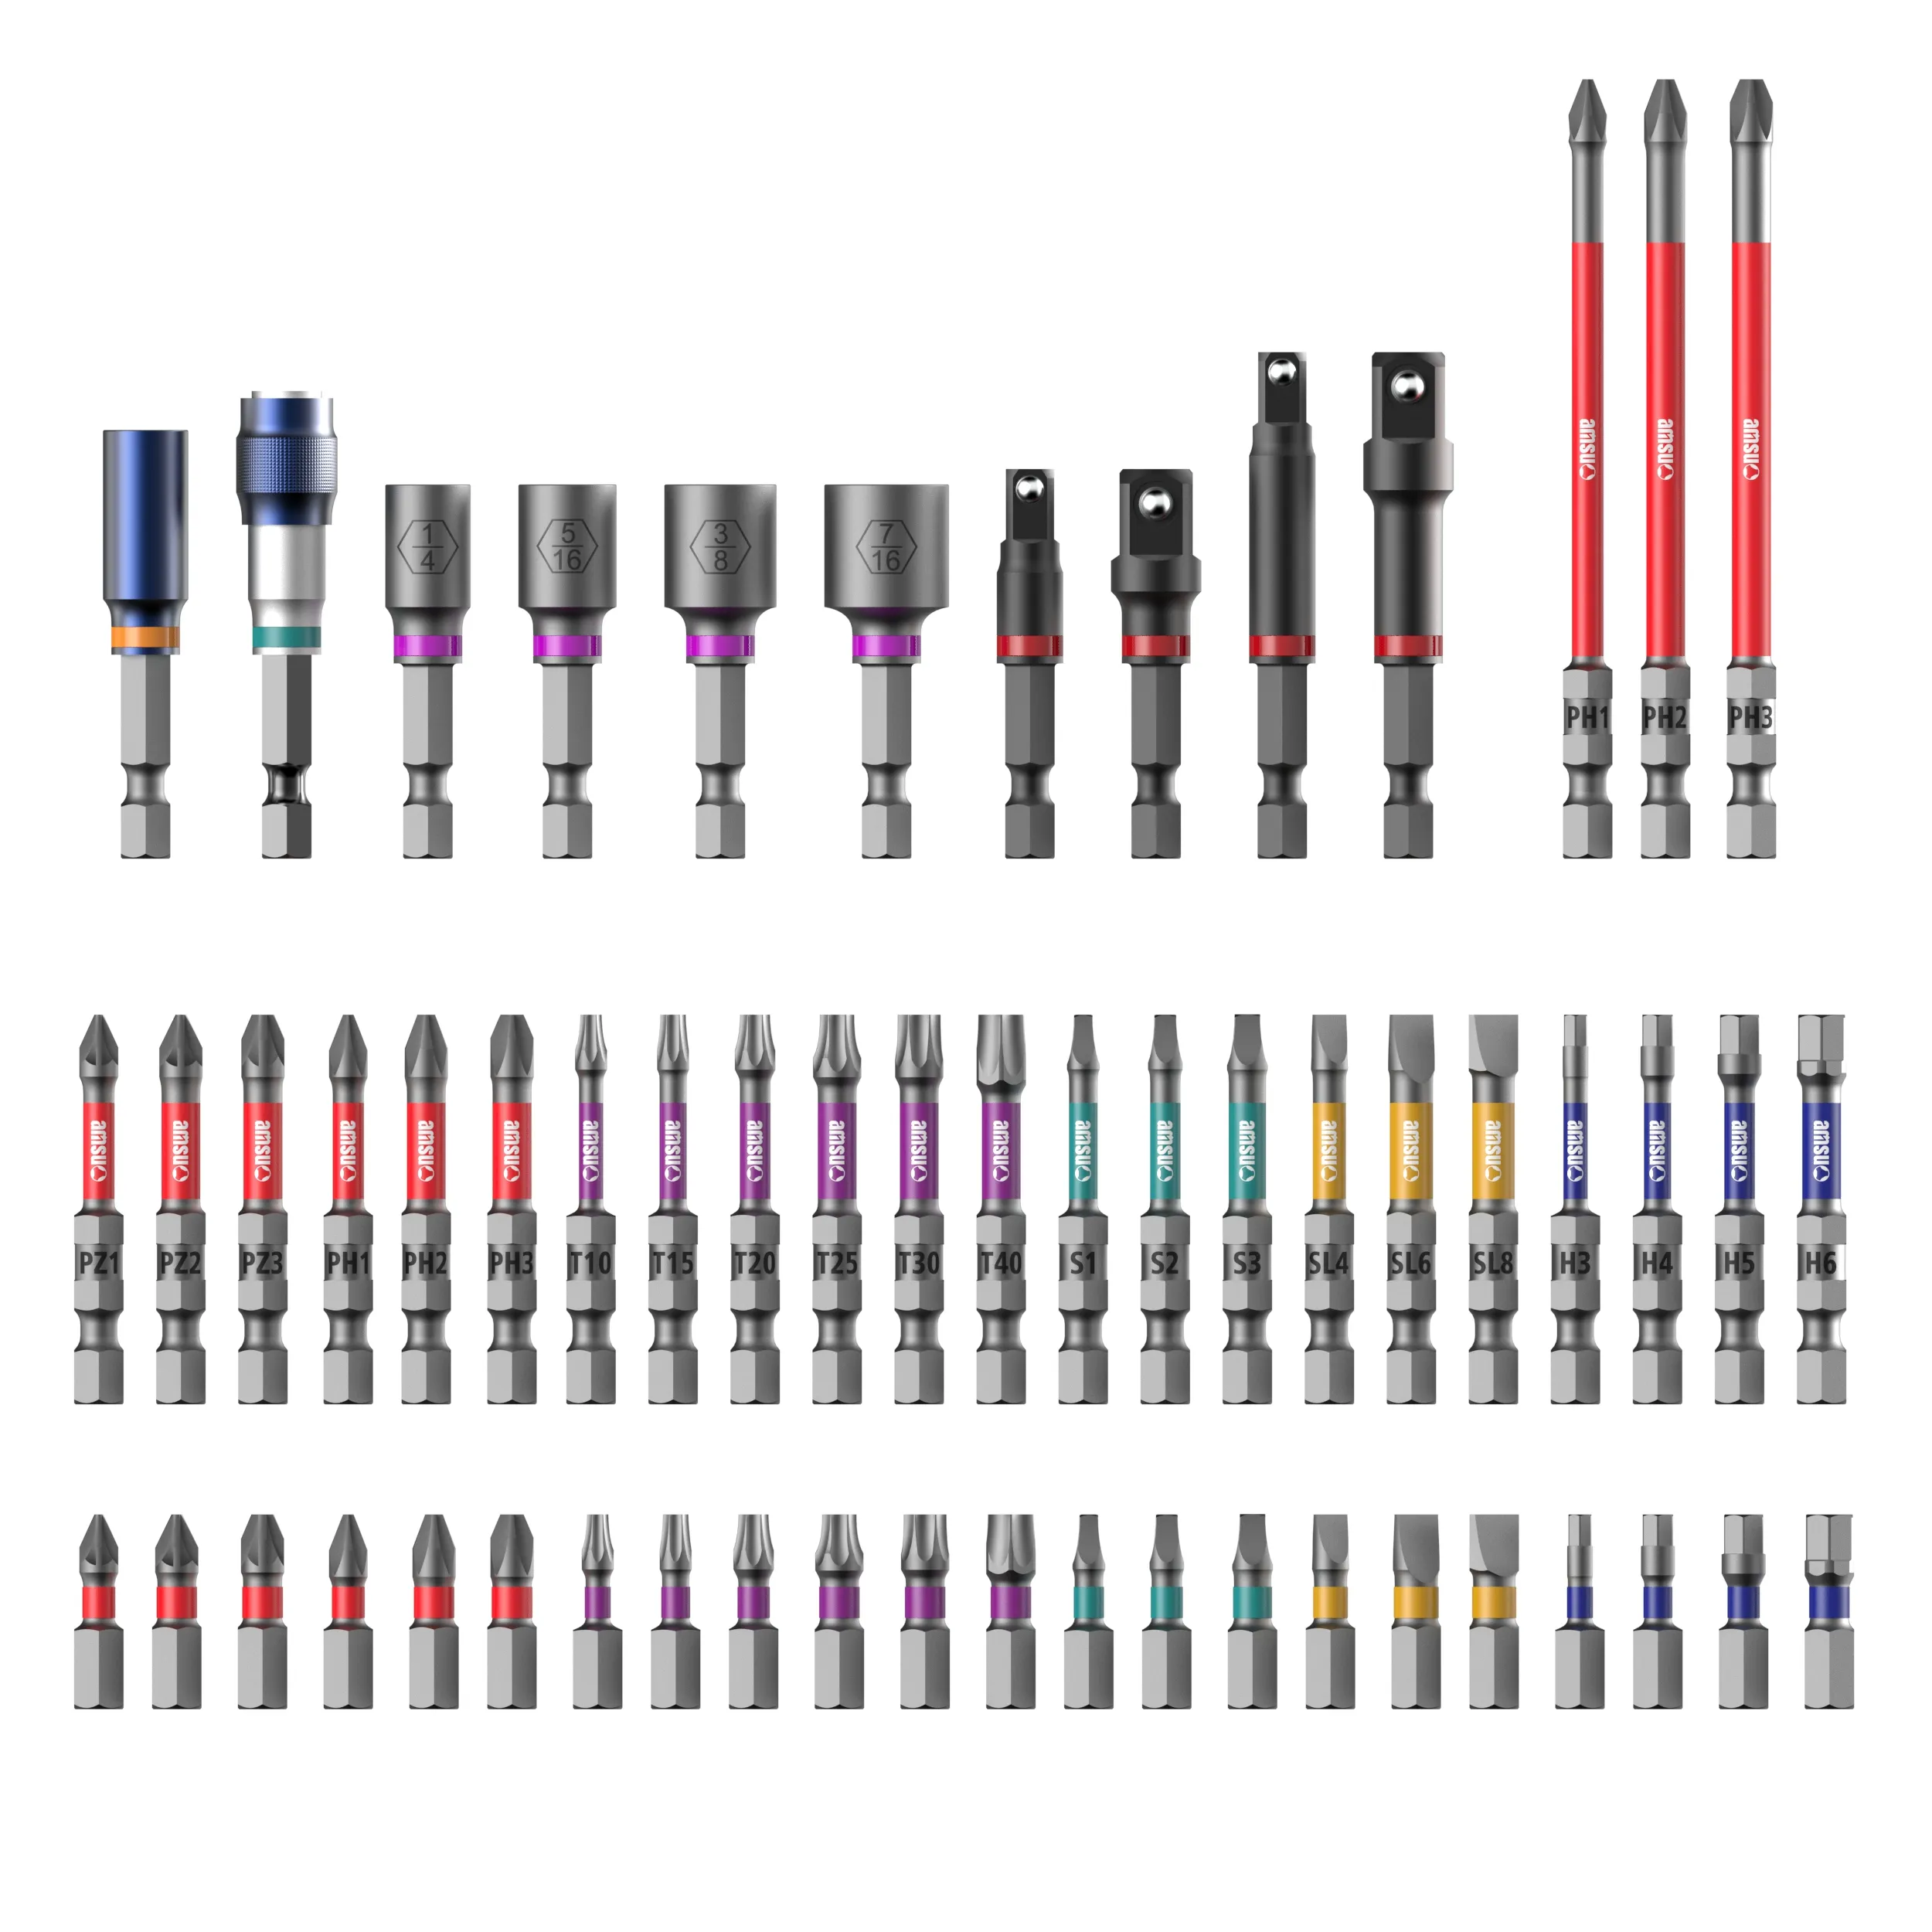
Выбор правильных бит для отвертки для промышленных применений с высоким крутящим моментом имеет решающее значение для обеспечения как успешного выполнения задачи, так и длительного срока службы оборудования. В тяжёлых промышленных условиях неправильный выбор насадки может привести к срыву резьбы на крепёжных элементах, повреждению оборудования или возникновению угроз безопасности. Понимание взаимосвязи между конструкцией насадки, составом материала и её способностью выдерживать крутящий момент позволяет специалистам принимать обоснованные решения, защищающие их инвестиции и сохраняющие эффективность эксплуатации.
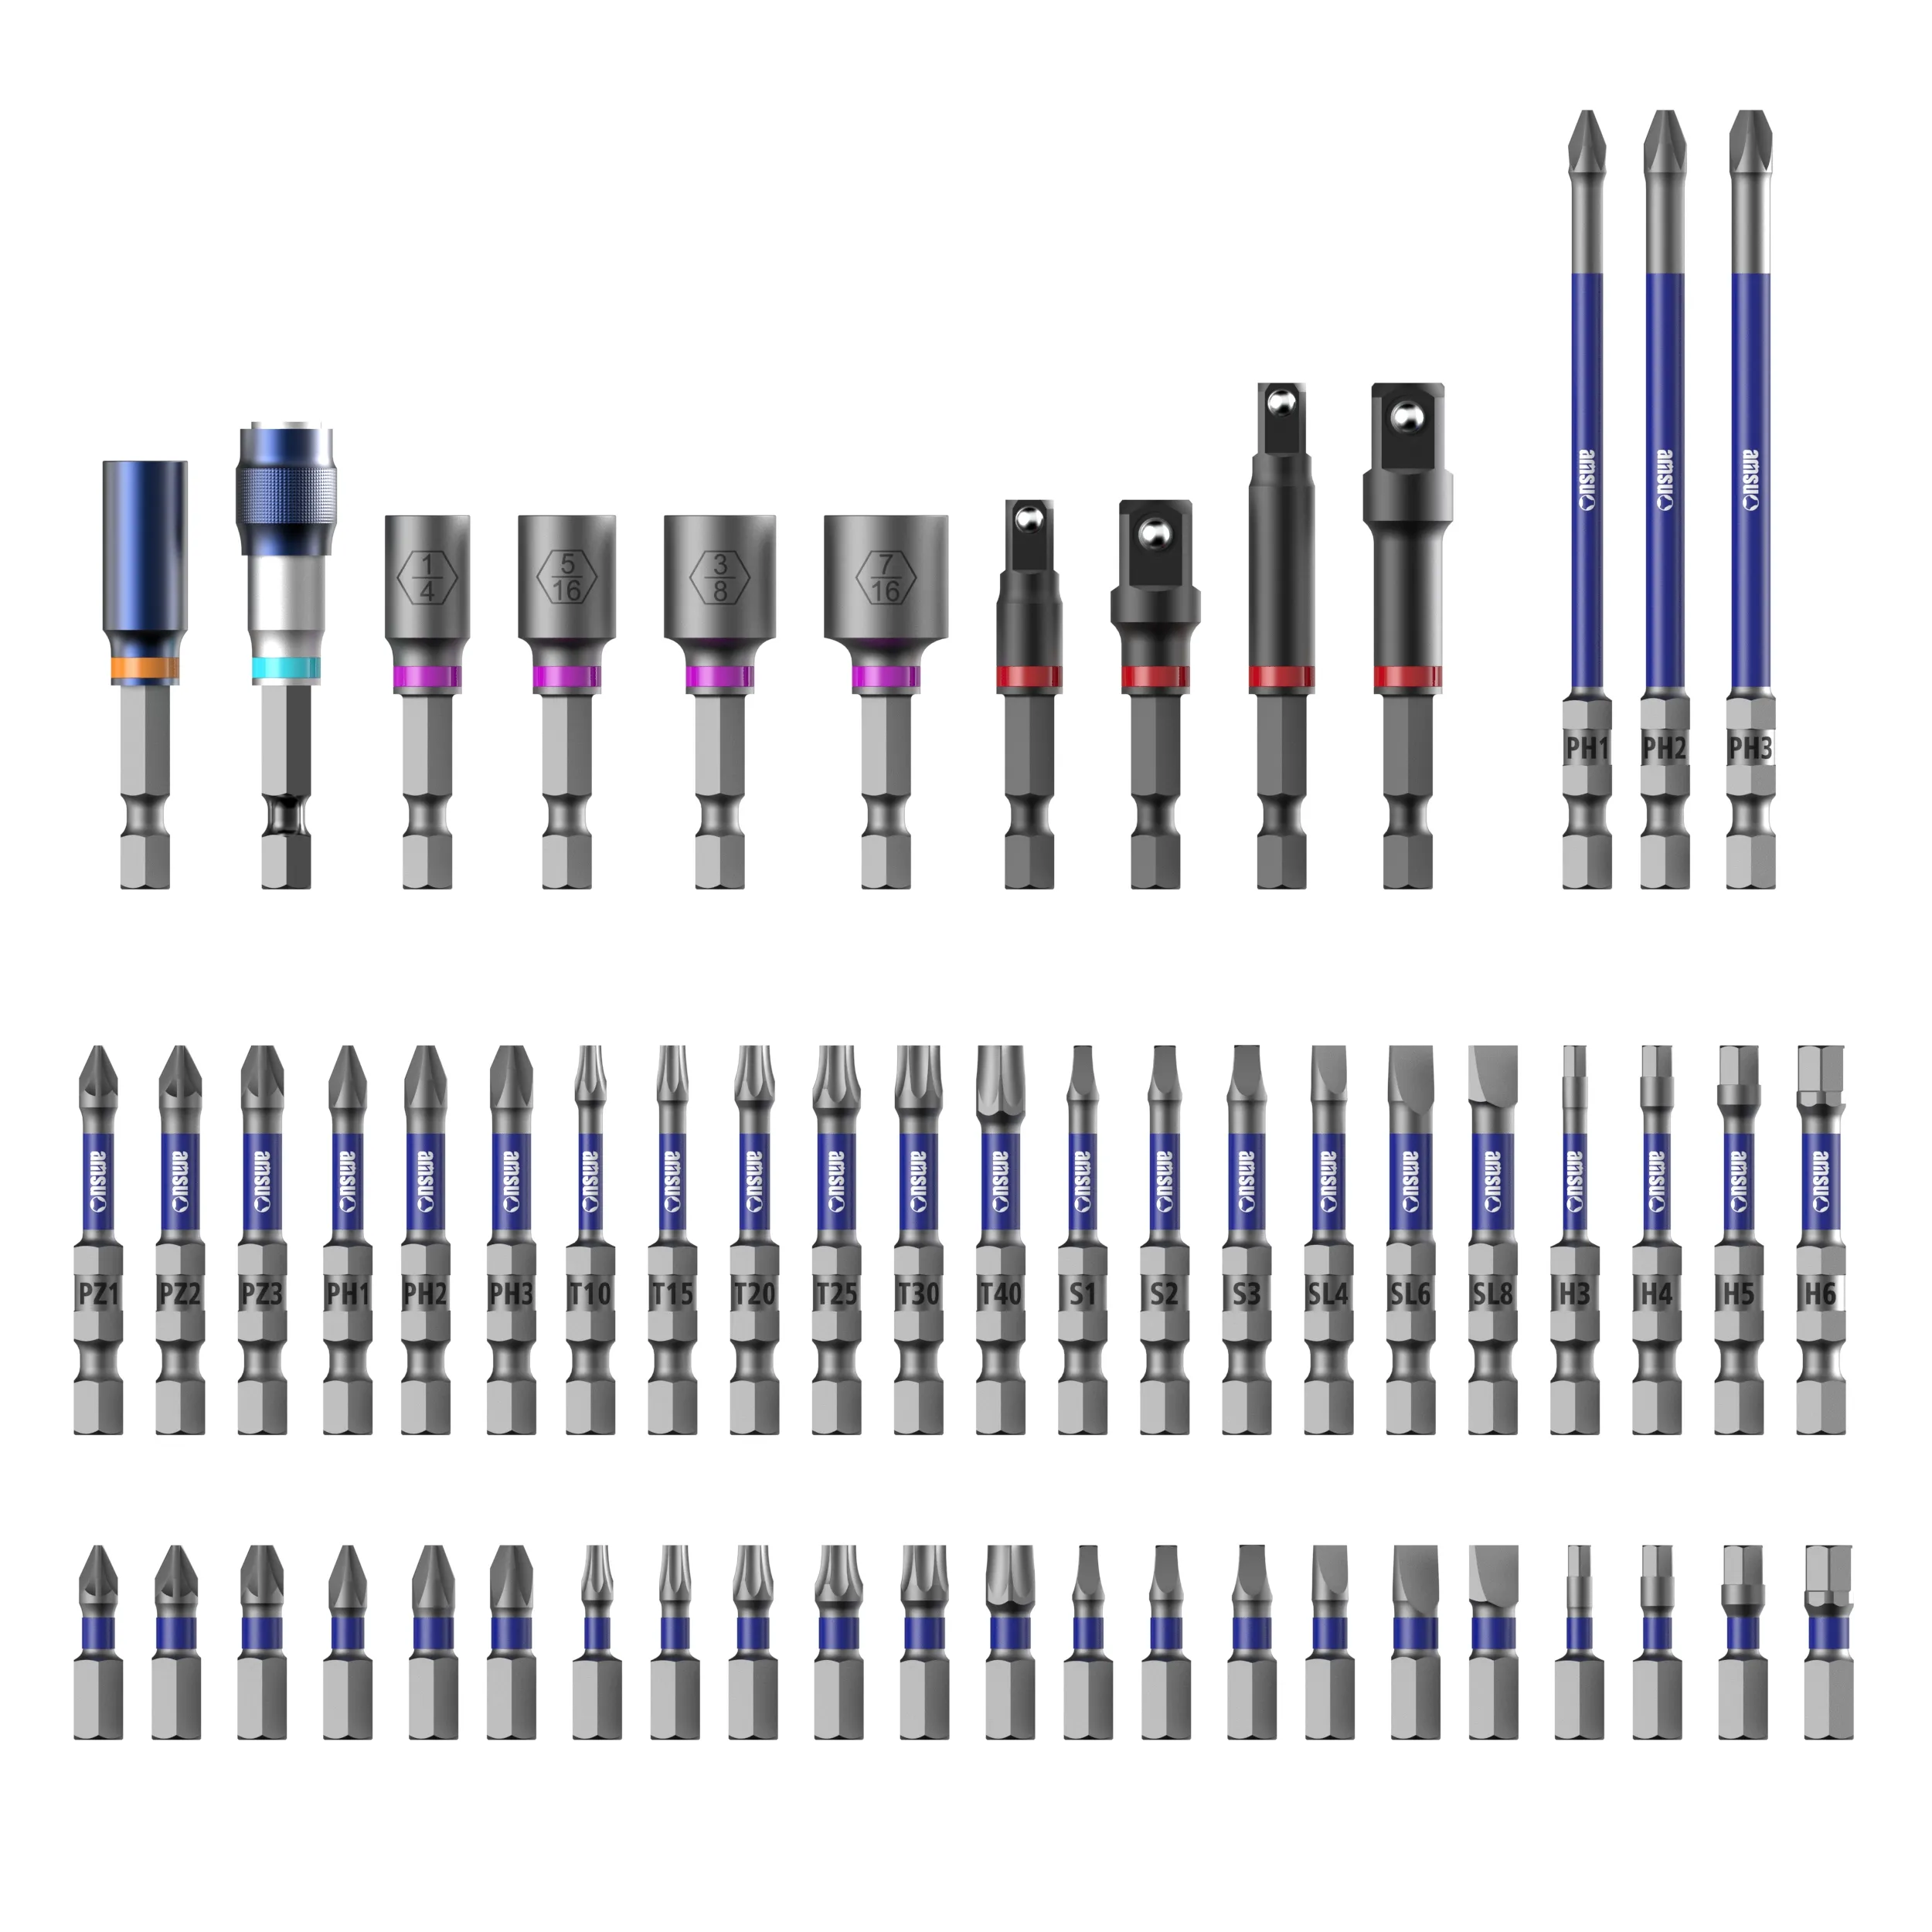
Работа с высоким крутящим моментом требует точности и надёжности. Ставки значительно выше на производственных предприятиях, при сборке тяжёлого оборудования и при техническом обслуживании критически важной инфраструктуры, где отказ крепёжного элемента может вызвать дорогостоящий простой или проблемы с безопасностью. Комплект насадок для отвёртки с широким выбором размеров гарантирует наличие подходящего инструмента для каждой операции крепления, а магнитные наконечники отвёрток повышают безопасность работы за счёт предотвращения падения крепёжных элементов и улучшения эффективности рабочего процесса.
Основы насадок для отвёртки
Основные компоненты и принципы дизайна
Каждый бит для отвертки состоит из стержня, который соединяется с приводным инструментом, и рабочего конца, имеющего форму, обеспечивающую зацепление с головкой крепежного элемента. Геометрия этого рабочего конца определяет способность передавать крутящий момент и качество зацепления с крепежом. Правильно спроектированный бит передает усилие непосредственно на крепеж без проскальзывания, что особенно важно в задачах, требующих высокого крутящего момента. Стандарты проектирования битов устанавливаются международными спецификациями, определяющими допуски на форму и требования к материалам, чтобы обеспечить стабильную производительность у всех производителей.
Функция магнитного наконечника отвёртки значительно повышает практическую ценность инструмента в промышленных условиях. Намагничивание надёжно удерживает крепёжный элемент при установке, снижая утомляемость оператора и предотвращая потерю крепежа на высоте или в труднодоступных местах. Однако сила магнита различается в зависимости от конструкции насадки, а в некоторых точных областях применения могут потребоваться немагнитные насадки, чтобы избежать помех чувствительным электронным компонентам или измерениям.
Состав материала и долговечность
Высокомоментные промышленные биты для отвёрток обычно изготавливаются из закаленных сталей, хромованадиевой стали или молибденовых сплавов. Такие материалы обеспечивают необходимую твёрдость для сопротивления деформации в условиях высоких нагрузок, сохраняя при этом достаточную вязкость, чтобы предотвратить хрупкое разрушение. Процесс закалки включает точную термообработку, при которой необходимо соблюдать баланс между твёрдостью и гибкостью. Слишком твёрдые биты становятся хрупкими и легко скалываются; слишком мягкие — деформируются и теряют геометрию зацепления, что делает их непригодными для продолжительной работы при высоком крутящем моменте.
Выбор размера и типа бита для условий высокого крутящего момента
Таблица размеров битов для отвёрток и подбор крепёжных изделий
Надёжная таблица размеров бит для отвёрток — это важнейший справочный инструмент для подбора бит под геометрию головок крепёжных элементов. Биты меньшего размера обеспечивают неполный контакт с головками крепёжных элементов, что приводит к явлению «проскальзывания»: бит выскальзывает, повреждая как крепёжный элемент, так и саму биту. Биты большего размера могут не входить в головки крепёжных элементов либо создавать чрезмерное боковое давление, изгибающее крепёжные элементы или срывающее резьбу. Точность размеров обеспечивает максимальную площадь контакта, что напрямую влияет на передаваемый крутящий момент и надёжность крепления.
К распространённым типам промышленных крепёжных элементов относятся крестообразные (Phillips), четырёхгранные (square-drive), Pozidriv и Torx. Каждый тип имеет строго определённые размеры бит, установленные стандартами, такими как ISO, DIN или ANSI. Полный набор бит для отвёрток должен включать несколько размеров для каждого типа, чтобы обеспечить совместимость со всеми крепёжными элементами, встречающимися при выполнении промышленных работ с высоким крутящим моментом. Сопоставление характеристик ваших крепёжных элементов с подробной таблицей размеров бит для отвёрток до начала работ позволяет избежать дорогостоящих ошибок и гарантирует оптимальное приложение крутящего момента.
Оценка предельного крутящего момента
Для каждого типа и размера бита отвертки указывается максимальный крутящий момент, который представляет собой усилие, безопасно передаваемое битом без необратимой деформации или разрушения. Производители обычно приводят характеристики крутящего момента на основе стандартизированных методов испытаний. Для промышленных применений с высоким крутящим моментом требуются биты с номинальным значением крутящего момента, превышающим ожидаемый рабочий момент с запасом прочности — как правило, на 20–30 % выше максимальной прогнозируемой нагрузки. Такой запас компенсирует изменчивые условия эксплуатации на месте, различия в материалах и суммарные напряжения при многократном использовании.
Применение передовых методов для задач с высоким крутящим моментом
Правильный выбор битов и стратегия их технического обслуживания
Разработка системного подхода к выбору и обслуживанию битов увеличивает срок службы инструментов и обеспечивает стабильность их работы. Перед каждой операцией затяжки с высоким крутящим моментом визуально осматривайте биты на предмет износа, деформации или повреждений поверхности. Магнитный наконечник отвёртки должен сохранять постоянную намагниченность; снижение магнитных свойств указывает на то, что бит подвергся значительным нагрузкам и, возможно, приближается к концу срока эксплуатации. Организуйте набор битов для отвёртки в системе хранения с чёткой маркировкой, позволяющей техникам быстро определять нужный бит для каждой операции затяжки без догадок или проб и ошибок.
Регулярное техническое обслуживание включает очистку насадок после использования для удаления загрязнений, способствующих коррозии, хранение насадок в сухих условиях и чередование насадок в рабочих циклах для равномерного распределения износа по всему набору насадок для отвёртки. В промышленных средах с высокой влажностью рекомендуется использовать защитные покрытия или специализированные решения для хранения, чтобы предотвратить образование ржавчины и окисления. Документирование режимов использования насадок позволяет выявить, какие размеры и типы насадок имеют более высокие показатели отказов, что помогает принимать обоснованные решения при закупках и определять приоритеты в обучении персонала.
Оборудование и экологические факторы
Сам инструмент для завинчивания существенно влияет на эффективность выбора насадки для отвёртки. Пневматические и электрические инструменты должны быть откалиброваны так, чтобы обеспечивать крутящий момент в заданных пределах, чтобы избежать чрезмерной нагрузки на насадку. Дрели с регулируемой скоростью обеспечивают лучший контроль при работе с высоким крутящим моментом по сравнению с инструментами с фиксированной скоростью. Эксплуатационные факторы — например, экстремальные температуры, влажность и агрессивные (коррозионные) среды — влияют как на производительность насадок, так и на их срок службы. Выбор насадок с улучшенными поверхностными покрытиями для работы в тяжёлых условиях увеличивает ресурс и обеспечивает стабильную передачу крутящего момента даже в сложных условиях.
ЧаВО
Что делает насадку для отвёртки пригодной для работы с высоким крутящим моментом?
Бит для отвертки с высоким крутящим моментом должен сочетать в себе закаленный состав материала и точную геометрическую форму, обеспечивающую полное зацепление с головкой крепежа. Крутящий момент бита должен превышать требования вашей задачи как минимум на 20 процентов, а его размерные параметры должны оставаться стабильными на протяжении всего срока службы. Выбор материала, качество термообработки и производственные допуски совместно определяют, способен ли бит надежно выдерживать высокие нагрузки по крутящему моменту без проскальзывания, деформации или разрушения.
Как магнитный наконечник отвертки повышает эффективность промышленного крепления?
Магнитный наконечник отвёртки надёжно удерживает крепёж во время установки, снижая утомляемость оператора и предотвращая падение крепёжных элементов на строительных площадках или в труднодоступных местах, где их извлечение затруднено. Эта функция особенно ценна при работе на высоте, на сборочных линиях и при техническом обслуживании, поскольку потеря крепежа создаёт угрозу безопасности или приводит к задержкам в производстве. Сила магнитного притяжения должна быть достаточной для надёжной фиксации крепежа, но не должна мешать работе чувствительных электронных компонентов или точным измерениям в специализированных задачах.
Почему использование таблицы размеров битов отвёртки важно для применений с высоким крутящим моментом?
Таблица размеров бит для отвёртки обеспечивает точное соответствие между геометрией бита и головкой крепёжного элемента, что необходимо для безопасной передачи крутящего момента и предотвращения повреждений. Неправильный подбор размера приводит к явлению «проскальзывания», при котором бит выскальзывает из головки крепёжного элемента, что снижает надёжность фиксации и может привести к срыву резьбы или необратимому повреждению головки крепёжного элемента. Использование соответствующей таблицы перед началом работы гарантирует оптимальную площадь контакта между битом и крепёжным элементом, максимизируя передаваемый крутящий момент и снижая риск дорогостоящей переделки или отказа оборудования в критически важных промышленных операциях.