 EN



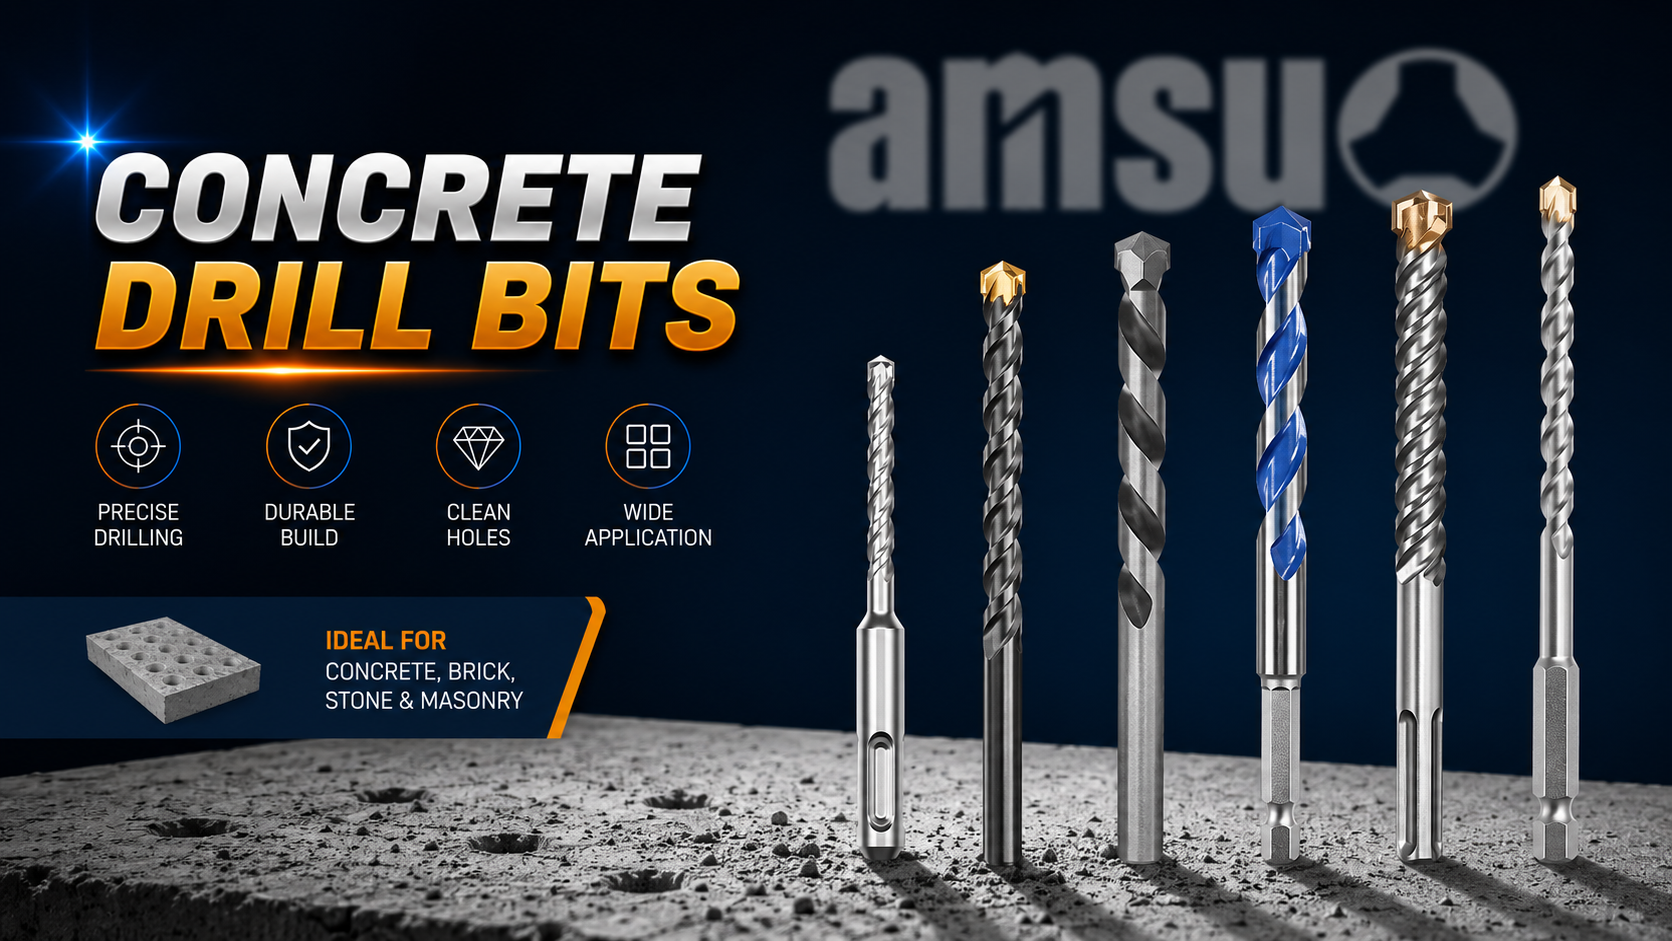
高精度ドリル加工では、単に回転する工具があればよいというわけではなく、厳密な仕様に基づいて設計され、最高レベルの性能を維持できるよう管理されたドリルビットが求められます。 ドリルビットを使用する メーカー、施工業者、および高精度加工を担当するエンジニアが、重要度の高いドリル加工に取り組む際、使用するドリルビットの品質が、許容誤差の厳守、再加工の最小化、あるいは高額な生産遅延の発生といった結果を直接左右します。ドリルビットの品質がなぜこれほど重要であるかを理解することは、正確性が絶対に妥協できない現場を管理するすべての方にとって不可欠です。
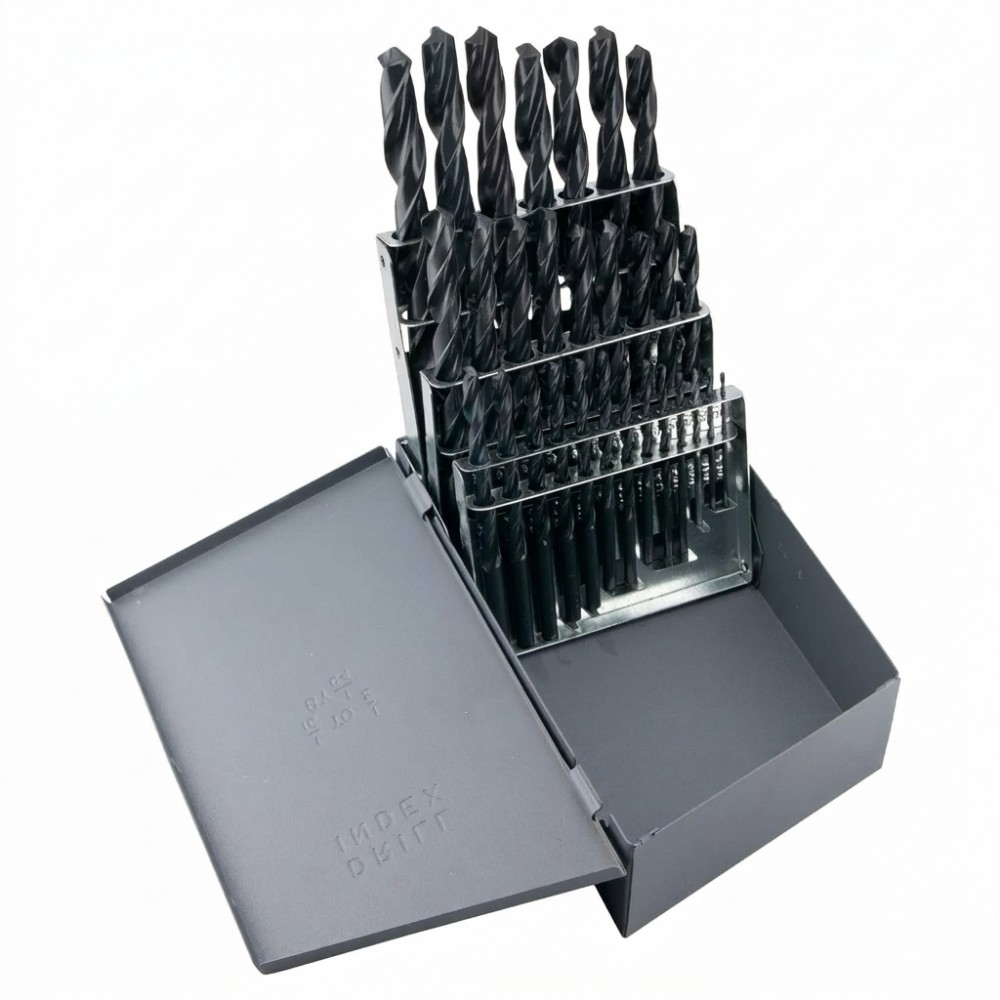
高品質なドリルビットは、寸法のずれを低減し、工具の寿命を延ばし、量産工程を通じて穴の品質を維持します。一方、品質の低いドリルビットは熱の蓄積やビビり、早期の刃こぼれを引き起こし、結果として穴の精度が低下し、作業者のストレスが増大します。本稿では、ドリルビットの性能を左右する重要な要素、素材構成と切削効率の関係、および適切なメンテナンスが長期にわたる加工精度をいかに保つかについて解説します。
ドリルビットの品質が精密加工結果に与える影響
品質が精度に直接及ぼす影響
精密な穴あけ加工は、ドリルビットの幾何学的整合性と材質の健全性に依存します。高品質なドリルビットは切削時の応力下でも寸法形状を維持し、穴のサイズや真直さが仕様通りに保たれます。一方、ドリルビットが摩耗し始めたり、製造公差が緩かったりすると、穴径や直進性が劣化し、再加工や部品の不合格につながります。このような影響は大量生産ではさらに顕著で、わずかなばらつきが廃棄・再加工コストの大幅な増加へと波及します。高品質なドリルビットは刃先の保持時間が長く、振動によるたわみ(チャッタリング)を抑え、繰り返しの穴あけ加工においても安定した加工結果を提供します。
生産効率とコストへの影響
高品質なドリルビットは、直接的に加工サイクル時間の短縮とダウンタイムの削減につながります。摩耗が早く切れ味がすぐに落ちる工具は頻繁に交換する必要があり、作業の中断や人件費の増加を招きます。適切なコーティングと素材を用いた高品位ドリルビットは摩耗に強く、精度を損なうことなく高速送りでの加工を維持できます。穴の品質不良により不良品が発生したり再加工が必要になったりすると、その実際のコストはドリルビット単体の価格をはるかに超え、人件費、材料ロス、生産遅延など多方面に及びます。高品質なドリルビットへの投資は、こうした隠れたコストを大幅に削減し、設備総合効率(OEE)の向上に貢献します。
ドリルビットのサイズと種類の理解
用途に応じた最適なドリルビットのサイズ・種類の選定
ドリルのサイズや種類は、対象素材、穴の深さ、精度要件などに応じて多様です。汎用性の高いジョバー長ドリルは一般的な穴加工に適していますが、ロングレングスタイプはより深い穴を加工する際にたわみを抑えます。特殊用途のドリルには、ステップドリル、木工用のブラッドポイントドリル、大径穴加工向けのスペードドリルなどがあります。ドリルの形状、溝(フルート)構造、および使用目的との関係を正しく理解することで、最適な工具を選定できます。ドリルのサイズや種類が作業内容と不適合の場合、早期摩耗や加工誤差が避けられず、他のすべての品質対策も無意味になってしまいます。
形状および設計上の検討事項
ドリルの先端角、ヘリックス角、および溝形状は、素材への切り込み方や切屑の排出効率に影響を与えます。一般的な鋼材加工には118度の先端角が適していますが、より柔らかい金属やプラスチックには角度の大きいタイプの方が有効です。溝の形状は切屑の排出効率を左右し、適切な設計でなければ切屑が詰まり、熱の発生や刃の引っかかりを招きます。ドリルのサイズや種類を選ぶ際、こうした幾何学的要素が、工具がきれいに切削できるか、あるいは過剰な熱や応力が発生するかを決定します。高品質なメーカーでは、これらの角度に対して厳しい公差を維持しており、セット内のすべてのドリルで一貫した性能を確保しています。
ドリルの材質とコーティングの役割
高速度鋼と超硬合金の性能比較
ドリル刃の材質およびコーティングは、工具の耐熱性、硬度、切削効率を決定します。一般用途に広く使われる高速度鋼(HSS)製ドリル刃は、耐衝撃性に優れ、コストが比較的安いため人気があります。カーバイド製ドリル刃は高温下でも硬度を維持するため、工具寿命が延び、より高速な切削が可能です。ただし、欠けやすいため取り扱いには注意が必要です。材質の選択は、生産数量、加工対象素材、および求められる工具寿命によって決まります。低品質のドリル刃材質やコーティングは熱応力に耐えられず劣化しますが、高品質な製品は厳しい作業条件下でも硬度と刃先保持性能を維持します。
コーティング技術と耐久性
現代のドリルビットに使用される素材およびコーティングには、チタン窒化物(TiN)やチタンアルミニウム窒化物(AlTiN)など、高度な表面処理がよく用いられます。これらのコーティングは摩擦を低減し、切削時の温度上昇を抑え、工具寿命を大幅に延ばします。高品質なコーティングは、応力が加わってもひび割れや剥離を起こさず、基材に均一に密着しています。一方、品質の低いコーティングは早期に剥がれ落ち、基材が露出して摩耗が加速します。ドリルビットの素材およびコーティングを評価する際は、成分组成だけでなく、コーティングの塗布状態も確認してください。均一で欠損のないコーティングは、厳格な製造管理を示しており、量産現場での優れた性能が期待できます。
ドリルビットの研ぎ直しと保守管理
適正 な 磨き 技法
ドリル刃の研ぎ直しとメンテナンスは、工具の寿命を直接延ばし、精度を維持します。適切に研ぎ直されたドリル刃は、溝の角度、刃先の逃げ角、先端形状を正しい状態に保ちます。不適切な研ぎ直しでは左右非対称が生じ、ドリルが中心からずれて進み、大きすぎたりテーパーがついたりした穴が開く原因になります。専門の研ぎ直し装置を使えば再現性が確保されますが、手作業での研ぎ直しでは、精度低下を招くばらつきが発生しやすくなります。定期的なドリル刃の研ぎ直しとメンテナンスを実施することで、再研磨が必要になる前に刃先が極端に鈍るのを防ぎ、工作機械のスピンドルや治具への過度な摩耗を未然に防ぐことができます。
保管・取扱い・予防保全
ドリルビットの研ぎ直しと保守は、砥石での研磨にとどまらず、使用間隔中の適切な保管と取り扱いによって工具の状態を維持します。ビットは衝突や刃先へのダメージを防ぐため、整理されたケースやラックに収納してください。取り扱いの際は落下や刃先への衝撃を避け、慎重に行います。使用前には、目視で損傷、錆、コーティングの劣化がないか確認します。定期的な清掃により、 chips(切屑)や切削油の残留物を除去し、腐食の進行を防ぎます。体系的なドリルビットの研ぎ直し・保守プログラムを実施することで、摩耗を早期に発見し、工具寿命を効率的に回復させ、予期せぬダウンタイムを低減できます。正しい技術を習得したオペレーターは、ドリルビットを使い捨て品ではなく、価値ある資産として扱うため、投資対効果を最大化します。
よくある質問
なぜ、精密加工では汎用ドリルよりもドリルビットの品質がより重要なのでしょうか?
高精度加工では寸法変動が極めて小さくなければならず、ドリルビットの性能—刃先の鋭さ、幾何学的形状の一貫性、熱的安定性—のすべてが、穴の品質および部品の適合性に直接影響します。一般用途の穴では±0.005インチの公差が許容される場合もありますが、高精度加工では±0.001インチしか認められないこともあり、工具の品質が成功と再加工の分かれ目となります。
ドリルビットの材質やコーティングは、どのように切削性能を向上させますか?
高度なドリルビット材質およびコーティングは摩擦を低減し、高温下でも刃先の硬度を維持したまま、より高速な切削や深めの切り込みを可能にします。TiNやAlTiNなどのコーティングは、切屑が工具に付着するのを防ぐバリアを形成し、発熱を抑制して刃先の研ぎ直し間隔を延長します。
ドリルビットの研ぎ直しおよび保守には、どのような方法が最も適していますか?
生産量および加工材の種類に基づき、予防的なドリル刃の研ぎ直しと保守のスケジュールを策定します。精密な角度を維持するために専門機器を用いて研ぎ直しを行い、工具は損傷を防ぐため適切に保管します。また、作業者には摩耗の早期発見のための点検技術を教育し、工具の寿命と加工品質の安定性を最大限に高めます。