 EN



Hassas delme uygulamaları, sadece herhangi bir dönen aletten daha fazlasını gerektirir—tam olarak belirlenmiş teknik özelliklere göre tasarlanmış bir matkap ucunu gerektirir matkap ucu ve en yüksek performans düzeyinde tutulur. Üreticiler, müteahhitler ve hassas mühendisler kritik delme görevlerini yerine getirirken, kullandıkları matkap ucunun kalitesi, sıkı toleransların sağlanıp sağlanamayacağını, tekrar işlemenin azaltılıp azaltılamayacağını ya da maliyetli üretim gecikmelerinin yaşanıp yaşanmayacağını doğrudan belirler. Matkap ucunun kalitesinin neden önemli olduğunun anlaşılması, doğruluk asla ödün verilemeyecek operasyonları yöneten herkes için hayati öneme sahiptir.
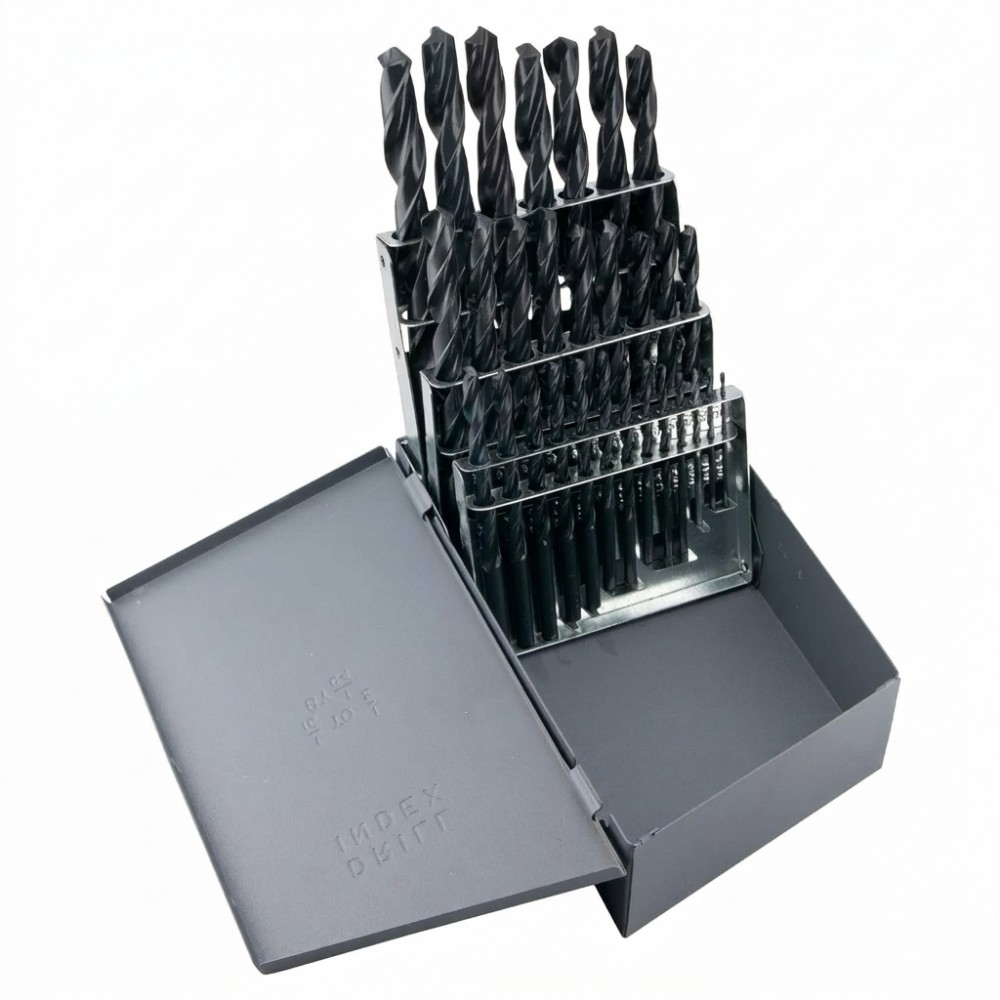
Yüksek kaliteli bir matkap ucu, boyutsal kaymayı azaltır, takım ömrünü uzatır ve üretim süreçleri boyunca delik bütünlüğünü korur. Düşük kaliteli matkap uçları ısı birikimi, titreşim ve erken aşınmaya neden olur; bu durumlar hepsi delik kalitesini bozar ve operatörlerin hayal kırıklığına uğramasına yol açar. Bu makale, matkap ucunun performansını belirleyen kritik faktörleri, malzeme bileşimi ile kesme verimliliği arasındaki ilişkiyi ve doğru bakımın zaman içinde delme hassasiyetini nasıl koruduğunu ele alır.
Matkap Ucu Kalitesinin Hassas Sonuçlara Etkisi
Kalitenin Doğrudan Doğruluk Üzerindeki Etkisi
Hassas delme işlemi, matkap ucu geometrisinin tutarlılığına ve malzemenin bütünlüğüne bağlıdır. Yüksek kaliteli bir matkap ucu, kesme gerilimi altında boyutsal profilini korur ve deliklerin belirtildiği gibi kalmasını sağlar. Bir matkap ucu aşınmaya başladığında veya gevşek toleranslara sahip olarak üretildiğinde, delik çapı ve doğruluğu bozulur; bu da yeniden işlenmeyi veya parçanın reddedilmesini zorunlu kılar. Bu etki, yüksek hacimli üretimde daha da artar; çünkü en küçük varyasyonlar bile önemli ölçüde hurda ve yeniden işlenme maliyetlerine yol açar. Kaliteli matkap uçları, kenarlarını daha uzun süre korur, titreşim kaynaklı sapmayı azaltır ve tekrarlayan delme döngülerinde tahmin edilebilir sonuçlar verir.
Üretim Verimliliği ve Maliyet Etkisi
Üstün matkap ucu kalitesi, doğrudan daha hızlı çevrim sürelerine ve azaltılmış kesintilere dönüşür. Hızlı aşınan aletler sık sık değiştirilmek zorundadır; bu da iş akışını keser ve işçilik maliyetlerini artırır. Uygun kaplamalara ve malzemelere sahip yüksek kaliteli matkap uçları aşınmaya direnç gösterir; böylece üreticiler, hassasiyeti feda etmeden daha yüksek ilerleme hızlarını koruyabilirler. Delme işlemlerinde kötü delik kalitesi nedeniyle hurda oluşursa veya tekrar işlenmesi gerekirse gerçek maliyet yalnızca matkap ucunun kendisini değil; işçilik, malzeme kaybı ve üretim gecikmelerini de içerir. Kaliteli matkap uçlarına yatırım yapmak bu gizli maliyetleri önemli ölçüde azaltır ve genel ekipman etkinliğini artırır.
Matkap Ucu Boyutları ve Türleri Hakkında Bilgi Edinmek
Uygulama İçin Doğru Matkap Ucu Boyutlarını ve Türlerini Seçmek
Matkap uçlarının boyutları ve tipleri, delinen malzemenin türüne, delik derinliğine ve hassasiyet gereksinimlerine göre büyük ölçüde değişir. Genel amaçlı delme işlemlerinde işçilik uzunluğunda matkap uçları kullanılırken, uzatılmış uzunlukta olanlar daha derin deliklerde daha az sapma ile çalışır. Özel tipler arasında basamaklı matkaplar, ahşap işlerinde kullanılan çentikli uçlar ve büyük çaplı uygulamalar için kullanılan palet uçlar yer alır. Ucun geometrisi, kanal tasarımı ve uygulama gereksinimleri arasındaki ilişkiyi anlayarak doğru aracı seçebilirsiniz. Matkap uçlarının boyutları ve tipleri görevle uyumsuz olduğunda, erken aşınma ve ölçüm hatası kaçınılmaz hâle gelir; bu da diğer tüm kalite önlemlerini etkisiz kılar.
Geometri ve Tasarım Hususları
Materyale giriş ve talaş tahliyesi üzerinde etkili olan bir matkap ucunun uç açısı, vida açısı ve kanal geometrisidir. Genel amaçlı çelik delme için 118 derecelik bir uç açısı uygundur; daha dik açılar ise daha yumuşak metaller veya plastikler için daha iyi sonuç verir. Kanal tasarımı, talaş tahliye verimini etkiler; doğru tasarım, ısı ve sıkışma oluşturan talaş birikimini önler. Matkap uçları seçerken boyut ve tip belirlenirken bu geometrik faktörler, takımın temiz kesip kesmeyeceğini ya da aşırı ısı ve gerilim oluşturup oluşturmayacağını belirler. Kaliteli üreticiler, bu açılarda dar toleranslarla çalışır ve böylece bir set içindeki tüm matkap uçlarının tutarlı performans göstermesini sağlar.
Matkap Uçlarının Malzemesi ve Kaplamalarının Rolü
Yüksek Hızlı Çelik ile Karbür Performansı
Matkap uçları malzemeleri ve kaplamaları, takımın sıcaklık direncini, sertliğini ve kesme verimliliğini belirler. Genel amaçlı işler için yüksek hızda çelik (HSS) matkap uçları, dayanıklılıkları ve daha düşük maliyetleri nedeniyle hâlâ popülerdir. Karbür matkap uçları, daha yüksek sıcaklıklarda sertliklerini korur; bu da takım ömrünü uzatır ve daha hızlı kesme hızlarını destekler; ancak kenar kırılmasını önlemek için dikkatli kullanım gerektirir. Malzeme seçimi, üretim hacmi, delinecek malzeme türü ve istenen takım ömrüne bağlıdır. Düşük kaliteli matkap uçları malzemeleri ve kaplamaları termal stres altında başarısız olurken, premium seçenekler zorlu uygulamalarda sertliklerini ve keskin kenarlarını korur.
Kaplama Teknolojisi ve Dayanıklılık
Modern matkap uç malzemeleri ve kaplamaları genellikle titanyum nitrür (TiN), titanyum alüminyum nitrür (AlTiN) veya diğer gelişmiş yüzey işlemlerini içerir. Bu kaplamalar sürtünmeyi azaltır, kesme sıcaklığını düşürür ve takım ömrünü önemli ölçüde uzatır. Kaliteli bir kaplama, stres altında çatlamadan veya soyulmadan alt tabakaya eşit şekilde yapışır. Düşük kaliteli kaplamalar hızla dökülür ve temel malzemeyi hızlandırılmış aşınmaya karşı açar. Matkap uçları malzemelerini ve kaplamalarını değerlendirirken hem bileşimi hem de uygulama tutarlılığını inceleyin — eşit ve bütünsüz kaplamalar, üretimin titizliğini gösterir ve üretimde üstün performans beklemenizi sağlar.
Matkap Ucu Bileme ve Bakım Uygulamaları
Doğru Bileme Teknikleri
Matkap uçlarının bilenmesi ve bakımı, doğrudan takım ömrünü uzatır ve hassasiyeti korur. Doğru şekilde bilenen bir matkap ucu, doğru kanal açılarını, kesici kenar boşluklarını ve uç geometrisini korur. Yanlış bileyici işlem, asimetriye neden olur; bu da matkap ucunun merkezden sapmasına ve aşırı büyük, konik delikler oluşmasına yol açar. Profesyonel bileyici ekipmanları tutarlılığı sağlar; el ile bileyici işlem ise hassasiyeti azaltan değişkenlerin ortaya çıkmasına risk oluşturur. Düzenli matkap ucu bileyici ve bakım programları, takımların yeniden işlenmeden önce aşırı derecede körelmesini önler; aksi takdirde makine milleri ve sabitleme sistemlerinde aşınma hızlanır.
Depolama, Taşıma ve Önleyici Bakım
Matkap ucu bileme ve bakımı, taşlama taşını aşar—doğru depolama ve işleme, kullanımlar arasında takımın durumunu korur. Uçları çarpışma ve kesici kenar hasarı önleyen düzenli kutular veya raf sistemlerinde saklayın. Kesici kenarlara çarpmamak veya düşürmemek için uçları dikkatli şekilde tutun. Kullanımdan önce uçlarda görünür hasar, pas ya da kaplama bozulması olup olmadığını kontrol edin. Düzenli temizlik, paslanmayı hızlandıran talaş ve soğutma sıvısı kalıntılarını giderir. Sistematik bir matkap ucu bileme ve bakım programı aşınmayı erken fark eder, takım ömrünü verimli şekilde geri kazanır ve plansız duruş sürelerini azaltır. Doğru teknikleri bilen operatörler, matkap uçlarını tek kullanımlık değil, değerli varlıklar olarak değerlendirir ve yatırım getirisini maksimize eder.
SSS
Neden matkap ucu kalitesi, genel amaçlı delme işlemine kıyasla hassas uygulamalarda daha kritik hâle gelir?
Kesin uygulamalar, boyutsal değişkenliğe çok az tolerans gösterir; bu nedenle matkap uçlarının performansının her yönü—kenar keskinliği, geometrik tutarlılık ve termal kararlılık—delik kalitesi ile bileşenlerin uyumunu doğrudan etkiler. Genel amaçlı bir delik 0,005 inçlik bir değişkenliğe izin verebilirken, kesin işlerde bu değer yalnızca 0,001 inç olabilir; bu durumda takım kalitesi başarı ile yeniden işleme arasındaki kritik ayrım noktasıdır.
Matkap uçları malzemeleri ve kaplamaları kesme performansını nasıl artırır?
İleri düzey matkap uçları malzemeleri ve kaplamaları sürtünmeyi azaltarak daha yüksek hızlarda ve daha derin kesimlerde çalışmayı sağlar; aynı zamanda ısı altında kenar sertliğini korur. TiN ve AlTiN gibi kaplamalar, kesilen malzemenin takıma yapışmasını önleyen bir bariyer oluşturur; bu da ısı üretimini azaltır ve bilenme aralıklarını uzatır.
Matkap uçları bilenmesi ve bakımı için en iyi yaklaşım nedir?
Üretim hacmi ve malzeme türüne göre önleyici matkap uçları bilenme ve bakım programı oluşturun. Hassas açıların korunması için profesyonel ekipman kullanın, takımları hasar görmemesi için doğru şekilde saklayın ve operatörleri aşınmayı erken tespit etmeleri için inceleme tekniklerinde eğitin; böylece takım ömrü ve tutarlılık maksimize edilir.