 EN



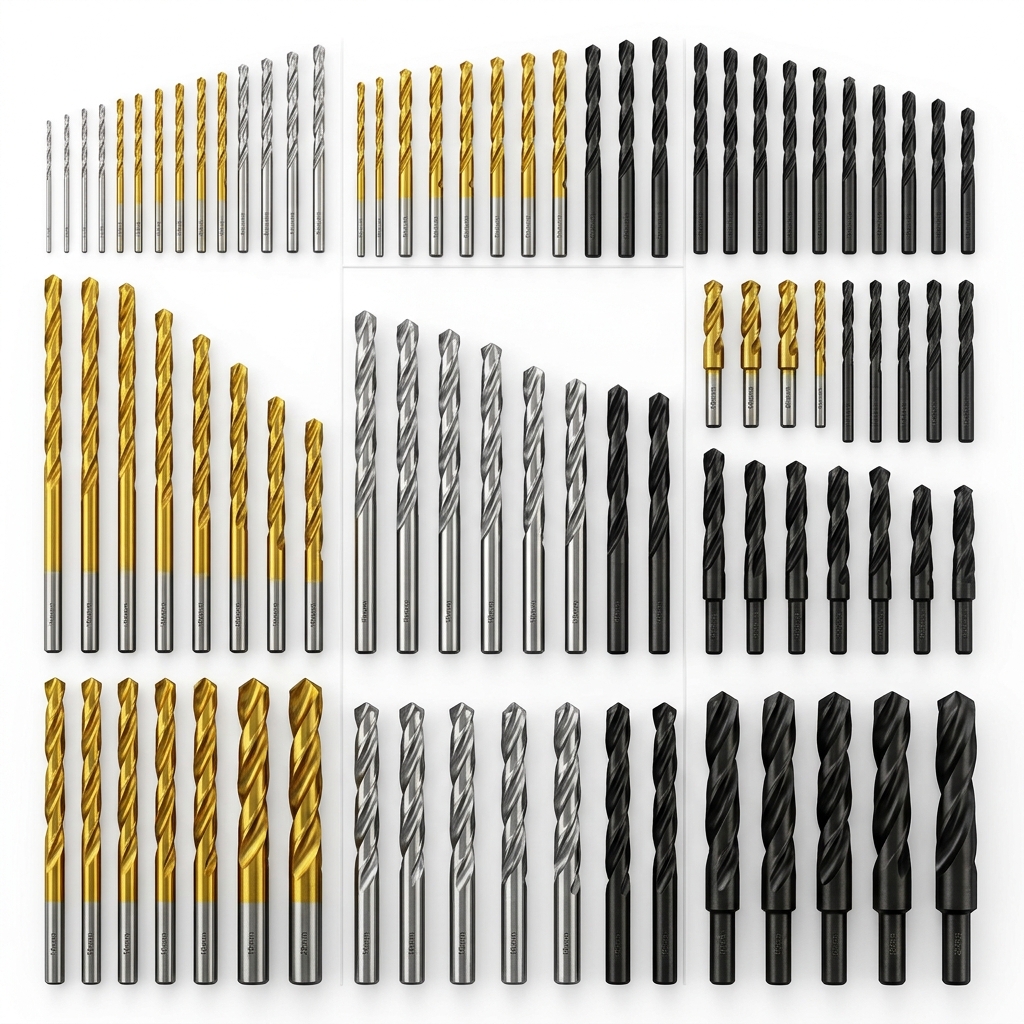
Velg den rette hSS-skrueborekjerne krever nøye oppmerksomhet på flere faktorer som direkte påvirker boremålenøyaktighet, verktøyets levetid og prosjektets suksess. Uansett om du jobber innen produksjon, vedlikehold, bygging eller presisjonsmaskinering, sikrer en forståelse av de kritiske spesifikasjonene og ytelsesegenskapene til boretak av hurtigstål at du tar informerte kjøpsbeslutninger. Markedet tilbyr utallige alternativer, men ikke alle gir like mye verdi eller pålitelighet for dine spesifikke anvendelser.
Kjøpsbeslutninger angående boretak bør vekte materialekompatibilitet, driftseffektivitet og totalkostnad for eierskap. Det beste boretaket for metall krever spesifikke hardhetsklasser, spissgeometri og belagningsteknologi som standardprodukter enkelt ikke kan levere. Å forstå disse forskjellene hjelper deg med å unngå kostbare feil, redusere verktøybrudd og oppnå konsekvente resultater i hele driften din.
Materialekvalitet og spesifikasjoner for hurtigstål
Forståelse av HSS-sammensetning og ytelsesgrader
HSS-bor (høyhastighetsstålbor) inneholder wolfram, molybden, vanadium og kobalt i nøyaktig regulerte forhold som avgjør skjæreytelsen og varmetoleransen. Premiumkvalitet HSS-bormaterialer beholder hardheten sin selv ved høye temperaturer, noe som tillater høyere spindelhastigheter og lengre verktøylevetid sammenlignet med standard karbonstålalternativer. Kobaltinnholdet påvirker spesielt varmebestandigheten og kantbevarelsen når det bors i kravstillende metaller som rustfritt stål, støpejern og aluminiumslegeringer.
Når man vurderer materialekvalitet, må man undersøke produksjonsstandardene og leverandørens spesifikasjoner, ikke bare stole på visuell inspeksjon. Pålitelige produsenter gir detaljerte opplysninger om sammensetning, hardhetsklassifiseringer målt i Rockwell-hardhet og ytelsesreferanser for vanlige metaller. Forskjellen mellom premium- og økonomiklasse-høyhastighetsstål-bor er umiddelbart tydelig under lengre boreoperasjoner, der dårligere materialer utviser rask slitasje, varmefarget endring og tidlig kantbrudd.
Bekledningsteknologier og overflatebehandlinger
Titaniumnitridbelag, titaniumaluminiumnitridlag og andre PVD-behandlinger utvider verktøyets levetid betydelig og reduserer friksjon under boring. Belagte alternativer koster vanligvis mer fra starten, men gir overlegen ytelse ved boring med beste boret for metallapplikasjoner, spesielt med rustfritt stål og harde legeringer. Belagets tykkelse, festegenskaper og materialkombinasjon avgjør om investeringen lønner seg gjennom redusert verktøyforbruk og raskere syklustider.
Ubelauste hurtigstålbor fungerer godt for mykere materialer og lavhastighetsapplikasjoner, men genererer overdreven varme ved boring av hardere metaller ved moderat til høy spindelhastighet. Å undersøke overflatefinish, fargelikhet og belagsjevnhet ved kjøp hjelper til å identifisere kvalitetsvariasjoner som påvirker ytelsen. Godt påførte belag hindrer adhesiv slitasje, reduserer friksjonsvarme og beholder skarphet lenger enn ubelauste alternativer.
Størrelsesstandarder og valglogikk
Forståelse av standarder for størrelser på borer av hurtigstål
En omfattende tabell over borestørrelser i hurtigstål refererer til brøkdel-tommer-, metriske-, nummer- og bokstavstørrelsesystemer som brukes i hele industrier . Å forstå hvilken størrelsesstandard som gjelder for utstyret ditt og prosjektspesifikasjonene, hindrer kjøp av uforenlige verktøy og målefeil. De fleste moderne operasjoner bruker brøkdel-tommer-størrelser i USA og metriske størrelser internasjonalt, selv om eldre utstyr kan kreve nummer- eller bokstavbetegnelser.
Bor diameter påvirker direkte materialefjerningshastigheten, spånhåndteringen og skjærekreftene som verktoverkspindelen utsettes for. Mindre diametre tillater nøyaktig plassering av hull, men genererer høyere trykk per flateenhet; større diametre fjerner materiale raskere, men krever større spindelleffekt og stivhet. Å rådføre seg med en detaljert tabell over høyhastighetstålborstørrelser hjelper deg med å velge riktig bortype basert på maskinens egenskaper, materialetykkelsen og kravene til nøyaktighet.
Spårgeometri og vurderinger av hullkvalitet
Antall spår, heliks-vinkel og spissgeometri påvirker boringsegenskapene og kvaliteten på det produserte hullet for hver HSS-spiralbor. Standard spiralbor har to spår med moderat heliks-vinkel, optimalisert for allsidig metallbearbeiding på vanlige legeringer. Spesialgeometrier, som f.eks. delt spiss, forbedrer sentreringen, reduserer «walk-off» på harde overflater og senker skjærekreftene i forhold til konvensjonelle design.
Tabellen over størrelser på borer av hurtigstål bør inneholde informasjon om variasjoner i spissvinkel, margbredde og flankereliefvinkler som påvirker avføring av spåner og overflatekvalitet. Dypt inngraverte spiralformede kanaler forbedrer spånhåndtering i tunge materialer; kortere spiralformede kanaler gir bedre stivhet for håndholdte bor og presisjonsanvendelser. Å tilpasse spiralgeometrien til ditt materiale og boremetode sikrer at du oppnår målrettet hullnøyaktighet og overflatekvalitet konsekvent.
Ytelser og applikasjonsmatching
Tilpasning av borer til materietyper og hardhetsområder
Ulike metaller krever spesifikke egenskaper hos HSS-skrueborehjul for å optimalisere ytelsen og unngå tidlig svikt. Myk aluminium krever skarpe geometriske profiler og passende hastighetsområder for å unngå at spon festes til boret og at materialet blir hardere under bearbeiding; stål krever varmetoleranse og tilstrekkelig kanalkapasitet for effektiv spontransport; støpejern krever en spissgeometri som hindrer vibrasjoner og brumming. Å forstå hardheten, tendensen til arbeidsforhardning og hvordan spon dannes i ditt målmaterial er avgjørende for riktig valg av boret og innstilling av hastighet.
Et bestemt boretips for metall varierer etter legeringssammensetning, hardhetsområde og ønsket hull-dybde. Boring av rustfritt stål krever overlegen varmebestandighet og belegg som hindrer kleve-slitasje; aluminium krever skarpe, polerte spiralformede kanaler og høyere hastigheter med nøyaktig kontroll av spåner; støpejern profitterer av en spissgeometri med delt spiss som reduserer avdrift og vibrasjoner. Å tilpasse materialvalg og geometri for hurtigstål-boretips til ditt spesifikke metallbearbeidingsbruk sikrer effektivitet og kostnadseffektivitet.
Spindelhastighet, fremføringshastighet og driftsparametre
Optimale boremaskinresultater avhenger av at borkjernen velges i henhold til din maskins spindelhastighetsområde, stivhet og kontrollmuligheter. Premium HSS-skrueborkjerner inkluderer referansedata for anbefalte hastigheter og fremføringshastigheter for vanlige materialer, noe som hjelper operatører med å maksimere verktøyets levetid og hullkvaliteten. For lav hastighet fører til overmålig skjærekraft og slitasje på verktøyet; for høy hastighet genererer varme som svekker borkjernens skjærekanter og reduserer levetiden kraftig.
Forholdet mellom spindel-RPM, fremføring per omdreining og materialetype bestemmer varmegenerering, spåndannelse og verktøyets levetid. Boremaskiner med variabel hastighet tillater optimalisering for ulike materialer og borkjernestørrelser; maskiner med fast hastighet krever muligens kompromissinnstillinger som fungerer tilfredsstillende for et materialeområde. Å forstå begrensningene til utstyret ditt og tilpasse borkjernens ytelsesegenskaper til disse hindrer kostbare verktøyfeil og produksjonsforsinkelser.
Vedlikehold og langlemsbetraktninger
Teknikker for å slipe borkjerner og vedlikeholde verktøy
Vanlig slipeforbedrer levetiden til HSS-skrueborebitene betydelig, noe som gjør riktige slipe-teknikker for borebiter til viktig kunnskap for kostnadseffektive operasjoner. Manuell slipeing med bänkslipebanker krever forståelse av leppvinkel, margbredde og frigangsvinkelgeometri for å opprettholde ytelse og balanse. Profesjonelle slipe-tjenester gjenoppretter bitene til fabrikkspesifikasjoner og gir optimale resultater når intern slipekapasitet ikke er tilgjengelig eller når det kreves behandling av store volumer.
Sløvte spisser skaper overflødig varme, krever høyere fremføringskrefter og skader hull med oppbygget kant som ødelegger overflatekvaliteten. Å kjenne igjen tidspunktene for ettersliping – for eksempel når hull begynner å revne, når spissens temperatur øker tydelig eller når fremføringspresset stiger – forhindrer dårlige resultater og beskytter både verktøy og arbeidsstykker. Ved å innføre systematiske inspeksjons- og etterslipingsrutiner opprettholdes konstant ytelse og maksimeres avkastningen på investeringen i ditt lager av HSS-skrueborebitar.
Lagring, håndtering og verktøyorganiseringssystemer
Riktig lagring og håndtering forhindrer korrosjon, skade og tap av nøyaktighet som reduserer ytelse og pålitelighet. Organiserte verktøyopplagringsystemer holder borer tilgjengelige, beskytter dem mot miljømessig skade og gjør rask inventarverifikasjon mulig. Å skille nye verktøy fra gjenversharpede, bruke beskyttende oppbevaringskapsler og opprettholde ren, tørr lagringsmiljø utvider levetiden til komplette HSS-skruborborssett.
Skadeforebygging gjennom forsiktig håndtering, passende kollettmontering og minimert løpfeil beskytter dyre verktøyinvesteringer og sikrer hullkvalitet. Regelmessig rengjøring fjerner spåner og søppel som kan føre til klemming eller glipping under boretoperasjoner. Ved å innføre disse grunnleggende vedlikeholdsrutinene sikres det at verktøyene fungerer med maksimal effektivitet og gir konsekvente resultater gjennom hele brukslivet.
Ofte stilte spørsmål
Hvordan velger jeg riktig størrelse på HSS-skruborbors til prosjektet mitt?
Konsulter prosjektspesifikasjonene dine for den nødvendige hullens diameter, og sjekk deretter en omfattende tabell over høyhastighetsstål-borers størrelser som dekker brøk-tommer, metriske mål, nummer- og bokstavsystemer. De fleste allmennbrukssituasjoner bruker brøk-tommer eller metriske mål, mens spesialiserte anvendelser kanskje krever nummer- eller bokstavbetegnelser. Sjekk at den valgte størrelsen er kompatibel med din boreutstyrs spenningskapasitet og spindelhastighetsklassifisering.
Hva gjør den beste boreren for metall annerledes enn standardalternativer?
Premium beste borer for metall produkter har bedre materialegenskaper med kontrollert kobaltinnhold, avanserte belegg for varmebestandighet og optimal geometri for spesifikke metalltyper. Disse boretippene beholder skarpheten lengre, genererer mindre varme, reduserer verktøyhårdning og gir bedre hullkvalitet sammenlignet med standardalternativer. Prispremien betaler seg vanligvis gjennom lengre verktøyliv, færre brudd og konsekvent ytelse i krevende applikasjoner.
Kan jeg gjenopprette sløve HSS-skruebor med hjemmelagde slipemetoder?
Ja, teknikker for å slipe borer med en bänksliper kan effektivt gjenopprette mange HSS-spiralborer når du forstår riktig lippevinkel, margbredde og frihetsvinkelgeometri. Imidlertid krever det ferdighet og trening å oppnå konsekvent symmetri og holde nøyaktige vinkler – noe som tar tid å utvikle. Profesjonelle slipservices leverer pålitelige resultater i henhold til fabrikkspesifikasjoner, noe som gjør dem verdifulle for høyt verdsatte borer eller når det ikke finnes intern kapasitet.