 EN



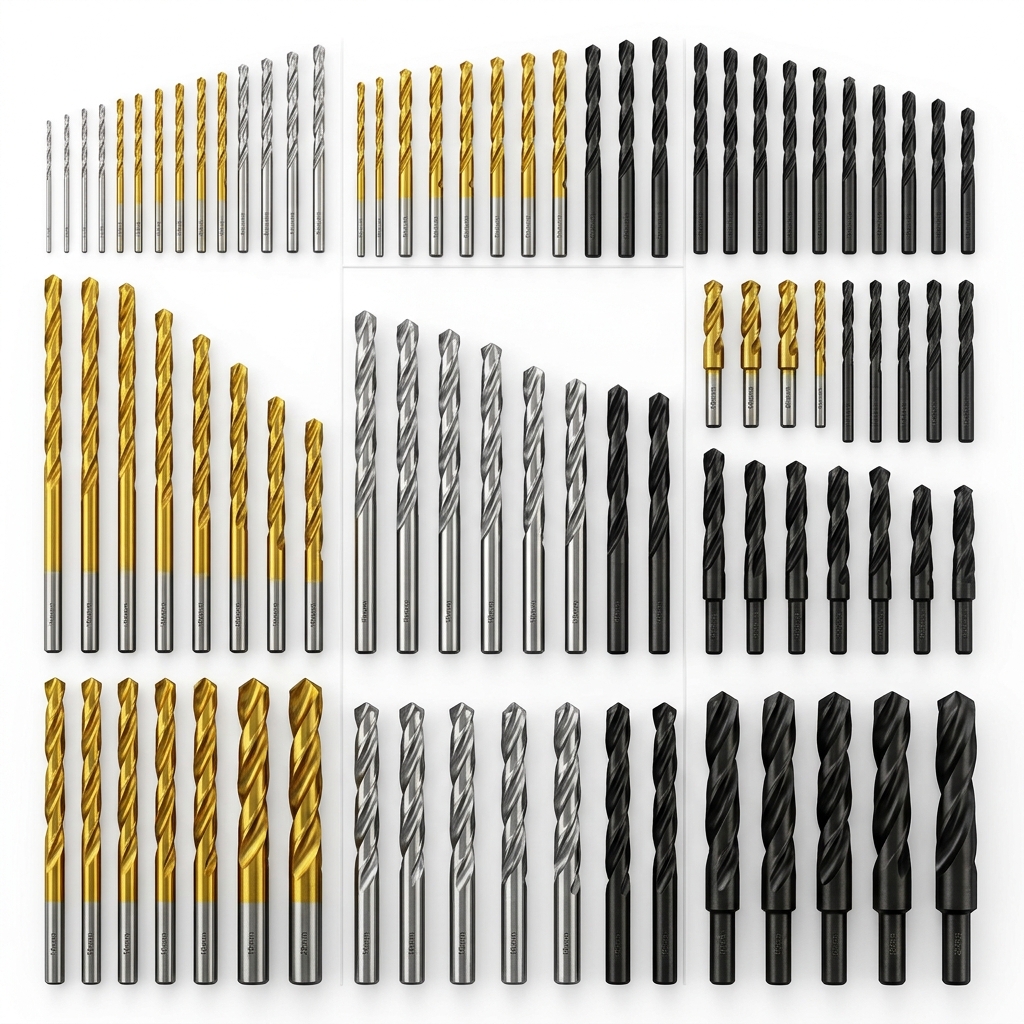
Veldu rétta hSS snúðborraborð krefur nákvæmrar athygli á mörgum þáttum sem hafa beina áhrif á nákvæmni borðunar, líftíma verkfæra og heppn verkefnis. Hvort sem þú vinnur í framleiðslu, viðhaldi, byggingu eða nákvæmri vinnslu, þá tryggir skilningur á lykiltilvikum og afköstum hrattvirkra steinborðuborða að þú takið vel upplýstar kaupákvörðanir. Markaðurinn býður upp á óteljandi valkosti, en ekki allir veita jafn mikla gildi eða áreiðanleika fyrir ákveðnar notkunarskilyrði þín.
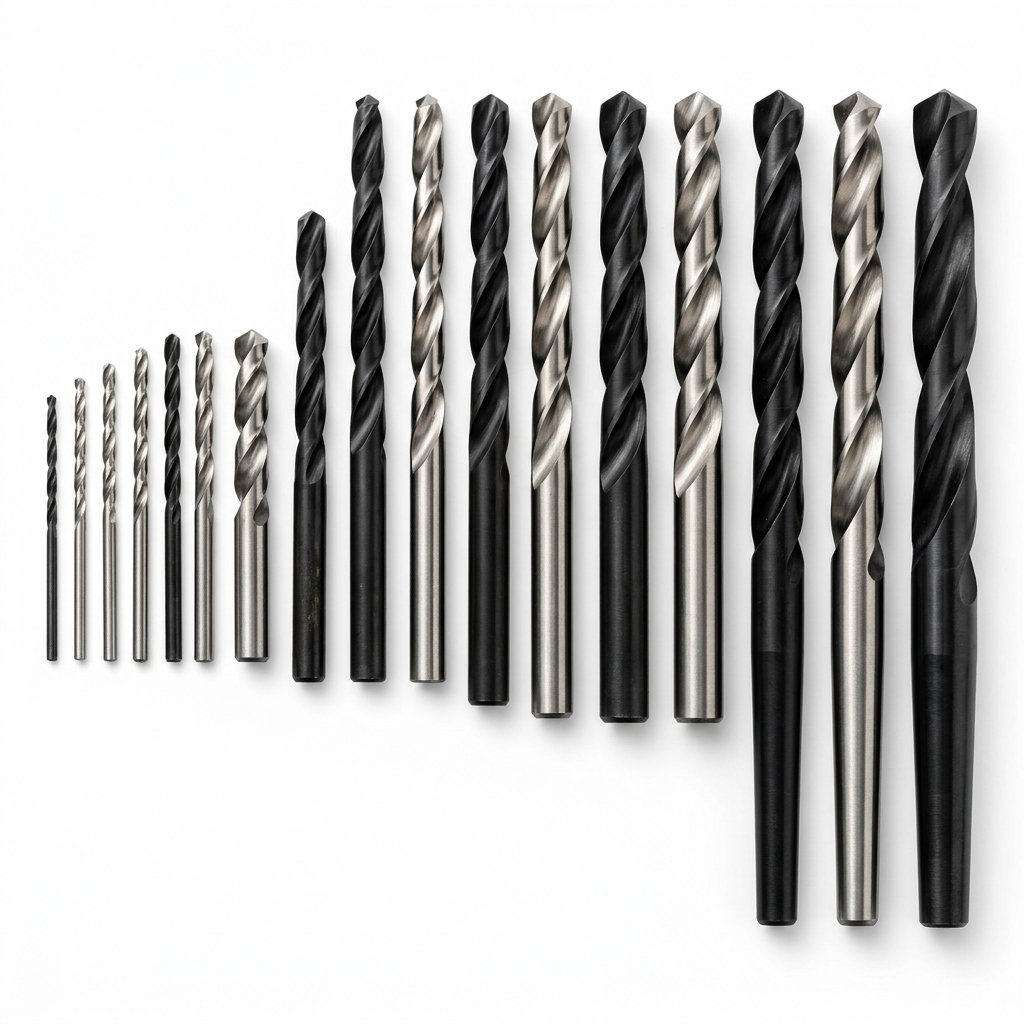
Kaupákvörðanir um borðufyrirkomulag ættu að jafna samhæfni við efni, rekstrarárás og heildarkostnað. Besti borðuborðinn fyrir málm krefst ákveðinna hárdleikamálinga, oddgeometríu og yfirborðsmeðferðar sem almennar vörur einfaldlega ekki geta boðið. Skilningur á þessum munum hjálpar þér að forðast dýrar villa, minnka brot verkfæra og ná áreiðanlegum niðurstöðum í öllum rekstri þínum.
Gæði efna og tilgreiningar hrattvirkra steins
Skilningur á samsetningu HSS og afkönum í mismunandi gæðaflókum
Borhylki úr háhraðistein innihalda tungsten, mólýbdén, vanadín og kóbalt í nákvæmlega stýrðum hlutföllum sem ákvarða skurðafkömur og hitaþol. Efni fyrir borhylki úr háhraðistein í yfirstiggi viðhalda harðleika sínum jafnvel við hærra hitastig, sem gerir það kleift að nota hærra snúningstíði og lengri notkunartíma en við venjuleg kolefnissteinsborhylki. Innihaldið af kóbalt ákvarðar sérstaklega hitaþol og brúnvörn við borðun á erfitt meðferðanlegum málmum eins og rustfritt stein, grájárn og álúmíníumlegeringum.
Þegar mat á efnaqualiteta er framkvæmt ætti að skoða framleiðslustöðu og birgjaupplýsingar í stað þess að einungis treysta sjónmati. Áreiðanlegir framleiðendur veita nákvæmar upplýsingar um samsetningu, hörðu mælingar í Rockwell-hörðumælingum og afköstamarkmið fyrir algeng metall. Munurinn á háþróaðum og ekonomískum hratt snúðnum borpinnunum úr háhraðisteéli kemur strax í ljós við lengri borun þar sem óviðeigandi efni slita hratt, verða rauðbrún af hita og brjóta upp á oddum of snemma.
Húðteknólogíur og yfirborðsmeðferðir
Titaníumnítríðbeþekkingar, títaníum-alúmíníumnítríðlög og aðrar PVD-beþekkingar lengja verkfæralíftíðina átökum og minnka röðun við borðun. Beþekktar valkostir kosta venjulega meira í upphafi en þeir veita betri afrek á borðun fyrir bestu borðufæri fyrir málm, sérstaklega við borðun á rustfritt stál og harða legeringar. Þykkt beþekkingar, viðhafnargæði og efni samsetning ákvarða hvort fjárhagslegur innistæða bætist upp með minnkun á notkun verkfæra og styttri ferlum.
Óbeþekktar hrattvinnuborðufæri úr steypu virka vel við mjúkari efni og lægri vinnuhraða en þau framleiða of mikla hita þegar þau eru notað við harðari málm við miðlungs háa eða háa snúningshraða. Að skoða yfirborðsloft, litjajafngildi og jafnvægi beþekkingar við kaup hjálpar til að greina gæðamismun sem áhrifar afreks. Vel beþekktar yfirborðslög koma í veg fyrir klöppunarsviftu, minnka röðunshitann og halda skerpu lengur en óbeþekktar aðgerðir.
Stærðarstaðlar og valrökfræði
Skilningur á stærðartöflum fyrir borðhylki af háhraðistein
Fullnægjandi stærðartala fyrir borðhylki af háhraðistein vísað til brot-ína, metrískra, númeraðra og bókstafastærðakerfa sem notaðar eru um allan útfærslur . Skilningur á því hvaða stærðarkerfi á við fyrir tækin og verkefnisskilyrðin hjálpar til að koma í veg fyrir kaup á ósamhæfum tólum og mælingavillum. Flest nútíma starfsemi nota brot-ína stærðir í Bandaríkjunum og metrískar stærðir alþjóðlega, en eldri tæki gætu krafist númeraðra eða bókstafastærða.
Diameter á borðbori áhrifar beint á magn þess sem er skorið burt, afrennslu sveiflunnar og sniðkrafta sem vélinni er sett undir. Minni diameter leyfa nákvæma staðsetningu á holunum en framleiða hærri þrýsting á einingarflatarmál; stærri diameter fjarlægja efni hraðar en krefjast meiri afls og styrks í snúðinum. Að leita í nákvæmri töflu yfir stærðir á borðborum úr háhraðistein hjálpar til við að velja borðbori sem passar við getu vélarinnar, þykkt efnisins og kröfur til nákvæmni.
Geometría sveiflunnar og umhugsanir um gæði holunnar
Fjöldi sveifla, snúðhorn og punktageometría ákvarða eiginleika borðborunar og gæði holunnar sem hver borðbori úr háhraðistein framleiðir. Venjuleg borðbori hafa tvær sveiflur með meðalstórt snúðhorn sem er stillt fyrir almenn verkfæraframleiðslu á algengum legeringum. Sérstök geometríur, svo sem deilt-punkta hönnun, bæta nákvæmni miðjunar, minnka víkingu á harðum yfirflatum og lægra sniðkrafta miðað við venjulegar hönnunir.
Töfla um stærðir á boruhornum af háhraðistein ætti að innihalda upplýsingar um breytingar á oddhorni, breidd á jaðri og horn á hliðarskálpum sem áhrifast af slíkunargæðum og yfirborðsútgildi. Dýpr borugönguformgerð bætir slíkunarskýringu í þungum efnum; stuttar borugönguformgerðir veita betri stífleika fyrir handhaldanlegar borur og nákvæmniþættir. Að passa borugönguformgerð við efna tegund og borunaraðferð tryggir að markhola nákvæmni og yfirborðsútgildi verði náð á endurtekinn hátt.
Árangurskröfur og samræming við notkun
Samræming boruhorna við efna tegundir og harðleikasvið
Ólík málmi krefja sérstakra eiginleika í HSS-boruhornum til að ná besta afkomu og koma í veg fyrir óþarfa brot. Mjúkt álþróð krefst skarpa myndunar og viðeigandi hraðamarka til að koma í veg fyrir festingu á sveiflum og stífun á vinnusvæðinu; steypistál krefst hitaþol og nægilegrar rásargöngu til að losa sveiflur; grájárn krefst hornmyndunar sem koma í veg fyrir dandann. Að skilja harðleika, stífunartendens og hegðun sveiflubildunar í því efni sem þú vilt borða leiðir þig að réttri vali á boruhorni og stillingar á hraða.
Besti borðræði fyrir metall er háð samsetningu legerings, styrkleika og áætlaðri dýpt holunnar. Að borða rustfritt steypu krefst yfirlegra hitaþol og þekja sem koma í veg fyrir viðhengilegan slit; fyrir álúmíníum eru skarpar, políðar ræður nauðsynlegar ásamt hærri snúðhraða og varúð við afkastastjórn; grásteypa nýtist af skiptipunktsgeisla sem minnkar brot og óreglulega hreyfingu. Með því að passa efni og form á borðræðum úr háhraðasteypu við ákveðin metallvinnsluverkefni er tryggt að vinna sé skilvirkt og kostnaðarsparnaður uppnáður.
Snúðhraði, áfyllingarhraði og rekstursstillingar
Óptímala niðurstöður við borðun felast í því að velja borðunarbita sem passa við snúningstíðni, styrk og stjórnunaraðstæður vélarinnar. Fyrirfram útbúnar hss-borðunarbitasettur innihalda tilvísunargögn um mælanlega snúningstíðni og áföngu fyrir algengustu efni, sem hjálpar starfsfólki að nýta tól lífsvenska og holukvalitetað best. Of lág snúningstíðni veldur of miklum skerðikrafti og sliti á tólinu; of há snúningstíðni framkallar hita sem eyðileggur bitakantann og minnkar lífsvensku hans markvörðugt.
Tilvik milli snúningstíðni (RPM), áföngu á hverjum snúningi og efna tegundar ákvarða hitaproduktið, myndun á spánum og lífsvensku tólsins. Borðunartæki með breytilegri snúningstíðni leyfa að stilla á mismunandi efni og bitastærðir; tæki með fastri snúningstíðni krefjast mögulega samræmisstilla sem virka nægilega vel yfir fjölbreyttan efnaflutning. Að skilja takmarkanir tæknisins og samsvara eiginleikum bitanna á þann hátt koma í veg fyrir dýra tólsleysi og framleiðsluforsinkanir.
Varnir og lifandi tími
Aðferðir til að sleifa borðunarbita og viðhald tóla
Regluleg skerping lengir líf tækniboruhornanna (HSS) miklu, svo rétt skerpingartækni fyrir boruhorn er nauðsynleg þekking fyrir kostnaðarhræfilegar rekstrar. Handskerping með borðslyngjum krefst skilnings á vinkel hliðar, breiddi brúnar og vinkel undirborðs sem viðhalda afköstum og jafnvægi. Skerpingarsvið fagfólkra endurheimir boruhornin í samræmi við framleiðsluspecifikatiónir og gefur bestu niðurstöður þegar ekki er hægt að skerpa innan fyrirtækis eða þegar mikil magnvinnsla er krefst.
Dullar borðræður mynda of mikla hita, krefja hærri átakssýnir og skemma holur með myndun á byggingu á brjósti sem eyðileggur yfirborðsloftun. Að þekkja tímapunkta fyrir afsharpun – þegar holur byrja að rífa, hiti borðræðanna eykst áfram eða átakssýnirnar eykst – kvarðar óviðeigandi niðurstöður og verndar bæði verkfæri og vinnusvæði. Með því að innleiða kerfi fyrir reglulega inspektion og afsharpun er jafnvel árangur viðhaldaður og hámarkaður áskot frá hss-skrúfu-borðræðum í skyni þínu.
Geymsla, meðhöndlun og kerfi til skipulags verkfæra
Rétt geymslu- og meðhöndlunaraðferðir koma í veg fyrir ruslun, skemmdir og tap á nákvæmni sem minnka afköst og áreiðanleika. Skipulögð verkfærageymsla heldur borðum aðgengilegum, verndar þá gegn umhverfisskemmdum og gerir fljóta staðfestingu á birgðum. Aðgreining nýrra verkfæra frá endurskarpuðum birgðum, notkun verndarhólfa og viðhald á hreinum og þurrum geymslustöðum lengja starfstíma heilla hss-borðasetta.
Koma í veg fyrir skemmdir með varkárri meðhöndlun, réttri passa á spennihylku og lágri óréttleika verndar dýrri verkfæraupphæðir og viðheldur gæðum holunnar. Reglulegur hreinsluferli fjarlægir sveiflur og rusl sem geta valdið festingu eða slökktu á borðun. Með því að innleiða þessar grunnviðhaldsreglur er tryggt að verkfærin starfi á hámarkseffektívt hátt og gefi samhverf niðurstöður á allan starfstíma þeirra.
Algengar spurningar
Hvernig vel ég rétta stærðina á hss-borðum fyrir verkefnið mitt?
Leitið í verkefnisskilyrðum ykkar að tilgreindri holudurð, svo skoðið nákvæmna töflu yfir hraðborravélbita úr hálfu steinjarni sem inniheldur brot í tölum í tommum, metríska mælingar, tölustafaskrá og stafaskrá. Flest almenn notkun notar brot í tölum í tommum eða metríska mælingar, en sérnotkun getur krafist tölustafa- eða stafaskrár. Staðfestið að valin stærð passi við fásturgetu borrmálsins og snúningstíðni áhnitsins.
Hvað gerir besta borravélbitann fyrir málm annað en venjulegar möguleikar?
Besti borravélbitinn fyrir málm af hámarksgæðum vörur einkennast af yfirlegra efni samsetningu með stjórnuðum kóbalt innihaldi, framþróaðum þekjum fyrir hitaþol og valdri rúmmynd fyrir ákveðna tegundir mála. Þessar borur halda skerpi sínu lengur, mynda minna hita, minnka virkni við vörkun og gefa betri gæði holunnar í samanburði við venjulegar aðrar borur. Auka kostnaðurinn er venjulega endurgreiddur með lengri notkunartíma, minni brotum og jafnri afkvæmi í erfitt notkunarsviðum.
Get ég endurheimt óskerpar HSS snúðborur með heimabruktum skerpfingaraðferðum?
Já, tæknir til að skarpa borhöfuð með borhöfuðaskorðu geta árangursríklega endurheimt mörg borhöfuð úr hss-þráðbori þegar maður skilur réttan vinkel á bitunni, breidd á brúninni og fríavinkel. Þó svo að ná jafnvægi og halda nákvæmum vinklum sé hægt, krefst þess faglega hæfileika og æfinga sem taka tíma að þróa. Faglegar skarpunartjónustur veita áreiðanlega niðurstöður í samræmi við framleiðsluspecifikationar, sem gerir þær gagnlegar fyrir dýr borgborhöfuð eða þegar ekki er hægt að skarpa innan fyrirtækis.