دریافت پیش‌فاکتور رایگان

نماینده ما به زودی با شما تماس خواهد گرفت.
ایمیل
موبایل
Name
نام شرکت
پیام
0/1000
صنایع
خانه> صنایع

باغبانی

باغبانی
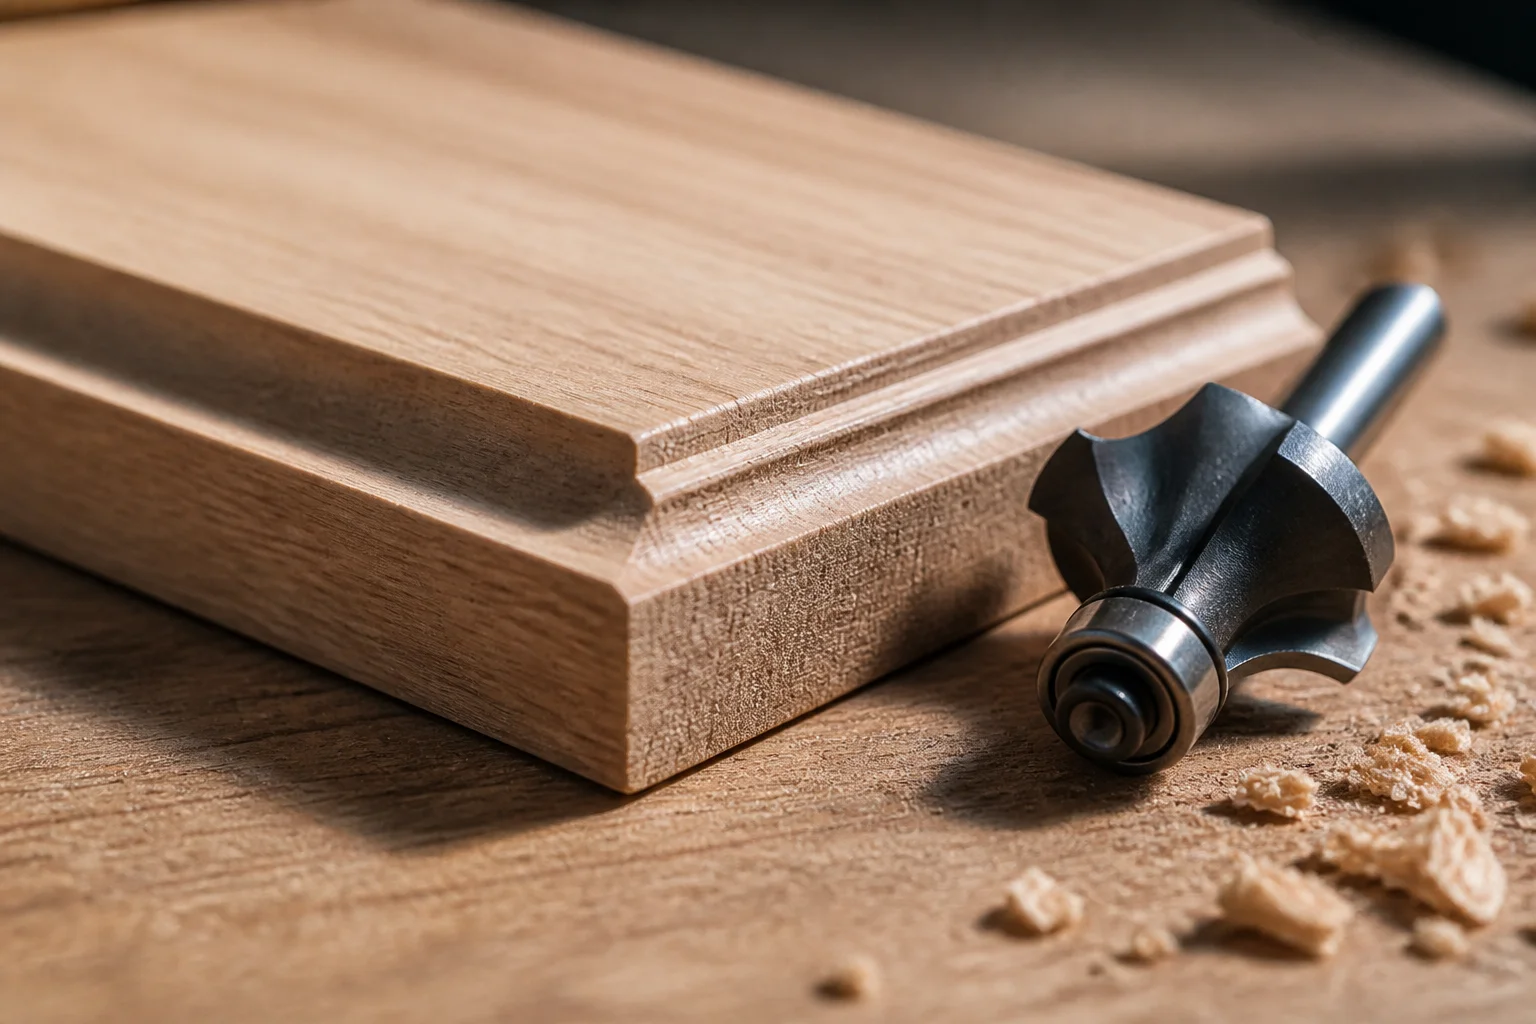
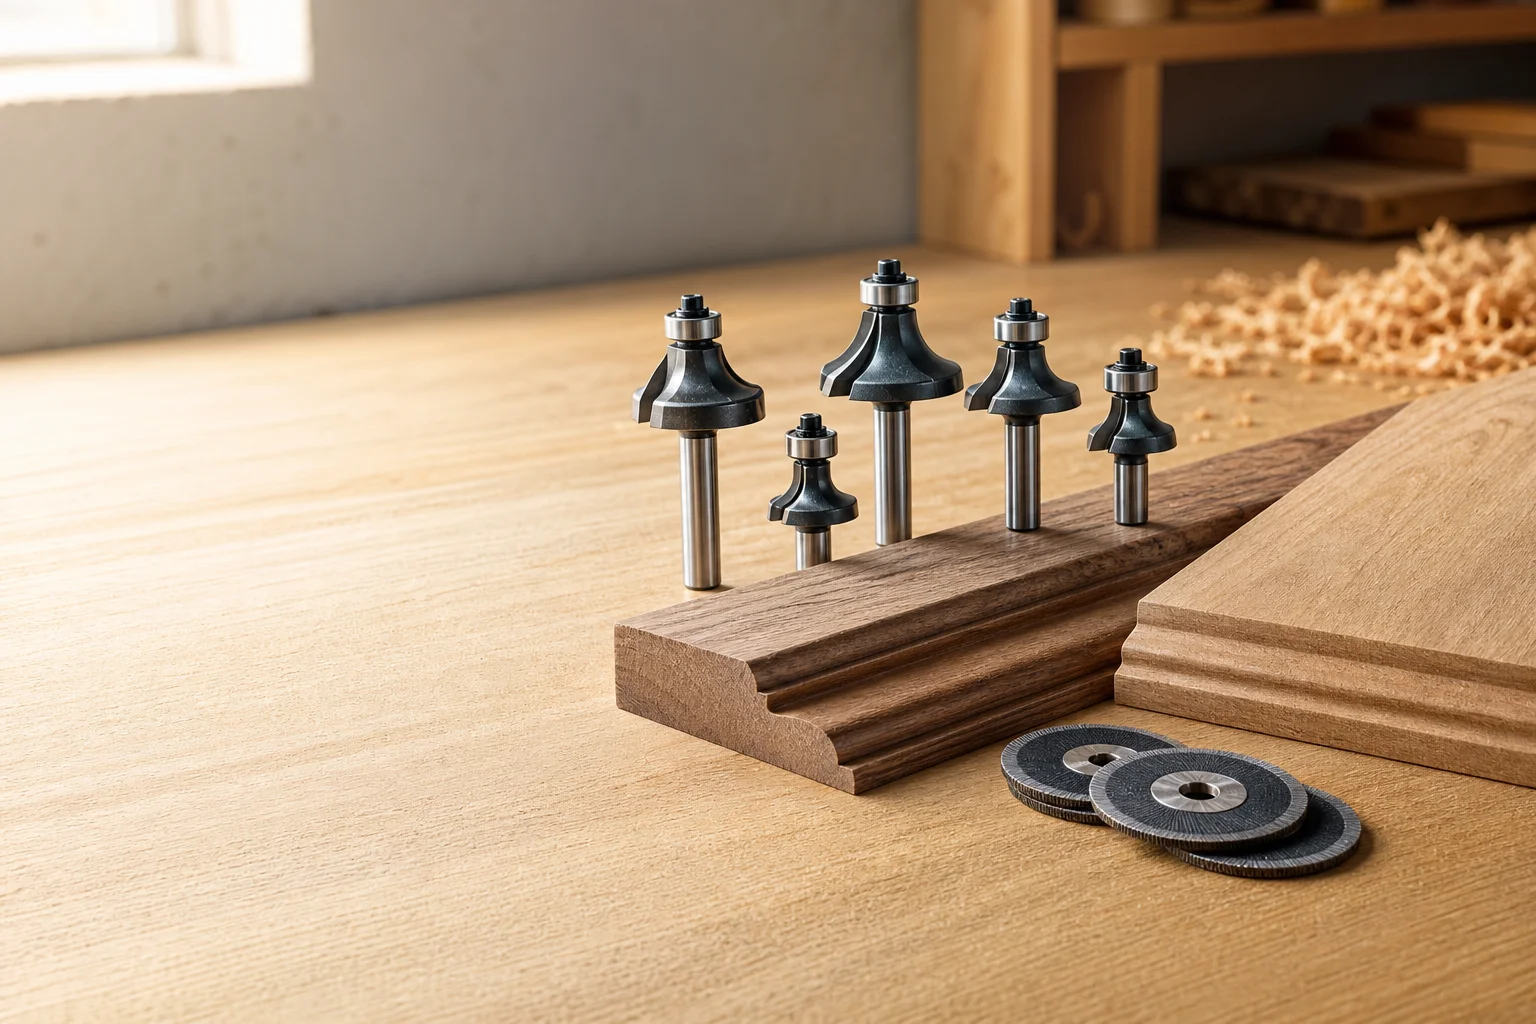
Workshop bench with bearing-guided router bits standing on a routed hardwood moulding beside mini cutting discs
باغبانی

لوازم جانبی ابزار باغبانی در بسته‌بندی خرده‌فروشی عرضه می‌شوند و طوری ساخته شده‌اند که تا پایان فصل، در جای خود باقی بمانند.

مجموعه‌ای از نوكته‌های باغبانی را در هفته اول از نظر تناسب درج در سرپیچ ارزیابی می‌کنند و تا هفته سوم به دلیل عدم عملکرد مناسب بازگردانده می‌شود.

دریافت پیش‌فاکتور در عرض ۲۴ ساعت درخواست نمونه رایگان

لوازم جانبی ابزار باغبانی در پنجره فصلی کوتاهی از طریق زنجیره‌های خرده‌فروشی عرضه می‌شوند که تأمین‌کننده را بر اساس نرخ فروش واقعی و نرخ بازگشت محصولات ارزیابی می‌کنند، نه بر اساس حجم تولید کارخانه. مجموعه‌ای که در اولین آخر هفته مشتری از سرپیچ خارج می‌شود، به‌صورت کامل بازگردانده می‌شود و سود حاصل از کل پالت نیز همراه آن بازگشت داده می‌شود. این صفحه عوامل تعیین‌کننده این نتیجه را توضیح می‌دهد، کدام خانواده‌های محصولی هر نوع شکستی را برطرف می‌کنند و چگونه تیم فنی خریدار خرده‌فروشی می‌تواند اساس ادعاهای ما را بررسی کند.

بررسی وضعیت صنعت

چهار متغیر مؤثر بر نتیجه نهایی

چهار عامل تعیین‌کنندهٔ این هستند که آیا خط لوازم باغبانی به فروش می‌رسد یا به سطل بازگشتی بر می‌گردد: ابزاری که مشتری واقعاً در اختیار دارد، ماده‌ای که در باغ خانگی استفاده می‌شود، قوانین ایمنی محصول و فروشگاهی که اعمال می‌شوند و شکستی که منجر به ادعایی می‌شود.

تجهیزات اصلی فرآیندی
دریل‌ها و دریل‌راننده‌های بی‌سیم و دریل‌های ضربه‌ای، ابزارهای برقی باغبانی با سیم و باتری، ماشین‌های چمن‌زن و ماشین‌های برش‌دهندهٔ بوته، و سنگ‌زن‌های زاویه‌ای کوچک که برای نگهداری لبه‌ها و تیغه‌ها به کار می‌روند
ماده‌ای که پردازش می‌شود
چوب تازه و خشک‌شده، دک‌ها و حصارهای ترکیبی چوب و پلاستیک، لبه‌بندی سنگ و مصالح ساختمانی، فیتینگ‌های باغبانی آلومینیومی و فولادی، و تیغه‌های ماشین‌های چمن‌زن و برش‌دهندهٔ بوته
استانداردهای کلیدی
استاندارد EN ISO 5395 (ماشین‌های چمن‌زن با موتور احتراقی)، استاندارد EN 50636-2-100 (تجهیزات برقی باغبانی)، استاندارد ISO 11806-1 (برش‌دهنده‌های قابل حمل بوته)، استاندارد ISO 4254-1 (ماشین‌آلات کشاورزی، الزامات عمومی)، استانداردهای DIN 3126-C و ISO 1173 (رابط‌های شش‌ضلعی)، استانداردهای EN 12413 و EN 13743 (ایمنی محصولات ساینده)
حالت‌های معمول شکست
سرهای پیچ‌هایی که در حین استفاده از بیرون می‌آیند، گرد شدن انتهای درایو در اولین استفاده، از بین رفتن سختی تیغه به دلیل گرمای ایجادشده هنگام تیز کردن، و شکستن نوک مخصوص سنگ و کاشی در لبهٔ آن
چالش‌های عملیاتی

سه خرابی که هزینه‌های خطوط را افزایش می‌دهند

هر چالش ابتدا توضیح می‌دهد که چه چیزی اشتباه می‌شود، سپس تصمیم مربوط به هندسه یا جنس مواد را که آن مشکل را حل می‌کند، بیان می‌کند.

چالش ۱

تناسب درایو تعیین‌کنندهٔ بازگشت‌هاست، نه درجهٔ فولاد.

یک لوازم جانبی فروشگاهی در دست مشتری، نه روی نیمکت کارخانه، خراب می‌شود؛ و اولین خرابی تقریباً همیشه مربوط به تناسب بین لوازم جانبی و نگهدارندهٔ آن است. جایی که یک شانک شش‌ضلعی در یک درایور خانگی شل قرار می‌گیرد، ابزار از شیار پیچ بلند می‌شود، سر پیچ خراب می‌شود و مشتری نتیجه می‌گیرد که محصول از کیفیت پایینی برخوردار است. مکانیزم این خرابی، شانکی است که توسط درایور تحمل شده، نه آن‌که بر اساس اندازه‌گیری دقیق از سطح تماس طراحی شده باشد؛ و این پدیده در اولین آخر هفتهٔ فصل رخ می‌دهد.
پاسخ امسو

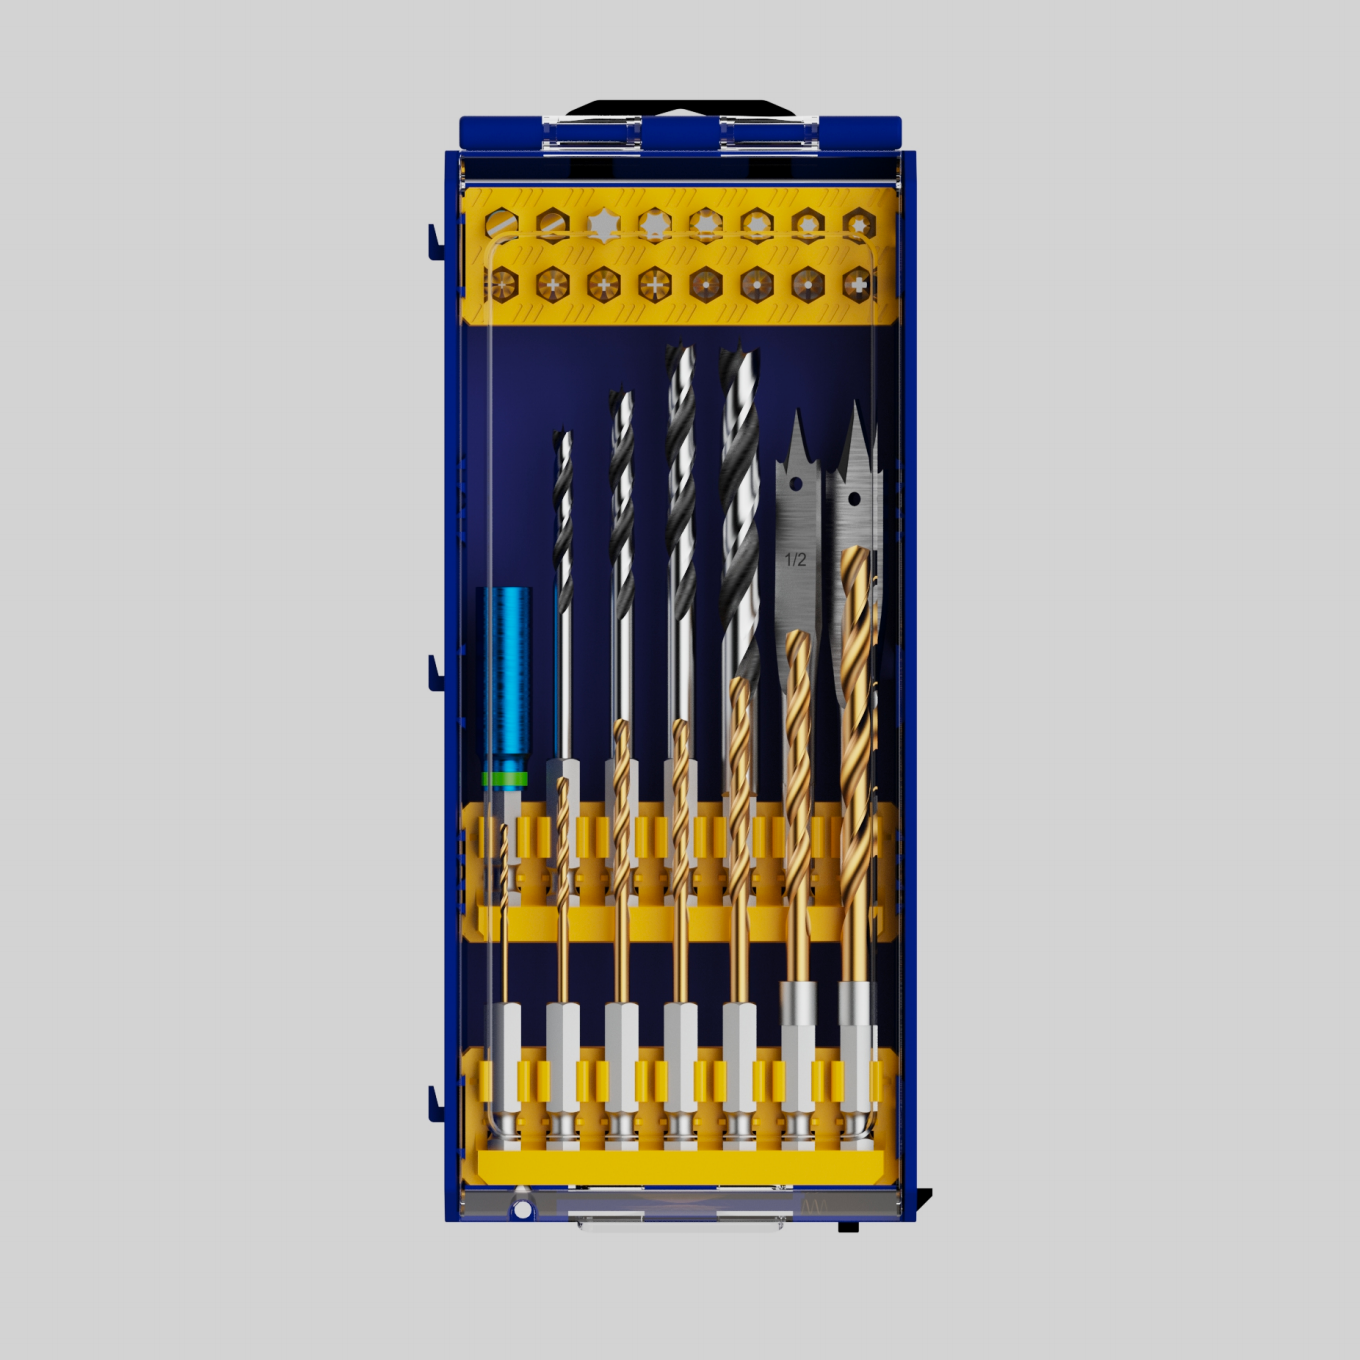
تناسب شل درایو → مته‌های حفاری و پیچ‌گوشتی با شانک شش‌ضلعی قابل تعویض سریع، که بر اساس اندازه‌گیری دقیق از سطح تماس شش‌ضلعی طراحی شده‌اند.

اندازه‌گیری شانک عرضی و هندسه گوشه‌ها بر اساس استانداردهای DIN 3126-C و ISO 1173 انجام می‌شود و پس از عملیات حرارتی، این اندازه‌گیری تأیید می‌گردد؛ بنابراین این لوازم جانبی به‌صورت بدون نوسان در درگیرکننده قرار می‌گیرد و راننده مجبور نیست آن را تحمل کند. طراحی سازگار ما برای لوازم جانبی با شانک شش‌ضلعی، موضوع یک اختراع ثبت‌شده است که مکانیسم درگیری از سوی درگیرکننده است، نه جزئیاتی برای بازاریابی. هم مجموعه‌های مقاوم در برابر ضربه و هم مجموعه‌های مناسب برای راننده‌های دستی، بر اساس یک استاندارد واحد درایو اندازه‌گیری می‌شوند، زیرا فاصله‌ی اضافی در هر دو مورد هزینه‌ی یکسانی دارد.
چالش ۲

سرپیچ‌های تخته‌های ترکیبی و نوارهای چوب نرم.

ترکیب چوب و پلاستیک و چوب نرم به هندسه‌ی درایوی خاصی نیاز دارند: اگر عمق درایو خیلی کم باشد، ابزار از فرورفتگی خارج می‌شود؛ و اگر خیلی تهاجمی باشد، فرورفتگی قبل از کامل شدن جای‌گیری پیچ، از بین می‌رود. از بین رفتن فرورفتگی، منجر به اتلاف یک پیچ، ایجاد سوراخ جدید و گاهی تعویض تخته می‌شود؛ و هنگامی که مشتری مجبور می‌شود پیچ آسیب‌دیده را از روی تخته‌ی نصب‌شده خارج کند، تصمیم نهایی برای بازگرداندن کالا عملاً گرفته شده است.
پاسخ امسو

سرهای پیچ‌های بدون رزوه → بیت‌های پیچ‌گوشتی با هندسهٔ درایو که بر اساس نوع پیچ انتخاب می‌شوند.

هندسهٔ ضربدری و شیاری به‌جای ریخته‌گری، تراشیده می‌شود؛ بنابراین لبه‌های محرک در زاویهٔ طراحی‌شده قرار می‌گیرند و قطعهٔ محکم‌شونده را از طریق لبه‌های خود — نه از طریق بالاترین نقطهٔ آن — می‌چرخانند. در کاربردهایی مانند دک‌های ترکیبی یا چوب‌های نرم، هندسه بر اساس آن ماده — نه فلز — انتخاب می‌شود و مجموعه‌های فروشی نیز متناسب با آن تهیه می‌شوند؛ یعنی مجموعهٔ ساخت دک شامل ترکیبی از نُسخه‌ها نیست که مجموعهٔ مبلمان تخته‌ای دارد.
چالش ۳

گرمای تیزکردن، سختی لبهٔ تیغه را کاهش می‌دهد.

مشتری که لبهٔ تیغهٔ ماشین چمن‌زن یا ماشین برش بوته را با استفاده از سنگ تراش میزی و با دیسکی با مشخصات نامناسب تیز می‌کند، لبه را می‌سوزاند و سختی لازم برای برش را از آن می‌گیرد. در نتیجه لبه در کاربرد سریعاً گرد می‌شود، ابزار به‌عنوان کند بازگردانده می‌شود و علت خرابی به جای روش تیزکردن، به خود تیغه نسبت داده می‌شود. اما اگر از یک مادهٔ سایندهٔ که دانه‌هایش را از دست می‌دهد — نه آن‌که گرما را در قطعهٔ کار نگه می‌دارد — استفاده شود، این نتیجه تغییر می‌کند.
پاسخ امسو

تیز کردن لبه‌های تیغه با روش کشیدن → دیسک‌های کوچک برش برای نگهداری ابزارهای باغبانی.

دیسک‌ها بر اساس دانه‌بندی و پیوند مشخص می‌شوند تا مواد ساینده به‌صورت منظم دانه‌ها را از دست بدهند و حرارت را از ناحیه تماس دور کنند، نه اینکه آن را به قطعه کار منتقل کنند؛ این امر دمای لبه تیغه را زیر نقطه‌ای نگه می‌دارد که سختی آن از دست می‌رود. از آنجا که روش تیز کردن هم‌قدر اهمیت دیسک انتخاب‌شده است، تکنیک مورد نظر برای هر نوع دیسک ذکر شده و بسته فروش برای نگهداری محصولات این راهنمایی را برای مصرف‌کننده در خود دارد. این سه پاسخ به ادعاهای متفاوتی پاسخ می‌دهند و جایگزین یکدیگر نیستند. حتی اگر ساقه به‌درستی اندازه‌گیری شده باشد، در حفره‌های چوب نرم به دلیل نامناسب بودن هندسه برای چوب، باز می‌شود؛ و دیسکی که برای نگهداری تیغه انتخاب شده، هیچ تأثیری بر تنگی یا شل‌بودن مته در گیره ندارد.
Macro view of a finished routed hardwood moulding profile beside a bearing-guided router bit
خانواده‌های محصول

خانواده‌هایی که با این کاربرد مطابقت دارند

Quick Change Hex Shank Drill Bits

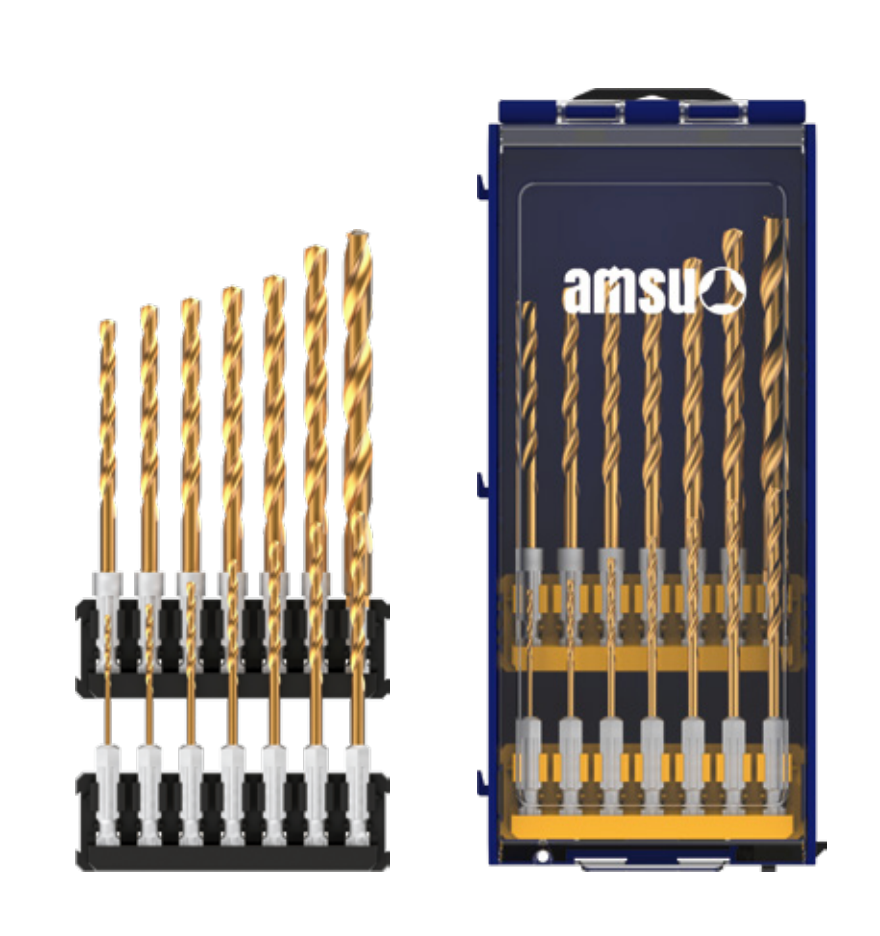
بیت‌های دریل با ساقهٔ شش‌گوش با قابلیت تعویض سریع

تعویض سریع مته‌ها در کارهای صفحه، نرده و توری با یک ابزار محرک

پاسخ: باز شدن ساقه در گیره و لغزش ابزار از سر پیچ

استاندارد: DIN 3126-C

Screw Driver Bits

نوك‌های پیچ‌گوشت

محقق کردن پیچ‌ها در چوب، مواد ترکیبی و قطعات متصل‌کننده

پاسخ: شیارهای پیچ بدون پوشش و گردشده در مواد نرم

استاندارد: استاندارد ایزو ۱۱۷۳

Drill & Driver Combination Sets

مجموعه‌های ترکیبی دریل و پیچ‌گوشتی

مجموعه‌های تکی فروش عمومی که هم حفاری و هم بستن را در یک بسته پوشش می‌دهند

پاسخ: مجموعه‌ای که تنها بخشی از کاری را که مشتری آغاز می‌کند، پوشش می‌دهد

استاندارد: استاندارد ایزو ۱۱۷۳

Drill Sets

مجموعه‌ی دریل

بسته‌های فروش عمومی با قطرهای متعدد برای کارهای عمومی باغبانی و خانگی

پاسخ: خریدهای مکرر ناشی از اینکه مجموعه تمام اندازه‌ها را شامل نمی‌شود

استاندارد: DIN 338

Wood Working Drill Bits

مته‌های کار در چوب

سوراخ‌های راهنما و سوراخ‌های عبور در چوب نرم، چوب سخت و مواد ترکیبی

پاسخ: پارگی و ترک خوردن در تخته‌های چوبی و تخته‌های ترکیبی

استاندارد: DIN 338

Router Bits for Wood

متاهای تراش‌کاری برای چوب

قالب‌زنی تخته‌های زمین‌سازی، گردکردن لبه‌ها و ایجاد شیار برای قفل یا بست‌های درب — شماره‌های قطعات این خانواده شامل AM014، AM016، AM029، AM031، AM037، AM045 و AM051 هستند

پاسخ: لبه‌های ناصاف یا سوخته جایی که ظاهر یک قالب باید کامل و نهایی به نظر برسد

استاندارد: ISO 1101

Glass and Tile Bits

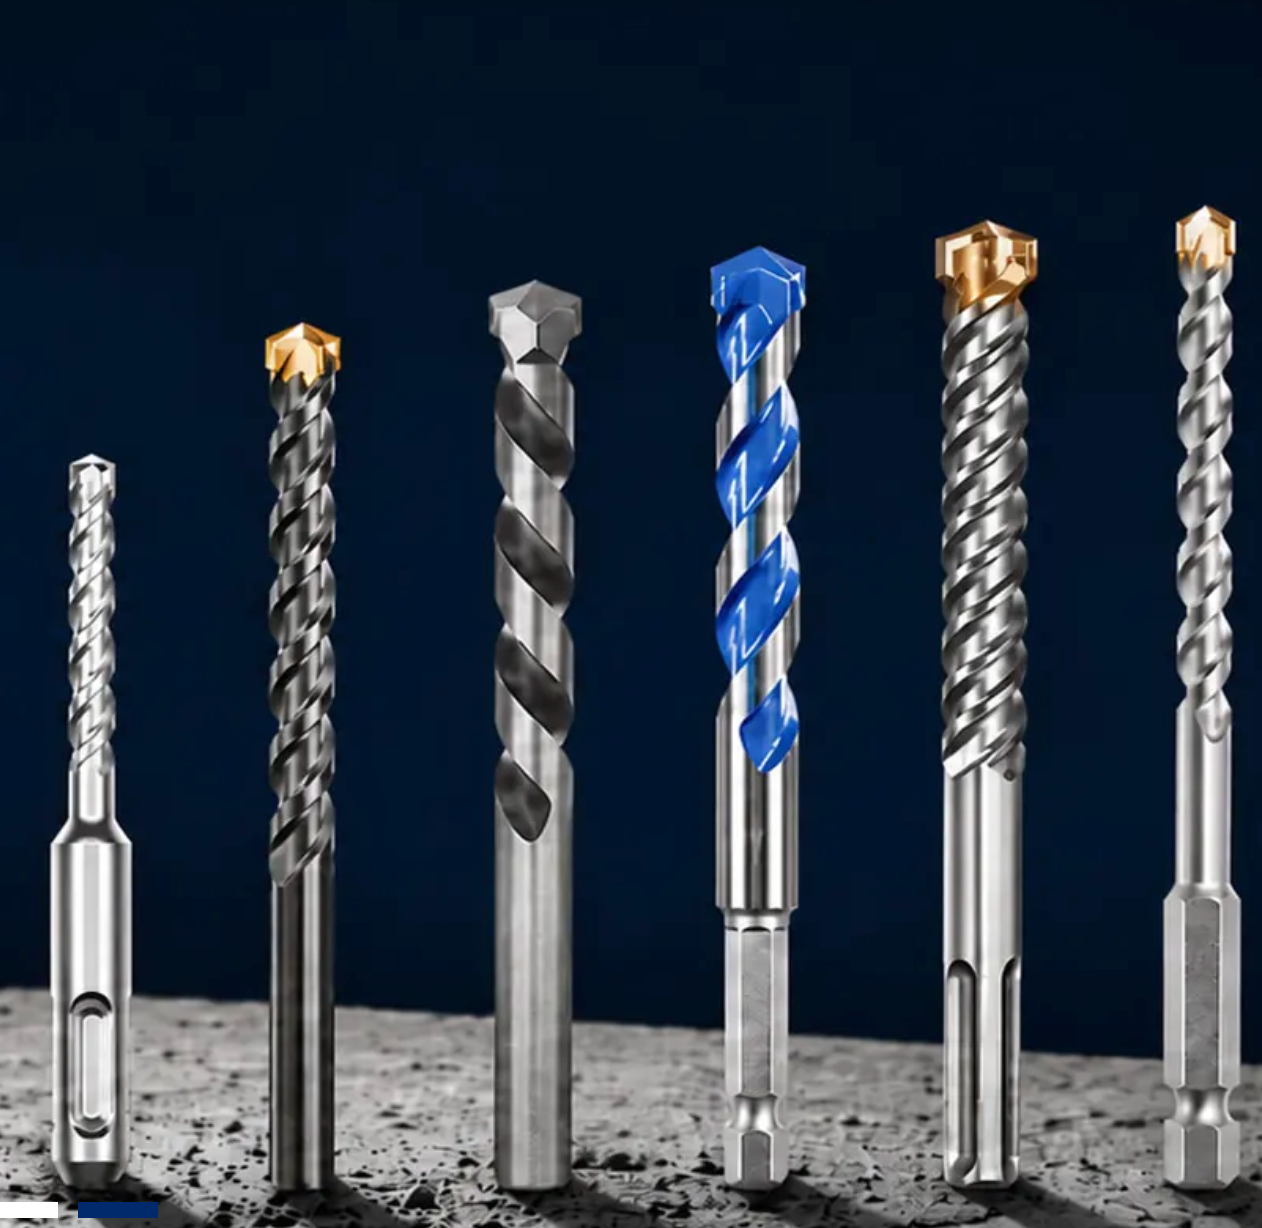
مته‌های شیشه و کاشی

دریل‌کردن لبه‌های کاشی و سنگ برای نصب اتصالات و تکیه‌گاه‌های گیاهان

پاسخ: شکستن نوک لبه در مواد سخت و شکننده

استاندارد: استاندارد اروپایی ۱۲۴۱۳

Mini-Cutting Discs

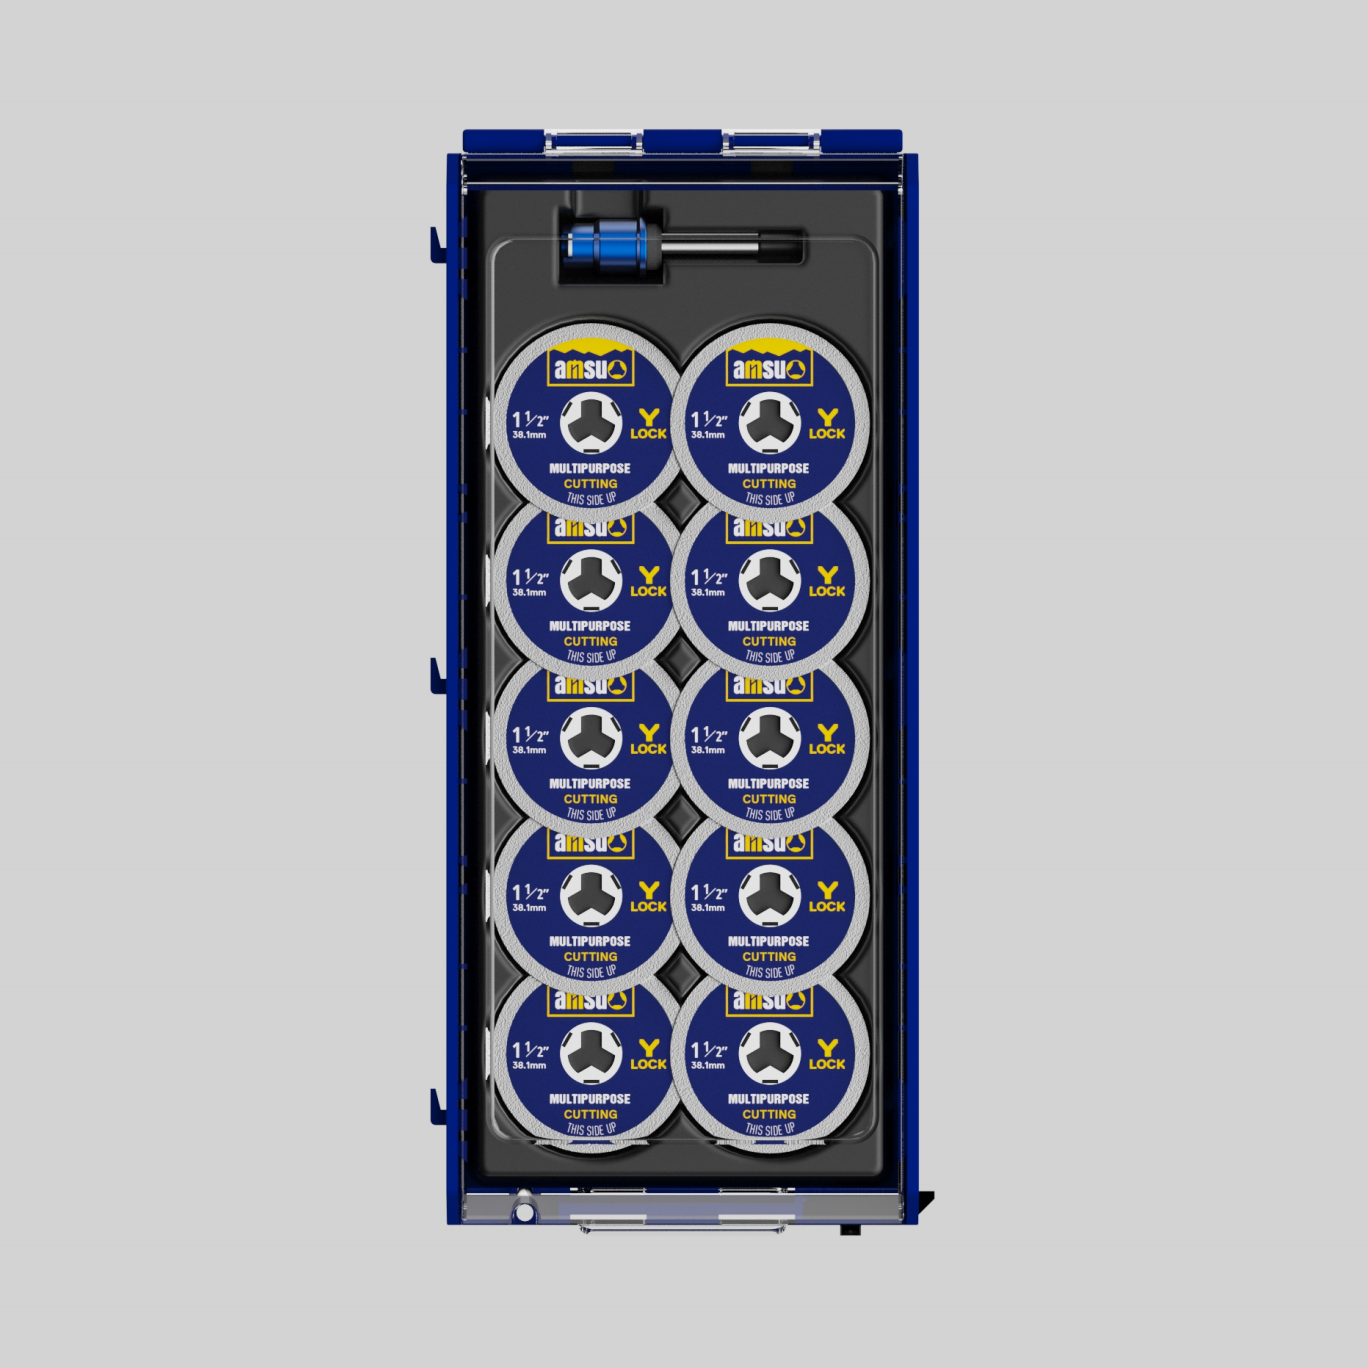
دیسک‌های کوچک برش

تیز کردن و زدودن زنگ‌زدگی از تیغه‌ها، لبه‌ها و ابزارهای باغبانی

پاسخ: کاهش سختی تیغه به دلیل گرمای تولیدشده در هنگام تیز کردن

استاندارد: استاندارد ان ۱۳۷۴۳

استانداردها و مشخصات

اعداد پشت ادعاهای ارائه‌شده

این جدول نام پارامتر، استانداردی که آن را تعیین می‌کند و دلیل بررسی آن توسط عملکرد کیفیت کارخانه را ذکر می‌کند.

پارامتر استاندارد مرجع آنچه که استاندارد تعیین می‌کند دلیل بررسی آن توسط خریدار
رابط درایو شش‌ضلعی DIN 3126-C ابعاد و تلرانس‌های رابط درایو شش‌ضلعی برای ابزارهای پیچ‌گوشتی و مته‌ها تأیید می‌کند که این لوازم جانبی با دستگاه‌هایی که مشتری دارد سازگان دارد
رابط درایو شش‌ضلعی، بین‌المللی استاندارد ایزو ۱۱۷۳ ابعاد انتهای درایو شش‌ضلعی و مربع‌های درایو فراهم کردن یک زبان رابط واحد بین تأمین‌کننده و خریدار
ایمنی چمن‌زن‌های موتوری با سوخت فسیلی EN ISO 5395 الزامات ایمنی برای چمن‌زن‌های موتوری با سوخت فسیلی تأیید می‌کند که تیغه‌ها و لوازم یدکی نگهداری ماشینی مطابق با استاندارد را پشتیبانی می‌کنند
ایمنی تجهیزات باغبانی الکتریکی EN 50636-2-100 ایمنی تجهیزات باغبانی الکتریکی تأیید می‌کند که لوازم یدکی مورد استفاده با ابزارهای برقی و باتری‌ای مناسب هستند
ایمنی ماشین‌های برش قابل حمل ISO 11806-1 الزامات ایمنی برای ماشین‌های برش دستی قابل حمل تأیید می‌کند که لوازم یدکی برش و نگهداری لبه با این ابزارها سازگان دارند
ماشین‌آلات کشاورزی، عمومی استاندارد ایزو ۴۲۵۴-۱ الزامات کلی ایمنی برای ماشین‌آلات کشاورزی چارچوب کلی را که مجموعه ماشین‌آلات باغبانی در آن قرار می‌گیرد، فراهم می‌کند
ایمنی ابزارهای ساینده چسبنده استاندارد اروپایی ۱۲۴۱۳ الزامات ایمنی، علامت‌گذاری و حداکثر سرعت مجاز برای ابزارهای ساینده چسبیده تأیید می‌کند که دیسکی می‌تواند روی یک سنگ‌زنی خانگی به کار رود
ایمنی ابزارهای ساینده پوشش‌دار استاندارد ان ۱۳۷۴۳ الزامات ایمنی برای محصولات ساینده پوشش‌دار تأیید می‌کند که محصولات ساینده پوشش‌دار موجود در بسته‌بندی خرده‌فروشی به‌درستی علامت‌گذاری و رتبه‌بندی شده‌اند
ابعاد مته‌های پیچی DIN 338 قطر اسمی، نسبت ساق و شیار مته پیچشی استاندارد تأیید اینکه اندازه‌های مته در یک مجموعه با گیره مشتری مطابقت دارد
آزمایش سختی ISO 6508-1 روش آزمون راکول و الزامات گزارش‌دهی ارائه یک مقیاس سختی برای مقایسه دسته‌های لوازم جانبی
آزمون خوردگی ایزو 9227 روش آزمون افشانه نمک خنثی فراهم کردن پایه‌ای مشترک برای ادعاهای خوردگی در لوازم جانبی بیرونی
روش تأیید ما

بر اساس روش سازمان‌دهی شده‌اند، نه بر اساس یک عدد منتشرشده

لوازم جانبی فروشگاهی در دست مشتری قضاوت می‌شوند؛ بنابراین تأیید اینجا بر اساس دسته‌بندی روش توصیف شده است. مقادیر اندازه‌گیری‌شده متعلق به قطعه و دستهٔ خاص هستند و در سوابق دسته همراه می‌شوند.

تأیید ابعادی بر روی رابط تمرکز دارد، زیرا بیشتر ادعاها از همین جا آغاز می‌شوند: شش‌ضلعی ساق و هندسه درایو طبق استانداردهای DIN 3126-C و ISO 1173 قبل و بعد از عملیات حرارتی اندازه‌گیری می‌شوند تا اطمینان حاصل شود که سخت‌شدن به‌صورت نامحسوسی ساق را از محدودهٔ تناسب آن خارج نکرده است. قطر برش و هندسه شیارها نسبت به نقشه بررسی می‌شوند و انحراف دورانی (ران‌آوت) به‌صورت یک تلرانس هندسی بر اساس استاندارد ISO 1101 بیان می‌شود، نه به‌صورت تقریبی. در مواردی که در نقشه برای یک ویژگی تلرانس جداگانه‌ای ذکر نشده باشد، تلرانس پیش‌فرض ISO 2768 اعمال می‌شود.

سختی و شرایط عملیات حرارتی با استفاده از روش استاندارد ISO 6508-1 روی مادهٔ مربوطه بررسی می‌شوند تا نتایج بین دسته‌های مختلف قابل مقایسه باشند. در محصولاتی که به انتهای سخت درایو و بدنه‌ای با مقاومت ضربه‌ای بالا وابسته‌اند، هر دو شرایط به‌صورت همزمان ارزیابی می‌شوند، زیرا یک اندازه‌گیری منفرد نمی‌تواند رفتار قطعه را هنگامی که درایو از روی آن کام می‌زند توصیف کند.

عملکرد رانش از طریق مکانیزم و نه از طریق بازرسی ظاهری ارزیابی می‌شود: قرارگیری صندلی و تکان‌دادن آن در جایگاه، درگیرشدن لبه‌های رانش در فرورفتگی و رفتار انتهای رانش تحت چرخه‌های مکرر. محصولات ساینده موجود در محدوده، در برابر الزامات ایمنی مربوطه—یعنی استاندارد EN 12413 برای محصولات متصل‌شده و استاندارد EN 13743 برای محصولات پوشش‌دار—بررسی می‌شوند؛ همچنین علامت‌گذاری و حداکثر سرعت نیز ارزیابی می‌شوند تا اطلاعات روی بسته با خود محصول مطابقت داشته باشد.

پایان‌بندی سطح و محافظت در برابر خوردگی به‌عنوان نتایج پردازش ارزیابی می‌شوند، از جمله وضعیت پس از آبکاری، پوشش‌دهی یا شن‌پاشی، و در صورت لزوم با آزمون مقایسه‌ای افشانه‌نمک بر اساس روش ایزو ۹۲۲۷. یکپارچگی بسته‌بندی خرده‌فروشی، از جمله ویژگی‌های آویزان‌کننده و علامت‌گذاری، به‌عنوان بخشی از محصول و نه بسته‌بندی بررسی می‌شود. قابلیت ردیابی در سطح دسته حفظ می‌شود، بنابراین یک محمولهٔ تحویل‌شدهٔ خرده‌فروشی را می‌توان به دستهٔ مواد اولیهٔ مربوطه و سندی که آن را تأیید کرده است، پیوند داد. آزمون‌های ایمنی محصول در برابر استانداردهای ماشین‌آلات مربوط به محدودهٔ محصولات و کارهای تخریبی مانند گشتاور تا شکست، در صورت درخواست انجام می‌شوند و روش و شرایط آزمون همراه با نتیجه ذکر می‌شوند. قابلیت‌هایی که درون سازمان وجود ندارند، به‌صورت مشخصی شناسایی می‌شوند.

سفارشی‌سازی و تحویل

سه سطح تعامل، یک توالی

سفارشی‌سازی در سه سطح ارائه می‌شود و برای خرده‌فروشی، بسته‌بندی بخشی از محصول محسوب می‌شود نه افزودنی به آن.

سطح ۱ — برند اختصاصی
برند شما روی ابزارهای واجد شرایط اعمال می‌شود. طرح و بسته‌بندی تغییر می‌کنند؛ اما ابزارها تغییر نمی‌کنند، بنابراین تأییدیهٔ پیشین فهرست‌بندی یا آزمون محصول برای آن مورد همچنان معتبر است.
سطح ۲ — تغییر در مشخصات و بسته‌بندی
تعداد واحد در بسته، کارت‌های آمادهٔ فروش، برچسب‌های آویزان، انطباق بارکُد و برچسب، و ابعاد سازگان‌پذیر با برنامه‌ریزی قفسه‌ها، همراه با تغییرات توافق‌شده در پوشش یا تحمل ساقه. ترکیب‌بندی (کیتینگ) و ترکیب بسته‌بندی نیز جزو این سطح محسوب می‌شوند، زیرا ترکیب اندازه‌ها درون یک مجموعه تصمیمی بازاریابی است به همان اندازه که تصمیمی تولیدی است.
سطح ۳ — توسعهٔ مبتنی بر نمونه و نقشه
ابزارهای جدید بر اساس نمونه یا طرح شما، با بررسی ساخت تولیدی که پیش از ساخت ابزارهای تولیدی ارائه می‌شود. این روش برای مجموعه‌هایی به کار می‌رود که حول یک تبلیغات خاص یا حول یک سیستم پیچ اختصاصی متعلق به یک برند مبلمان یا دکوراسیون بیرونی طراحی شده‌اند. ترتیب اجرا ثابت است: بررسی نیازمندی‌ها، تفسیر طرح یا نمونه، بررسی ساخت تولیدی، ساخت ابزار، بازرسی قطعه اولیه، تأیید و سپس تولید انبوه. حداقل مقادیر سفارش و تاریخ‌های تحویل برای هر پروژه جداگانه اعلام می‌شوند، زیرا این دو عامل مستقیماً از تعداد ابزارها، ساختار بسته‌بندی و نیازهای گرافیکی ناشی می‌شوند و نه از یک رقم ثابت و منتشرشده. برای برنامه‌های فصلی، زمان‌بندی را در مرحله پیش‌فاکتور با پنجره تحویل به فروشگاه‌ها هماهنگ می‌کنیم و مشخص می‌کنیم که آیا این پنجره قابل‌دستیابی است یا خیر — نه اینکه این موضوع را برای بعداً واگذار کنیم.
سوالات خریدار

اولین چیزی که تیم‌های خرید می‌پرسند

قیمت‌گذاری مجموعه لوازم جانبی فروشگاهی چگونه انجام می‌شود؟

بر اساس تعداد لوازم جانبی، درجه فولاد، هندسه حرکتی، پوشش، مسیر عملیات حرارتی و خود بسته‌بندی — کارت، بسته‌بندی حبابی، طراحی گرافیکی و نیروی کار برای تهیه بسته‌ها جزو هزینه واحد محسوب می‌شوند نه سربار. تعداد بسته‌ها و نقطه قیمتی هدف را ارسال کنید تا ما نقل‌قول را بر اساس درجه مشخصی ارائه دهیم.

آیا امکان ساخت بسته‌بندی مطابق با قفسه ما وجود دارد؟

بله. قالب کارت، ویژگی آویزان‌شدن، تعداد بسته‌ها و ترکیب اندازه‌ها در یک مجموعه در سطح ۲ توافق می‌شوند و ابعاد برنامه‌ریزی قفسه قبل از نهایی‌شدن طراحی گرافیکی تأیید می‌شوند تا فهرست‌شدن محصول به دلیل ابعاد بسته‌بندی به تأخیر نیفتد.

آیا امکان ارزیابی نمونه‌ها پیش از فصل وجود دارد؟

بله. نمونه‌ها همراه با بسته‌بندی خرده‌فروشی و سوابق مربوط به بازرسی ارائه می‌شوند و برای خطوط فصلی، توصیه می‌کنیم نمونه‌برداری را بسیار زودتر از پنجره تحویل و نه در داخل آن انجام دهید. در صورتی که کاربرد مورد نظر، دک‌های ترکیبی یا سنگ باشد، اطلاع دادن این موضوع به ما، توصیه‌های مربوط به هندسه را شکل می‌دهد.

چه اقلامی همراه هر محموله ارسال می‌شوند؟

سوابق بازرسی دسته‌ای که شامل ویژگی‌های توافق‌شده برای قطعه و گواهی‌های مواد برای دسته‌های فولادی (در صورت لزوم) می‌شود. نتایج مربوط به ایمنی محصول و آزمون پاشش نمک نیز برای خانواده‌ای مشخص، در صورت درخواست، در دسترس هستند.

آیا می‌توانید سختی نوک‌های تامین‌کننده فعلی ما را تطبیق دهید؟

نمونه‌ای ارسال کنید تا ما وضعیت انتهای محرک را ارزیابی کرده و تأیید کنیم که آیا پوشش یا عملیات حرارتی معادل یا متفاوتی برای کاربرد شما مناسب است. در صورتی که تطبیق دقیق پاسخ مناسبی نباشد، به شما اطلاع خواهیم داد؛ زیرا انتهای محرک سخت‌تر لزوماً بهتر نیست.

آماده مشخص‌کردن آن هستید؟

پیکربندی بسته‌بندی، نقطه قیمتی هدف و فصل خرید را ارسال کنید تا ما پیشنهادی از خانواده محصولات و نقل‌قول قیمتی متناظر ارائه دهیم. اگر ترجیح می‌دهید ابتدا نمونه‌ها را ارزیابی کنید، درخواست نمونه رایگان دهید و به ما بگویید که مجموعه ابزار روی چه ماده‌ای استفاده خواهد شد.

دریافت پیش‌فاکتور در عرض ۲۴ ساعت درخواست نمونه رایگان

دریافت پیش‌فاکتور رایگان

نماینده ما به زودی با شما تماس خواهد گرفت.
ایمیل
موبایل
Name
نام شرکت
پیام
0/1000