Nhận báo giá miễn phí

Đại diện của chúng tôi sẽ liên hệ với bạn sớm.
Email
Di động
Tên
Tên công ty
Tin nhắn
0/1000
Các ngành công nghiệp
Trang chủ > Các ngành công nghiệp

Trồng trọt

Trồng trọt
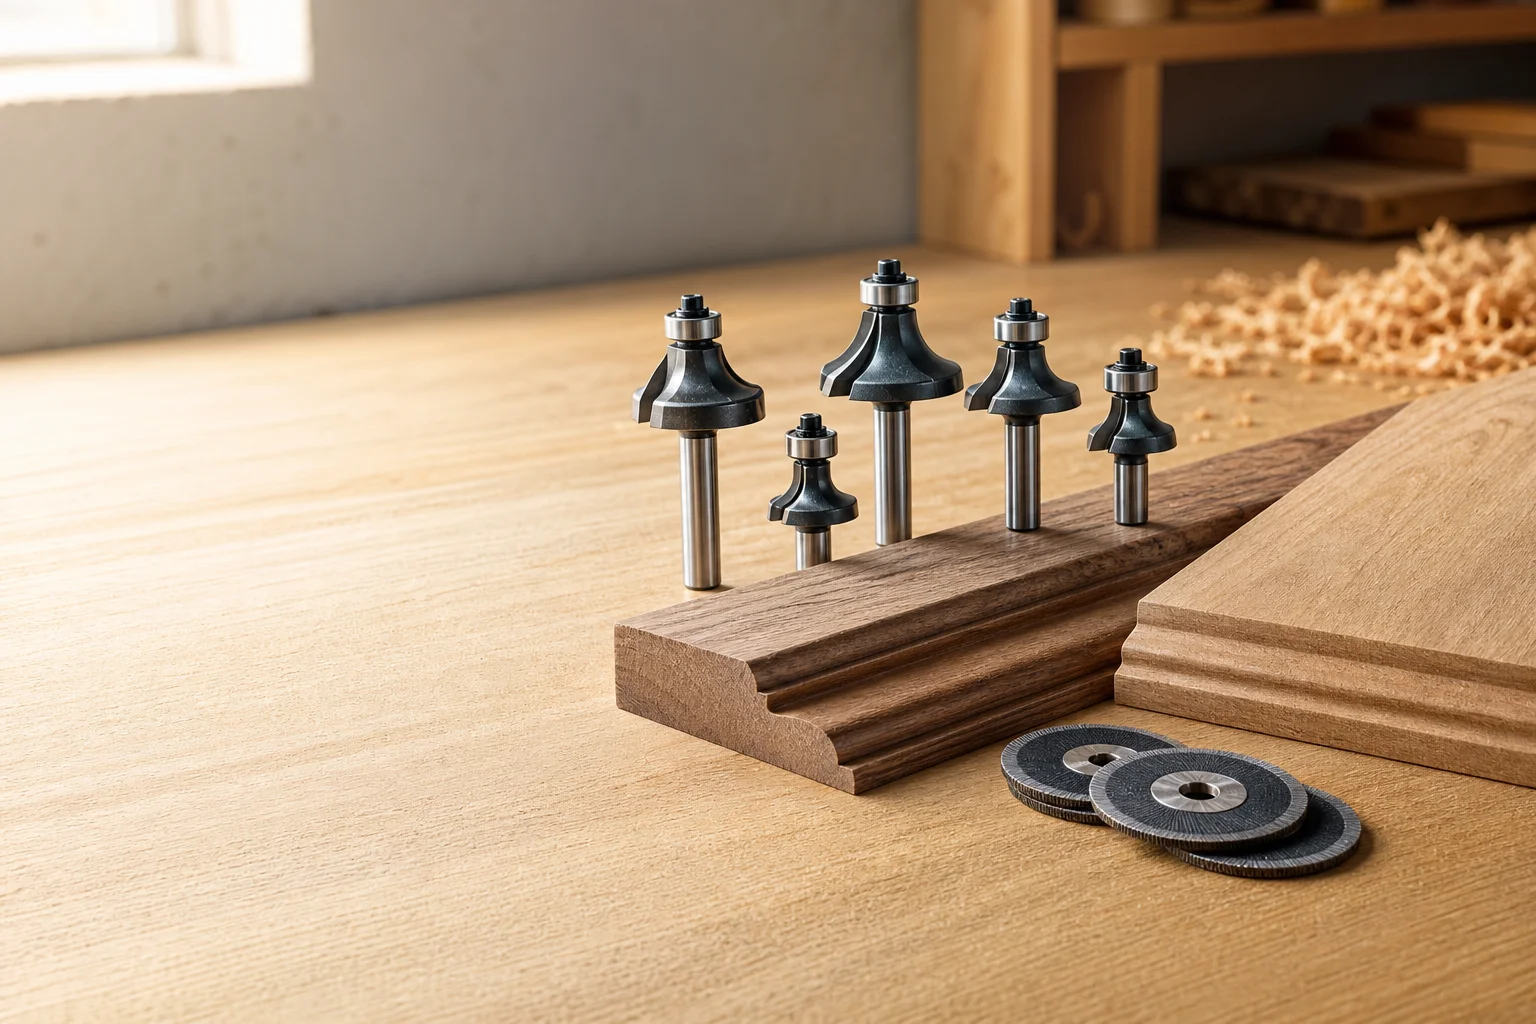
Workshop bench with bearing-guided router bits standing on a routed hardwood moulding beside mini cutting discs
Trồng trọt

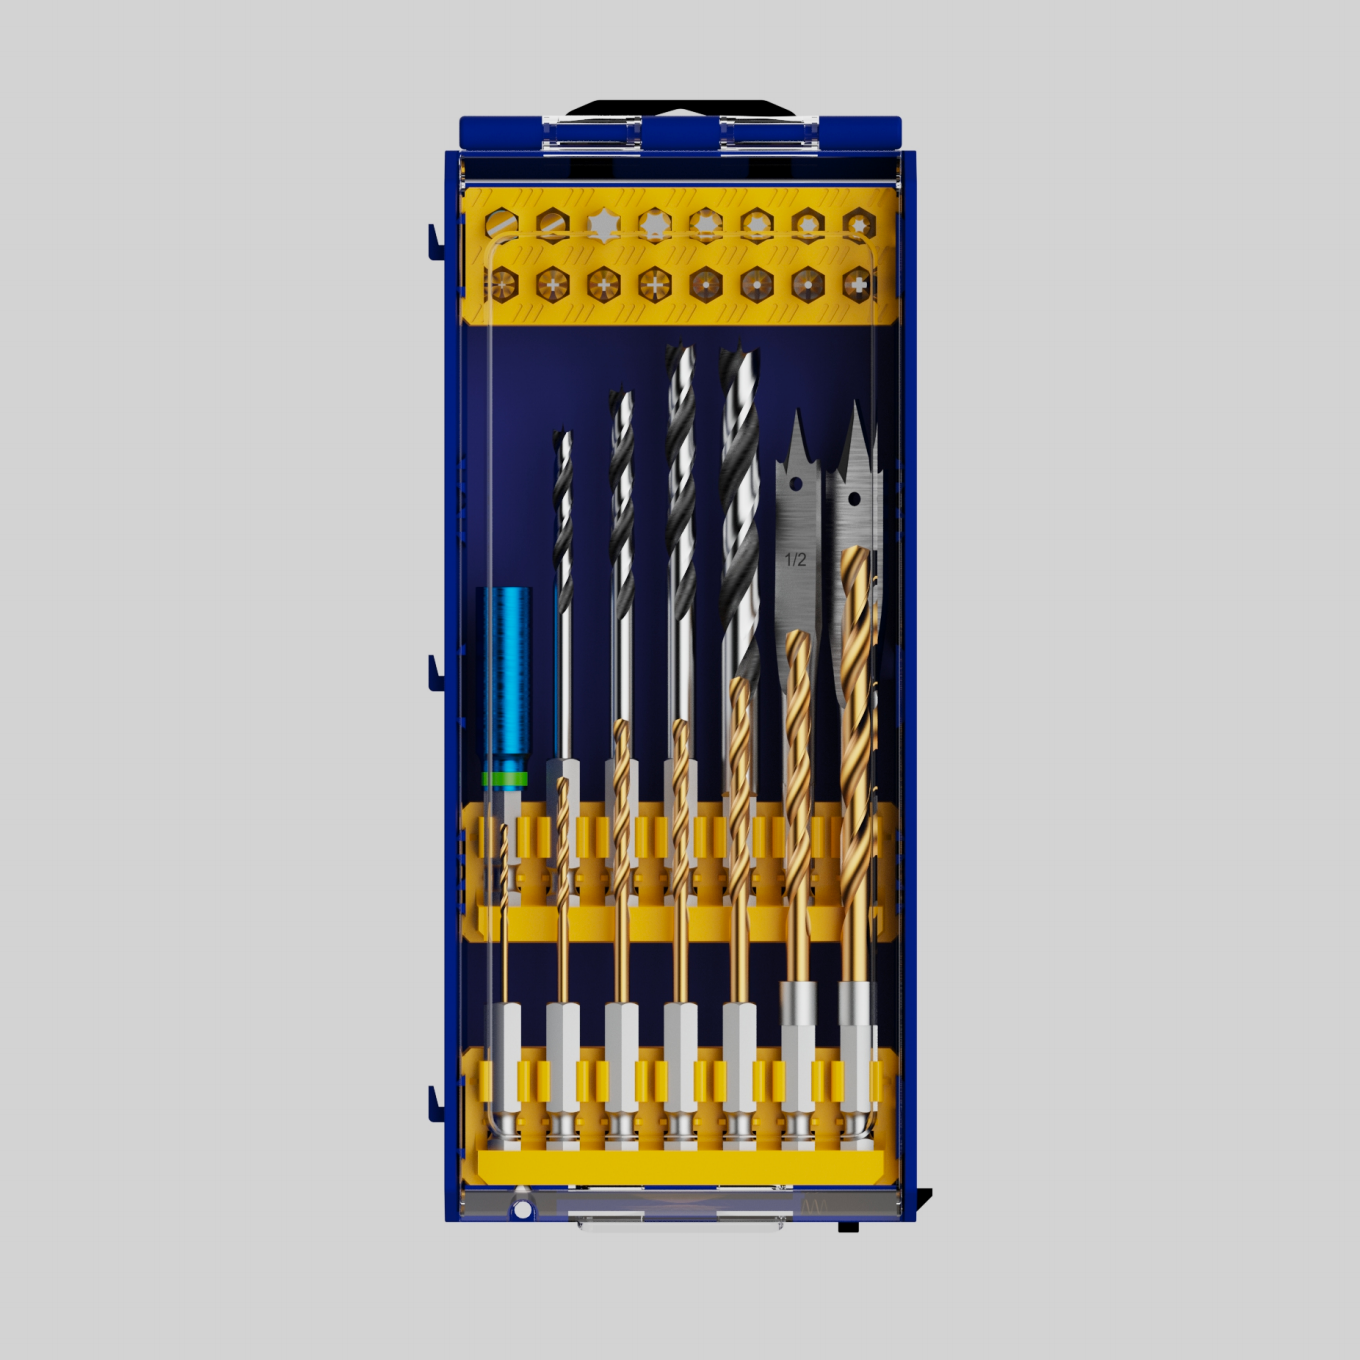
Phụ kiện dụng cụ làm vườn đóng gói bán lẻ, được thiết kế để giữ độ bám chắc của đầu vít xuyên suốt một mùa

Bộ mũi khoan làm vườn được đánh giá qua độ bám chắc của đầu vít vào tuần đầu tiên và bị trả lại vào tuần thứ ba.

Nhận báo giá trong vòng 24 giờ Yêu cầu mẫu miễn phí

Phụ kiện dụng cụ làm vườn chỉ được bán trong một cửa sổ thời gian ngắn theo mùa thông qua các chuỗi bán lẻ — những đơn vị này đánh giá nhà cung cấp dựa trên tỷ lệ tiêu thụ thực tế và tỷ lệ trả hàng, chứ không dựa trên sản lượng xuất xưởng. Một bộ sản phẩm mà đầu vít bị tuột ra khỏi đầu vít trong cuối tuần đầu tiên sử dụng của khách hàng sẽ bị trả lại toàn bộ, và lợi nhuận trên cả pallet cũng bị mất theo. Trang này giải thích các yếu tố quyết định kết quả đó, các dòng sản phẩm nào khắc phục từng dạng lỗi, và cách đội kỹ thuật của người mua bán lẻ có thể kiểm tra cơ sở cho những khẳng định mà chúng tôi nêu ra.

Tổng quan ngành

Bốn biến số quyết định kết quả

Bốn yếu tố quyết định liệu một dòng phụ kiện làm vườn có được bán hết hay bị trả lại vào kho hàng: loại dụng cụ mà khách hàng thực tế sở hữu, vật liệu sử dụng trong vườn gia đình, các quy tắc an toàn sản phẩm và bán lẻ áp dụng, cũng như sự cố dẫn đến khiếu nại.

Thiết bị gia công chính
Máy khoan - bắt vít không dây và máy bắt vít va đập, dụng cụ làm vườn chạy điện hoặc pin, máy cắt cỏ và máy cắt cỏ cầm tay, máy mài góc nhỏ dùng để bảo dưỡng lưỡi cắt và cạnh cắt
Vật liệu đang được gia công
Gỗ tươi và gỗ khô, sàn và hàng rào làm từ hỗn hợp gỗ - nhựa, viền gạch và đá, phụ kiện làm vườn bằng nhôm và thép, lưỡi cắt của máy cắt cỏ và máy cắt cỏ cầm tay
Tiêu Chuẩn Chính
EN ISO 5395 (máy cắt cỏ động cơ đốt trong), EN 50636-2-100 (thiết bị làm vườn điện), ISO 11806-1 (máy cắt cỏ cầm tay di động), ISO 4254-1 (máy móc nông nghiệp, yêu cầu chung), DIN 3126-C và ISO 1173 (giao diện đầu siết lục giác), EN 12413 và EN 13743 (an toàn sản phẩm mài mòn)
Các chế độ thất bại điển hình
Đầu vít bị trượt ren, đầu dụng cụ bị vênh khi sử dụng lần đầu, độ tôi của lưỡi bị giảm do nhiệt sinh ra khi mài sắc, đầu mũi khoan chuyên dùng cho gạch và vật liệu xây dựng bị gãy ở mép
Các thách thức vận hành

Ba sự cố gây tổn thất tài chính cho dây chuyền

Mỗi thách thức nêu rõ điều gì xảy ra sai, sau đó là quyết định về hình học hoặc vật liệu nhằm khắc phục.

Thách thức 1

Độ khít giữa phần truyền động mới là yếu tố quyết định tỷ lệ trả hàng, chứ không phải cấp độ thép.

Một phụ kiện bán lẻ thất bại ngay trong tay người tiêu dùng — chứ không phải trên bàn thử nghiệm tại nhà máy — và sự cố đầu tiên gần như luôn bắt nguồn từ độ khít giữa phụ kiện và giá đỡ của nó. Khi một thân lục giác lắp lỏng lẻo trong máy khoan gia dụng, dụng cụ bị bật ra khỏi rãnh vít, đầu vít bị trượt ren và người tiêu dùng kết luận sản phẩm kém chất lượng. Cơ chế gây ra vấn đề này là thân lục giác được nhà sản xuất dung thứ cho máy khoan thay vì được đo đạc chính xác để khớp với giao diện, và lỗi này thường xuất hiện ngay cuối tuần đầu tiên của mùa cao điểm.
Phản hồi từ Amsuo

độ khít giữa phần truyền động lỏng lẻo → Mũi khoan và mũi vít dạng thay nhanh có thân lục giác được đo đạc chính xác để khớp với giao diện lục giác.

Kích thước mặt phẳng và hình học góc của phần thân vít được kiểm soát theo tiêu chuẩn giao diện DIN 3126-C và ISO 1173, đồng thời được đo kiểm sau khi tôi nhiệt, nhằm đảm bảo phụ kiện lắp vừa khít vào đầu kẹp mà không bị lắc, thay vì phải nhờ người vận hành điều chỉnh. Thiết kế phụ kiện có thân lục giác thích ứng của chúng tôi đã được cấp bằng sáng chế kiểu dáng công nghiệp, đây là cơ chế thực tế đảm bảo sự ăn khớp từ phía đầu kẹp chứ không chỉ là chi tiết tiếp thị. Cả dòng phụ kiện dùng cho máy siết lực va đập và dòng dùng cho tua-vít tay đều được sản xuất đúng theo cùng một tiêu chuẩn đầu cắm, bởi vì độ lỏng lẻo trong mối ghép gây tổn thất như nhau ở cả hai dòng.
Thách thức 2

Đầu vít dùng cho sàn gỗ tổng hợp và thanh gỗ mềm.

Vật liệu gỗ–nhựa tổng hợp và gỗ mềm đòi hỏi hình dạng đầu cắm phù hợp: nếu quá nông thì dụng cụ sẽ trượt ra khỏi rãnh, còn nếu quá sắc bén thì rãnh sẽ bị mài mòn trước khi vít được siết chặt. Một rãnh bị mài mòn khiến phải thay mới vít, khoan lại lỗ và đôi khi cả tấm ván; hơn nữa, ngay khi khách hàng buộc phải tháo một chiếc vít bị hư hỏng ra khỏi sàn hoàn thiện, quyết định trả hàng coi như đã được đưa ra.
Phản hồi từ Amsuo

đầu vít bị mài phẳng → Mũi tô vít với hình dạng đầu khớp đúng với loại vít.

Hình dạng chữ thập và khe rãnh được mài chứ không được rèn, do đó các mặt nghiêng truyền lực nằm ở góc thiết kế và xoay đai ốc thông qua các mặt nghiêng ấy thay vì qua đỉnh. Khi ứng dụng trên sàn gỗ tổng hợp hoặc gỗ mềm, hình dạng được chọn phù hợp với vật liệu đó thay vì với kim loại, và các bộ bán lẻ được đóng gói tương ứng — một bộ dành cho xây dựng sàn không chứa cùng hỗn hợp hình dạng như bộ dành cho lắp ráp đồ nội thất dạng phẳng.
Thử thách 3

Nhiệt độ khi mài làm giảm độ tôi ở mép lưỡi.

Khách hàng mài lại lưỡi dao máy cắt cỏ hoặc máy cắt cỏ cầm tay trên máy mài bàn dùng đĩa mài không đúng thông số sẽ làm cháy mép lưỡi và loại bỏ độ cứng vốn giúp lưỡi cắt hiệu quả. Sau đó, mép lưỡi nhanh chóng bị vê tròn trong quá trình sử dụng, công cụ bị trả lại với lý do ‘cùn’, và sự cố bị quy cho lưỡi dao thay vì phương pháp mài. Một loại vật liệu mài có khả năng tách hạt mài thay vì giữ nhiệt trong chi tiết gia công sẽ thay đổi kết quả này.
Phản hồi từ Amsuo

làm nguội bằng cách kéo dài ở mép lưỡi → Đĩa cắt nhỏ dành cho việc bảo dưỡng dụng cụ làm vườn.

Các đĩa được xác định theo độ mịn của hạt mài và chất kết dính, nhờ đó vật liệu mài tự bong ra và dẫn nhiệt ra xa vùng tiếp xúc thay vì truyền nhiệt vào phôi, giúp giữ mép lưỡi ở nhiệt độ thấp hơn mức làm mất độ cứng của nó. Vì kỹ thuật mài cũng quan trọng như chính đĩa mài, nên phương pháp sử dụng được nêu rõ cho từng loại đĩa, và bao bì bán lẻ dành cho việc bảo dưỡng sản phẩm đưa kèm hướng dẫn này tới người tiêu dùng. Ba phản hồi trên giải quyết ba yêu cầu khác nhau và không thể thay thế lẫn nhau. Một thân mũi khoan có kích thước đúng vẫn có thể bị trượt trong rãnh gỗ mềm nếu hình học của nó không phù hợp với gỗ, và một đĩa chọn để bảo dưỡng lưỡi dao sẽ không có tác dụng nào đối với độ khít giữa mũi khoan và đầu kẹp.
Macro view of a finished routed hardwood moulding profile beside a bearing-guided router bit
Các dòng sản phẩm

Các dòng sản phẩm tương thích với ứng dụng này

Quick Change Hex Shank Drill Bits

Mũi khoan cán lục giác thay nhanh

Thay đổi mũi khoan nhanh trên mặt sàn, thanh chắn và giàn leo bằng một dụng cụ vặn vít

Đáp: Thân mũi khoan bị lỏng trong đầu kẹp và hiện tượng tuột đầu vít (cam-out) tại phần đầu vít

Tiêu chuẩn: DIN 3126-C

Screw Driver Bits

Mũi Tua Vít

Đóng các chi tiết cố định vào gỗ, vật liệu composite và phụ kiện

Đáp: Các rãnh vít được làm nhẵn và bo tròn trên vật liệu mềm

Tiêu chuẩn: ISO 1173

Drill & Driver Combination Sets

Bộ kết hợp máy khoan và máy vặn vít

Bộ bán lẻ đơn bao gồm cả khoan và vặn trong một gói

Đáp: Một bộ chỉ đáp ứng một phần công việc mà khách hàng bắt đầu thực hiện

Tiêu chuẩn: ISO 1173

Drill Sets

Bộ máy khoan

Bộ bán lẻ đa đường kính dành cho các công việc làm vườn và gia dụng thông thường

Đáp: Các lần mua lại do bộ sản phẩm hết cỡ kích thước

Tiêu chuẩn: DIN 338

Wood Working Drill Bits

Mũi khoan chuyên dụng cho gỗ

Lỗ dẫn hướng và lỗ khoét thoát trên gỗ mềm, gỗ cứng và vật liệu tổng hợp

Đáp: Hiện tượng xé lớp bề mặt và nứt gãy trên gỗ và tấm vật liệu tổng hợp

Tiêu chuẩn: DIN 338

Router Bits for Wood

Router bits cho gỗ

Gia công tạo hình tấm sàn ngoài trời, bo tròn mép và khoét rãnh lắp bản lề hoặc khóa — các mã sản phẩm trong nhóm này gồm AM014, AM016, AM029, AM031, AM037, AM045 và AM051

Đáp: Cạnh thô ráp hoặc cháy sém nơi yêu cầu bề mặt tạo hình phải trông hoàn thiện

Tiêu chuẩn: ISO 1101

Glass and Tile Bits

Mũi khoan cho kính và gạch

Khoan viền gạch và đá để cố định và làm giá đỡ cho cây

Đáp: Vết nứt ở mép vật liệu cứng, giòn

Tiêu chuẩn: EN 12413

Mini-Cutting Discs

Đĩa cắt mini

Mài sắc và loại bỏ gỉ trên lưỡi dao, cạnh sắc và dụng cụ làm vườn

Đáp: Độ cứng của lưỡi dao giảm do nhiệt sinh ra khi mài sắc

Tiêu chuẩn: EN 13743

Tiêu chuẩn và đặc tả

Những con số đằng sau các tuyên bố

Bảng này nêu tên thông số, tiêu chuẩn quy định thông số đó và lý do chức năng kiểm soát chất lượng của nhà máy kiểm tra thông số ấy.

Thông_số_kỹ_thuật Tiêu chuẩn tham chiếu Điều mà tiêu chuẩn quy định Lý do bên mua kiểm tra
Giao diện đầu lục giác DIN 3126-C Kích thước và dung sai của đầu lục giác dành cho phụ kiện tuốc-nơ-vít và máy khoan Xác nhận phụ kiện tương thích với các thiết bị điều khiển mà khách hàng đang sở hữu
Giao diện đầu lục giác, tiêu chuẩn quốc tế ISO 1173 Kích thước của đầu lục giác và đầu vuông truyền lực Cung cấp một ngôn ngữ giao diện thống nhất giữa nhà cung cấp và người mua
An toàn máy cắt cỏ động cơ đốt trong EN ISO 5395 Yêu cầu an toàn đối với máy cắt cỏ chạy động cơ đốt trong Xác nhận lưỡi cắt và phụ kiện bảo trì hỗ trợ máy móc đạt tiêu chuẩn
An toàn thiết bị làm vườn điện EN 50636-2-100 An toàn thiết bị làm vườn điện Xác nhận phụ kiện sử dụng với dụng cụ có dây và dụng cụ chạy pin là phù hợp
An toàn máy cắt cỏ cầm tay ISO 11806-1 Yêu cầu an toàn đối với máy cắt cỏ cầm tay di động Xác nhận phụ kiện cắt và bảo trì mép phù hợp với các dụng cụ này
Máy móc nông nghiệp, chung ISO 4254-1 Yêu cầu an toàn chung đối với máy móc nông nghiệp Cung cấp khung chung mà dải máy móc làm vườn tuân theo
An toàn của đá mài gắn kết EN 12413 Yêu cầu an toàn, đánh dấu và tốc độ cho phép đối với đá mài gắn kết Xác minh một đĩa có thể được vận hành trên máy mài gia dụng
An toàn cho đá mài phủ lớp EN 13743 Yêu cầu an toàn đối với sản phẩm đá mài phủ lớp Xác minh các sản phẩm phủ lớp trong bao bì bán lẻ đã được đánh dấu và định mức đúng cách
Kích thước mũi khoan xoắn DIN 338 Đường kính danh nghĩa, tỷ lệ thân và rãnh xoắn của mũi khoan xoắn tiêu chuẩn Xác nhận kích thước mũi khoan trong bộ khớp với cữ kẹp của khách hàng
Kiểm tra độ cứng ISO 6508-1 Phương pháp thử Rockwell và yêu cầu báo cáo Cung cấp một thang đo độ cứng để so sánh các lô phụ kiện
Thử nghiệm chống ăn mòn ISO 9227 Phương pháp thử phun muối trung tính Cung cấp cơ sở chung để khiếu nại về khả năng chống ăn mòn đối với phụ kiện dùng ngoài trời
Cách chúng tôi xác minh

Được tổ chức theo phương pháp, không theo một con số công bố nào

Phụ kiện bán lẻ được đánh giá trong tay người tiêu dùng, do đó việc xác minh được mô tả tại đây theo từng loại phương pháp. Các giá trị đo thuộc về chi tiết và lô cụ thể, và đi kèm hồ sơ lô.

Việc kiểm tra kích thước tập trung vào bề mặt tiếp xúc, bởi vì đây là nơi phần lớn các khiếu nại phát sinh: đường kính ngoài của phần thân lục giác và hình dạng đầu cắm được đo theo tiêu chuẩn DIN 3126-C và ISO 1173 trước và sau khi tôi nhiệt, nhằm đảm bảo quá trình tôi không làm cho phần thân lệch ra ngoài dung sai lắp ghép. Đường kính cắt và hình dạng rãnh xoắn được kiểm tra so với bản vẽ, còn độ đảo được biểu thị dưới dạng dung sai hình học theo ISO 1101 thay vì chỉ là một giá trị gần đúng. Trường hợp bản vẽ không ghi dung sai riêng cho một đặc tính nào đó, thì dung sai mặc định theo ISO 2768 sẽ được áp dụng.

Độ cứng và trạng thái tôi nhiệt được kiểm tra bằng phương pháp tiêu chuẩn ISO 6508-1 trên vật liệu tương ứng, nhằm đảm bảo tính so sánh được giữa các lô sản xuất. Đối với sản phẩm yêu cầu đầu cắm cứng và thân dẻo dai, cả hai trạng thái này đều được đánh giá đồng thời, bởi vì một giá trị đo duy nhất không thể mô tả đầy đủ cách chi tiết phản ứng khi đầu cắm bị trượt lệch.

Hiệu suất vận hành được đánh giá thông qua cơ chế thay vì kiểm tra bằng mắt thường: ghế ngồi và độ ổn định trong giá đỡ, sự ăn khớp của các mặt truyền lực vào rãnh, cũng như hành vi của đầu truyền lực dưới các chu kỳ lặp lại. Các sản phẩm mài mòn trong phạm vi này được kiểm tra theo các yêu cầu an toàn áp dụng tương ứng — tiêu chuẩn EN 12413 đối với sản phẩm gắn kết và tiêu chuẩn EN 13743 đối với sản phẩm phủ, đồng thời xem xét nhãn mác và tốc độ tối đa để đảm bảo thông tin trên bao bì phù hợp với sản phẩm.

Độ hoàn thiện bề mặt và khả năng chống ăn mòn được đánh giá như các kết quả xử lý, bao gồm tình trạng sau mạ, phủ hoặc phun cát, kèm theo kiểm tra so sánh độ chịu muối (salt-spray) theo phương pháp ISO 9227 nếu có áp dụng. Độ nguyên vẹn của bao bì bán lẻ — bao gồm các tính năng treo và nhãn mác — được xem xét như một phần của sản phẩm chứ không phải như bao bì. Khả năng truy xuất nguồn gốc được duy trì ở cấp độ lô, do đó một lô hàng bán lẻ đã giao có thể liên kết với lô vật liệu tương ứng và hồ sơ phê duyệt xuất xưởng. Việc kiểm tra an toàn sản phẩm theo các tiêu chuẩn máy móc trong phạm vi sản phẩm, cũng như các thử nghiệm phá hủy như mô-men xoắn gây hỏng (torque to failure), được thực hiện theo yêu cầu, với phương pháp và điều kiện thử nghiệm được nêu rõ cùng kết quả. Các năng lực không được sở hữu nội bộ sẽ được xác định rõ là như vậy.

Tùy chỉnh & Giao hàng

Ba mức độ tham gia, một trình tự duy nhất

Tùy chỉnh được cung cấp ở ba mức độ; đối với sản phẩm bán lẻ, bao bì là một phần của sản phẩm chứ không phải yếu tố bổ sung vào sản phẩm.

Mức 1 — Nhãn hiệu riêng
Thương hiệu của bạn được áp dụng lên bộ khuôn đạt tiêu chuẩn. Thiết kế đồ họa và bao bì thay đổi; tuy nhiên, bộ khuôn không thay đổi, do đó việc phê duyệt danh mục trước đây hoặc kiểm tra sản phẩm đối với mặt hàng đó vẫn còn hiệu lực.
Cấp độ 2 — thay đổi thông số kỹ thuật và bao bì
Số lượng sản phẩm trong mỗi bao bì, thẻ trưng bày sẵn cho bán lẻ, thẻ treo, mã vạch và tuân thủ nhãn mác, cùng với các kích thước thân thiện với kế hoạch bố trí kệ (planogram), kết hợp với những thay đổi đã thỏa thuận về lớp phủ hoặc dung sai cán (shank). Việc đóng gói theo bộ (kitting) và thành phần bao bì thuộc cấp độ này, bởi vì việc lựa chọn sự kết hợp các kích cỡ bên trong một bộ là quyết định của khâu bán lẻ cũng như của khâu sản xuất.
Cấp độ 3 — phát triển dựa trên mẫu và bản vẽ
Bộ khuôn mới được sản xuất dựa trên mẫu hoặc bản vẽ của quý khách, kèm theo báo cáo đánh giá sản xuất được gửi lại trước khi tiến hành gia công bộ khuôn chính thức. Đây là phương án thường áp dụng cho các bộ phụ kiện bán lẻ được thiết kế xoay quanh một chiến dịch khuyến mãi cụ thể hoặc xoay quanh hệ thống vít độc quyền do một thương hiệu đồ nội thất hoặc sàn gỗ sử dụng. Quy trình thực hiện luôn tuân thủ trình tự cố định: rà soát yêu cầu, diễn giải bản vẽ hoặc mẫu, đánh giá khả thi sản xuất, chế tạo khuôn, kiểm tra sản phẩm mẫu đầu tiên, phê duyệt, sau đó mới bắt đầu sản xuất hàng loạt. Số lượng tối thiểu và thời gian giao hàng được báo giá riêng cho từng dự án, bởi cả hai yếu tố này đều phụ thuộc vào số lượng khuôn cần chế tạo, cấu trúc bao bì và yêu cầu về thiết kế hình ảnh — chứ không dựa trên một con số cố định đã được công bố trước. Đối với các chương trình theo mùa, chúng tôi sẽ thống nhất lịch trình sản xuất dựa trên khoảng thời gian giao hàng tới kênh bán lẻ ngay từ giai đoạn báo giá, đồng thời nêu rõ khoảng thời gian đó có khả thi hay không — thay vì để việc xác minh này diễn ra muộn hơn.
CÂU HỎI CỦA NGƯỜI MUA

Điều đội mua hàng hỏi đầu tiên

Cách định giá một bộ phụ kiện bán lẻ?

Theo số lượng phụ kiện, loại thép, hình học truyền động, lớp phủ, quy trình xử lý nhiệt và bản thân bao bì — thẻ treo, bao bì dạng blister, minh họa bao bì và lao động đóng gói đều được tính vào chi phí đơn vị thay vì chi phí chung. Vui lòng gửi số lượng bao bì và mức giá mục tiêu để chúng tôi báo giá dựa trên loại thép cụ thể.

Liệu bao bì có thể được sản xuất phù hợp với kệ hàng của quý vị không?

Có thể. Định dạng thẻ treo, tính năng treo, số lượng bao bì trong mỗi bộ và sự kết hợp kích thước bên trong một bộ được thống nhất ở Cấp độ 2; đồng thời, kích thước planogram sẽ được xác nhận trước khi hoàn tất minh họa bao bì nhằm đảm bảo việc đưa sản phẩm lên kệ không bị chậm trễ do kích thước bao bì.

Chúng tôi có thể đánh giá mẫu trước mùa không?

Có thể. Mẫu được cung cấp kèm bao bì bán lẻ và hồ sơ kiểm tra liên quan; đối với các mặt hàng theo mùa, chúng tôi khuyến nghị lấy mẫu sớm hơn nhiều so với cửa sổ giao hàng thay vì thực hiện trong khoảng thời gian đó. Nếu sản phẩm dự định dùng cho sàn gỗ composite hoặc đá, vui lòng thông báo để chúng tôi đề xuất hình học phù hợp.

Một lô hàng đi kèm những gì?

Một hồ sơ kiểm tra lô bao gồm các đặc tính đã được thỏa thuận cho chi tiết, kèm theo giấy chứng nhận vật liệu đối với các lô thép khi áp dụng. Kết quả kiểm tra an toàn sản phẩm và kiểm tra phun muối có sẵn theo yêu cầu đối với một họ sản phẩm cụ thể.

Quý vị có thể đạt được độ cứng tương đương với mũi khoan của nhà cung cấp hiện tại không?

Vui lòng gửi mẫu để chúng tôi đánh giá tình trạng đầu truyền lực và xác nhận xem phương pháp xử lý nhiệt tương đương hay khác biệt phù hợp hơn với ứng dụng của Quý vị. Chúng tôi sẽ nêu rõ khi việc sao chép chính xác không phải là giải pháp tối ưu, bởi vì đầu truyền lực cứng hơn chưa chắc đã tốt hơn.

Sẵn sàng để xác định thông số kỹ thuật chưa?

Vui lòng gửi cấu hình bao bì, mức giá mục tiêu và mùa mua hàng, chúng tôi sẽ phản hồi bằng đề xuất họ sản phẩm và báo giá tương ứng. Nếu Quý vị muốn đánh giá mẫu trước, vui lòng yêu cầu mẫu miễn phí và cho biết vật liệu mà bộ sản phẩm sẽ được sử dụng trên.

Nhận báo giá trong vòng 24 giờ Yêu cầu mẫu miễn phí

Nhận báo giá miễn phí

Đại diện của chúng tôi sẽ liên hệ với bạn sớm.
Email
Di động
Tên
Tên công ty
Tin nhắn
0/1000