รับใบเสนอราคาฟรี

ตัวแทนของเราจะติดต่อท่านโดยเร็ว
อีเมล
มือถือ
ชื่อ
ชื่อบริษัท
ข้อความ
0/1000
อุตสาหกรรม
หน้าแรก > อุตสาหกรรม

การทำสวน

การทำสวน
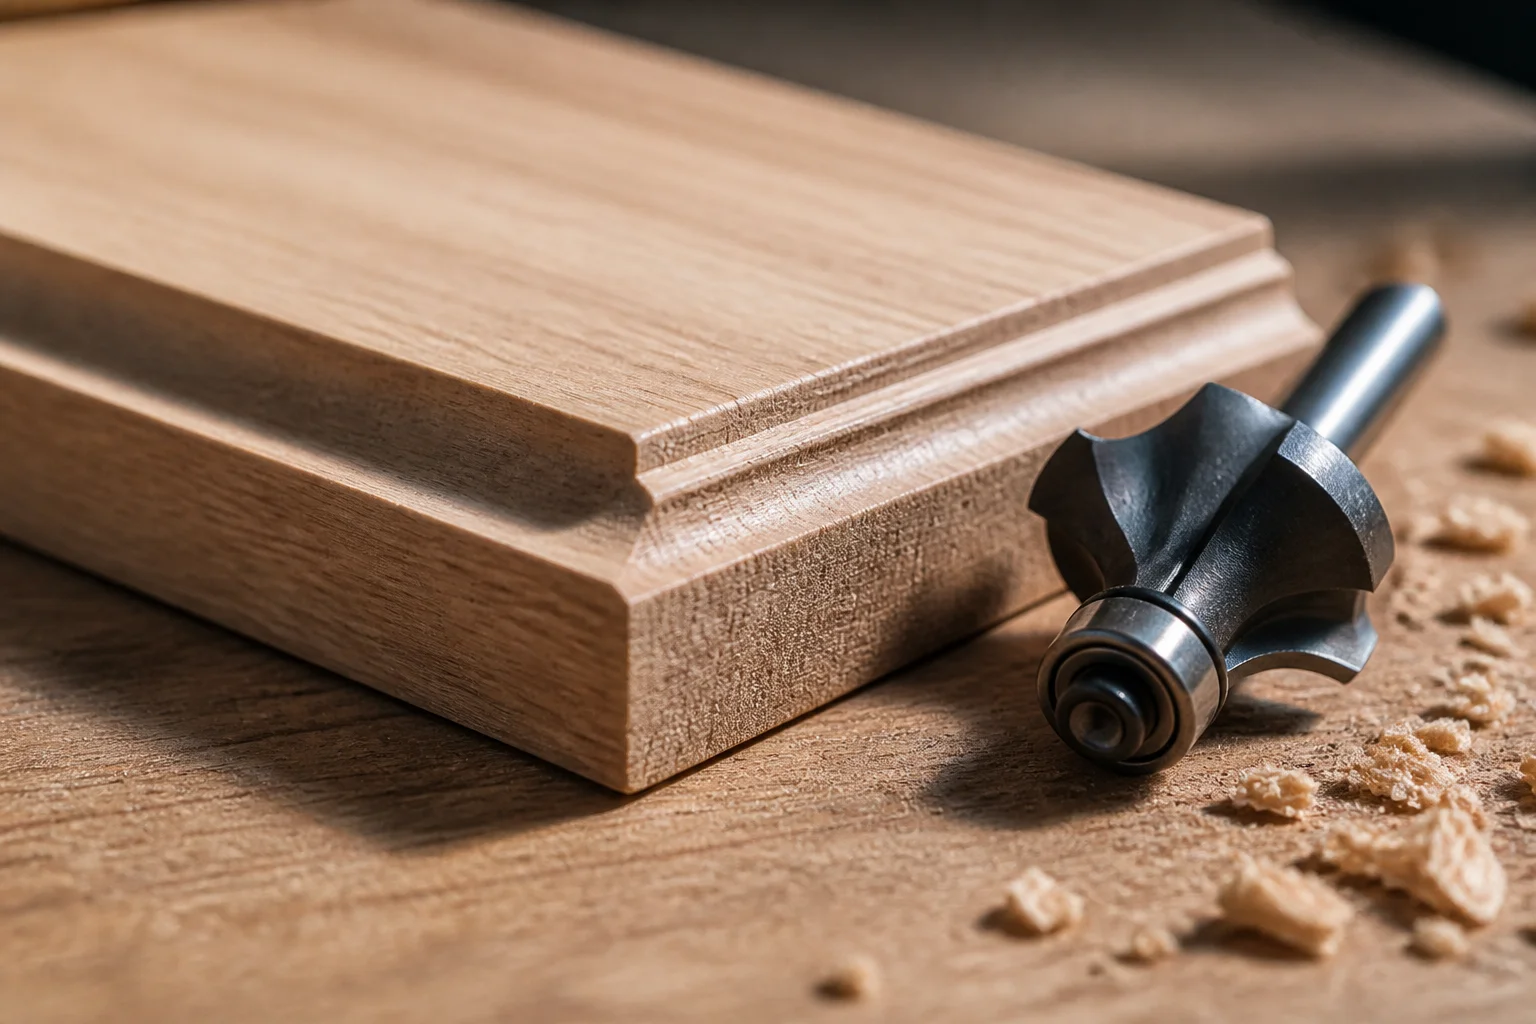
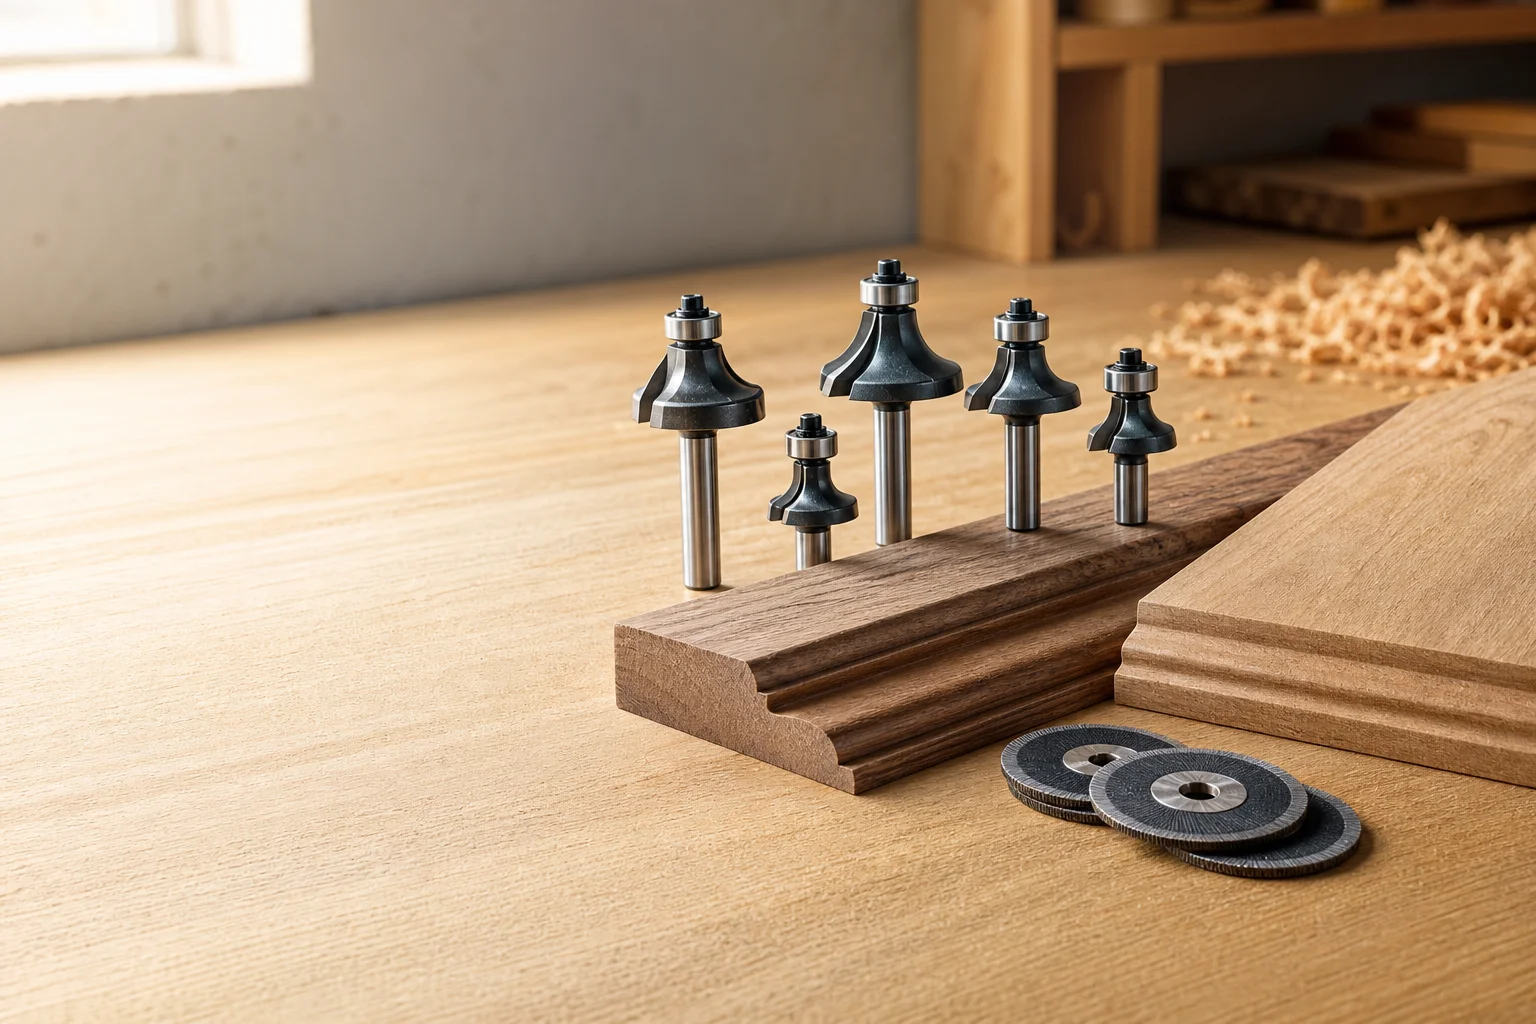
Workshop bench with bearing-guided router bits standing on a routed hardwood moulding beside mini cutting discs
การทำสวน

อุปกรณ์เสริมสำหรับเครื่องมือทำสวนที่บรรจุสำหรับขายปลีก ออกแบบมาให้คงความแน่นพอดีของข้อต่อขับเคลื่อนได้ตลอดฤดูกาลหนึ่ง

ชุดหัวกัดสำหรับทำสวนจะถูกประเมินจากความแน่นพอดีของข้อต่อขับเคลื่อนในสัปดาห์แรก และถูกส่งคืนภายในสัปดาห์ที่สาม

ขอใบเสนอราคาภายใน 24 ชั่วโมง ขอตัวอย่างฟรี

อุปกรณ์เสริมสำหรับเครื่องมือทำสวนขายได้เฉพาะในช่วงเวลาสั้น ๆ ตามฤดูกาลผ่านห่วงโซ่ร้านค้าปลีก ซึ่งผู้ค้าปลีกประเมินผู้จัดจำหน่ายจากอัตราการขายออก (sell-through) และอัตราการคืนสินค้า ไม่ใช่จากปริมาณการผลิตที่โรงงานสามารถผลิตได้ ชุดสินค้าที่หลุดออกจากหัวสกรูขณะลูกค้าใช้งานครั้งแรกในวันหยุดสุดสัปดาห์ จะถูกส่งคืนทั้งชุด และกำไรจากพาเลททั้งหมดก็หายไปพร้อมกันด้วย หน้านี้อธิบายปัจจัยที่กำหนดผลลัพธ์ดังกล่าว ครอบครัวผลิตภัณฑ์ใดบ้างที่แก้ไขแต่ละปัญหาได้ และทีมเทคนิคของผู้ซื้อสินค้าปลีกสามารถตรวจสอบพื้นฐานของสิ่งที่เราชี้แจงได้อย่างไร

ภาพรวมอุตสาหกรรม

สี่ตัวแปรที่กำหนดผลลัพธ์

สี่สิ่งที่กำหนดว่าชุดอุปกรณ์สำหรับสวนจะขายออกได้จริงหรือถูกส่งคืนกลับไปยังห้องรับคืนสินค้า ได้แก่ เครื่องมือที่ลูกค้าเป็นเจ้าของจริง วัสดุที่ใช้ในสวนภายในบ้าน กฎระเบียบด้านการจัดจำหน่ายและด้านความปลอดภัยของผลิตภัณฑ์ และความล้มเหลวที่นำไปสู่การเรียกร้องค่าชดเชย

อุปกรณ์หลักสำหรับการขึ้นรูป
สว่านขับแบบไม่มีสายและสว่านขับแบบแรงกระแทก รวมถึงเครื่องมือไฟฟ้าสำหรับงานสวนแบบมีสายและแบบใช้แบตเตอรี่ เครื่องตัดหญ้าและเครื่องตัดวัชพืชแบบพกพา เครื่องขัดมุมเล็กที่ใช้ในการบำรุงรักษาใบมีดและขอบคม
วัสดุที่กำลังทำงานอยู่
ไม้สดและไม้แห้ง ไม้ผสมพลาสติกสำหรับทำพื้นระเบียงและรั้ว วัสดุก่อสร้างและหินสำหรับทำขอบเขต ส่วนประกอบโลหะสำหรับสวนที่ทำจากอลูมิเนียมและเหล็ก ใบมีดสำหรับเครื่องตัดหญ้าและเครื่องตัดวัชพืช
มาตรฐานสำคัญ
EN ISO 5395 (เครื่องตัดหญ้าที่ใช้เครื่องยนต์เผาไหม้), EN 50636-2-100 (อุปกรณ์ไฟฟ้าสำหรับงานสวน), ISO 11806-1 (เครื่องตัดวัชพืชแบบพกพา), ISO 4254-1 (เครื่องจักรการเกษตร ข้อกำหนดทั่วไป), DIN 3126-C และ ISO 1173 (มาตรฐานข้อต่อหัวขับแบบหกเหลี่ยม), EN 12413 และ EN 13743 (มาตรฐานความปลอดภัยของผลิตภัณฑ์ขัด)
รูปแบบการล้มเหลวทั่วไป
หัวสกรูหลุดจากการขัน ปลายของดอกสว่านหรือไขควงกลมมนในครั้งแรกที่ใช้งาน ความแข็งของใบมีดลดลงเนื่องจากความร้อนขณะลับคม ปลายของดอกเจาะวัสดุก่อสร้างและกระเบื้องหักบริเวณขอบ
ความท้าทายในการปฏิบัติงาน

สามกรณีความล้มเหลวที่ทำให้สายการผลิตสูญเสียรายได้

แต่ละความท้าทายระบุสิ่งที่ผิดพลาด แล้วตามด้วยการตัดสินใจเกี่ยวกับรูปทรงเรขาคณิตหรือวัสดุที่แก้ไขปัญหานั้น

ความท้าทายข้อที่ 1

ความพอดีของส่วนขับกำหนดอัตราการส่งคืนสินค้า ไม่ใช่เกรดของเหล็ก

อุปกรณ์เสริมสำหรับขายปลีกพังขณะอยู่ในมือลูกค้า ไม่ใช่บนโต๊ะทดสอบในโรงงาน และปัญหาแรกมักเกิดจากความพอดีระหว่างอุปกรณ์เสริมกับตัวยึด ตัวอย่างเช่น เมื่อก้านหกเหลี่ยมเข้ากับเครื่องขับแบบบ้านๆ ได้หลวมเกินไป เครื่องมือจะยกตัวออกจากช่องหัวสกรู ส่งผลให้หัวสกรูหลุด และลูกค้าสรุปว่าสินค้าคุณภาพต่ำ กลไกที่แท้จริงคือก้านที่ถูกยอมรับโดยเครื่องขับโดยไม่มีการวัดค่าความพอดีกับพื้นผิวสัมผัสอย่างแม่นยำ ซึ่งมักปรากฏขึ้นในสุดสัปดาห์แรกของฤดูกาล
คำตอบของ Amsuo

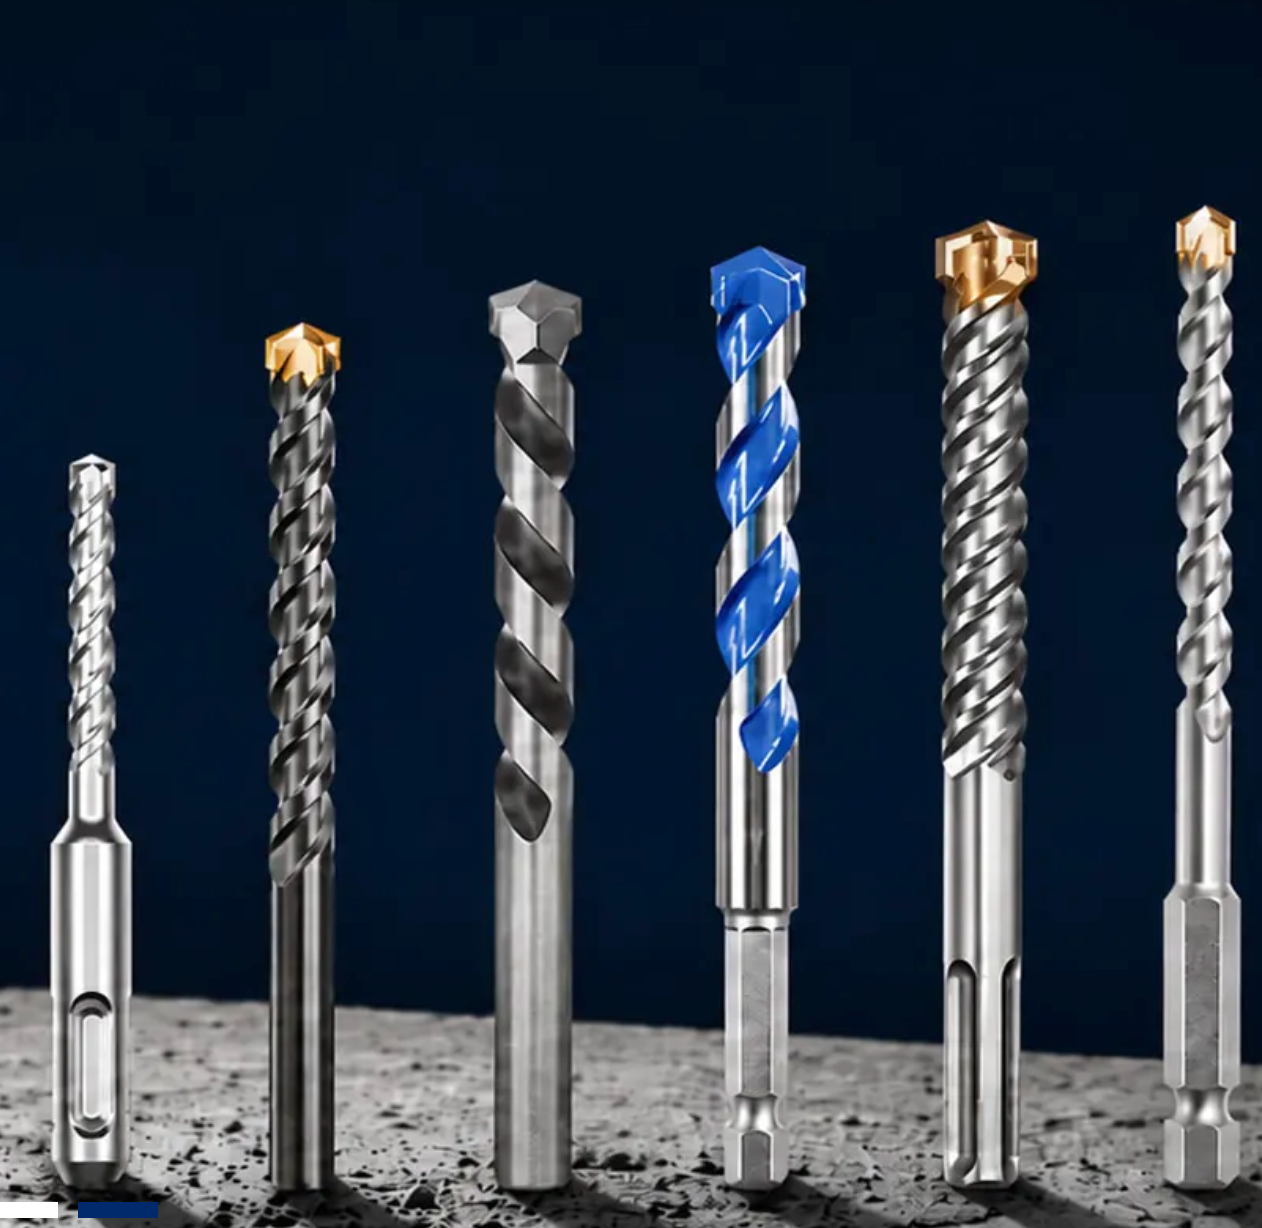
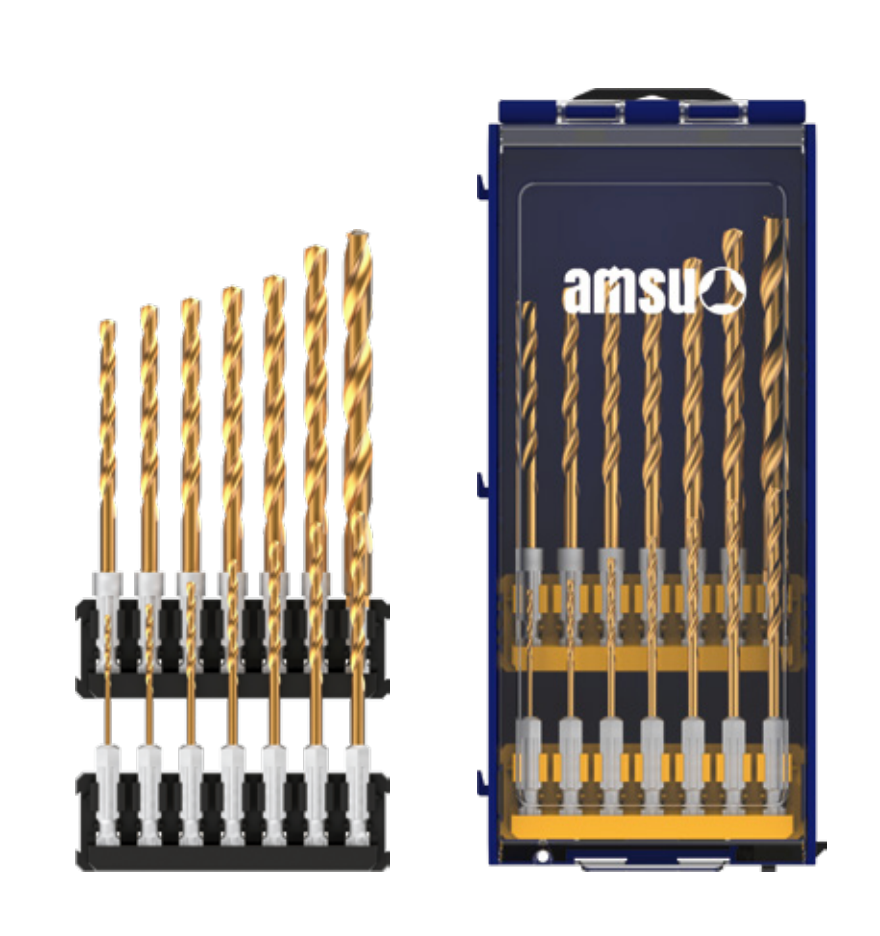
ความพอดีของส่วนขับหลวม → ดอกสว่านและดอกไขควงแบบเปลี่ยนเร็วพร้อมก้านหกเหลี่ยม ที่ออกแบบให้พอดีกับพื้นผิวสัมผัสแบบหกเหลี่ยม

รูปทรงของส่วนที่เป็นหกเหลี่ยมและมุมของตัวยึดถูกควบคุมให้สอดคล้องกับมาตรฐาน DIN 3126-C และ ISO 1173 โดยวัดหลังผ่านกระบวนการอบความร้อน เพื่อให้อุปกรณ์เสริมเข้าล็อกกับตัวจับได้อย่างแน่นหนาโดยไม่เกิดการสั่นคลอน แทนที่จะพึ่งแรงกดจากผู้ใช้งาน การออกแบบตัวยึดแบบหกเหลี่ยมที่ปรับตัวได้ของเรามีสิทธิบัตรการออกแบบที่ได้รับการรับรองแล้ว ซึ่งกลไกนี้ทำหน้าที่ในการยึดกับตัวจับ ไม่ใช่เพียงรายละเอียดสำหรับการตลาดเท่านั้น ทั้งชุดผลิตภัณฑ์สำหรับใช้กับเครื่องตอกแรงกระแทกและชุดสำหรับใช้กับไขควงมือ ต่างผ่านการวัดตามมาตรฐานข้อต่อเดียวกัน เพราะการที่ข้อต่อหลวมจะส่งผลเสียเท่ากันทั้งสองแบบ
ความท้าทายข้อที่ 2

หัวสกรูสำหรับงานแผ่นพื้นผสม (composite decking) และไม้เนื้ออ่อนแบบแถบ

วัสดุแผ่นพื้นผสมระหว่างไม้กับพลาสติก (wood-plastic composite) และไม้เนื้ออ่อนจำเป็นต้องใช้รูปทรงข้อต่อที่เหมาะสม: หากตื้นเกินไป เครื่องมือจะเลื่อนหลุดออกจากบริเวณร่องยึด; หากลึกหรือคมเกินไป ร่องยึดจะสึกหรอหรือฉีกขาดก่อนที่สกรูจะเข้าที่อย่างสมบูรณ์ การที่ร่องยึดสึกหรอจะทำให้สูญเสียสกรูตัวหนึ่ง ต้องเจาะรูใหม่ และบางครั้งอาจต้องเปลี่ยนแผ่นพื้นทั้งแผ่นด้วย ยิ่งไปกว่านั้น เมื่อลูกค้าต้องถอดสกรูที่เสียหายออกจากระบบพื้นที่ติดตั้งเรียบร้อยแล้ว โอกาสในการคืนสินค้าก็ถือว่าถูกตัดสินไปแล้ว
คำตอบของ Amsuo

หัวสกรูที่ถูกขัดให้เรียบ → หัวไขควงที่มีรูปทรงของปลายขับที่เลือกตามชนิดของสกรู

รูปทรงของรอยแฉกแบบกากบาทและรอยแฉกแบบตรงนั้นผ่านกระบวนการกัด (grinding) มากกว่าการตีขึ้นรูป (forging) ดังนั้นผิวขับจึงอยู่ในมุมที่ออกแบบไว้โดยตรง ทำให้หมุนยึดแน่นผ่านผิวข้างแทนที่จะผ่านส่วนยอด สำหรับงานที่ใช้วัสดุประเภทพื้นไม้ผสมหรือไม้อ่อน จะเลือกรูปทรงที่เหมาะสมกับวัสดุเหล่านั้นโดยเฉพาะ ไม่ใช่กับโลหะ และชุดอุปกรณ์สำหรับจำหน่ายปลีกจะจัดเตรียมให้สอดคล้องกัน — ชุดสำหรับสร้างลานไม้จึงไม่มีรูปทรงปลายขับแบบเดียวกับชุดสำหรับประกอบเฟอร์นิเจอร์แบบแพ็กเกจ
ความท้าทายข้อที่ 3

ความร้อนจากการลับคมจะทำให้ขอบใบมีดสูญเสียความแข็งที่ได้จากการรักษาอุณหภูมิ (temper)

ลูกค้าที่ลับคมใบมีดเครื่องตัดหญ้าหรือใบมีดเครื่องตัดวัชพืชด้วยเครื่องเจียร์แบบตั้งโต๊ะที่ใช้จานเจียร์ที่ไม่ตรงตามข้อกำหนด จะทำให้ขอบใบมีดร้อนจัดจนเสียความแข็งที่จำเป็นต่อการตัด ผลคือขอบใบมีดจะกลมมนอย่างรวดเร็วขณะใช้งาน เครื่องมือจึงถูกส่งคืนมาพร้อมข้อร้องเรียนว่าทื่น ทั้งที่สาเหตุแท้จริงกลับอยู่ที่วิธีการลับคม ไม่ใช่ที่ใบมีดเอง วัสดุขัดที่หลุดร่อนเป็นเม็ดแทนที่จะกักความร้อนไว้ที่ชิ้นงานจะเปลี่ยนผลลัพธ์เช่นนี้ได้
คำตอบของ Amsuo

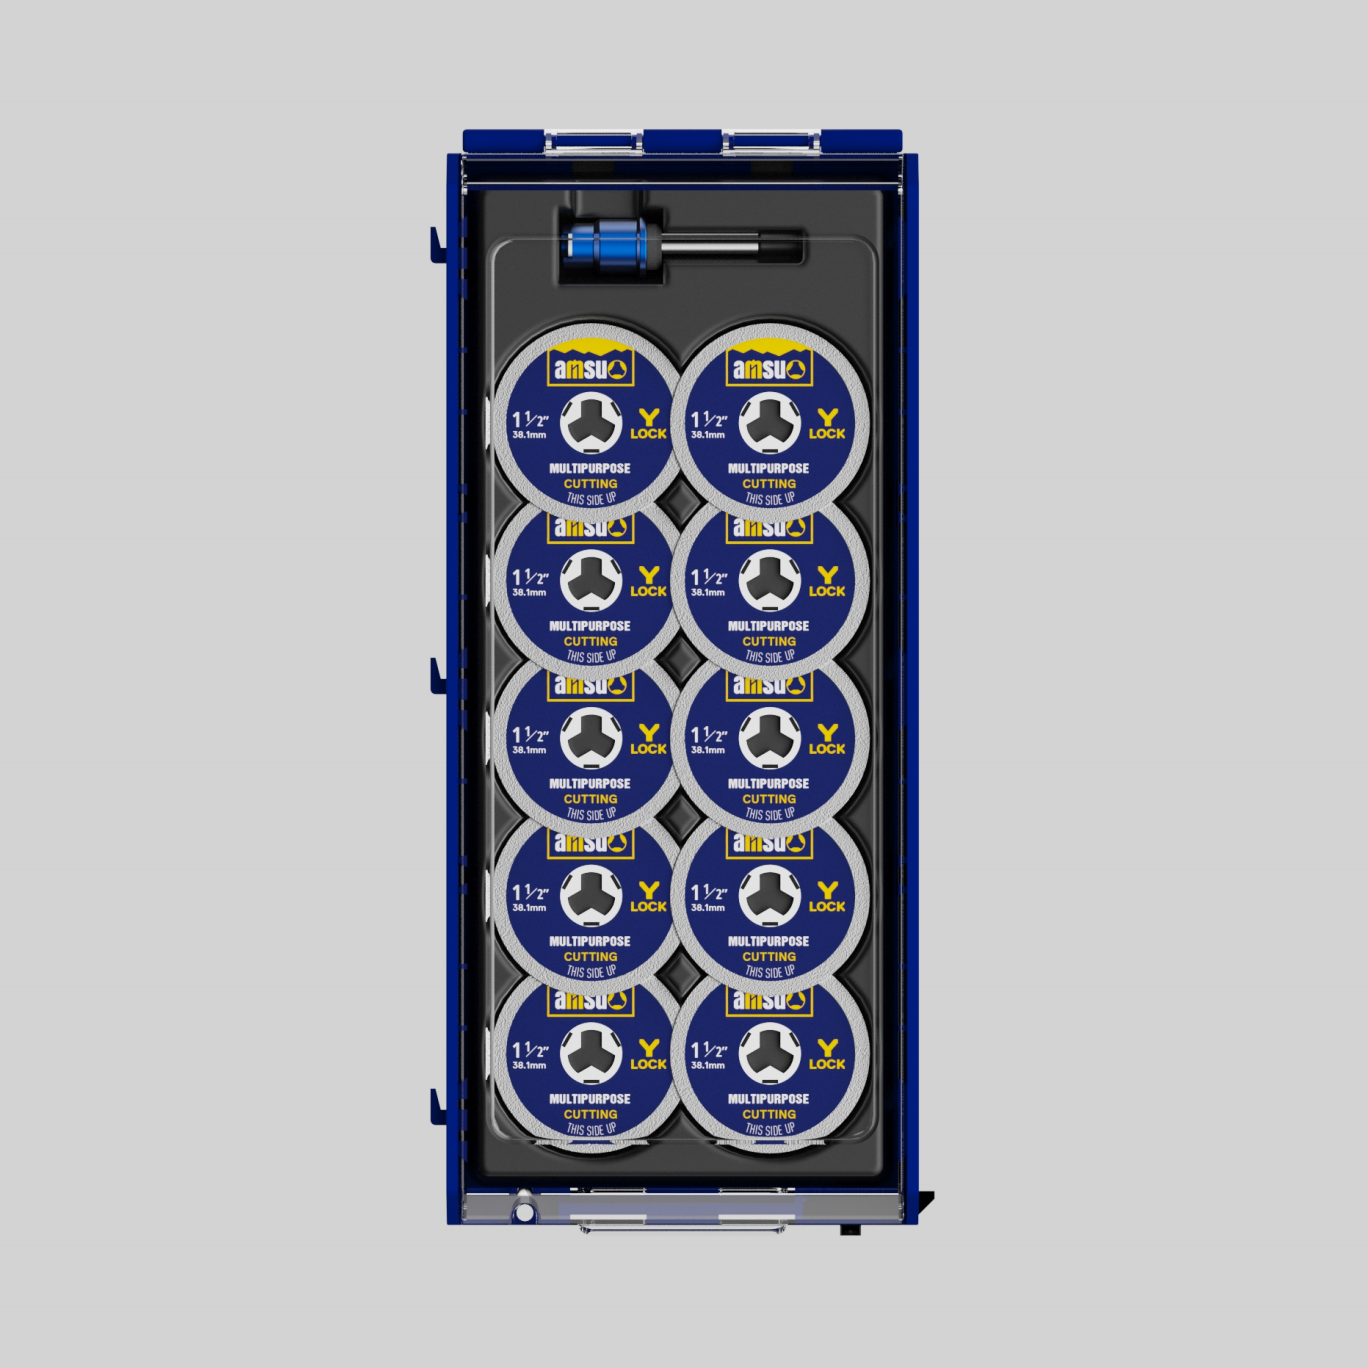
ขอบใบมีดที่ผ่านการรีดและชุบแข็ง → แผ่นตัดขนาดเล็กสำหรับบำรุงรักษาเครื่องมือทำสวน

แผ่นตัดแต่ละชนิดระบุค่าความหยาบของเม็ดขัดและวัสดุยึดเกาะอย่างชัดเจน เพื่อให้เม็ดขัดหลุดออกได้อย่างเหมาะสม และถ่ายเทความร้อนออกจากจุดสัมผัสแทนที่จะส่งความร้อนเข้าไปยังชิ้นงาน ซึ่งช่วยรักษาอุณหภูมิของขอบใบมีดให้ต่ำกว่าจุดที่ความแข็งลดลง การฝึกฝนวิธีการลับคมจึงมีความสำคัญไม่แพ้ตัวแผ่นตัดเอง ดังนั้นจึงระบุวิธีการใช้งานที่เหมาะสมไว้แยกตามชนิดของแผ่นตัด และบรรจุภัณฑ์สำหรับผู้บริโภคก็มีคำแนะนำนี้แนบมาด้วย ผลิตภัณฑ์ คำอธิบายทั้งสามข้อนี้ตอบคำถามหรือข้อเรียกร้องคนละประเด็นกัน จึงไม่สามารถนำมาใช้แทนกันได้ แม้ขนาดก้านของสว่านจะตรงตามมาตรฐานแล้ว ก็ยังอาจเกิดการหลุดลื่นในร่องไม้เนื้ออ่อนได้ หากเรขาคณิตของก้านไม่เหมาะสมกับวัสดุไม้ และแผ่นตัดที่เลือกมาเพื่อบำรุงรักษาใบมีดก็ไม่มีผลใดๆ ต่อการยึดจับของก้านสว่านในตัวยึด
Macro view of a finished routed hardwood moulding profile beside a bearing-guided router bit
ครอบครัวผลิตภัณฑ์

กลุ่มผลิตภัณฑ์ที่ใช้งานได้กับแอปพลิเคชันนี้

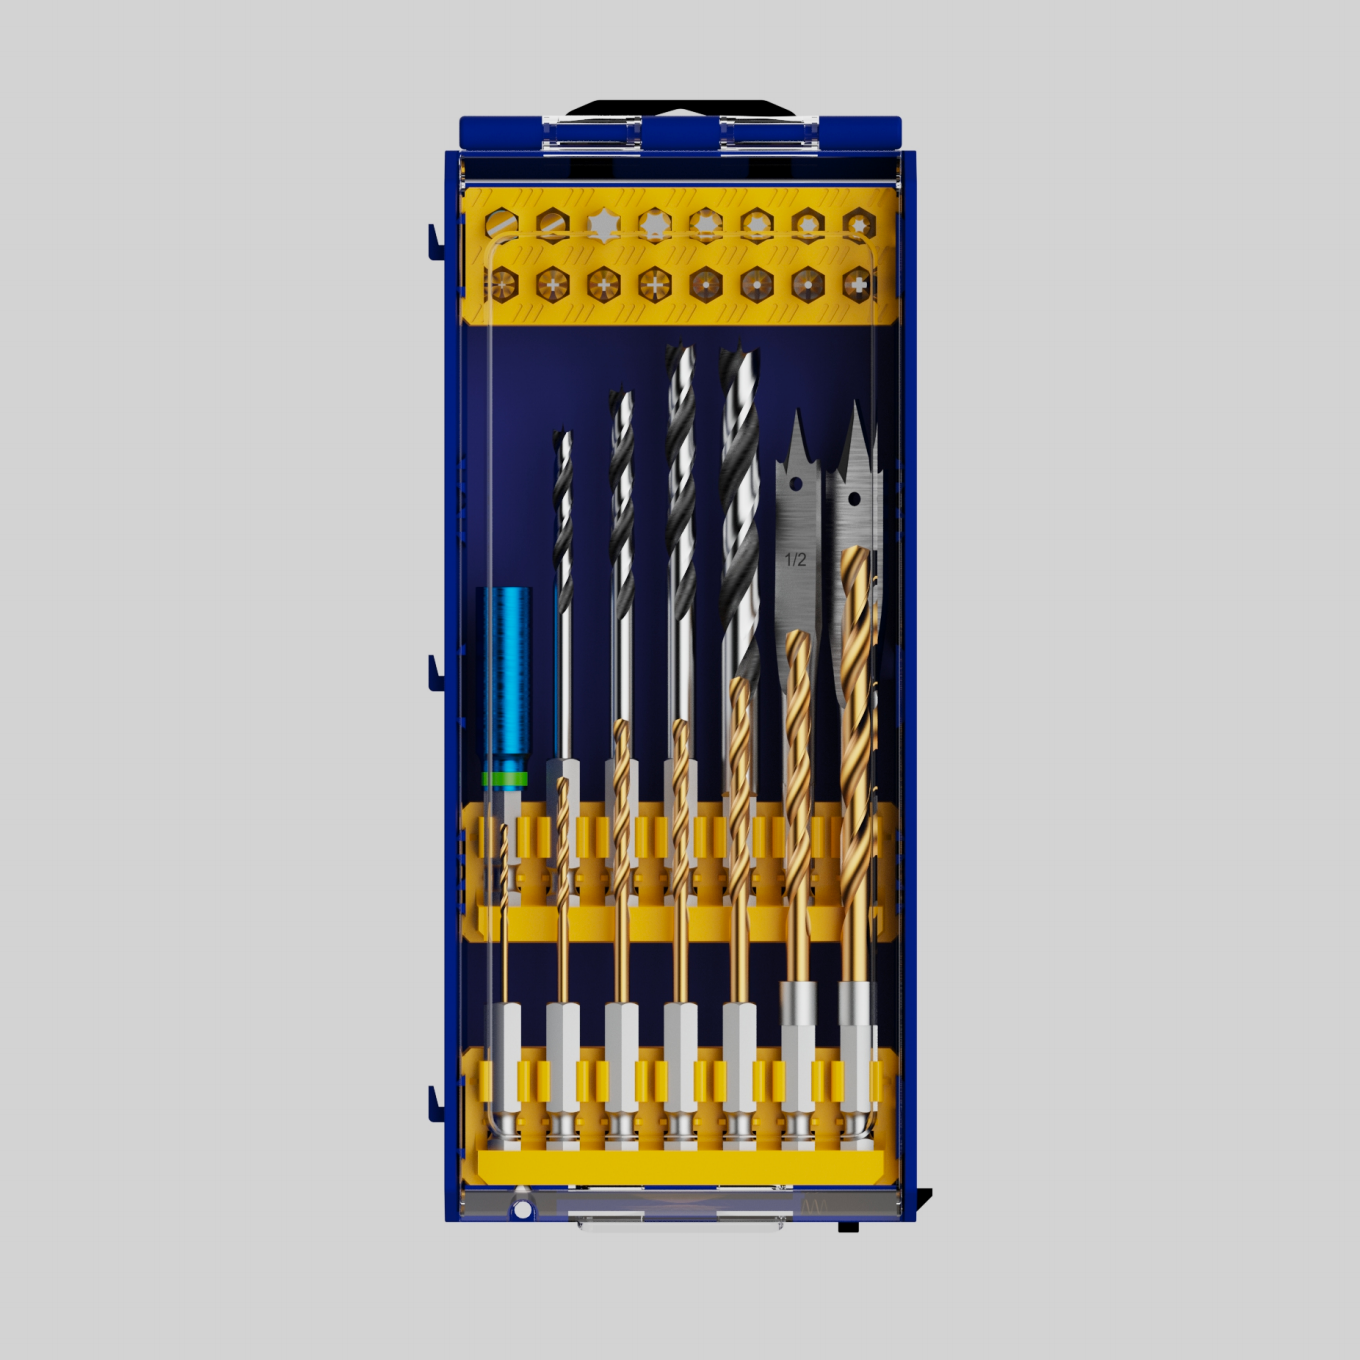
Quick Change Hex Shank Drill Bits

บิตสว่านก้านหกเหลี่ยมแบบเปลี่ยนเร็ว

เปลี่ยนหัวสว่านได้อย่างรวดเร็วขณะทำงานบนพื้นดาดฟ้า ราวป้องกัน และโครงตาข่าย

คำตอบ: ก้านสว่านหลุดจากตัวยึด และหัวสกรูลื่นไถลขณะขัน

มาตรฐาน: DIN 3126-C

Screw Driver Bits

หัวไขควง

การขันยึดวัสดุเข้ากับไม้ วัสดุคอมโพสิต และชิ้นส่วนประกอบ

คำตอบ: ร่องสกรูที่ถูกขจัดออกและมนลงในวัสดุนุ่ม

มาตรฐาน: ISO 1173

Drill & Driver Combination Sets

ชุดเครื่องมือเจาะและขันสกรูรวมกัน

ชุดขายปลีกแบบเดี่ยวที่ครอบคลุมการเจาะและการขันสกรูในบรรจุภัณฑ์เดียว

คำตอบ: ชุดที่ครอบคลุมเพียงบางส่วนของงานที่ลูกค้าเริ่มทำ

มาตรฐาน: ISO 1173

Drill Sets

ชุดเจาะ

ชุดขายปลีกแบบหลายขนาดสำหรับงานสวนและงานทั่วไปในบ้าน

คำตอบ: การซื้อซ้ำเนื่องจากชุดหมดขนาดที่ต้องใช้

มาตรฐาน: DIN 338

Wood Working Drill Bits

ดอกสว่านสำหรับงานไม้

รูนำทางและรูขยายในไม้เนื้ออ่อน ไม้เนื้อแข็ง และวัสดุคอมโพสิต

คำตอบ: การฉีกขาดและการแยกตัวของเนื้อไม้และแผ่นคอมโพสิต

มาตรฐาน: DIN 338

Router Bits for Wood

Router bits for wood

การตกแต่งขอบแผ่นพื้นระเบียง การกลมขอบ และการเว้าร่องสำหรับบานพับหรือหัวล็อก — รหัสสินค้าในกลุ่มนี้รวมถึง AM014, AM016, AM029, AM031, AM037, AM045 และ AM051

คำตอบ: ขอบหยาบหรือไหม้ ซึ่งรูปทรงต้องดูเรียบร้อยสมบูรณ์

มาตรฐาน: ISO 1101

Glass and Tile Bits

ดอกสว่านสำหรับกระจกและกระเบื้อง

การเจาะขอบกระเบื้องและหินเพื่อติดตั้งอุปกรณ์ยึดและที่รองรับพืช

คำตอบ: รอยร้าวที่ปลายขอบของวัสดุแข็งและเปราะ

มาตรฐาน: EN 12413

Mini-Cutting Discs

จานตัดขนาดเล็ก

การลับคมและการขจัดสนิมบนใบมีด ขอบคม และเครื่องมือทำสวน

คำตอบ: ความแข็งของใบมีดลดลงเนื่องจากความร้อนขณะลับคม

มาตรฐาน: EN 13743

มาตรฐานและข้อกำหนด

ตัวเลขที่อยู่เบื้องหลังข้ออ้าง

ตารางนี้ระบุพารามิเตอร์ มาตรฐานที่กำหนดพารามิเตอร์นั้น และเหตุผลที่หน่วยงานด้านคุณภาพของโรงงานตรวจสอบพารามิเตอร์นั้น

พารามิเตอร์ มาตรฐานอ้างอิง สิ่งที่มาตรฐานกำหนดไว้ เหตุใดผู้ซื้อจึงตรวจสอบสิ่งนั้น
อินเทอร์เฟซขับแบบหกเหลี่ยม DIN 3126-C ขนาดและค่าความคลาดเคลื่อนของอินเทอร์เฟซขับแบบหกเหลี่ยมสำหรับอุปกรณ์เสริมไขควงและสว่าน ยืนยันว่าอุปกรณ์เสริมเข้ากันได้กับเครื่องมือขับที่ลูกค้าเป็นเจ้าของ
อินเทอร์เฟซขับแบบหกเหลี่ยม ระดับสากล ISO 1173 ขนาดของปลายขับรูปหกเหลี่ยมและพื้นผิวขับแบบสี่เหลี่ยมจัตุรัส กำหนดภาษาอินเทอร์เฟซเดียวที่ใช้ร่วมกันระหว่างผู้จัดจำหน่ายกับผู้ซื้อ
ความปลอดภัยของเครื่องตัดหญ้าที่ใช้เครื่องยนต์เผาไหม้ EN ISO 5395 ข้อกำหนดด้านความปลอดภัยสำหรับเครื่องตัดหญ้าที่ขับเคลื่อนด้วยเครื่องยนต์เผาไหม้ ยืนยันว่าใบมีดและอุปกรณ์เสริมสำหรับการบำรุงรักษาสนับสนุนเครื่องจักรที่สอดคล้องตามมาตรฐาน
ความปลอดภัยของอุปกรณ์ทำสวนไฟฟ้า EN 50636-2-100 ความปลอดภัยของอุปกรณ์ทำสวนไฟฟ้า ยืนยันว่าอุปกรณ์เสริมที่ใช้กับเครื่องมือแบบมีสายและแบบแบตเตอรี่เหมาะสม
ความปลอดภัยของเครื่องตัดหญ้าแบบพกพา ISO 11806-1 ข้อกำหนดด้านความปลอดภัยสำหรับเครื่องตัดหญ้าแบบพกพาที่จับด้วยมือ ยืนยันว่าอุปกรณ์เสริมสำหรับการตัดและการบำรุงรักษาขอบเหมาะกับเครื่องมือเหล่านี้
เครื่องจักรทางการเกษตร ทั่วไป ISO 4254-1 ข้อกำหนดด้านความปลอดภัยทั่วไปสำหรับเครื่องจักรการเกษตร ให้กรอบทั่วไปที่ผลิตภัณฑ์เครื่องจักรสำหรับสวนอยู่ภายใต้
ความปลอดภัยของวัสดุขัดที่ยึดติดกัน EN 12413 ข้อกำหนดด้านความปลอดภัย การทำเครื่องหมาย และความเร็วสูงสุดที่ยอมรับได้สำหรับวัสดุขัดที่ยึดติดกัน ยืนยันว่าจานขัดสามารถใช้งานกับเครื่องเจียรขนาดครัวเรือนได้
ความปลอดภัยของวัสดุขัดแบบเคลือบ EN 13743 ข้อกำหนดด้านความปลอดภัยสำหรับผลิตภัณฑ์วัสดุขัดแบบเคลือบ ยืนยันว่าผลิตภัณฑ์วัสดุขัดแบบเคลือบที่บรรจุในแพ็กเกจขายปลีกมีการทำเครื่องหมายและระบุค่าความเหมาะสมอย่างถูกต้อง
มิติของสว่านปลายแหลม DIN 338 เส้นผ่านศูนย์กลางตามชื่อ ความยาวของส่วนลำตัว และสัดส่วนของร่องเกลียวของสว่านปลายแหลมแบบมาตรฐาน ยืนยันว่าขนาดของสว่านในชุดสอดคล้องกับหัวจับของลูกค้า
การทดสอบความแข็ง ISO 6508-1 วิธีการทดสอบร็อกเวลล์และข้อกำหนดในการรายงานผล ให้มาตรวัดความแข็งเพียงหนึ่งแบบสำหรับเปรียบเทียบล็อตของอุปกรณ์เสริม
การทดสอบการกัดกร่อน ISO 9227 วิธีการทดสอบด้วยฝอยเกลือแบบเป็นกลาง ให้กรอบอ้างอิงร่วมกันสำหรับการเรียกร้องสิทธิเกี่ยวกับการกัดกร่อนของอุปกรณ์เสริมที่ใช้ภายนอกอาคาร
วิธีที่เราตรวจสอบ

จัดกลุ่มตามวิธีการ ไม่ใช่ตามตัวเลขที่เผยแพร่

อุปกรณ์เสริมสำหรับจำหน่ายปลีกถูกประเมินจากการใช้งานจริงในมือของลูกค้า ดังนั้นการตรวจสอบจึงอธิบายไว้ที่นี่ตามหมวดหมู่ของวิธีการ ค่าที่วัดได้เป็นของชิ้นส่วนและล็อตเฉพาะ และจะระบุไว้ในบันทึกของล็อตนั้น

การตรวจสอบมิติเน้นที่พื้นผิวสัมผัส เนื่องจากปัญหามักเริ่มต้นตรงบริเวณนี้: ขนาดของส่วนหกเหลี่ยม (hex shank) ที่วัดตามระยะข้ามด้าน (across-flats) และรูปร่างของส่วนขับ (drive geometry) จะถูกวัดตามมาตรฐาน DIN 3126-C และ ISO 1173 ก่อนและหลังการให้ความร้อน เพื่อให้มั่นใจว่ากระบวนการชุบแข็งจะไม่ทำให้ส่วนหกเหลี่ยมคลาดเคลื่อนจากเกณฑ์การพอดีอย่างเงียบเชียบ ขนาดเส้นผ่านศูนย์กลางของส่วนตัด (cutting diameters) และรูปร่างของร่องเกลียว (flute geometry) จะถูกตรวจสอบเทียบกับแบบแปลน ส่วนความเบี้ยว (run-out) จะระบุเป็นค่าความคลาดเคลื่อนเชิงเรขาคณิตตามมาตรฐาน ISO 1101 แทนที่จะเป็นเพียงค่าประมาณ เมื่อแบบแปลนไม่ได้ระบุค่าความคลาดเคลื่อนเฉพาะสำหรับลักษณะใดลักษณะหนึ่ง ค่าความคลาดเคลื่อนมาตรฐาน ISO 2768 จะถูกใช้โดยอัตโนมัติ

ความแข็งและสภาพหลังการให้ความร้อนจะถูกตรวจสอบด้วยวิธีมาตรฐาน ISO 6508-1 ซึ่งใช้กับวัสดุที่เกี่ยวข้อง โดยวิธีนี้ช่วยให้ผลการทดสอบสามารถเปรียบเทียบกันได้ระหว่างแต่ละล็อตการผลิต หากผลิตภัณฑ์ต้องอาศัยปลายส่วนขับที่แข็งแรงควบคู่กับส่วนตัวโครงที่มีความเหนียวสูง การประเมินทั้งสองเงื่อนไขจะกระทำร่วมกัน เนื่องจากการวัดเพียงจุดเดียวไม่สามารถอธิบายพฤติกรรมของชิ้นส่วนเมื่อเครื่องมือขับหมุนเลื่อนผ่าน (driver cams over) ได้

ประเมินสมรรถนะการขับเคลื่อนผ่านกลไก ไม่ใช่จากการตรวจสอบลักษณะภายนอก: ตรวจสอบว่าที่นั่งและส่วนยึดจับอยู่ในตำแหน่งที่ถูกต้อง ฟันเกียร์ขับเคลื่อนเข้าล็อกกับร่องอย่างเหมาะสม และพฤติกรรมของปลายขับเคลื่อนภายใต้รอบการใช้งานซ้ำๆ ผลิตภัณฑ์ประเภทขัดถูในช่วงนี้จะถูกตรวจสอบตามข้อกำหนดด้านความปลอดภัยที่เกี่ยวข้อง ได้แก่ มาตรฐาน EN 12413 สำหรับผลิตภัณฑ์แบบเชื่อมติดกัน และมาตรฐาน EN 13743 สำหรับผลิตภัณฑ์แบบเคลือบผิว รวมทั้งตรวจสอบเครื่องหมายกำกับและอัตราเร็วสูงสุด เพื่อให้ข้อมูลบนบรรจุภัณฑ์สอดคล้องกับตัวผลิตภัณฑ์

การประเมินคุณภาพพื้นผิวและการป้องกันการกัดกร่อน ถือเป็นผลลัพธ์ของการดำเนินการรักษา ซึ่งรวมถึงสภาพหลังการชุบ การเคลือบ หรือการขัดด้วยเม็ดทราย โดยในกรณีที่เกี่ยวข้อง จะมีการตรวจสอบเปรียบเทียบด้วยวิธีการทดสอบการพ่นเกลือตามมาตรฐาน ISO 9227 ความสมบูรณ์ของบรรจุภัณฑ์สำหรับจำหน่ายปลีก รวมถึงคุณสมบัติสำหรับแขวนและเครื่องหมายต่าง ๆ จะได้รับการประเมินในฐานะส่วนหนึ่งของผลิตภัณฑ์ ไม่ใช่ในฐานะบรรจุภัณฑ์แยกต่างหาก ระบบการติดตามย้อนกลับดำเนินการในระดับชุดผลิตภัณฑ์ (batch level) ดังนั้น ชุดสินค้าที่จัดส่งให้ลูกค้าปลีกสามารถเชื่อมโยงย้อนกลับไปยังล็อตวัตถุดิบและบันทึกการอนุมัติปล่อยสินค้าได้ การทดสอบความปลอดภัยของผลิตภัณฑ์ตามมาตรฐานเครื่องจักรที่เกี่ยวข้องกับผลิตภัณฑ์ในกลุ่มนี้ และการทดสอบแบบทำลาย เช่น การวัดแรงบิดจนเกิดการล้มเหลว จะจัดทำตามคำขอ โดยระบุวิธีการทดสอบและสภาวะที่ใช้ทดสอบไว้ร่วมกับผลลัพธ์ที่ได้ ความสามารถที่ไม่มีอยู่ภายในองค์กรจะระบุอย่างชัดเจนว่าเป็นเช่นนั้น

การปรับแต่งและการจัดส่ง

การมีส่วนร่วมสามระดับ หนึ่งลำดับขั้นตอน

มีบริการปรับแต่งตามความต้องการในสามระดับ และสำหรับผลิตภัณฑ์ที่จำหน่ายปลีก บรรจุภัณฑ์ถือเป็นส่วนหนึ่งของผลิตภัณฑ์ ไม่ใช่ส่วนเสริมเพิ่มเติม

ระดับ 1 — แบรนด์เฉพาะของลูกค้า
แบรนด์ของท่านที่นำไปใช้กับแม่พิมพ์ที่ผ่านเกณฑ์คุณสมบัติ งานศิลป์และบรรจุภัณฑ์มีการเปลี่ยนแปลง แต่แม่พิมพ์ไม่เปลี่ยน ดังนั้นการอนุมัติรายการสินค้าหรือการทดสอบสินค้าที่ผ่านมาสำหรับรายการนั้นยังคงมีผลใช้ได้
ระดับ 2 — การเปลี่ยนแปลงข้อกำหนดและบรรจุภัณฑ์
จำนวนสินค้าต่อแพ็ก แผ่นการจัดแสดงสินค้าสำหรับร้านค้า (retail-ready cards) ป้ายแขวน รหัสบาร์โค้ดและการปฏิบัติตามฉลาก รวมถึงขนาดที่เหมาะสมกับแผนภาพการจัดวางสินค้าในร้านค้า (planogram-friendly dimensions) พร้อมทั้งการเปลี่ยนแปลงที่ตกลงกันไว้เกี่ยวกับการเคลือบผิวหรือความคลาดเคลื่อนของส่วนก้าน (shank tolerance) การจัดชุดสินค้า (kitting) และองค์ประกอบของแพ็กอยู่ในระดับนี้ เนื่องจากการผสมขนาดต่าง ๆ ภายในชุดหนึ่งเป็นการตัดสินใจด้านการจัดจำหน่ายมากเท่ากับการตัดสินใจด้านการผลิต
ระดับ 3 — การพัฒนาโดยอิงจากตัวอย่างและแบบแปลน
แม่พิมพ์ใหม่ที่ผลิตขึ้นจากตัวอย่างหรือแบบแปลนของท่าน โดยจะมีการจัดทำรายงานการทบทวนกระบวนการผลิตส่งกลับคืนก่อนเริ่มตัดแม่พิมพ์สำหรับการผลิตจริง วิธีนี้ใช้กับชุดอุปกรณ์ที่ออกแบบเฉพาะเพื่อสนับสนุนแคมเปญการตลาดหนึ่งรายการ หรือออกแบบให้เข้ากับระบบสกรูแบบพิเศษที่ใช้กับเฟอร์นิเจอร์หรือพื้นระเบียงยี่ห้อใดยี่ห้อหนึ่งเท่านั้น ลำดับขั้นตอนมีความสม่ำเสมอ ได้แก่ การทบทวนความต้องการ การตีความแบบแปลนหรือตัวอย่าง การทบทวนกระบวนการผลิต การผลิตแม่พิมพ์ การตรวจสอบต้นแบบชิ้นแรก การอนุมัติ และสุดท้ายคือการผลิตจริง ปริมาณสั่งซื้อขั้นต่ำและกำหนดเวลาจัดส่งจะระบุไว้แยกตามแต่ละโครงการ เนื่องจากทั้งสองปัจจัยนี้ขึ้นอยู่กับจำนวนแม่พิมพ์ โครงสร้างบรรจุภัณฑ์ และข้อกำหนดด้านงานศิลป์ มากกว่าที่จะอ้างอิงจากตัวเลขคงที่ที่ประกาศไว้ล่วงหน้า สำหรับโครงการตามฤดูกาล เราจะตกลงกำหนดเวลาการส่งมอบกับช่วงเวลาที่ร้านค้าต้องการรับสินค้า ณ ขั้นตอนการเสนอราคา และระบุอย่างชัดเจนว่าช่วงเวลานั้นสามารถปฏิบัติได้จริงหรือไม่ เพื่อหลีกเลี่ยงการค้นพบภายหลัง
คำถามจากผู้ซื้อ

สิ่งที่ทีมจัดซื้อมักถามเป็นอันดับแรก

การกำหนดราคาชุดอุปกรณ์สำหรับร้านค้าทำอย่างไร

ตามจำนวนอุปกรณ์เสริม ชนิดของเหล็ก รูปทรงการขับเคลื่อน ชั้นเคลือบ กระบวนการอบความร้อน และตัวบรรจุภัณฑ์เอง — ค่าใช้จ่ายสำหรับกล่องกระดาษ บรรจุภัณฑ์แบบบลิสเตอร์ งานออกแบบกราฟิก และแรงงานจัดชุด ถือเป็นส่วนหนึ่งของต้นทุนต่อหน่วย ไม่ใช่ค่าใช้จ่ายทั่วไป โปรดแจ้งจำนวนชุดบรรจุภัณฑ์และราคาเป้าหมายที่ต้องการ เพื่อเราจะเสนอราคาตามเกรดที่ระบุ

สามารถผลิตชุดบรรจุภัณฑ์ให้สอดคล้องกับชั้นวางสินค้าของเราได้หรือไม่

ได้ค่ะ รูปแบบกล่องกระดาษ คุณสมบัติการแขวน จำนวนชุดบรรจุภัณฑ์ และสัดส่วนขนาดของสินค้าภายในแต่ละชุด จะตกลงกันในระดับที่ 2 ส่วนขนาดแผนผังการจัดวางสินค้าบนชั้นวาง (planogram) จะยืนยันก่อนการสรุปงานออกแบบกราฟิก เพื่อไม่ให้การจัดจำหน่ายล่าช้าเนื่องจากขนาดบรรจุภัณฑ์

เราสามารถประเมินตัวอย่างสินค้าล่วงหน้าก่อนเริ่มฤดูกาลได้หรือไม่

ได้ค่ะ ตัวอย่างสินค้าจะจัดส่งพร้อมบรรจุภัณฑ์สำหรับขายปลีกและบันทึกการตรวจสอบที่เกี่ยวข้อง สำหรับสินค้าตามฤดูกาล เราขอแนะนำให้ดำเนินการตรวจตัวอย่างก่อนช่วงเวลาจัดส่งอย่างเพียงพอ แทนที่จะทำในช่วงเวลาจัดส่ง หากสินค้ามีวัตถุประสงค์ใช้งานเฉพาะ เช่น สำหรับงานปูพื้นแบบคอมโพสิต หรืองานปูหิน การแจ้งข้อมูลดังกล่าวให้เราทราบ จะช่วยกำหนดคำแนะนำเกี่ยวกับรูปทรงที่เหมาะสม

การจัดส่งแต่ละครั้งมาพร้อมสิ่งใดบ้าง

บันทึกการตรวจสอบแบบชุด ซึ่งครอบคลุมลักษณะเฉพาะที่ตกลงกันไว้สำหรับชิ้นส่วนนั้น รวมถึงใบรับรองวัสดุสำหรับล็อตเหล็ก (กรณีที่มีการระบุ) ผลการทดสอบความปลอดภัยของผลิตภัณฑ์และผลการทดสอบการพ่นเกลือสามารถจัดหามาให้ได้ตามคำร้องขอสำหรับกลุ่มผลิตภัณฑ์ที่ระบุชื่อ

ท่านสามารถจัดหาสว่านที่มีค่าความแข็งเทียบเท่ากับของผู้จัดจำหน่ายปัจจุบันของท่านได้หรือไม่

โปรดส่งตัวอย่างมาให้เรา เราจะประเมินสภาพปลายด้านขับเคลื่อน และยืนยันว่าการอบร้อนแบบใดเหมาะสมกับการใช้งานของท่าน — ไม่ว่าจะเป็นแบบที่เทียบเท่ากันหรือแบบที่ต่างออกไป เราจะแจ้งให้ท่านทราบหากการเลือกแบบตรงเป๊ะไม่ใช่คำตอบที่เหมาะสม เพราะปลายด้านขับเคลื่อนที่แข็งกว่าไม่ได้หมายความว่าดีกว่าเสมอไป

พร้อมที่จะระบุรายละเอียดแล้วหรือยัง

โปรดแจ้งรายละเอียดการจัดแพ็ก การกำหนดราคาเป้าหมาย และฤดูกาลที่ท่านวางแผนจะจัดซื้อ เราจะตอบกลับด้วยคำแนะนำกลุ่มผลิตภัณฑ์ที่เหมาะสมพร้อมใบเสนอราคาที่สอดคล้องกัน หากท่านต้องการประเมินตัวอย่างก่อน เราขอเสนอตัวอย่างฟรี — โปรดแจ้งให้เราทราบด้วยว่าชุดเครื่องมือนี้จะนำไปใช้กับวัสดุประเภทใด

ขอใบเสนอราคาภายใน 24 ชั่วโมง ขอตัวอย่างฟรี

รับใบเสนอราคาฟรี

ตัวแทนของเราจะติดต่อท่านโดยเร็ว
อีเมล
มือถือ
ชื่อ
ชื่อบริษัท
ข้อความ
0/1000