 EN



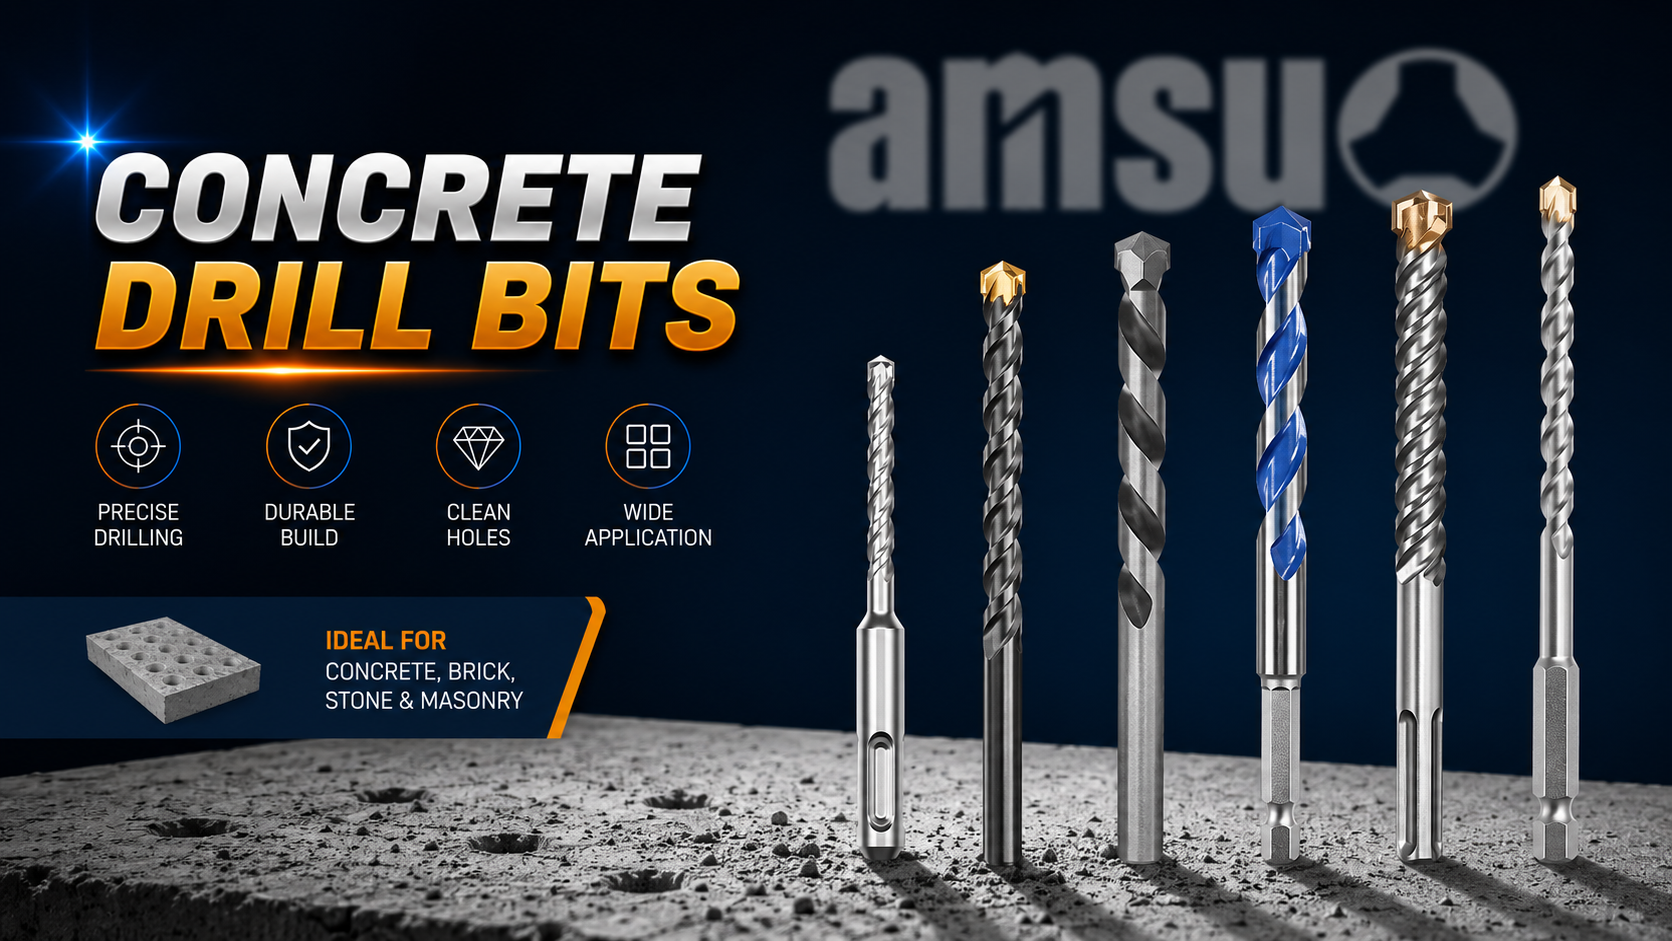
Качество накрайник за бормашина е основата на прецизното машинно обработване и производствената работа в изискващи условия индустрии . Независимо дали работите в аерокосмическата, автомобилната, нефтена и газова или тежката производствена индустрия, производителността на вашата свредла директно влияе върху времето за цикъл, живота на инструмента и качеството на крайния продукт. Разбирането на това, което отличава висококачествената свредла от стандартните алтернативи, позволява на екипите за поддръжка и мениджърите по набавки да вземат обосновани решения, които намаляват простоите и подобряват рентабилността.
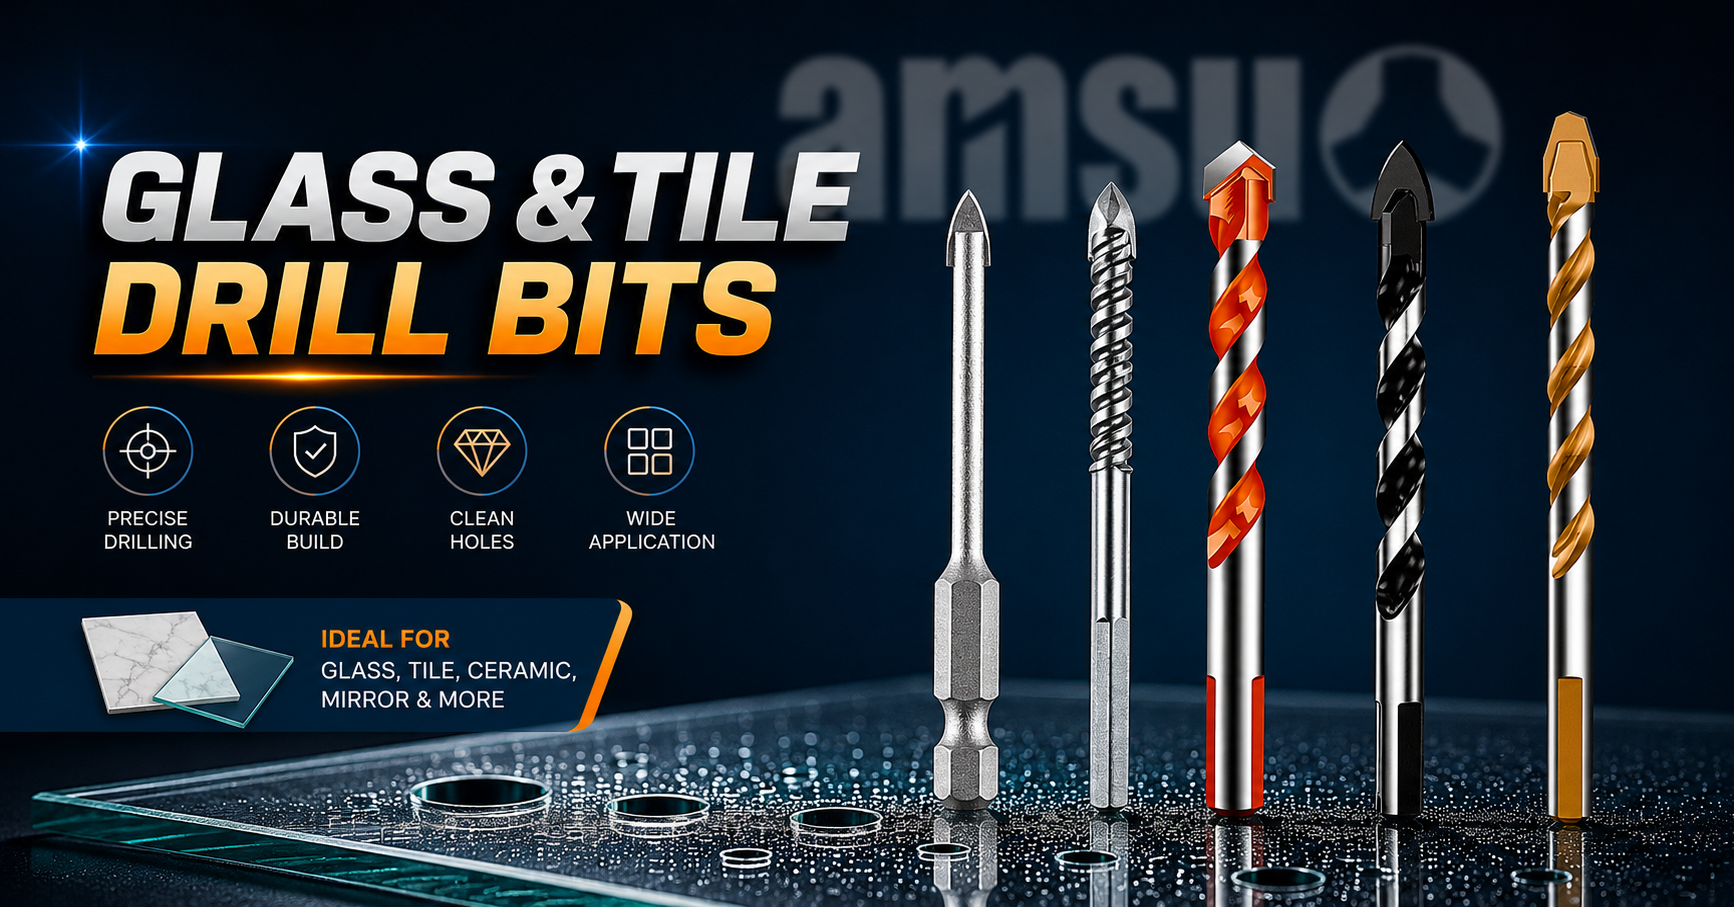
Изборът на подходящо свределно свредло включва множество технически съображения, които надхвърлят простите спецификации за диаметър. Съвременното промишлено свредлене изисква инструменти, проектирани за устойчива производителност при високи скорости и високи температури, като се запазва размерната точност. В тази статия се разглеждат ключовите фактори, които определят превъзходната производителност на свределните свредла, включително състава на материала, технологията на покритието, геометричната прецизност и протоколите за непрекъснато поддържане, които са от съществено значение за изискващите промишлени среди.
Размери и типове свределни свредла за промишлени приложения
Разбиране на размерите и типовете свределни свредла при изискващи работни условия
Размерите и типовете на свределите се различават значително в промишлените приложения, като всеки е оптимизиран за конкретна твърдост на материала, дълбочина на отвора и изисквания към обема на производството. Дробните размери остават стандартни в много операции в Северна Америка, докато метричните размери доминират в европейските и азиатските предприятия. Освен диаметъра, стила на дръжката – било това стандартна дължина, къса или удължена – директно влияе върху устойчивостта и контрола на вибрациите по време на дълбоко пробиване. Висококачествените варианти на свредели включват спираловидни канали за обща машинна обработка, свредели с острие за точен старт и стъпаловидни свредели за отвори с множество диаметри в един проход.
Избор на правилните размери и типове свредели
Изборът на подходящи размери и типове свределни корпи изисква разбиране на конкретните параметри на приложението ви: състав на материала, възможности за скорост на шпиндела и съотношение дълбочина-диаметър. За изискващите индустрии карбидът на волфрам и високоскоростната стомана, обогатена с кобалт, надминават стандартната високоскоростна стомана (HSS) в условия на висока температура и при работа с абразивни материали. Геометрията на усукването, броят на канавките и ъгълът на рязане всички влияят върху отвеждането на стружката и разсейването на топлината. Аерокосмическите цехове, които изискват строги допуски и повторяемост, отделят предимство на премиални линии свределни корпи, проектирани с по-строги спецификации за биене и балансирани канавки, които минимизират отклонението и подобряват кръговостта на отворите.
Влияние на материала и покритието на свределната корпа върху производителността
Надвисоки материали и системи за покритие на свределни корпи
Основният материал на свредела определя неговата термостойкост, твърдост и възможност за рязане с висока скорост. Бързорежещата стомана (HSS) остава икономичен избор за обща употреба, докато кобалт-алоираната HSS осигурява по-висока твърдост и по-дълъг срок на служба при обработка на трудни материали. Волфрамовият карбид предлага превъзходна скорост и продължителност на експлоатация, но изисква внимателно обращение, за да се предотврати чупенето му. Премиум изборите на материали за свредли също включват финиране на зърната и металични процеси, които намаляват крехкостта и подобряват задържането на острието при прекъснати резове, често срещани в производствени среди.
Напреднали материали и технологични покрития за свредли
Технологиите за покрития значително удължават експлоатационния живот на свредлите и отличават премиум продуктите продукти от алтернативни стокови материали. Покритията от титанов нитрид (TiN) осигуряват умерено подобряване на твърдостта, подходящо за обща машинна обработка. Титаново-алуминиевият нитрид (TiAlN) предлага превъзходна устойчивост срещу окисляване при високоскоростни операции над 500 фута на минута по повърхността. Нитридните повърхности проникват в основата на свредела, създавайки износостойки слоеве, които издържат хиляди дупки, преди да се наложи заточване и поддръжка на свредела. Напредналите многослойни покрития върху премиум свредли могат да удвоят, утроят или дори увеличат четири пъти живота на инструмента спрямо необработените алтернативи, значително намалявайки производствените разходи за всяка дупка при операции с висок обем.
Основни принципи за заточване и поддръжка на свредли
Правилни протоколи за заточване и поддръжка на свредли
Поддържането на върховата производителност изисква систематично заостряне и поддръжка на свределите, които запазват геометрията на рязането и цялостността на покритието. Тъпите свредели генерират излишно топлинно натоварване, изискват по-високи скорости на подаване и произвеждат дупки с ниско качество — характерни признаци, че е настъпило време за заостряне и поддръжка на свределите. Много предприятия използват няколко комплекта по ротационен принцип, като износените свредели се охлаждат, докато нов комплект влиза в производствения процес. Специализираното оборудване за заостряне и поддръжка на свредели гарантира правилните ъгли на резене, ъгли на свободно пространство и размери на ръбовете, съответстващи на първоначалните инженерни спецификации на свредела.
Анализ на разходите и ползите от заострянето и поддръжката на свредели
Стратегическото заостряне и поддържане на свределите удължава техния срок на служба с 30–60 процента в изискващи индустрии, където разходите за инструменти са значителни. Премиум-свределите оправдават професионалното им възстановяване, тъй като превъзходната им металургия издържа многократни цикли на заостряне без деградация. Напротив, обикновените свредели често показват слаба производителност след заостряне, поради което замяната им е по-икономична. Системите за документиране, отчитащи циклите на заостряне и поддръжка на свределите, осигуряват предиктивно управление на инструментите и намаляват неочакваните простои. Операторите в автомобилната и аерокосмическата сфера редовно използват софтуер за управление на срока на служба на инструментите, който генерира сигнали за заостряне и поддръжка на свределите въз основа на броя на пробитите отвори или производственото време, оптимизирайки така моментите за смяна.
ЧЗВ
Кой материал дава най-добри резултати при свредене на неръждаема стомана и чугун?
Кобалт-легираната бързорежеща стомана или волфрамовият карбид осигуряват превъзходна производителност при обработка на неръждаема стомана и чугун. Неръждаемата стомана се утвърдява по време на обработка, което изисква остри резачни ръбове и геометрия, която работи при ниски температури; кобалтът устойчив на натрупване на топлина, докато карбидът позволява по-високи обороти на шпиндела, намалявайки времето за цикъл. И двата материала запазват резачните си свойства при продължителна употреба срещу абразивни материали, типични за литейните приложения. Покритите варианти допълнително удължават живота на инструментите при тези предизвикателни материали.
Колко често трябва да се заменят свределите вместо да се заострят?
Инвестициите в премиум свределни коронки оправдават професионално заостряне на всеки 2000–5000 отвора, в зависимост от материала и стабилността на машината. Стандартните коронки обикновено достигат края на полезното си време след 500–1000 отвора и стават неикономични за възстановяване. Операциите с висок обем провеждат подробен анализ на разходите за инструменти, като сравняват честотата на замяна с трудовите разходи за заостряне и амортизацията на оборудването. Много предприятия установяват, че премиум материалът за свределни коронки се изплаща чрез 3–5 професионални цикъла на заостряне, преди окончателната замяна да стане оправдана.
Дали покритието наистина подобрява производителността или това е само маркетинг?
Технологията за нанасяне на покрития е измерима и инженерно разработена, а не маркетингова фикция. Покрития от титанов нитрид и алуминиево-титанов нитрид намаляват температурата при рязане с 100–300 градуса по Фаренхайт, което директно удължава живота на инструментите и позволява по-високи скорости на рязане. Независими изпитания последователно доказват, че свределите с покритие надвишават по производителност своите непокрити аналоги в серийното производство. Инвестицията в покритието е скромна — обикновено 10–20 % надценка, — но генерира многократен възврат чрез намаляване на смените на инструментите и подобряване на производствения капацитет в изискващи индустрии, където времето за работа и качеството директно влияят върху рентабилността.