 EN



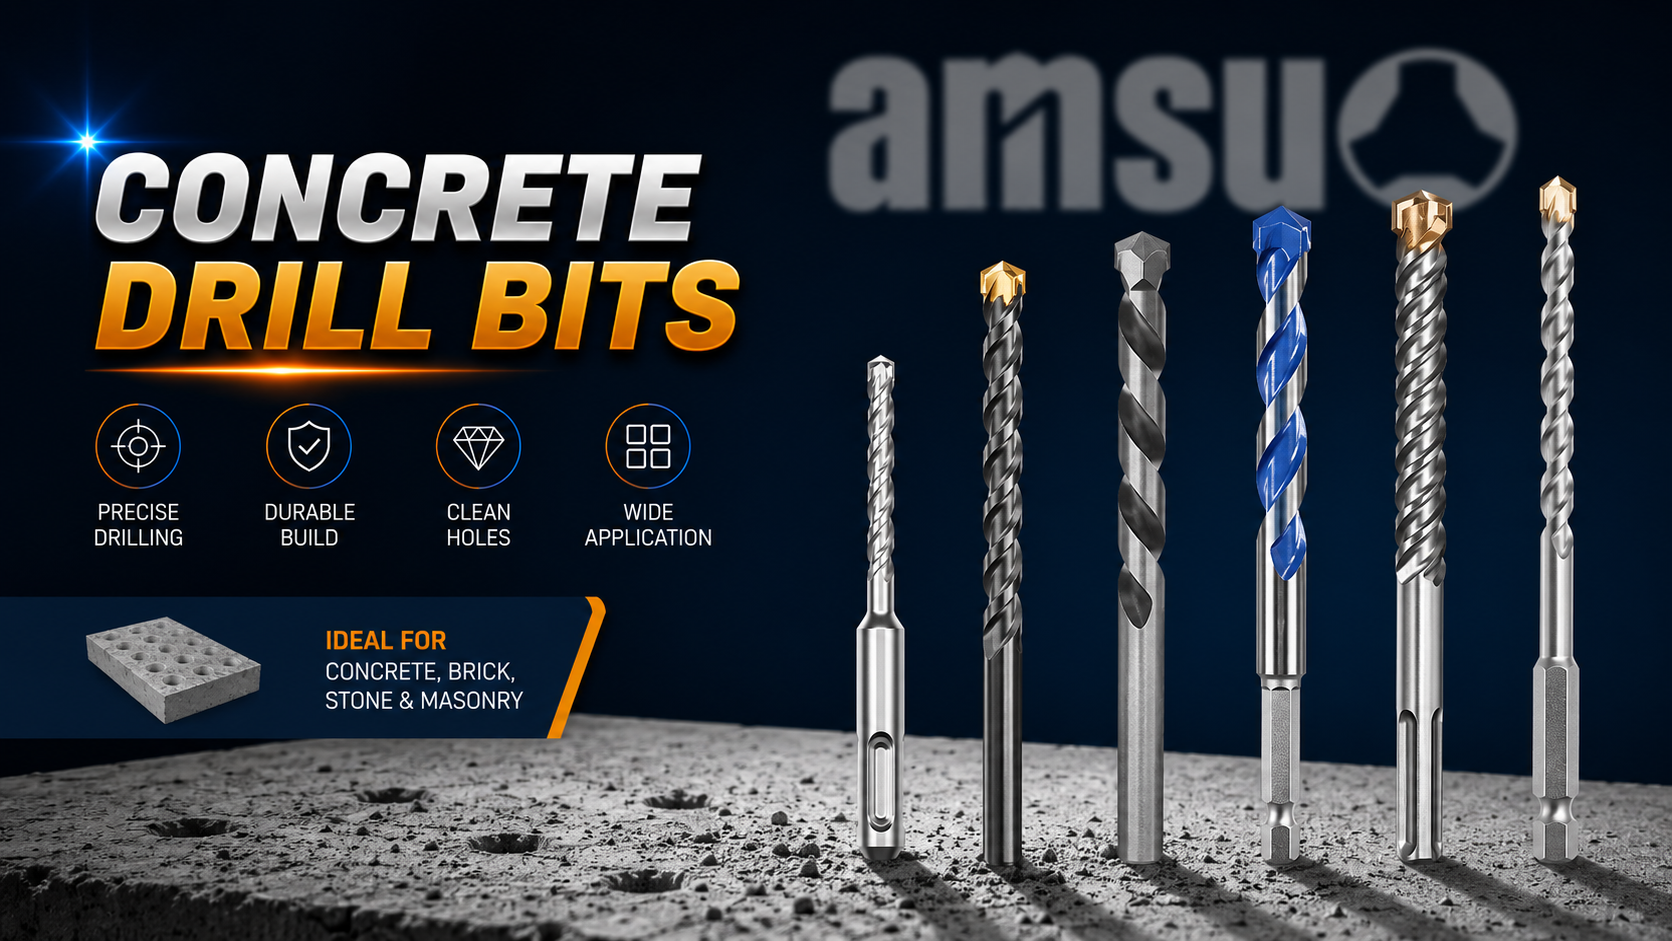
Eine Qualität bohrer ist die Grundlage der Präzisionsbearbeitung und Fertigung in anspruchsvollen branchen . Egal, ob Sie in der Luft- und Raumfahrt, Automobilindustrie, Öl- und Gasbranche oder im Schwermaschinenbau tätig sind: Die Leistung Ihres Bohrers wirkt sich unmittelbar auf die Zykluszeit, die Werkzeuglebensdauer und die Qualität des Endprodukts aus. Wenn Sie verstehen, worin sich ein hochwertiger Bohrer von Standardalternativen unterscheidet, können Instandhaltungsteams und Einkaufsmanager fundierte Entscheidungen treffen, die Ausfallzeiten reduzieren und die Rentabilität steigern.
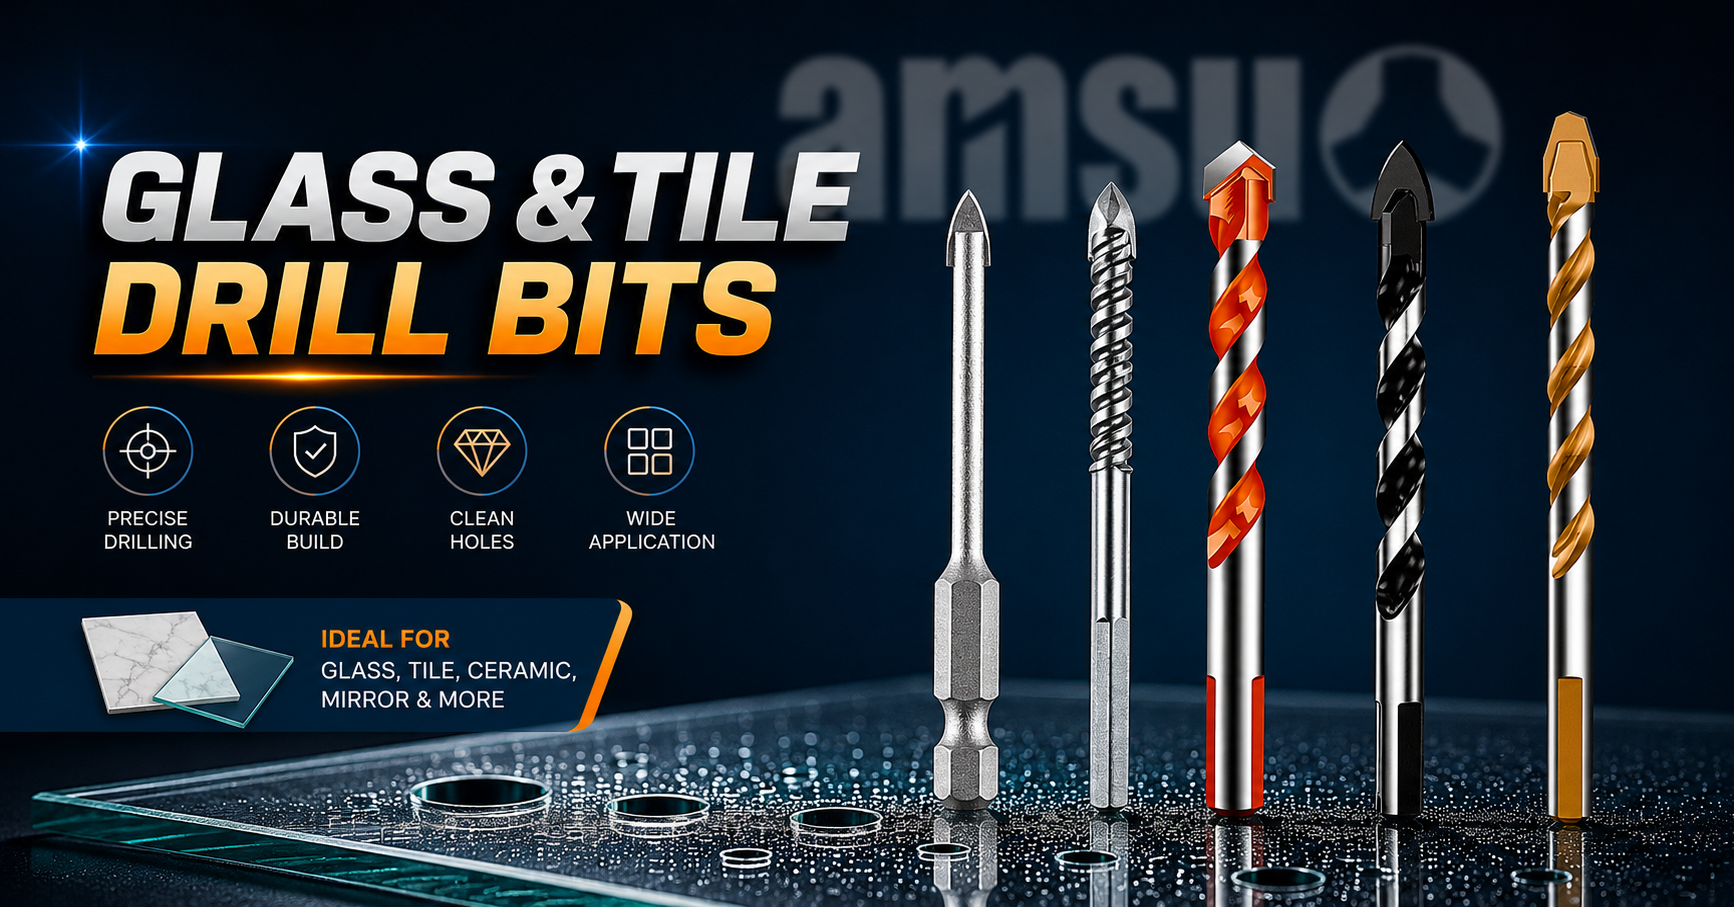
Die Auswahl eines geeigneten Bohrers umfasst mehrere technische Überlegungen jenseits einfacher Durchmesserspezifikationen. Modernes industrielles Bohren erfordert Werkzeuge, die für eine dauerhafte Leistung unter Hochgeschwindigkeits- und Hochtemperaturbedingungen konstruiert sind, ohne dabei die Maßgenauigkeit einzubüßen. Dieser Artikel untersucht die entscheidenden Faktoren, die eine hervorragende Bohrerleistung definieren – darunter Materialzusammensetzung, Beschichtungstechnologie, geometrische Präzision sowie laufende Wartungsprotokolle, die in anspruchsvollen industriellen Umgebungen unverzichtbar sind.
Bohrergrößen und -typen für industrielle Anwendungen
Grundlagen zu Bohrergrößen und -typen bei anspruchsvollen Aufgaben
Bohrergrößen und -typen variieren stark je nach industrieller Anwendung; jeder Typ ist speziell auf bestimmte Anforderungen hinsichtlich Materialhärte, Bohrtiefe und Produktionsvolumen optimiert. Bruchzahlen bleiben in vielen nordamerikanischen Betrieben Standard, während metrische Größen in europäischen und asiatischen Einrichtungen dominieren. Über den Durchmesser hinaus beeinflusst die Schaftform – ob Standardlänge, kurz oder verlängert – unmittelbar Steifigkeit und Vibrationskontrolle bei Tieflochbohrungen. Hochwertige Bohreroptionen umfassen Spiralnut-Bohrer für die allgemeine Zerspanung, Brad-Point-Bohrer für präzises Ansatzbohren sowie Stufenbohrer für Mehrdurchmesserlöcher in einem einzigen Durchgang.
Auswahl der richtigen Bohrergrößen und -typen
Die Auswahl geeigneter Bohrergrößen und -typen erfordert das Verständnis spezifischer Anwendungsparameter: Materialzusammensetzung, Spindeldrehzahlkapazität sowie Verhältnis von Bohrtiefe zu Bohrdurchmesser. Für anspruchsvolle Industrien überbieten Hartmetall- und kobaltlegierter Schnellarbeitsstahl (HSS) Standard-HSS bei Hochtemperaturumgebungen und abrasiven Materialien. Die Wendelgeometrie, die Nutanzahl und der Schneidwinkel beeinflussen sämtlich die Spanabfuhr und die Wärmeableitung. Luft- und Raumfahrtbetriebe, die enge Toleranzen und Wiederholgenauigkeit verlangen, bevorzugen hochwertige Bohrerlinien, die mit geringeren Laufungenauigkeitsvorgaben und ausgewogenen Nutführungen entwickelt wurden, um Verbiegung zu minimieren und die Lochrundheit zu verbessern.
Einfluss von Bohrermaterial und Beschichtung auf die Leistung
Hochleistungs-Bohrermaterialien und Beschichtungssysteme
Das Grundmaterial eines Bohrers bestimmt dessen Hitzebeständigkeit, Zähigkeit und Schnittgeschwindigkeitsfähigkeit. Schnellarbeitsstahl (HSS) bleibt für allgemeine Arbeiten kostengünstig, während kobaltlegierter HSS eine erhöhte Härte für eine längere Werkzeuglebensdauer bei schwierigen Materialien bietet. Hartmetall ermöglicht überlegene Schnittgeschwindigkeiten und eine längere Lebensdauer, erfordert jedoch sorgfältige Handhabung, um Absplitterungen zu vermeiden. Hochwertige Bohrer-Materialauswahl beinhaltet zudem Kornverfeinerung und metallurgische Verarbeitung, die die Sprödigkeit verringern und die Schneidenhaltbarkeit bei unterbrochenen Schnitten – wie sie in Produktionsumgebungen üblich sind – verbessern.
Fortgeschrittene Bohrer-Material- und Beschichtungstechnologien
Beschichtungstechnologien verlängern die Bohrer-Leistung deutlich und unterscheiden Premium-Produkte produkte aus handelsüblichen Alternativen. Titannitrid-(TiN-)Beschichtungen bieten eine moderate Härtesteigerung, die für die allgemeine Zerspanung geeignet ist. Titan-Aluminium-Nitrid (TiAlN) bietet eine überlegene Oxidationsbeständigkeit für Hochgeschwindigkeitsbearbeitungen mit mehr als 500 Oberflächenfuß pro Minute. Nitrierte Oberflächen dringen in das Bohrerkernmaterial ein und erzeugen verschleißfeste Schichten, die Tausende von Bohrungen überstehen, bevor eine Nachschärfung und Wartung des Bohrers erforderlich wird. Fortschrittliche Mehrschichtbeschichtungen auf hochwertigen Bohrern können die Standzeit im Vergleich zu unbeschichteten Alternativen verdreifachen oder vervierfachen und senken so die Produktionskosten pro Bohrung bei Großserien deutlich.
Grundlagen der Bohrer-Nachschärfung und -Wartung
Richtlinien für die korrekte Bohrer-Nachschärfung und -Wartung
Die Aufrechterhaltung höchster Leistung erfordert systematische Schärf- und Wartungsroutinen für Bohrer, die Geometrie der Schneiden und die Integrität der Beschichtung bewahren. Abgestumpfte Bohrer erzeugen übermäßige Wärme, benötigen höhere Vorschubgeschwindigkeiten und ergeben eine schlechte Bohrlochqualität – typische Anzeichen dafür, dass das Schärfen und die Wartung der Bohrer fällig sind. Viele Betriebe nutzen mehrere Bohrersätze im Wechselbetrieb, sodass abgenutzte Bohrer abkühlen können, während ein frischer Satz in die Produktion geht. Spezielle Schärfgeräte für das Schärfen und die Wartung von Bohrern gewährleisten korrekte Spanwinkel, Freiwinkel und Randabmessungen, die exakt den ursprünglichen technischen Spezifikationen des Bohrers entsprechen.
Kosten-Nutzen-Analyse des Schärfens und der Wartung von Bohrern
Strategisches Schärfen und die Wartung von Bohrern verlängert deren Lebensdauer um 30–60 Prozent in anspruchsvollen Branchen, in denen Werkzeugkosten erheblich sind. Hochwertige Bohrer rechtfertigen eine professionelle Wiederherstellung, da ihre überlegene Metallurgie mehrere Schärfzyklen ohne Leistungsabfall aushält. Im Gegensatz dazu weisen Standardbohrer nach dem Schärfen oft eine schlechte Leistung auf, sodass ihr Austausch wirtschaftlicher ist. Dokumentationssysteme, die Schärf- und Wartungszyklen von Bohrern verfolgen, ermöglichen ein vorausschauendes Werkzeugmanagement und reduzieren unerwartete Ausfallzeiten. Bediener im Automobil- und Luftfahrtsektor setzen routinemäßig Software für das Werkzeuglebensdauer-Management ein, die Warnungen zum Schärfen und zur Wartung von Bohrern basierend auf der Lochanzahl oder der Produktionszeit auslöst und so den Zeitpunkt für den Werkzeugwechsel optimiert.
FAQ
Welches Material eignet sich am besten zum Bohren von Edelstahl und Gusseisen?
Kobaltlegierter Schnellarbeitsstahl oder Hartmetall gewährleistet eine überlegene Leistung bei Edelstahl und Gusseisen. Edelstahl verfestigt sich während der Bearbeitung, weshalb scharfe Schneiden und eine kühllaufende Geometrie erforderlich sind; Kobalt widersteht der Wärmeentwicklung, während Hartmetall höhere Spindeldrehzahlen ermöglicht und so die Zykluszeit verkürzt. Beide Werkstoffe behalten ihre Schneidfähigkeit auch bei längeren Einsatzzeiten gegen abrasive Materialien, wie sie in Gießanwendungen üblich sind. Beschichtete Varianten verlängern die Standzeit dieser Werkzeuge in diesen anspruchsvollen Materialien zusätzlich.
Wie oft sollten Bohrer ersetzt statt geschärft werden?
Investitionen in hochwertige Bohrer rechtfertigen eine professionelle Nachschärfung alle 2.000 bis 5.000 Bohrungen – je nach Werkstoff und Maschinensteifigkeit. Standard-Bohrer erreichen typischerweise nach 500 bis 1.000 Bohrungen das Ende ihrer wirtschaftlichen Lebensdauer und sind dann nicht mehr kosteneffizient zu restaurieren. Betriebe mit hohem Durchsatz führen detaillierte Werkzeugkostenanalysen durch, um die Austauschhäufigkeit mit den Kosten für Nachschärfungsarbeiten sowie Abschreibungen für Schärfgeräte zu vergleichen. Viele Einrichtungen stellen fest, dass sich hochwertiges Bohrermaterial über 3 bis 5 professionelle Nachschärfzyklen hinweg auszahlt, bevor ein endgültiger Austausch gerechtfertigt wird.
Verbessert Beschichtung die Leistung wirklich – oder handelt es sich lediglich um Marketing?
Beschichtungstechnologie ist messbar und technisch ausgelegt, keine Marketing-Fiktion. Titannitrid- und Aluminium-Titannitrid-Beschichtungen senken die Schnitttemperaturen um 100 bis 300 Grad Fahrenheit, verlängern dadurch direkt die Werkzeuglebensdauer und ermöglichen höhere Schnittgeschwindigkeiten. Unabhängige Tests belegen stets, dass beschichtete Bohrer in Serienfertigung unbeschichteten Varianten überlegen sind. Die Investition in die Beschichtung ist gering – typischerweise ein Preis-Zuschlag von 10 bis 20 Prozent – erzielt jedoch vielfache Renditen durch weniger Werkzeugwechsel und verbesserte Produktionsdurchsatzraten in anspruchsvollen Branchen, wo Betriebszeit und Qualität unmittelbar die Rentabilität beeinflussen.