 EN



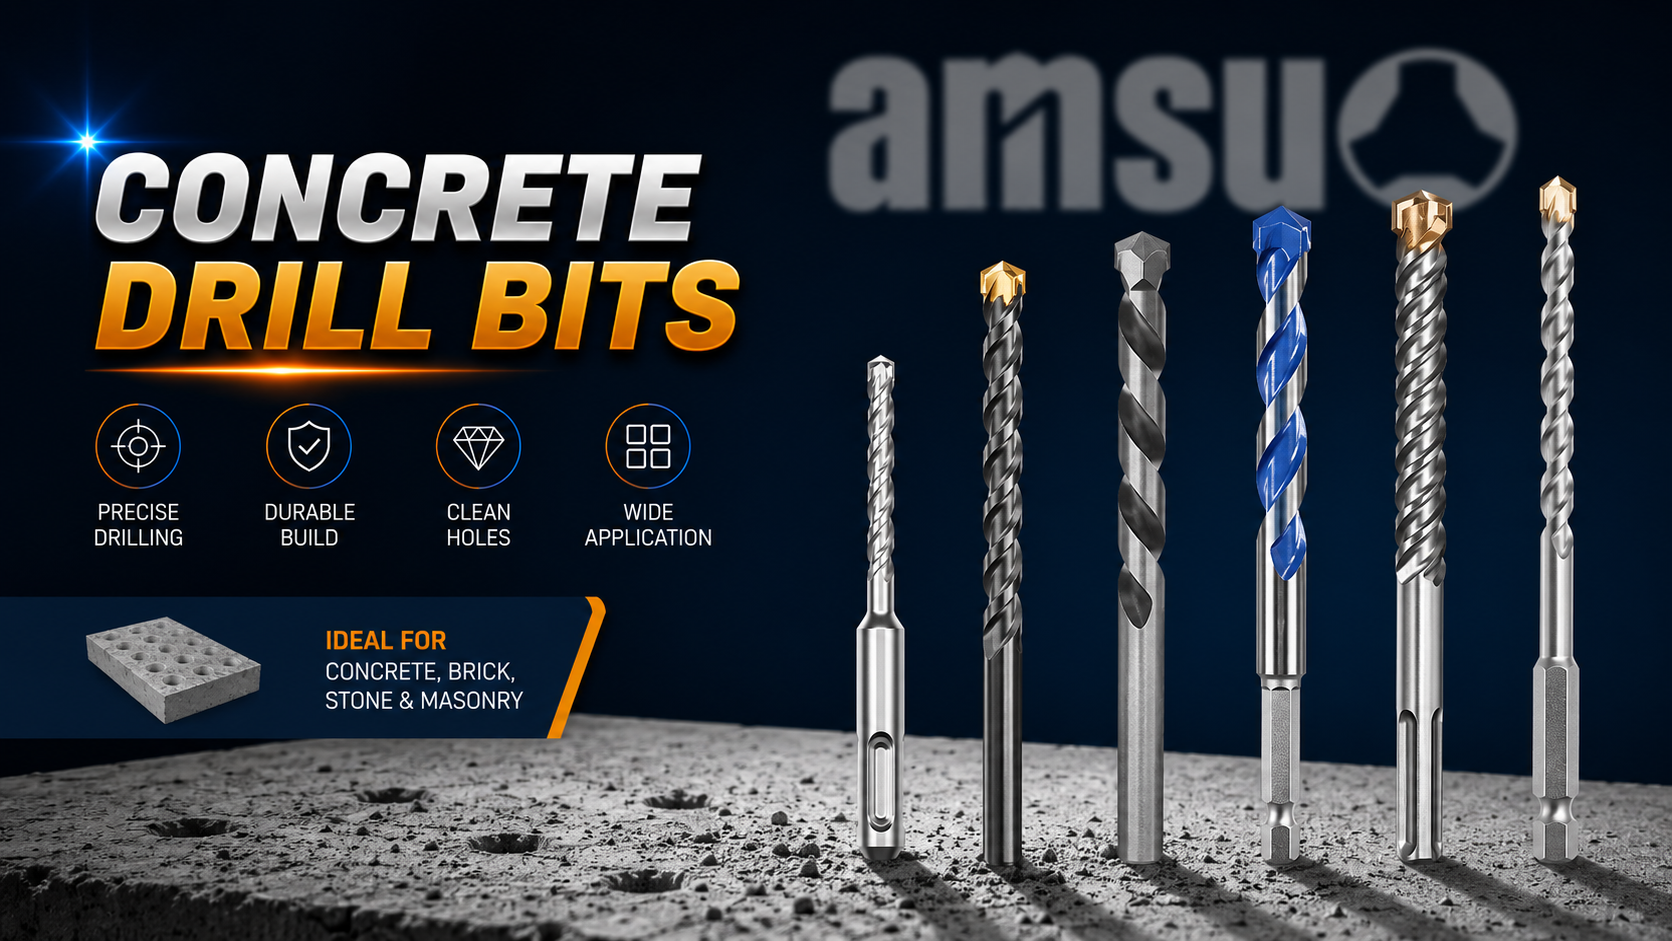
Laatu poranterää on tarkkaa koneistusta ja tuotantotyötä vaativissa olosuhteissa perustavaa merkitystä teollisuudet . Riippumatta siitä, toimikko sinä ilmailu-, auto-, öljy- ja kaasualalla tai raskas teollisuusalueella, porakärjen suorituskyky vaikuttaa suoraan kiertoaikaan, työkalun käyttöikään ja lopullisen tuotteen laatuun. Korkealaatuisen porakärjen erottavien ominaisuuksien ymmärtäminen tavallisiin vaihtoehtoihin nähden mahdollistaa huoltotiimien ja hankintapäälliköiden tehdä informoituja päätöksiä, jotka vähentävät katkoja ja parantavat kannattavuutta.
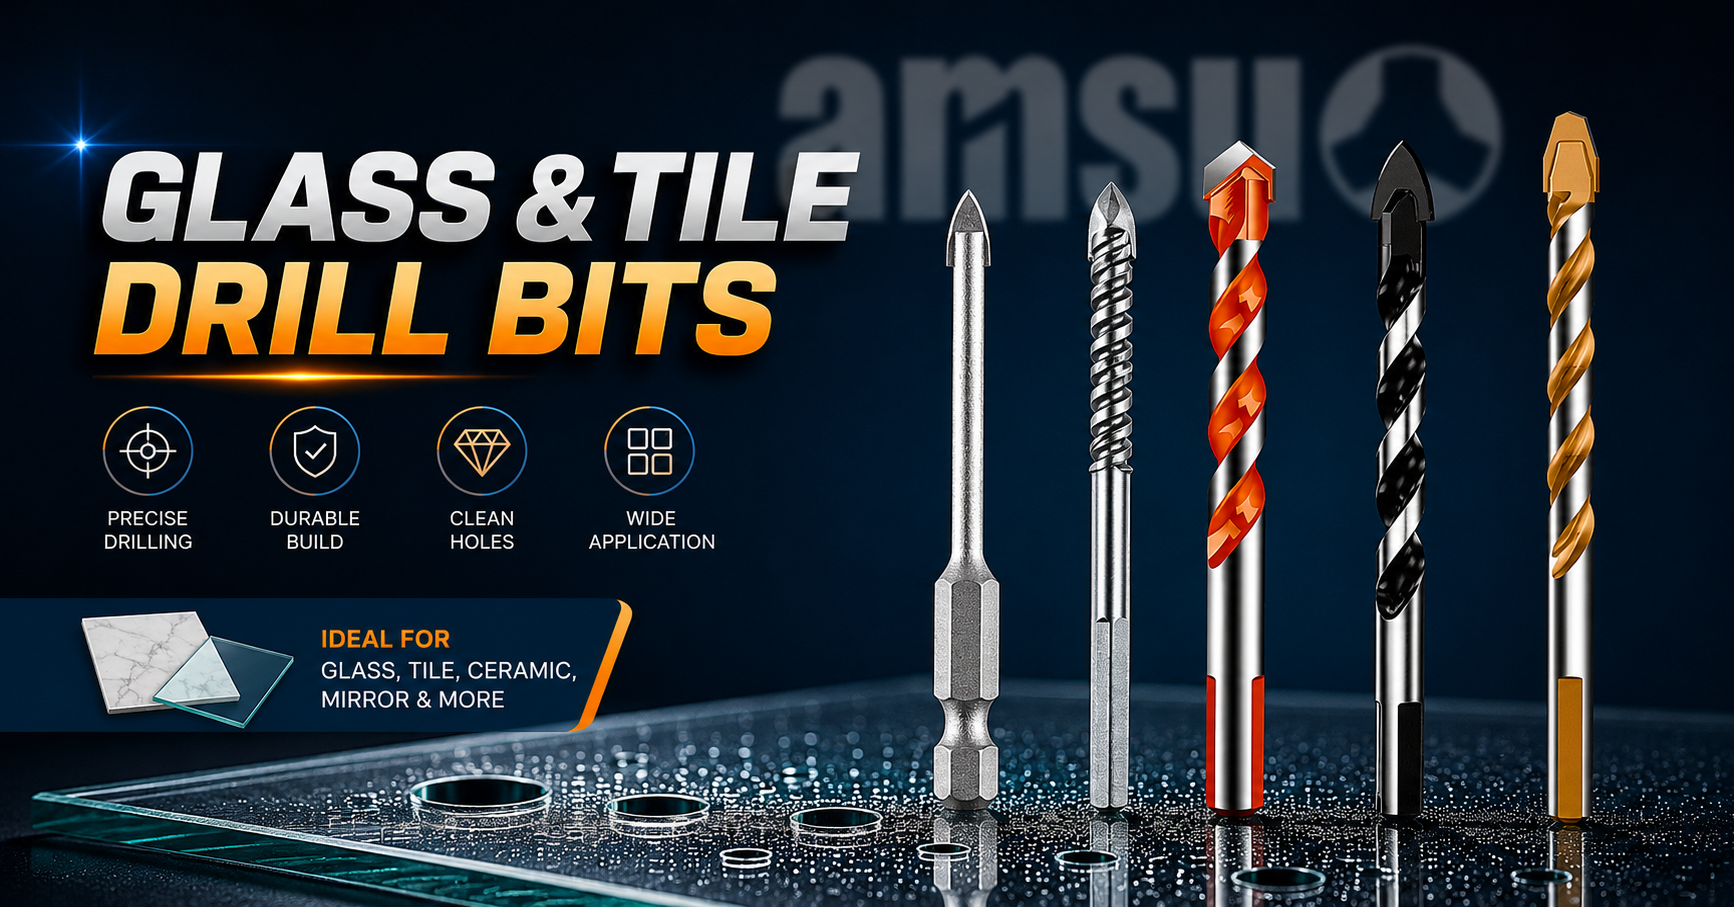
Sopivan porakärjen valinta edellyttää useita teknisiä näkökohtia, joita ei voida määrittää pelkästään halkaisijan perusteella. Nykyaikainen teollinen poraus vaatii työkaluja, jotka on suunniteltu kestämään pitkäaikaista suorituskykyä korkealla nopeudella ja korkeassa lämpötilassa säilyttäen samalla mittojen tarkkuus. Tässä artikkelissa käsitellään keskeisiä tekijöitä, jotka määrittelevät erinomaisen porakärjen suorituskyvyn, mukaan lukien materiaalin koostumus, pinnoitusteknologia, geometrinen tarkkuus ja jatkuvat huoltoprotokollat, jotka ovat välttämättömiä vaativissa teollisuusympäristöissä.
Porakuvun koon ja tyypin valinta teollisuussovelluksissa
Porakuvun koon ja tyypin ymmärtäminen vaativassa työssä
Porakuvun koko ja tyyppi vaihtelevat laajasti teollisuussovellusten välillä, ja jokainen on optimoitu tiettyihin materiaalin kovuusvaatimuksiin, reiän syvyyteen ja tuotantomäärään. Murtolukukoot ovat edelleen standardi monissa pohjoisamerikkalaisissa toiminnoissa, kun taas metriset koot ovat hallitsevia Euroopan ja Aasian tehtaissa. Koon lisäksi varren tyyppi – olipa se työntekijän pituinen, lyhyt tai pidennetty – vaikuttaa suoraan jäykkyyteen ja värähtelyn hallintaan syvien reikien porauksessa. Korkealaatuisia porakuvun vaihtoehtoja ovat esimerkiksi yleiskäyttöön tarkoitetut kierreputki-tyyppiset porakuvut, tarkkuuden aloittamiseen tarkoitetut brad-point-porakuvut ja usean halkaisijan reikien poraamiseen yhdellä kierroksella tarkoitetut askelporakuvut.
Oikean porakuvun koon ja tyypin valinta
Sopivan poranterän koon ja tyypin valinta edellyttää sovelluksen erityisparametrien ymmärtämistä: materiaalin koostumus, porakoneen pyörimisnopeuden mahdollisuudet ja poraussyvyyden suhde poraterän halkaisijaan. Vaativissa teollisuuden aloissa volframikarbidi- ja kobolttipitoiset korkean nopeuden teräkset suorittavat paremmin kuin tavalliset korkean nopeuden teräkset korkealämpötilaisissa olosuhteissa ja kovissa, kuluttavissa materiaaleissa. Kierteiden muoto, urien määrä ja leikkuukulma vaikuttavat kaikkien kolmen tekijän kautta lastun poistoon ja lämmön hajaantumiseen. Ilmailuteollisuuden konepajoissa, joissa vaaditaan tarkkoja mittatoleransseja ja toistettavuutta, priorisoitavat premium-poraterälinjat, jotka on suunniteltu tiukemmillä pyörivyysspesifikaatioilla ja tasapainoisilla urasuunnittelulla, joka vähentää taipumista ja parantaa reiän pyöreysastetta.
Poraterän materiaali ja pinnoite vaikutus suorituskykyyn
Ylivoimainen poraterän materiaali ja pinnoitejärjestelmä
Porakärjen perusmateriaali määrittää sen kuumuudenkestävyyden, sitkeyden ja leikkuunopeuden. Nopean leikkuun tarkoitetut teräkset (HSS) ovat edelleen kustannustehokkaita yleisiin tehtäviin, kun taas kobolttiseostettu HSS tarjoaa parannettua kovuutta vaikeissa materiaaleissa käytettävien työkalujen pidemmälle kestävyydelle. Volframikarbidi tarjoaa erinomaisen nopeuskyvyn ja kestävyyden, mutta sitä on käsiteltävä varoen sirontaa varten. Premium-porakärkien materiaalivalinnoissa hyödynnetään myös jyvänhienontamista ja metallurgisia prosesseja, jotka vähentävät haurautta ja parantavat teräksen säilymistä katkaisevissa leikkauksissa, joita esiintyy yleisesti tuotantoympäristöissä.
Edistyneet porakärkien materiaali- ja pinnoitusteknologiat
Pinnoitusteknologiat laajentavat merkittävästi porakärkien suorituskykyä ja erottavat premium-tuotteet tuotteet raaka-ainevaihtoehtojen kautta. Titaaninitridi (TiN) -pinnoitteet tarjoavat kohtalaisen kovuusparannuksen, joka soveltuu yleiseen koneistukseen. Titaani-alumiini-nitridi (TiAlN) tarjoaa erinomaisen hapettumisresistenssin korkeanopeusoperaatioihin, jotka ylittävät 500 pintajalkaa minuutissa. Nitroituja pintoja käytetään porakärjessä, jolloin muodostuu kulumisresistenttejä kerroksia, jotka kestävät tuhansia reikiä ennen kuin porakärki vaatii teroitusta ja huoltoa. Edistyneet monikerroksiset pinnoitteet premium-porakärjissä voivat kolminkertaistaa tai nelinkertaistaa työkalun käyttöikää verrattuna pinnoittamattomiin vaihtoehtoihin, mikä merkittävästi vähentää kustannuksia reikää kohden suuritehoisissa operaatioissa.
Porakärjen teroitus ja huolto – perusteet
Oikeat porakärjen teroitus- ja huoltoprotokollat
Huippusuorituskyvyn säilyttäminen vaatii järjestelmällistä porakärkien teroitusta ja huoltoa, joka säilyttää leikkuugeometrian ja pinnoitteen eheytetyn. Bluntit kärjet tuottavat liiallista lämpöä, vaativat korkeampia syöttönopeuksia ja tuottavat huonoalaatuisia reikiä – tämä on selvä merkki siitä, että porakärkien teroitusta ja huoltoa on tehtävä. Monet teollisuustilat käyttävät useita porakärkisarjoja vuorotellen, jolloin kuluneet kärjet saavat jäähtyä, kun uusi sarja siirtyy tuotantoon. Erityisesti porakärkien teroitukseen ja huoltoon suunniteltu laitteisto varmistaa oikeat kallistuskulmat, varakulmat ja reunamittasuudet, jotka vastaavat kärjen alkuperäisiä teknisiä määrittelyjä.
Porakärkien teroitteen ja huollon kustannus-hyötyanalyysi
Strateginen porakärjen teroitus ja huolto pidentää työkalun käyttöikää 30–60 prosenttia vaativissa aloissa, joissa työkalukustannukset ovat merkittäviä. Premium-porakärjet oikeuttavat ammattimaisen kunnossapidon, koska niiden erinomainen metallurgia kestää useita teroituskiertoja ilman suorituskyvyn heikkenemistä. Toisaalta tavalliset porakärjet usein toimivat huonosti teroitettujen jälkeen, mikä tekee uusien kärkien hankinnasta taloudellisemman vaihtoehdon. Porakärkien teroitus- ja huoltokierroksia seuraavat dokumentointijärjestelmät mahdollistavat ennakoivan työkaluhallinnan ja vähentävät odottamattomia pysähdyksiä. Autoteollisuuden ja ilmailualan käyttäjät käyttävät yleisesti työkalun käyttöiän hallintaa tukevia ohjelmistoja, jotka antavat varoitukset porakärkien teroituksesta ja huollosta reiäsmäärän tai tuotantoaikaperiodin perusteella, mikä optimoi vaihtojen ajastusta.
UKK
Mikä materiaali soveltuu parhaiten ruostumattoman teräksen ja valuraudan poraamiseen?
Kobolttiseostettu pikaterästä tai volframikarbidi tarjoaa erinomaisen suorituskyvyn ruostumattomalle teräkselle ja valuraudalle. Ruostumaton teräs kovettuu työn aikana, joten leikkuuteräiden tulee olla teräviä ja niiden tulee olla viileästi toimivia; koboltti vastustaa lämpötilan nousua, kun taas karbidia käytettäessä voidaan käyttää korkeampia pyörintänopeuksia, mikä lyhentää kiertoaikaa. Molemmat materiaalit säilyttävät leikkuukyvynsä pitkien käyttökertojen ajan myös kuluttavissa materiaaleissa, joita tavataan usein valamissovelluksissa. Pinnoitetut versiot lisäävät vielä enemmän työkalujen käyttöikää näissä vaativissa materiaaleissa.
Milloin poranteriä tulisi vaihtaa ja milloin teroittaa?
Premium-teräksisten porakärkien sijoittaminen oikeuttaa ammattimaisen teroituksen joka 2 000–5 000 reikää riippuen materiaalista ja koneen jäykkyystasosta. Tavalliset porakärjet saavuttavat yleensä käyttökelpoisuutensa lopun 500–1 000 reiän jälkeen, ja niiden kunnostaminen ei enää ole taloudellisesti kannattavaa. Suuritehoisissa toiminnoissa suoritetaan tarkka työkalukustannusanalyysi, jossa verrataan vaihtofrekvenssiä teroitusvoimavaroihin ja laitteiston poistoihin. Monet teollisuuslaitokset huomaavat, että premium-teräksisten porakärkien materiaali tuottaa hyötyjä 3–5 ammattimaisen teroituksen kautta ennen kuin lopullinen vaihto osoittautuu perustelluksi.
Parantavatko pinnoitteet todella suorituskykyä, vai onko kyse vain markkinoinnista?
Pintateknologia on mitattavissa ja suunniteltu, ei markkinointifiktio. Titaaninitridi- ja alumiini-titaaninitridipinnoitteet vähentävät työkalun leikkuulämpötilaa 100–300 Fahrenheit-astetta, mikä suoraan pidentää työkalun käyttöikää ja mahdollistaa nopeammat leikkausnopeudet. Riippumattomat testit osoittavat jatkuvasti, että pinnoitetut poranterät suorituskyvyssään ylittävät vastaavat pinnoittamattomat terät tuotantokäytössä. Pintausinvestointi on pieni – yleensä 10–20 prosentin hintalisä – mutta tuottaa useita kertoja enemmän hyötyä vähentämällä työkalun vaihtoja ja parantamalla tuotantokapasiteettia vaativissa aloissa, joissa käytettävyys ja laatu vaikuttavat suoraan kannattavuuteen.