 EN



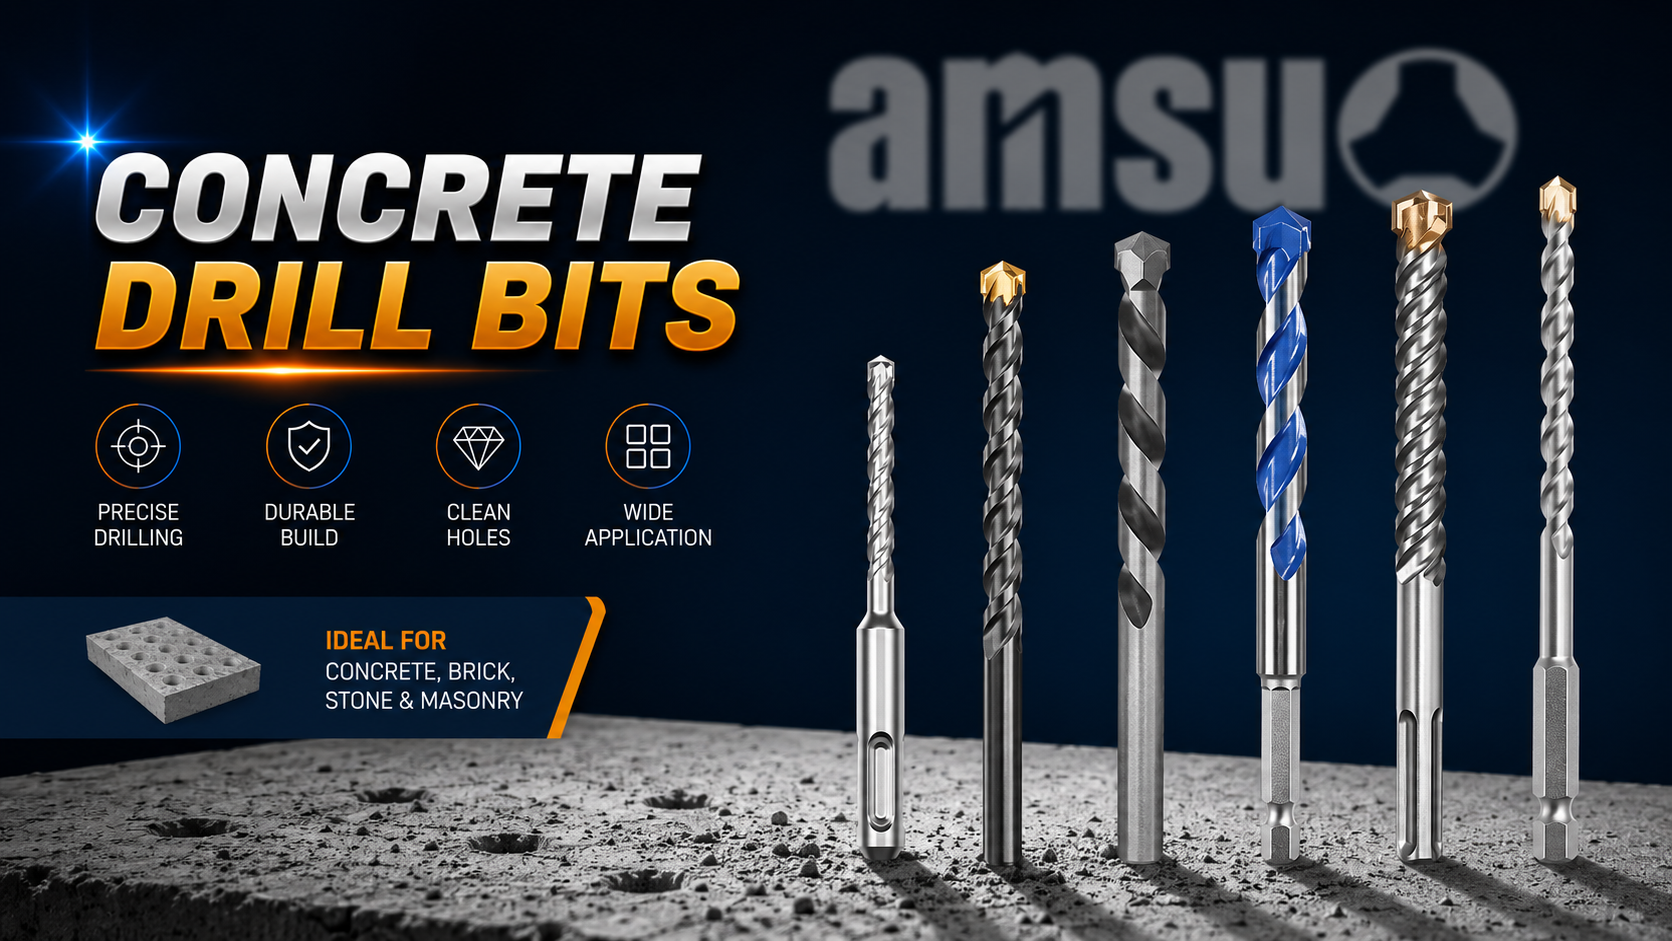
Jakość wiertła jest podstawą precyzyjnego frezowania i prac produkcyjnych w wymagających bRAŃŻE . Niezależnie od tego, czy działa się w przemyśle lotniczym, motocyklowym, naftowym i gazowniczym czy ciężkim przemyśle produkcyjnym, wydajność wiertła ma bezpośredni wpływ na czas cyklu, trwałość narzędzia oraz jakość końcowego produktu. Zrozumienie różnic między wysokiej klasy wiertłem a typowymi alternatywami pozwala zespołom ds. konserwacji i menedżerom zakupów podejmować świadome decyzje, które zmniejszają przestoje i zwiększają rentowność.
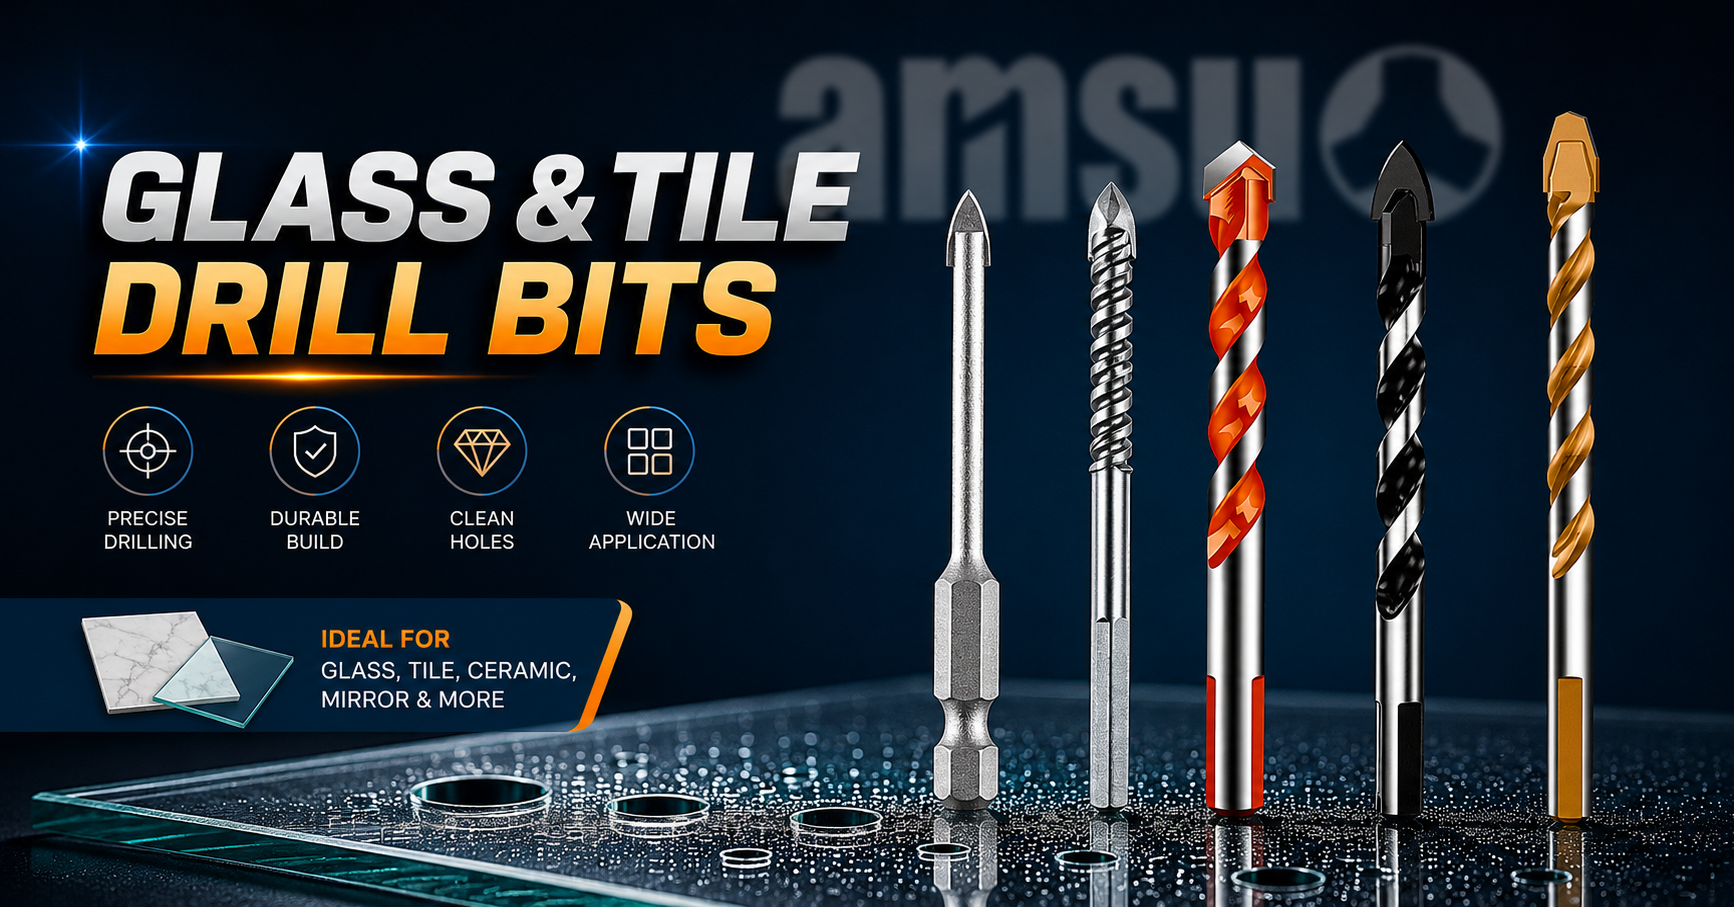
Wybór odpowiedniego wiertła obejmuje wiele aspektów technicznych wykraczających poza proste specyfikacje średnicy. Współczesne przemysłowe wiercenie wymaga narzędzi zaprojektowanych tak, aby zapewniać stałą wydajność przy wysokich prędkościach i temperaturach, zachowując przy tym dokładność wymiarową. W niniejszym artykule omówione są kluczowe czynniki określające doskonałą wydajność wiertła, w tym skład materiału, technologia powłok, precyzja geometryczna oraz protokoły konserwacji niezbędne w wymagających środowiskach przemysłowych.
Wielkości i typy wiertła do zastosowań przemysłowych
Zrozumienie wielkości i typów wiertła w wymagających warunkach pracy
Wielkości i typy wiertła różnią się znacznie w zależności od zastosowania przemysłowego; każdy z nich jest zoptymalizowany pod kątem określonej twardości materiału, głębokości otworu oraz wymagań dotyczących objętości produkcji. Wielkości ułamkowe pozostają standardem w wielu operacjach północnoamerykańskich, podczas gdy wielkości metryczne dominują w zakładach europejskich i azjatyckich. Poza średnicą styl trzpienia — czy to standardowy (jobber), krótki (stubby), czy wydłużony — ma bezpośredni wpływ na sztywność i kontrolę drgań podczas wiercenia głębokich otworów. Wysokiej jakości wiertła obejmują m.in. konstrukcje z wiązką śrubową (spiral-flute) do ogólnego toczenia, wiertła z ostrzem punktowym (brad-point) do precyzyjnego startu wiercenia oraz wiertła stopniowe (step-drill) umożliwiające wykonywanie otworów o różnych średnicach w jednym przejściu.
Wybór odpowiednich wielkości i typów wiertła
Wybór odpowiednich rozmiarów i typów wiertła wymaga zrozumienia konkretnych parametrów zastosowania: składu materiału, możliwości obrotów wrzeciona oraz stosunku głębokości do średnicy. W wymagających branżach węglik spiekany oraz stal szybkotnąca wzbogacona kobaltem przewyższają standardową stal szybkotnącą w warunkach wysokich temperatur oraz przy obróbce materiałów ściernych. Geometria skrętu, liczba rowków oraz kąt tnący wpływają na usuwanie wióra i odprowadzanie ciepła. Zakłady lotnicze, które wymagają ścisłych tolerancji i powtarzalności, preferują wysokiej klasy linie wiertła zaprojektowane z mniejszymi tolerancjami bićia oraz zrównoważonymi kształtami rowków minimalizującymi ugięcie i poprawiającymi okrągłość otworów.
Wpływ materiału i powłoki wiertła na jego wydajność
Wysokiej klasy materiały i systemy powłok wiertła
Materiał podstawowy wiertła określa jego odporność na ciepło, odporność na uderzenia oraz zdolność do cięcia z wysoką prędkością. Stal szybkotnąca (HSS) pozostaje opłacalnym rozwiązaniem do zadań ogólnych, podczas gdy stal szybkotnąca z dodatkiem kobaltu zapewnia zwiększoną twardość i dłuższą żywotność narzędzia przy obróbce trudnych materiałów. Węglik wolframu oferuje wyższą wydajność cięcia i dłuższą żywotność, ale wymaga ostrożnego obchodzenia się, aby uniknąć skruszenia. Najwyższej klasy materiały do wiertła obejmują także drobnoziarnistość i specjalne procesy metalurgiczne zmniejszające kruchość oraz poprawiające utrzymanie ostrza podczas przerywanych cięć, które często występują w środowiskach produkcyjnych.
Zaawansowane technologie materiałów i powłok do wiertła
Technologie powłok znacznie wydłużają wydajność wiertła i wyróżniają produkty premium produkty z alternatywnych materiałów. Powłoki z azotku tytanu (TiN) zapewniają umiarkowane zwiększenie twardości, odpowiednie do ogólnego toczenia. Azotek tytanu i glinu (TiAlN) oferuje wyższą odporność na utlenianie w operacjach wysokoprędkościowych przekraczających 500 stóp na minutę. Powierzchnie azotowane przenikają w podłoże wiertła, tworząc warstwy odporno na zużycie, które wytrzymują tysiące otworów przed koniecznością ostrzenia i konserwacji wiertła. Zaawansowane wielowarstwowe powłoki na wiertłach premium mogą potroić lub poczwórzyć żywotność narzędzi w porównaniu z wiertłami niepowlekanych, znacznie obniżając koszty produkcji przypadające na pojedynczy otwór w operacjach o dużej objętości.
Podstawy ostrzenia i konserwacji wiertła
Poprawne protokoły ostrzenia i konserwacji wiertła
Utrzymanie maksymalnej wydajności wymaga systematycznego ostrzenia wierteł i czynności konserwacyjnych, które zachowują geometrię tnącą oraz integralność powłoki. Zbutwiałe wiertła generują nadmierną temperaturę, wymagają wyższych prędkości posuwu i dają niską jakość otworów – to wyraźne sygnały, że nadszedł czas na ostrzenie wierteł i ich konserwację. Wiele zakładów używa wielu zestawów w cyklu rotacyjnym, co pozwala zużytym wiertłom ochłodzić się, podczas gdy świeży zestaw wchodzi do produkcji. Specjalistyczne urządzenia do ostrzenia wierteł i ich konserwacji zapewniają prawidłowy kąt natarcia, kąt oddzielenia oraz wymiary krawędzi zgodne z oryginalnymi specyfikacjami inżynierskimi danego wiertła.
Analiza opłacalności ostrzenia wierteł i ich konserwacji
Strategiczne ostrzenie i konserwacja wiertła przedłuża jego żywotność o 30–60 procent w wymagających branżach, gdzie koszty narzędzi są znaczne. Wiertła premium uzasadniają profesjonalną regenerację, ponieważ ich wysokiej jakości metalurgia wytrzymuje wielokrotne ostrzenia bez utraty właściwości. Z kolei tanie wiertła często słabo działają po ostrzeniu, przez co ich wymiana okazuje się bardziej opłacalna. Systemy dokumentacji śledzące cykle ostrzenia i konserwacji wiertła umożliwiają predykcyjne zarządzanie narzędziami, ograniczając nieplanowane przestoje. Operatorzy w sektorach motocyklowym i lotniczym regularnie stosują oprogramowanie do zarządzania żywotnością narzędzi, które generuje alerty ostrzegawcze o konieczności ostrzenia i konserwacji wiertła na podstawie liczby wywierconych otworów lub czasu produkcji, optymalizując moment wymiany.
Często zadawane pytania
Który materiał najlepiej sprawdza się przy wierceniu stali nierdzewnej i żeliwa?
Stal szybkotnąca stopowana kobaltem lub węglik wolframu zapewnia wyższą wydajność podczas obróbki stali nierdzewnej i żeliwa. Stal nierdzewna ulega utwardzaniu w trakcie obróbki, co wymaga ostrych krawędzi tnących oraz geometrii zapewniającej chłodne cięcie; kobalt przeciwdziała nagrzewaniu się, a węglik pozwala na wyższe prędkości obrotowe wrzeciona, skracając czas cyklu. Oba materiały zachowują zdolność tnącą nawet przy długotrwałej obróbce materiałów ściernych, typowych w zastosowaniach odlewniczych. Wersje powlekane dają dalsze przedłużenie trwałości narzędzi w tych trudnych materiałach.
Jak często należy wymieniać wiertełka zamiast je naostrzać?
Inwestycje w wysokiej klasy wierteł uzasadniają profesjonalne ostrzenie co 2000–5000 otworów, w zależności od materiału i sztywności maszyny. Wierta typu commodity zwykle osiągają koniec użytecznego życia po 500–1000 otworach i stają się nieopłacalne do regeneracji. W zakładach o dużym natężeniu produkcji przeprowadza się szczegółową analizę kosztów narzędzi, porównując częstotliwość wymiany z kosztami pracy i amortyzacją sprzętu do ostrzenia. Wiele zakładów stwierdza, że wyższa jakość materiału premiumowych wierteł przynosi korzyści przez 3–5 cykli profesjonalnego ostrzenia, zanim uzasadniona staje się ich końcowa wymiana.
Czy powłoka rzeczywiście poprawia wydajność, czy to tylko marketing?
Technologia powłok jest mierzalna i inżynieryjnie zaprojektowana, a nie marketingową fikcją. Powłoki z azotku tytanu oraz azotku glinu i tytanu obniżają temperaturę cięcia o 100–300 stopni Fahrenheita, co bezpośrednio wydłuża żywotność narzędzi i umożliwia szybsze prędkości cięcia. Niezależne testy konsekwentnie wykazują, że wiertła z powłoką przewyższają swoje odpowiedniki bez powłoki w warunkach produkcyjnych. Inwestycja w powłokę jest umiarkowana – zwykle wynosi 10–20 procent premii cenowej – ale generuje wielokrotny zwrot dzięki zmniejszeniu liczby wymian narzędzi i poprawie przepustowości produkcji w wymagających branżach, gdzie czas pracy urządzeń i jakość mają bezpośredni wpływ na rentowność.