 EN



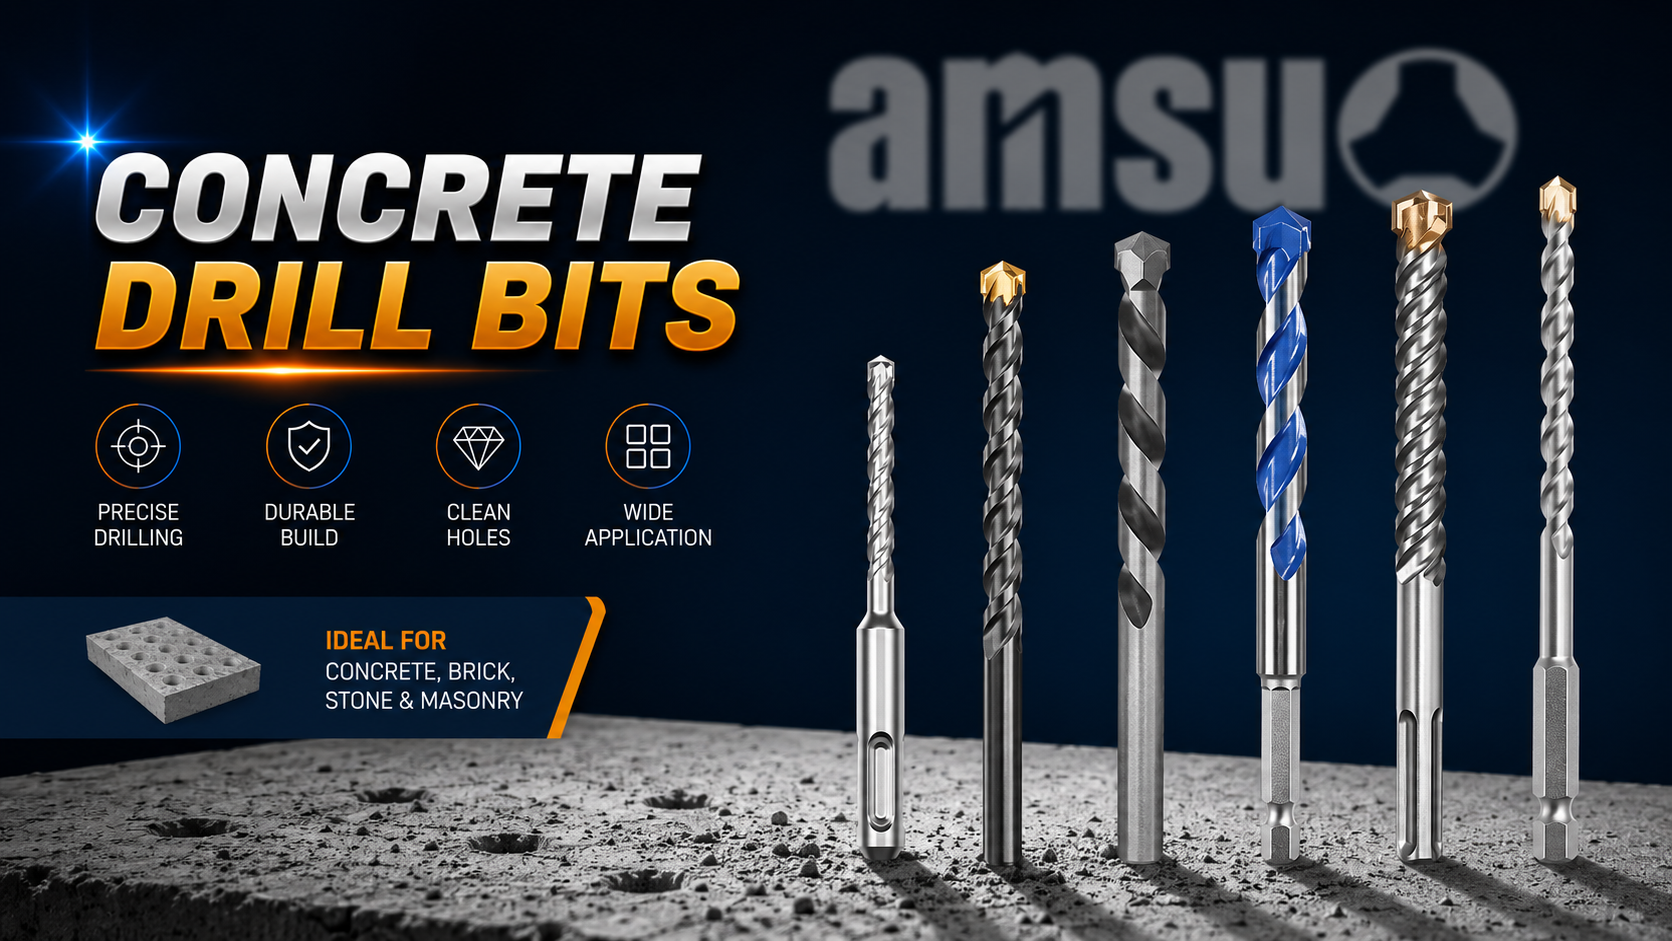
Minőségi fúrófejet a precíziós megmunkálás és gyártási munkák alapja a magas igényeket támasztó iparágakban iparágakban. Akár légi- és űripari, autóipari, olaj- és gázipari vagy nehézipari környezetben is dolgozik, a fúrószerszám teljesítménye közvetlenül befolyásolja a ciklusidőt, az eszköz élettartamát és a végső termék minőségét. A minőségi fúrószerszámok és a szokványos alternatívák közötti különbségek megértése lehetővé teszi a karbantartási csapatoknak és beszerzési menedzsereknek, hogy olyan tájékozott döntéseket hozzanak, amelyek csökkentik a leállásokat és javítják a jövedelmezőséget.
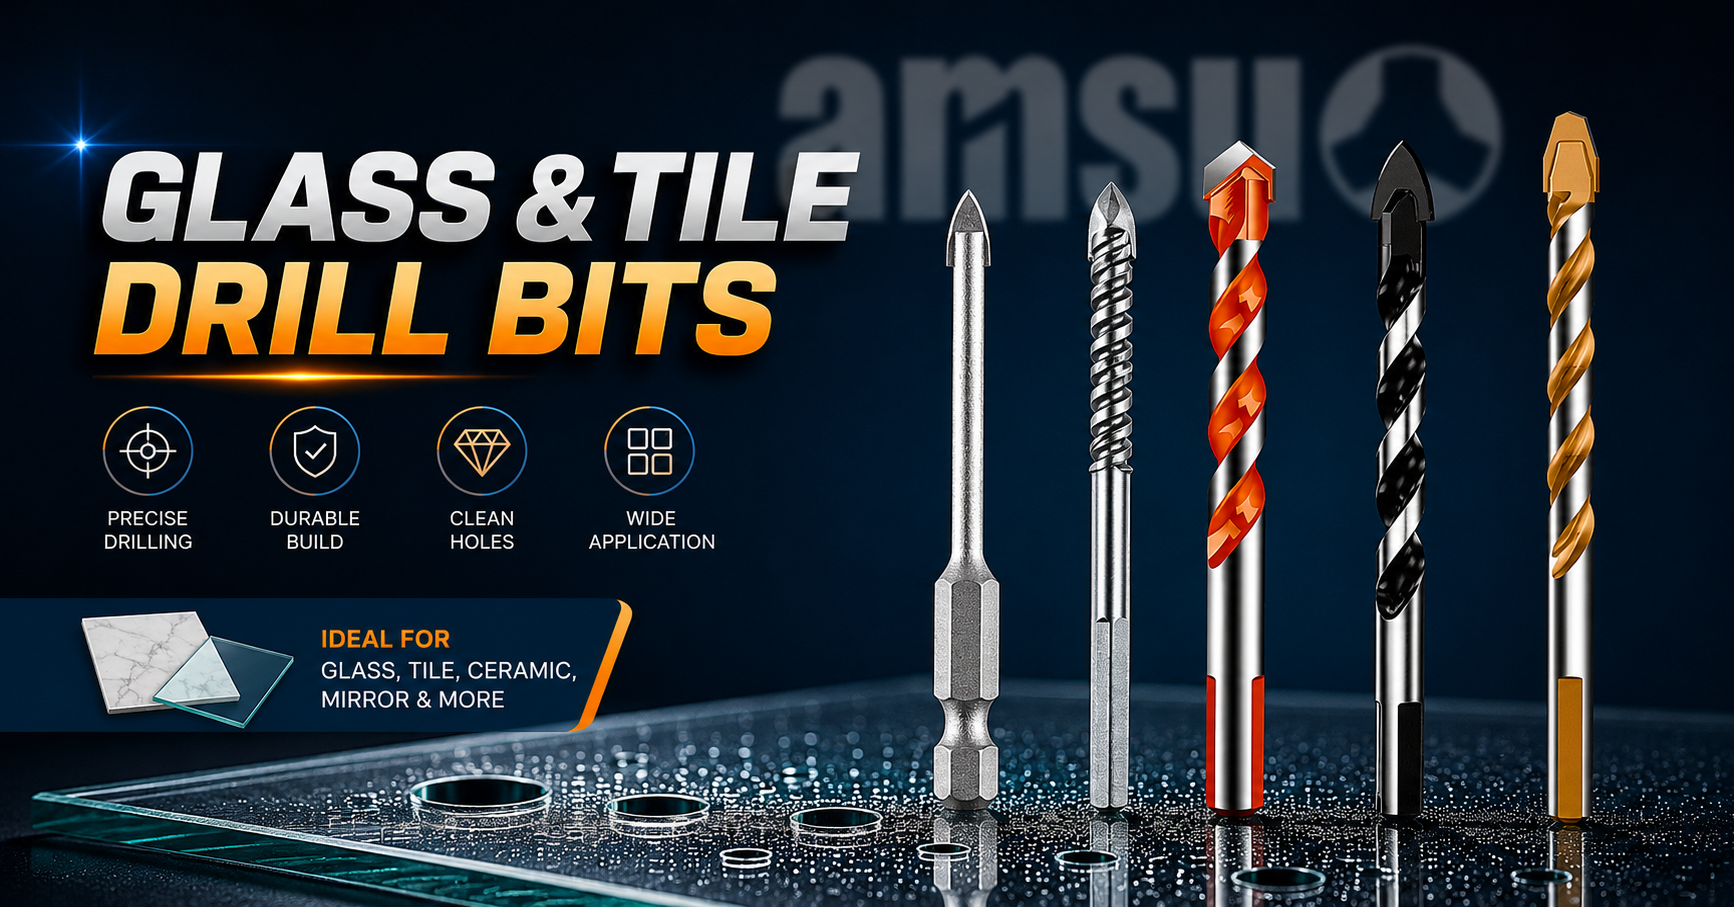
A megfelelő fúrószerszám kiválasztása több technikai szempontot is figyelembe vesz, nemcsak az egyszerű átmérő-megadásokat. A modern ipari fúrás olyan szerszámokat igényel, amelyeket a nagy sebességű, magas hőmérsékletű körülmények közötti hosszantartó teljesítményre terveztek, miközben fenntartják a méretbeli pontosságot. Ebben a cikkben a kiváló fúrószerszám-teljesítményt meghatározó kulcsfontosságú tényezőket vizsgáljuk, ideértve az anyagösszetételt, a bevonattechnológiát, a geometriai pontosságot és a különösen igényes ipari környezetekben elengedhetetlen karbantartási protokollokat.
Fúrószárak méretei és típusai ipari alkalmazásokhoz
A fúrószárak méreteinek és típusainak megértése igényes munkák során
A fúrószárak méretei és típusai széles körben változnak az ipari alkalmazásokban, mindegyiket a konkrét anyag keménységére, a furat mélységére és a termelési mennyiségre optimalizálták. A törtméretek továbbra is szabványosak sok észak-amerikai üzemben, míg a metrikus méretek uralkodnak Európa és Ázsia gyártóüzemeiben. A átmérőn túl a szár típusa – legyen az hosszú (jobber), rövid (stubby) vagy meghosszabbított – közvetlenül befolyásolja a merevséget és a rezgésvezérlést mélyfuratok készítésekor. A minőségi fúrószárak közé tartoznak a spirális hornyú kivitelűek általános megmunkáláshoz, a brad-point fúrószárak pontos indításhoz, valamint a lépcsős fúrók több átmérőjű furat készítéséhez egyetlen áthaladással.
A megfelelő fúrószár-méret és -típus kiválasztása
A megfelelő fúrószár-átmérők és típusok kiválasztásához ismerni kell az adott alkalmazás paramétereit: az anyag összetételét, a szerszámgép forgószámképességét és a mélység–átmérő arányt. A követelményes ipari ágazatokban a wolfram-karbid és a kobaltot tartalmazó gyorsacél jobban teljesít a szokásos gyorsacélnál magas hőmérsékleten és durva, kopásálló anyagok fúrásánál. A csavarvonal-geometria, a hornyok száma és a vágószög mind befolyásolja a forgácseltávolítást és a hőelvezetést. A repülőgépipari műhelyek, amelyek szigorú tűréseket és ismételhetőséget igényelnek, elsősorban olyan prémium fúrószár-sorozatokat részesítenek előnyben, amelyeket kisebb futáseltérésre és kiegyensúlyozott hornyozásra terveztek, így csökkentve a deformációt és javítva a furat kör alakját.
A fúrószár anyaga és bevonata hatása a teljesítményre
Kiváló fúrószár-anyagok és bevonatrendszerek
Egy fúrószerszám alapanyaga határozza meg a hőállóságát, ütőállóságát és vágási sebesség-képességét. A gyorsacél (HSS) továbbra is költséghatékony megoldás általános feladatokhoz, míg a kobaltötvözött HSS növelt keménységet biztosít, így hosszabb szerszámképességet nyújt nehéz anyagok fúrásához. A volfrám-karbid kiváló sebességképességet és élettartamot kínál, de óvatos kezelést igényel a repedések elkerülése érdekében. A prémium fúrószerszámok anyagválasztása emellett szemcseméret-csökkentést és fémtani feldolgozást is tartalmaz, amely csökkenti az anyag ridegségét és javítja a vágóél megtartását a gyártási környezetekben gyakori megszakított vágások során.
Fejlett fúrószerszám-anyagok és bevonattechnológiák
A bevonattechnológiák drámaian megnövelik a fúrószerszámok teljesítményét, és megkülönböztetik a prémium termékeket termékek a nyersanyag-alternatíváktól. A titán-nitrid (TiN) bevonatok mérsékelt keménységnövekedést biztosítanak, amely általános megmunkálási feladatokhoz alkalmas. A titán-alumínium-nitrid (TiAlN) kiváló oxidációs ellenállást nyújt nagysebességű műveletekhez, amelyeknél a felületi sebesség meghaladja az 500 láb/perc értéket. A nitridált felületek behatolnak a fúrószár alapanyagába, és kopásálló rétegeket hoznak létre, amelyek ezrek számára fúrt lyuk után is elviselik a fúrószár élezését és karbantartását. A prémium fúrószárakon alkalmazott fejlett többrétegű bevonatok három- vagy négyszeresre növelhetik az eszköz élettartamát a bevonatlan alternatívákhoz képest, ami jelentősen csökkenti a lyukankénti gyártási költségeket nagy mennyiségű termelés esetén.
Fúrószár élezése és karbantartása – alapvető ismeretek
Megfelelő fúrószár élezési és karbantartási protokollok
A csúcs teljesítmény fenntartásához rendszeres fúrószerszám-élezési és karbantartási eljárások szükségesek, amelyek megőrzik a vágógeometriát és a bevonat integritását. Életlen fúrószerszámok túlzott hőfejlesztést okoznak, magasabb előtolási sebességet igényelnek, és alacsony minőségű furatokat eredményeznek – ezek mind olyan jelzések, hogy ideje fúrószerszám-élezést és karbantartást végezni. Sok üzem több fúrószerszám-készletet használ váltakozva, így a kopott darabok lehűlhetnek, miközben egy friss készlet lép a gyártásba. A fúrószerszám-élezésre és karbantartásra specializált eszközök biztosítják a megfelelő előfúrási szöget, a megfelelő szabad járatot és a megfelelő peremméreteket, amelyek összhangban állnak a fúrószerszám eredeti műszaki specifikációival.
Fúrószerszám-élezés és karbantartás költség-haszon elemzése
A stratégiai fúrószerszám-élezés és karbantartás 30–60 százalékkal növeli a szerszám élettartamát azokban az iparágakban, ahol a szerszámok költsége jelentős. A prémium fúrószerszámok esetében indokolt a professzionális újraélezés, mert kiváló ötvözetösszetételük több élezési ciklust is elvisel degradáció nélkül. Ellentétben ezzel a közönséges minőségű fúrószerszámok gyakran rosszul működnek az élezés után, így a cseréjük gazdaságosabb megoldás. A fúrószerszámok élezési és karbantartási ciklusait nyilvántartó dokumentációs rendszerek lehetővé teszik az előrejelző szerszámkezelést, csökkentve a váratlan leállásokat. Az autóipari és légi- és űripari szektorokban dolgozó kezelők gyakran olyan szerszámélettartam-kezelő szoftvert alkalmaznak, amely a fúrószerszámok élezésére és karbantartására vonatkozó riasztásokat adja ki a furatok száma vagy a termelési idő alapján, optimalizálva ezzel a cserék időzítését.
GYIK
Milyen anyag bizonyult a legjobbnak rozsdamentes acél és öntöttvas fúrásához?
A kobaltötvözött gyorsacél vagy a volfrám-karbid kiváló teljesítményt nyújt rozsdamentes acél és öntöttvas megmunkálásánál. A rozsdamentes acél munkakeményedést mutat, ezért éles vágóélek és hűvös futásra optimalizált geometria szükséges; a kobalt ellenáll a hőfelhalmozódásnak, míg a karbid lehetővé teszi a magasabb fordulatszámokat, csökkentve ezzel a ciklusidőt. Mindkét anyag megtartja vágóképességét hosszabb ideig tartó munkafolyamatok során is az öntési alkalmazásokban gyakori, kopásálló anyagokkal szemben. A bevonatos változatok tovább növelik az eszköz élettartamát ezekben a kihívást jelentő anyagoknál.
Milyen gyakran kell cserélni a fúrószárakat a csiszolásuk helyett?
A prémium fúrószálak befektetése indokolja a professzionális élezést minden 2000–5000 lyuk után, anyag- és géprigidity-függően. A kereskedelmi fúrószálak általában 500–1000 lyuk után érik el hasznos élettartamuk végét, és gazdaságtalan lesz az újraélezésük. Nagy mennyiségű gyártást végző üzemek részletes szerszámköltség-elemzést végeznek, amelyben összehasonlítják a cserék gyakoriságát az élezési munkaerő-költségekkel és a berendezések amortizációjával. Sok létesítmény tapasztalata szerint a prémium fúrószál anyaga megtérül 3–5 professzionális élezési cikluson keresztül, mielőtt a végső cserét indokoltnak tartanák.
Valóban javítja a bevonat a teljesítményt, vagy csak marketing?
A bevonattechnológia mérhető és mérnöki szinten kialakított megoldás, nem pedig marketingkitaláció. A titán-nitrid- és az alumínium-titán-nitrid-bevonatok 100–300 fok Fahrenheit hőmérsékletcsökkenést eredményeznek a vágás során, ami közvetlenül meghosszabbítja az eszköz élettartamát, és lehetővé teszi a gyorsabb vágási sebességeket. Független vizsgálatok folyamatosan igazolják, hogy a bevonatos fúrók szerszámkészletek jobban teljesítenek a gyártási folyamatokban, mint a bevonat nélküli megfelelőik. A bevonat beruházása csekély – általában 10–20 százalékos áremelés –, mégis többszörös megtérülést biztosít a szerszámcsere csökkentésével és a gyártási teljesítmény javulásával olyan igényes iparágakban, ahol a rendelkezésre állás és a minőség közvetlenül befolyásolja a jövedelmezőséget.