 EN



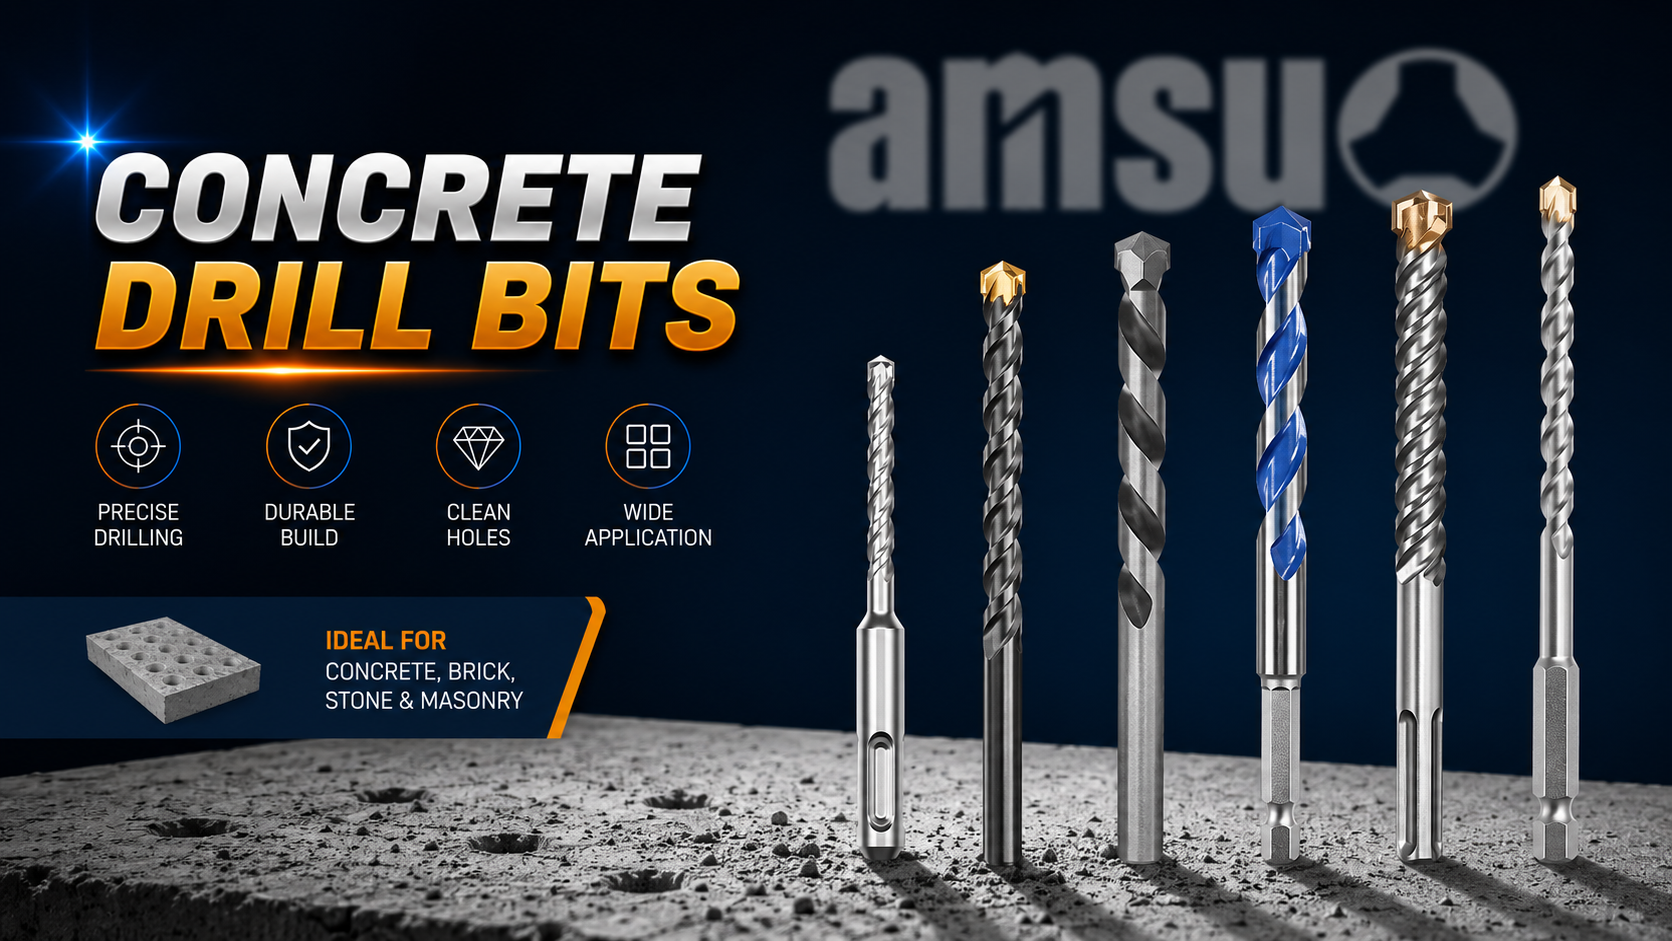
Kvalitetna vrh bušilice je temelj preciznog obrade i proizvodnog rada u zahtjevnim industrije - Što? Bez obzira na to radite li u zrakoplovstvu, automobilskoj industriji, naftnoj i plinskoj industriji ili teškoj proizvodnji, performanse vaše bušilice izravno utječu na vrijeme ciklusa, životni vijek alata i kvalitetu konačnog proizvoda. Razumijevanje što razlikuje visokokvalitetnu bušilicu od standardnih alternativa omogućuje timovima za održavanje i rukovoditeljima nabavki da donose informirane odluke koje smanjuju vrijeme zastoja i poboljšavaju profitabilnost.
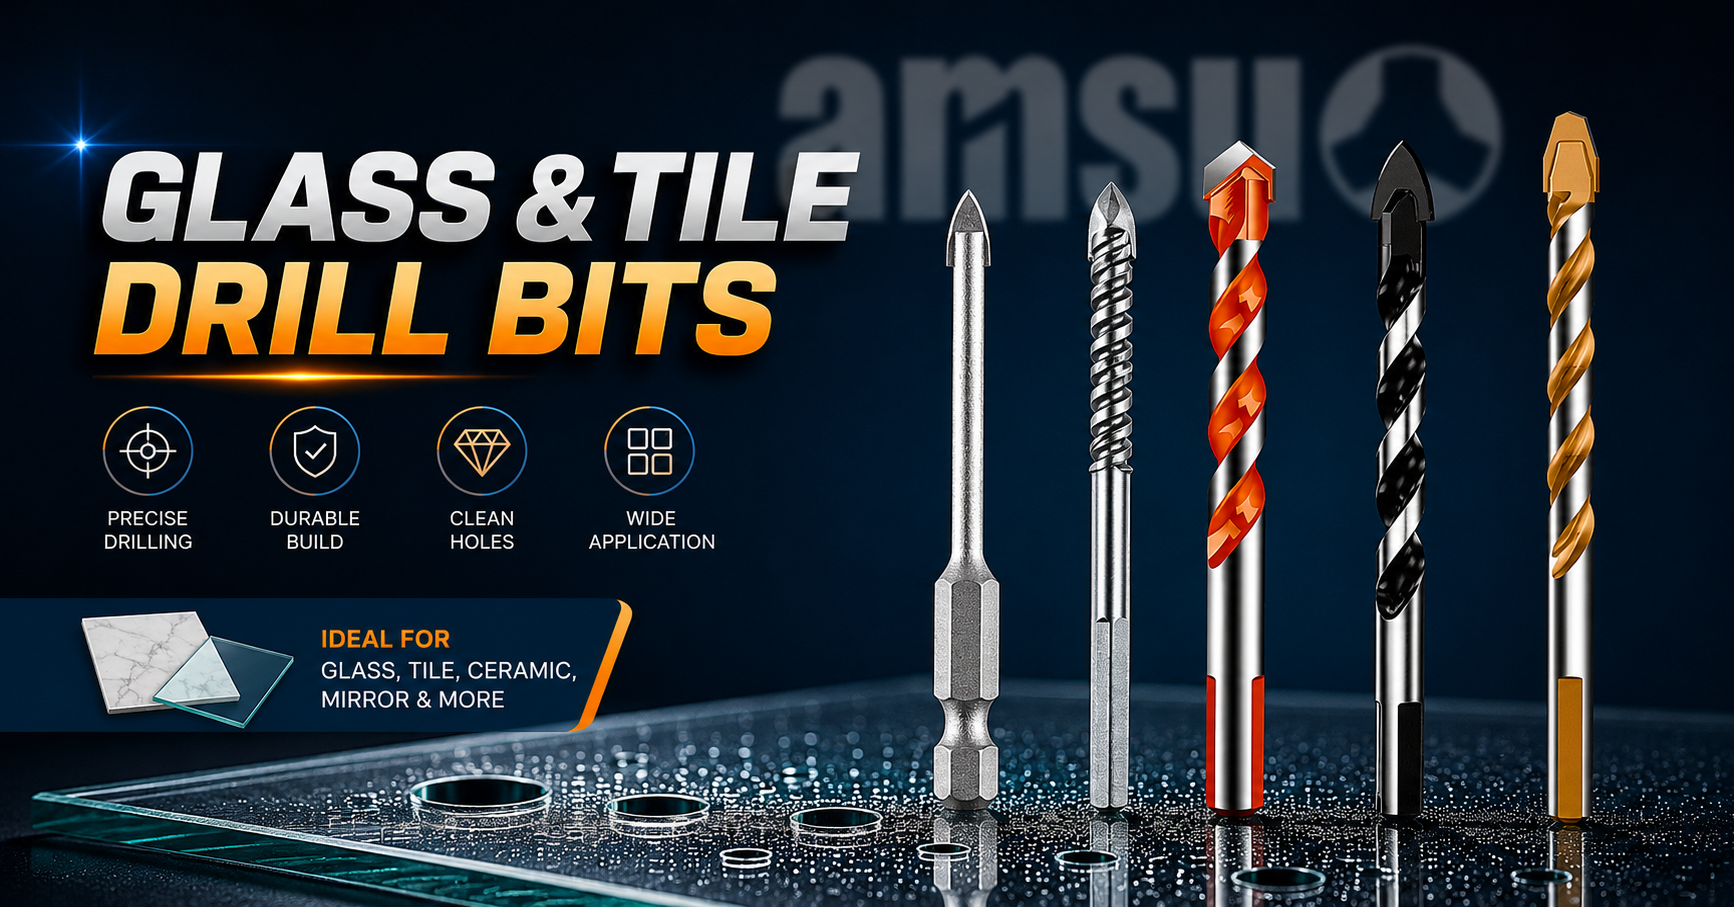
U slučaju da je to potrebno, potrebno je utvrditi razinu i veličinu broja brojeva. Moderno industrijsko bušenje zahtijeva alate dizajnirane za održive performanse pod visokim brzinama i visokim temperaturama, uz održavanje dimenzionalne točnosti. Ovaj članak istražuje kritične čimbenike koji definiraju vrhunske performanse bušilice, uključujući sastav materijala, tehnologiju premaza, geometrijsku preciznost i kontinuirane protokole održavanja koji su bitni za zahtjevna industrijska okruženja.
U skladu s člankom 3. stavkom 2.
Razumijevanje veličine i vrsta bušilica u zahtjevnom radu
Veličine i vrste bušilica se uvelike razlikuju u industrijskim primjenama, a svaka je optimizirana za specifičnu tvrdoću materijala, dubinu rupe i zahtjeve za količinom proizvodnje. U mnogim sjevernoameričkim operacijama standardne su veličine frakcija, dok metričke veličine dominiraju u europskim i azijskim objektima. Osim promjera, stil šipke - bilo da je dug, čvrst ili produžen - izravno utječe na krutost i kontrolu vibracija tijekom operacija dubokog bušenja. Opcije visokokvalitetnih bušilica uključuju spiralne flaute za opću obradu, brad-point bitove za precizno pokretanje i konfiguracije koraka za bušenje multi-dijametra u jednom prolasku.
Izbor pravilnih veličina i vrsta bušilica
Izbor odgovarajućih veličina i vrsta bušilica zahtijeva razumijevanje specifičnih parametara primjene: sastav materijala, sposobnost brzine vrtača i omjer dubine prema promjeru. Za zahtjevne industrije, volfram karbid i kobalt-infundirani brzi čelik nadmašuju standardni HSS u visokotemperaturnim uvjetima i abrazivnim materijalima. Geometrija zavija, broj flauta i kut rezanja utječu na evakuaciju čipova i raspršivanje toplote. Aerospace radnje koje zahtijevaju čvrste tolerancije i ponovljivost daju prednost premium bornim linijama dizajniranim s čvršćim specifikacijama izvodnog toka i uravnoteženim dizajnom flauta koji minimiziraju deflekciju i poboljšavaju kružnost rupe.
Uticaj materijala i premaza na rad
U skladu s člankom 3. stavkom 2.
Osnovni materijal bušilice određuje njegovu otpornost na toplinu, čvrstoću i brzinu rezanja. Sredstva za proizvodnju i proizvodnju proizvoda iz teških materijala mogu se koristiti u proizvodnji i proizvodnji proizvoda iz teških materijala. Tungsten karbid nudi superiornu brzinu i dugovječnost, ali zahtijeva pažljivo rukovanje kako bi se spriječilo razbijanje. Primarni materijali za bušenje također uključuju rafiniranje zrna i metaluršku obradu koja smanjuje krhkost i poboljšava zadržavanje rubova tijekom prekida rezača uobičajenih u proizvodnim okruženjima.
U skladu s člankom 3. stavkom 1.
Tehnologije premaza dramatično povećavaju performanse bušilice i razlikuju premiju proizvodi Iz robnih alternativa. U skladu s člankom 3. stavkom 1. točkom (a) ovog članka, "oblasti" su: TiAlN pruža vrhunsku otpornost na oksidaciju za brze operacije koje prelaze 500 metara u minuti. Nitridne površine prodiru u podložnu vrpcu, stvarajući slojeve otporne na habanje koji preživljavaju tisuće rupa prije nego što zahtijevaju oštrenje i održavanje vrpce. U skladu s člankom 3. stavkom 1. točkom (a) Uredbe (EZ) br. 726/2009 Komisija je odlučila da se za proizvodnju električne energije za proizvodnju električne energije u Uniji primjenjuje sljedeći standard:
Osnovne informacije o oštrenju i održavanju bušilice
U skladu s člankom 6. stavkom 2.
Za održavanje vrhunske učinkovitosti potrebno je sustavno oštrenje i održavanje bušilice kako bi se očuvala geometrija rezanja i integritet premaza. U slučaju da se vrtač ne može koristiti, potrebno je da se vrtač ne može koristiti. Mnoge ustanove rade na više kompleta na rotaciji, omogućavajući da se iscrpljeni komadi ohlade dok novi skup ulazi u proizvodnju. Specijalizirana oprema za oštrenje i održavanje bušilice osigurava pravi kut, kut razdora i dimenzije rubova koji odgovaraju izvornim tehničkim specifikacijama bušilice.
U skladu s člankom 3. stavkom 2.
Strateško oštrenje i održavanje bušilice produžava životni vijek alata za 30 do 60% u zahtjevnim industrijama gdje su troškovi alata značajni. Vrhunski bitovi opravdavaju profesionalnu restauraciju jer njihova superiorna metalurgija izdržava više ciklusa oštrenja bez degradacije. S druge strane, robne dijelove često imaju lošu izvedbu nakon oštrenja, što čini zamjenu ekonomičnijom. U skladu s člankom 3. stavkom 2. točkom (a) ovog članka, za sve proizvode koji se upotrebljavaju u proizvodnji, proizvodnji i održavanju, za koje se primjenjuje članak 3. točka (a) ovog članka, za koje se primjenjuje članak 3. točka (a) ovog članka, potrebno je utvrditi: Operatori u automobilskoj i zrakoplovnoj industriji rutinski provode softver za upravljanje životnim vijekom alata koji pokreće oštrenje bušilice i upozorenja o održavanju na temelju broja rupa ili vremena proizvodnje, optimizirajući vrijeme promjene.
Često se javljaju pitanja
Koji materijal najbolje radi za bušenje nehrđajućeg čelika i lite željeze?
Svojim proizvodom, oni su u potpunosti povezani s proizvodom. Nehrđajući čelik tvrdi, zahtijeva oštre rezne ivice i hladnu geometriju; kobalt se odupire nakupljanju toplote, dok karbid omogućuje veće brzine vrtača, smanjujući vrijeme ciklusa. Oba materijala zadržavaju sposobnost rezanja kroz produžene trke protiv abrazivnih materijala uobičajenih u aplikacijama za odlivanje. Pločevinom obložene varijante dodatno produžavaju životni vijek alata u ovim zahtjevnim materijalima.
Koliko često treba zamjenjivati ili oštriti vrtače?
Ulaganje u vrhunske bušilice opravdava profesionalno oštrenje svake 2.000 do 5.000 rupa ovisno o čvrstoći materijala i stroja. Proizvodi obično dostižu kraj korisnog života nakon 5001.000 rupa i postaju neekonomski za obnovu. U slučaju velikih obima rada provodi se detaljna analiza troškova alata, uspoređujući učestalost zamjene s amortizacijom rada i opreme za oštrenje. U mnogim objektima se utvrđuje da materijal za vrhunske bušilice isplaćuje dividende kroz 35 profesionalnih ciklusa oštrenja prije nego što konačna zamjena postane opravdana.
Da li premaz stvarno poboljšava performanse, ili je to marketing?
Tehnologija premaza je mjerljiva i dizajnirana, ne marketinška fikcija. Titanijev nitrid i aluminijev titanijev nitrid premazi smanjuju temperature rezanja za 100-300 stupnjeva Fahrenheita, direktno produžavajući životni vijek alata i omogućavajući brže brzine rezanja. Neovisno ispitivanje dosljedno pokazuje da premazane bušilice u proizvodnim redovima nadmašuju ekvivalente bez premaza. Ulaganje u premaz je skromno, obično 10-20 posto povrata cijene, ali stvara višestruke povrate smanjenjem promjena alata i poboljšanim proizvodnim prodajom u zahtjevnim industrijama u kojima vrijeme rada i kvaliteta izravno utječu na profitabilnost.