 ×


Der universell einsetzbare Gewindebohrer für manuelles und maschinelles Gewindeschneiden — einzeln oder als 3-teiliges Set erhältlich
Geradnutförmige Gewindebohrer schneiden Gewinde sowohl in Durchgangs- als auch in Sacklöcher und sind am einfachsten manuell zu starten. Wählen Sie die passende Abschrägungsart für die jeweilige Aufgabe: konisch zum Starten eines Lochs, steck für allgemeine Arbeiten, bodenabschrägt zum Gewindeschneiden nahe dem Lochboden.
Gerade Nuten bieten dem Span einen einfachen, offenen Weg – der Span rollt in die Nut und wird beim Zurückdrehen des Gewindebohrers entfernt. Es gibt nichts, was verstopfen könnte; daher ist dies das Design, das die meisten Menschen unter dem Begriff „Gewindebohrer“ verstehen – und warum es mit den wenigsten Überraschungen in der breitesten Palette von Werkstoffen funktioniert.
Konische Abschrägung (8–10 Führungsgewindegänge) — am einfachsten zu beginnen und am großzügigsten im Umgang. Verwenden Sie ihn, um ein Gewinde zu starten und manuell durch Bohrungen zu führen.
Kegelstumpf (3–5 Gewindegänge als Einführung) — der Standard-Kegelstumpf. Ein guter Kompromiss zwischen einfacher Handhabung und ausreichender Gewindedurchdringung; geeignet für Durchgangs- und Sacklochbohrungen.
Bodengewinde-Kegelstumpf (1–2 Gewindegänge als Einführung) — schneidet das Gewinde bis dicht an den Boden eines Sacklochs heran. Beginnen Sie die Bohrung mit einem Taper- oder Plug-Gewindebohrer und vervollständigen Sie sie mit dem Bodengewinde-Bohrer.
Einzeln erhältlich oder als 3-teiliges Set mit je einem Bohrer jedes Kegelstumpf-Typs — die praktische Lösung, um eine Gewindegröße mit nur einem Kauf abzudecken.
HSS (Hochgeschwindigkeitsstahl), unbeschichtet — die wirtschaftliche Allzweck-Lösung für Wartungsarbeiten und Kleinserienfertigung. Hält die Schneidkante gut bei Stahl, Aluminium, Messing und Kunststoff und lässt sich nachschärfen. In Edelstahl und härteren Legierungen stumpft er schneller ab als ein Kobalt- oder beschichteter Bohrer.
| Größe des Gewindes | Gewinde-Typ | Schal | Empfohlener Gewindebohrer | Dezimaläquivalent |
| 4-40 | Unc | Kegel- / Steck- / Bodenbohrung | 43 ga. | 0.0890" |
| 6-32 | Unc | Kegel- / Steck- / Bodenbohrung | 36 ga. | 0.1065" |
| 8-32 | Unc | Kegel- / Steck- / Bodenbohrung | 29 ga. | 0.1360" |
| 10-24 | Unc | Kegel- / Steck- / Bodenbohrung | 25 ga. | 0.1495" |
| 10-32 | UNF | Kegel- / Steck- / Bodenbohrung | 21 ga. | 0.1590" |
| 1/4"-20 | Unc | Kegel- / Steck- / Bodenbohrung | 7 ga. | 0.2010" |
| 5/16"-18 | Unc | Kegel- / Steck- / Bodenbohrung | F | 0.2570" |
| 3/8"-16 | Unc | Kegel- / Steck- / Bodenbohrung | 5/16" | 0.3125" |
| 1/2"-13 | Unc | Kegel- / Steck- / Bodenbohrung | 27/64" | 0.4219" |
Die oben angegebenen Gewindebohrergrößen entsprechen den standardmäßig veröffentlichten Werten für eine Gewindeeintauchtiefe von ca. 75 %. Die Nutenzahl variiert je nach Gewindegröße zwischen 3 und 4. Die Flankendurchmessergrenze entspricht der Standard-Passung für Zoll-Gewinde (H2-Klasse). Andere Gewindegrößen, Linksgewinde sowie metrische Gewinde sind auf Anfrage erhältlich.
Bohren Sie das Loch vor – mit dem empfohlenen Gewindebohrer bohren und dann die Öffnung anfasen, damit die konische Spitze Halt findet.
Halten Sie den Gewindebohrer – eine Gewindesteuerhalterung, die auf Schaft und Vierkantpassung abgestimmt ist.
Halten Sie ihn senkrecht – eine Gewindesteuerführung hält die Gewindesteuer für die ersten Umdrehungen senkrecht – dieser Schritt verhindert die meisten gebrochenen Gewindesteuer.
Stahl, Gusseisen, Aluminium, Messing, Bronze, Kupfer und die meisten Kunststoffe. Für Edelstahl und härtere Legierungen halten Kobalt- oder beschichtete Gewindesteuer länger.
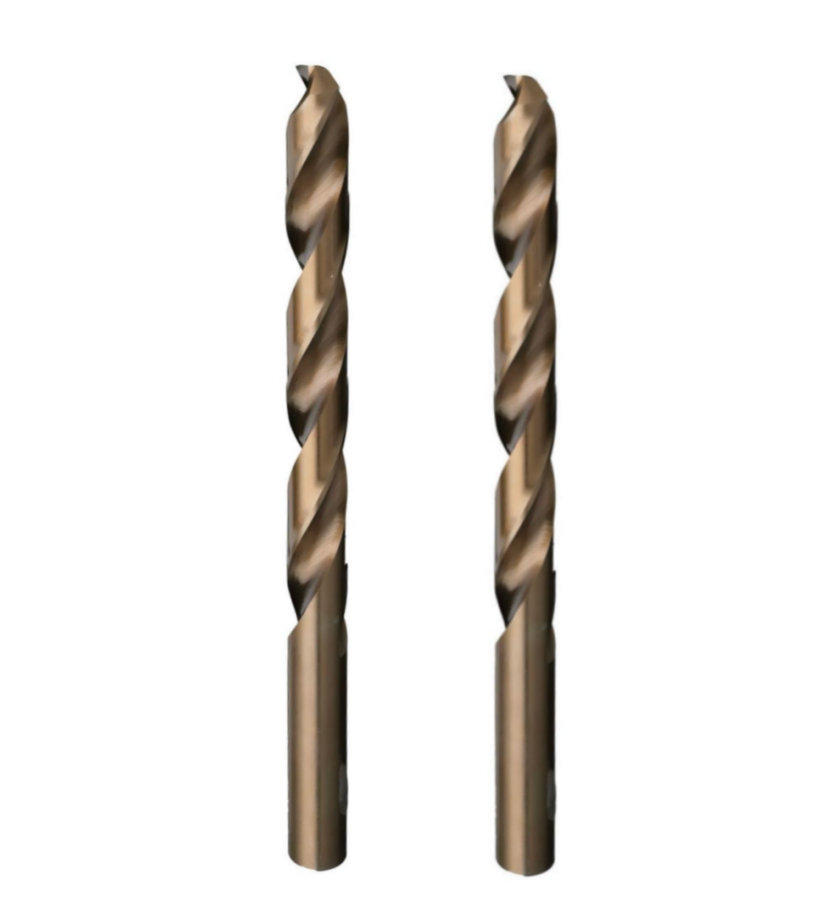
Amsuo Premium Cobalt Heavy-Duty-Bohrer – ANSI-Norm
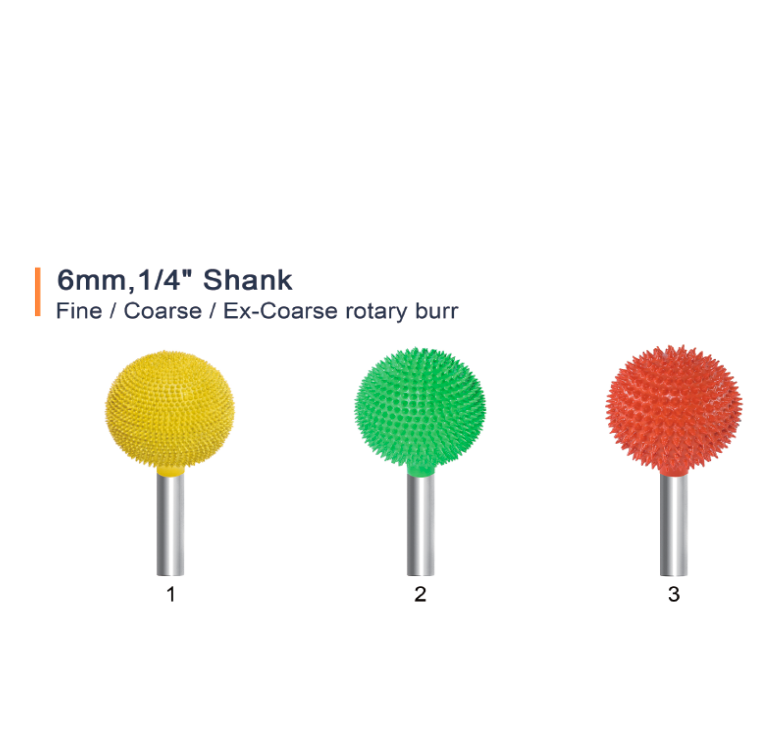
AMSUO-Langstiel-Kugelfräser — 8–17 mm, fein/grob/extra-grob
Handgehaltener gepanzerter Thermoelementfühler
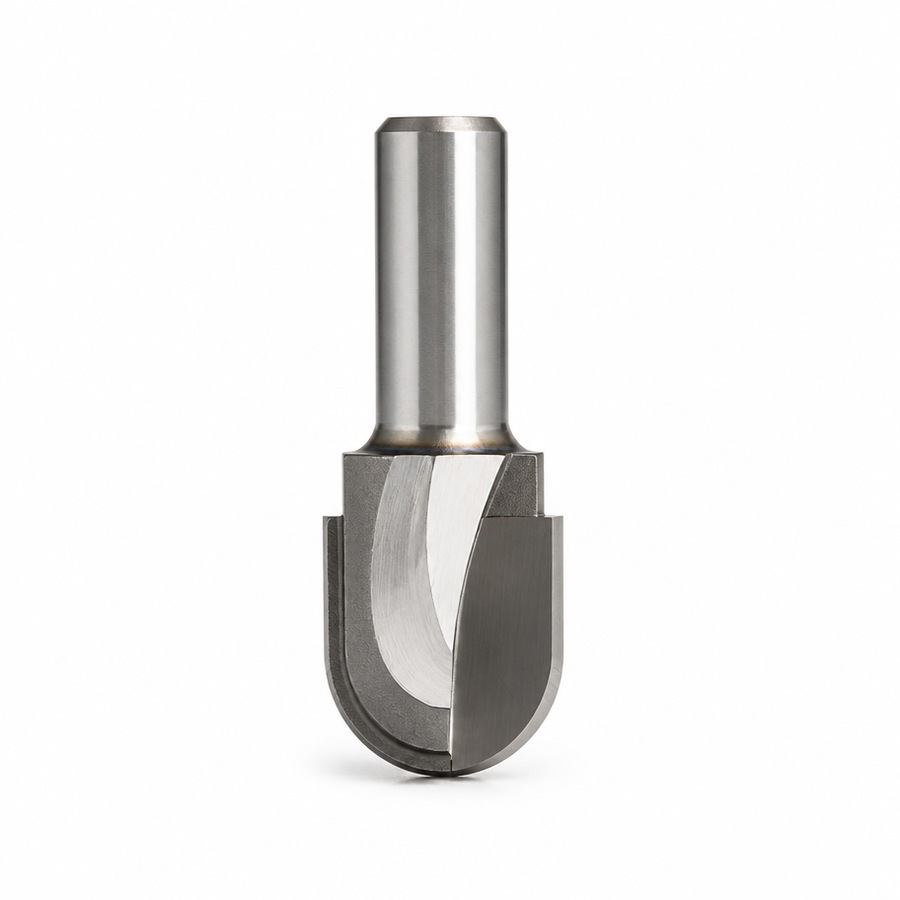
AM031 – Fräser mit halbrunder Spitze
Copyright © 2026 Amsuo Technology Limited. All rights reserved — DATENSCHUTZRICHTLINIE
 EN
