 ×


हैंड और मशीन टैपिंग दोनों के लिए सामान्य उद्देश्य का टैप — व्यक्तिगत रूप से या 3-टुकड़े के सेट के रूप में उपलब्ध
सीधे फ्लूट वाले टैप थ्रू होल्स और ब्लाइंड होल्स दोनों में थ्रेड काटते हैं, और ये हाथ से शुरू करने के लिए सबसे आसान टैप हैं। कार्य के अनुसार छायांकन प्रकार चुनें: छिद्र शुरू करने के लिए टेपर, सामान्य कार्य के लिए प्लग, और तल के निकटतम भाग में थ्रेड करने के लिए बॉटमिंग।
सीधे फ्लूट चिप को एक सरल, खुला मार्ग प्रदान करते हैं — चिप फ्लूट में लुढ़क जाती है और जब आप टैप को पीछे की ओर घुमाते हैं तो यह निकल जाती है। इसमें कुछ भी अवरुद्ध नहीं होता है, जिसके कारण यह डिज़ाइन अधिकांश लोगों द्वारा "एक टैप" कहे जाने वाले डिज़ाइन को संदर्भित करता है, और यह कम से कम आश्चर्यों के साथ सबसे विस्तृत सामग्री श्रेणियों में काम करता है।
टेपर छायांकन (8–10 थ्रेड का लीड) — शुरू करने के लिए सबसे आसान और सबसे उदार। इसका उपयोग एक छेद शुरू करने और हाथ से छेदों के माध्यम से धागा प्रवेश कराने के लिए किया जाता है।
प्लग चैम्फर (लीड के ३–५ धागे) — सबसे अधिक उपयोग किया जाने वाला चैम्फर। शुरू करने की सुविधा और धागा प्रवेश की गहराई के बीच एक अच्छा संतुलन; यह पूर्ण-छेद और अंधे छेद दोनों में काम करता है।
बॉटमिंग चैम्फर (लीड के १–२ धागे) — अंधे छेद के तल के निकटतम धागे काटता है। छेद की शुरुआत टेपर या प्लग टैप से करें, फिर बॉटमिंग टैप से अंतिम समापन करें।
व्यक्तिगत रूप से बेचा जाता है, या प्रत्येक चैम्फर प्रकार के एक टैप के साथ एक ३-टुकड़ा सेट के रूप में — एक ही खरीद में एक धागा आकार को कवर करने का व्यावहारिक तरीका।
एचएसएस (उच्च-गति इस्पात), अनकोटेड — रखरखाव और कार्यशाला कार्यों के लिए आर्थिक, सार्वभौमिक विकल्प। यह इस्पात, एल्युमीनियम, पीतल और प्लास्टिक में किनारे को अच्छी तरह बनाए रखता है और इसे पुनः तेज किया जा सकता है। यह स्टेनलेस स्टील और कठोर मिश्र धातुओं में कोबाल्ट या लेपित टैप की तुलना में तेजी से कुंद हो जाएगा।
| धागा आकार | थ्रेड प्रकार | कोना मिलाना | अनुशंसित टैप ड्रिल | दशमलव समकक्ष |
| 4-40 | UNC | टेपर / प्लग / बॉटमिंग | 43 गेज | 0.0890" |
| 6-32 | UNC | टेपर / प्लग / बॉटमिंग | 36 गेज | 0.1065" |
| 8-32 | UNC | टेपर / प्लग / बॉटमिंग | 29 गेज | 0.1360" |
| 10-24 | UNC | टेपर / प्लग / बॉटमिंग | 25 गेज | 0.1495" |
| 10-32 | UNF | टेपर / प्लग / बॉटमिंग | 21 गेज | 0.1590" |
| 1/4"-20 | UNC | टेपर / प्लग / बॉटमिंग | 7 गेज | 0.2010" |
| 5/16"-18 | UNC | टेपर / प्लग / बॉटमिंग | एफ | 0.2570" |
| 3/8"-16 | UNC | टेपर / प्लग / बॉटमिंग | 5/16" | 0.3125" |
| 1/2"-13 | UNC | टेपर / प्लग / बॉटमिंग | 27/64" | 0.4219" |
ऊपर दिए गए टैप ड्रिल आकार लगभग 75% थ्रेड एंगेजमेंट के लिए मानक प्रकाशित मान हैं। फ्लूट की संख्या थ्रेड के आकार के अनुसार 3 से 4 तक होती है। पिच व्यास सीमा मानक इंच-श्रृंखला फिट (एच2 वर्ग) है। अन्य थ्रेड आकार, बाएँ हाथ के थ्रेड और मीट्रिक श्रृंखला अनुरोध पर उपलब्ध हैं।
छेद की तैयारी — अनुशंसित टैप ड्रिल के साथ छेद करें, फिर खुले सिरे को चौकोर करें ताकि ढालू भाग को पकड़ने के लिए कुछ हो।
टैप को पकड़ें — शैंक और वर्गाकार ड्राइव सिरे के अनुरूप टैप रेंच।
स्क्वायर रखें — टैप गाइड टैप को पहले कुछ चक्करों के लिए लंबवत रखता है — यह कदम अधिकांश टूटे हुए टैपों को रोकता है।
इस्पात, ढलवाँ लोहा, एल्युमीनियम, पीतल, कांस्य, तांबा और अधिकांश प्लास्टिक। स्टेनलेस स्टील और कठोर मिश्र धातुओं के लिए, कोबाल्ट या लेपित टैप अधिक समय तक चलता है।
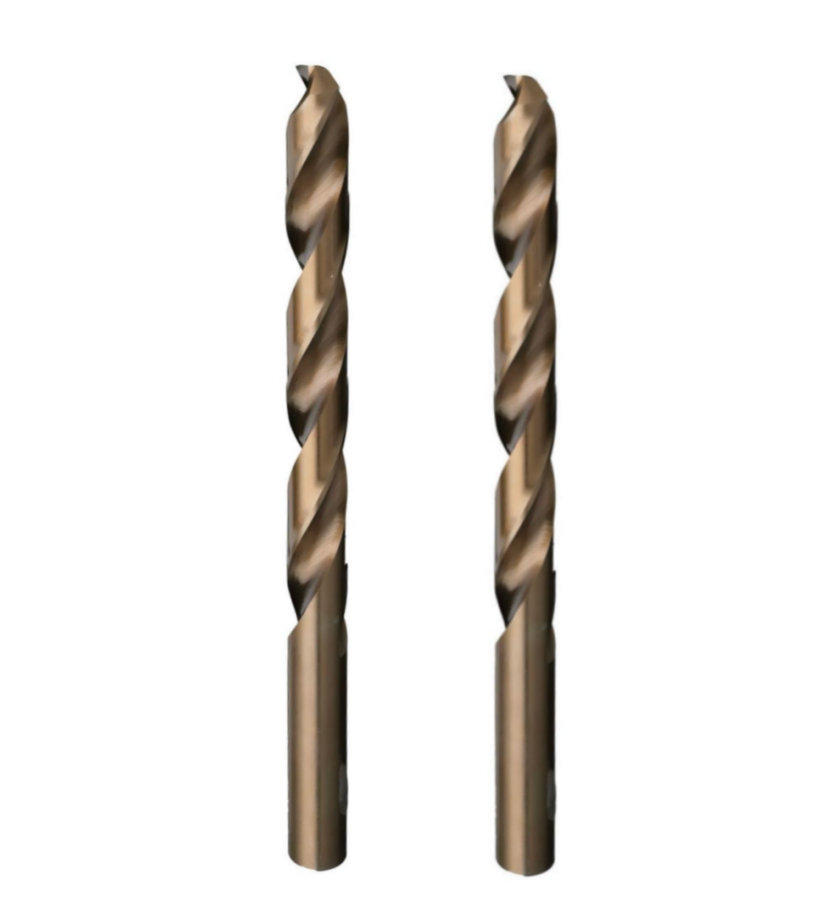
अम्सुओ प्रीमियम कोबाल्ट भारी उपयोग ड्रिल्स – एनएसआई मानक
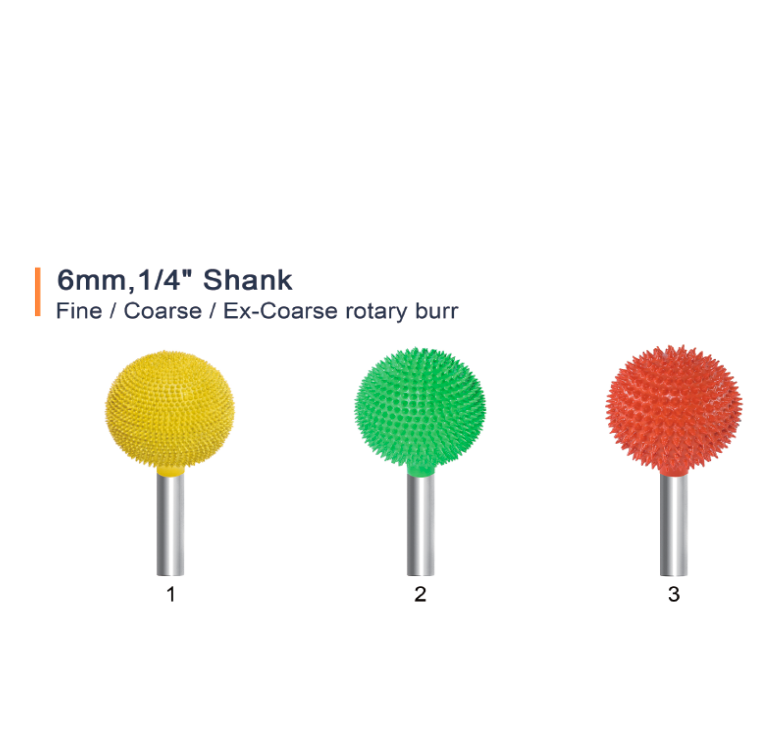
AMSUO लंबे-ठंड़े बॉल नोज़ बर्स — 8–17 मिमी, महीन/मोटा/अति मोटा
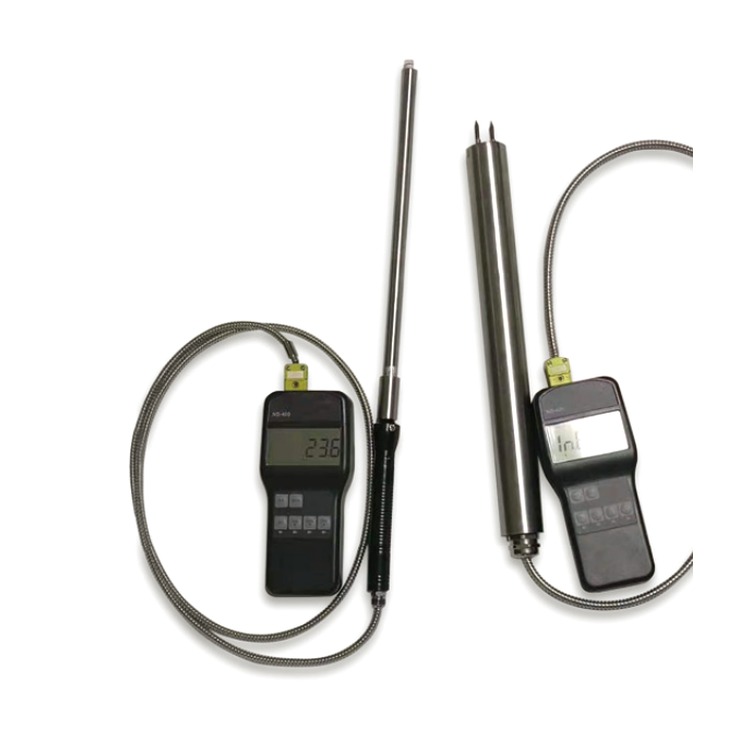
हैंडहेल्ड आर्मर्ड थर्मोकपल
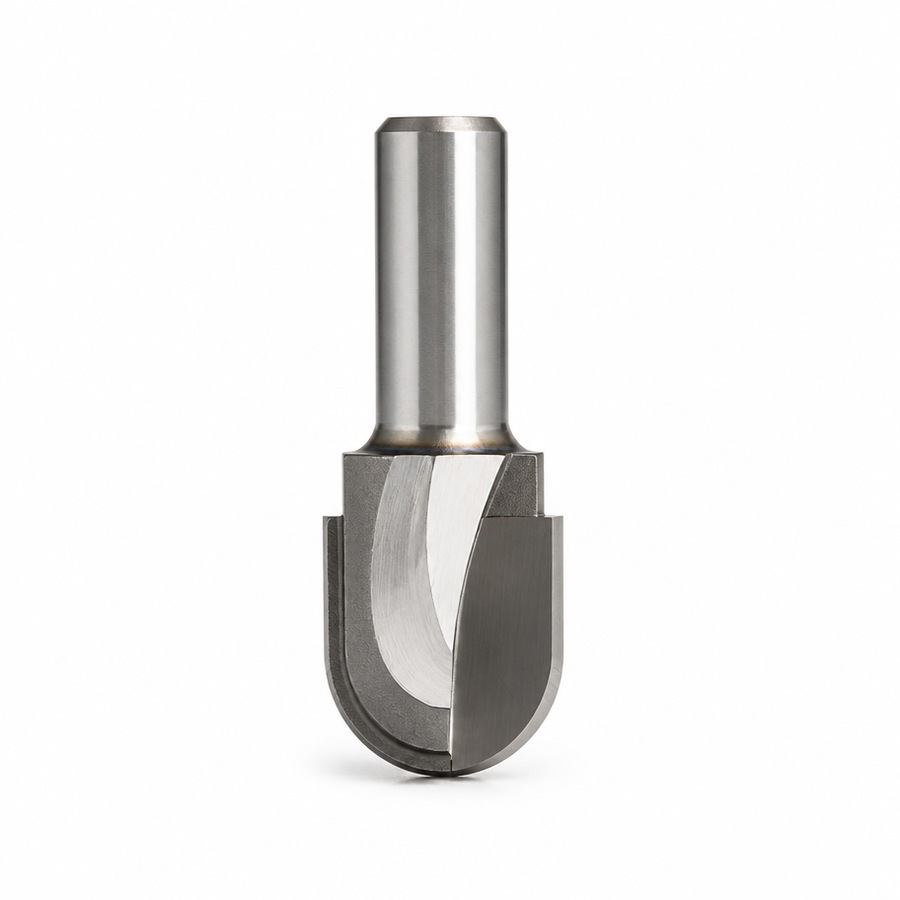
AM031 - राउंड नोज़ राउटर बिट
Copyright © 2026 Amsuo Technology Limited. All rights reserved — गोपनीयता नीति
 EN
