 ×


Fraise à fileter polyvalente pour filetage manuel ou sur machine — vendue individuellement ou en jeu de 3 pièces
Les tarauds à rainures droites permettent de créer des filetages dans des trous traversants et des trous borgnes, et ils sont les plus faciles à amorcer manuellement. Choisissez le type de chanfrein adapté à l’application : conique pour amorcer un trou, intermédiaire pour les travaux généraux, de fond pour fileter au plus près du fond.
Les rainures droites offrent un trajet simple et dégagé aux copeaux : ceux-ci s’enroulent dans les rainures et sont évacués lorsque vous retirez le taraud. Aucun risque d’obstruction, ce qui explique pourquoi ce type de conception est celui que la plupart des personnes désignent simplement par « taraud », et pourquoi il convient à la plus large gamme de matériaux avec le moins de complications possibles.
Chanfrein conique (8 à 10 filets d’entrée) — le plus facile à utiliser et le plus tolérant. Utilisez-le pour démarrer un taraudage et pour passer manuellement dans les trous.
Chanfrein de type « plug » (3 à 5 filets d’entrée) — le chanfrein le plus courant. Offre un bon équilibre entre facilité de démarrage et profondeur de filetage ; convient aux trous débouchants comme aux trous borgnes.
Chanfrein de type « bottoming » (1 à 2 filets d’entrée) — réalise le filetage le plus près du fond d’un trou borgne. Commencez le trou avec un taraud conique ou un taraud « plug », puis terminez avec le taraud « bottoming ».
Vendu individuellement ou en jeu de 3 pièces comprenant un taraud de chaque type de chanfrein — la solution pratique pour couvrir une dimension de filetage en un seul achat.
HSS (acier rapide), sans revêtement — le choix économique et polyvalent pour l’entretien et les ateliers de sous-traitance. Conserve bien son tranchant sur l’acier, l’aluminium, le laiton et le plastique, et peut être réaiguisé. Il s’émousse plus rapidement qu’un taraud en acier cobalt ou revêtu lors du travail de l’acier inoxydable et des alliages plus durs.
| Taille du fil | Type fileté | Arrondi | Foret recommandé pour le taraudage | Équivalent décimal |
| 4-40 | Unc | Taraudage progressif / à filetage complet / à fond | calibre 43 | 0.0890" |
| 6-32 | Unc | Taraudage progressif / à filetage complet / à fond | calibre 36 | 0.1065" |
| 8-32 | Unc | Taraudage progressif / à filetage complet / à fond | calibre 29 | 0.1360" |
| 10-24 | Unc | Taraudage progressif / à filetage complet / à fond | calibre 25 | 0.1495" |
| 10-32 | UNF | Taraudage progressif / à filetage complet / à fond | 21 ga. | 0.1590" |
| 1/4"-20 | Unc | Taraudage progressif / à filetage complet / à fond | 7 ga. | 0.2010" |
| 5/16"-18 | Unc | Taraudage progressif / à filetage complet / à fond | F | 0.2570" |
| 3/8"-16 | Unc | Taraudage progressif / à filetage complet / à fond | 5/16" | 0.3125" |
| 1/2"-13 | Unc | Taraudage progressif / à filetage complet / à fond | 27/64" | 0.4219" |
Les diamètres de forets pour taraudage indiqués ci-dessus correspondent aux valeurs normalisées publiées pour une pénétration filetée d’environ 75 %. Le nombre de cannelures varie de 3 à 4 selon la dimension du filetage. La limite du diamètre de pas est conforme à l’ajustement standard en pouces (classe H2). D’autres dimensions de filetage, les filetages à gauche et les séries métriques sont disponibles sur demande.
Préparez le trou — percez avec la mèche à tarauder recommandée, puis chanfreinez l’ouverture afin que la partie conique de la filière ait une prise.
Maintenez le taraud — à l’aide d’une clé à tarauder adaptée à la tige et à l’extrémité carrée.
Gardez-le perpendiculaire — un guide à tarauder maintient la filière à angle droit pendant les premiers tours — étape essentielle pour éviter la plupart des cas de rupture.
Acier, fonte, aluminium, laiton, bronze, cuivre et la plupart des matières plastiques. Pour les aciers inoxydables et les alliages plus durs, une filière en acier cobalt ou revêtue offre une durée de vie plus longue.
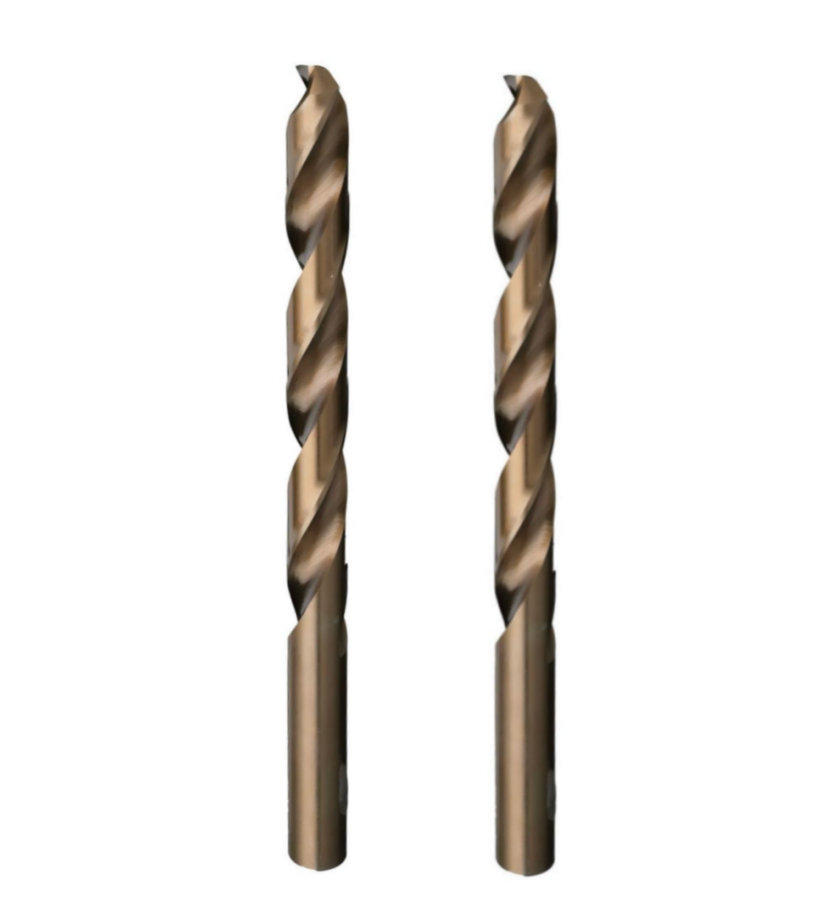
Forets lourds haut de gamme Amsuo en cobalt – norme ANSI
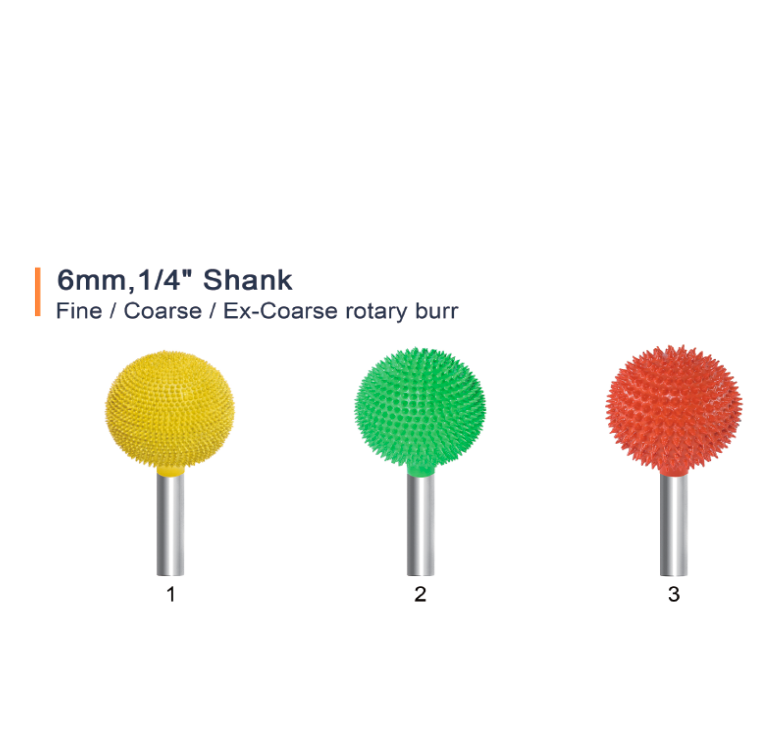
Fraises AMSUO à nez sphérique à tige longue — 8–17 mm, fines/grossières/très grossières
Thermocouple blindé portable
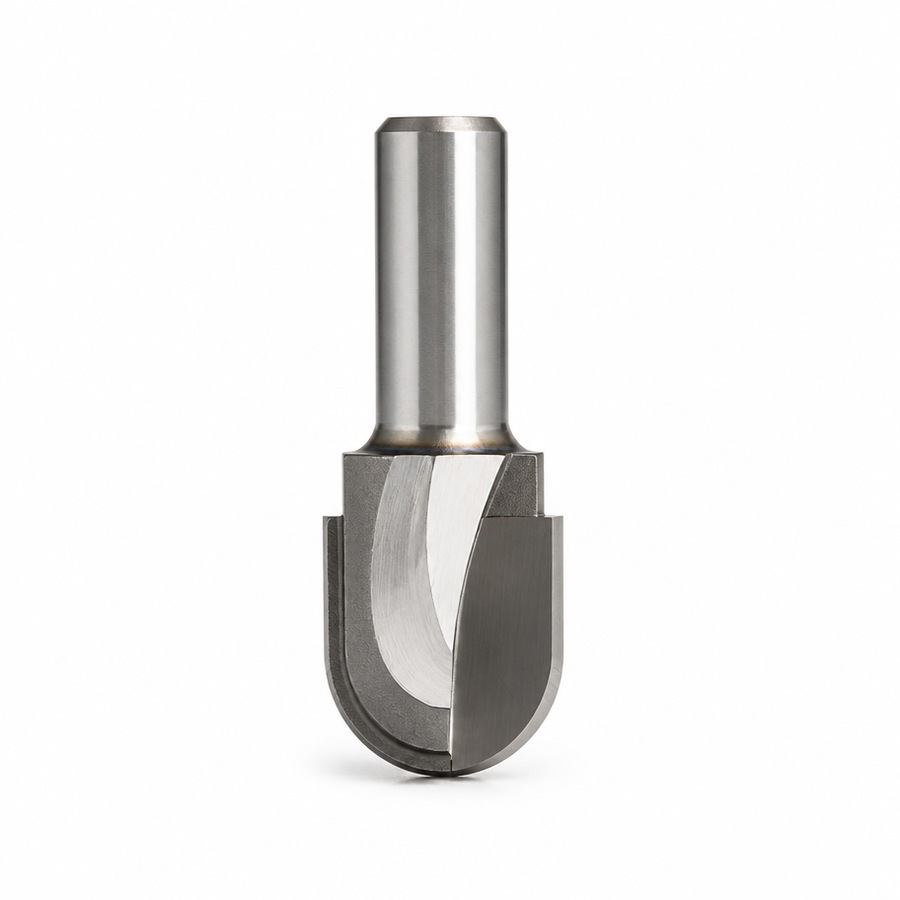
AM031 - Fraise à nez rond
Copyright © 2026 Amsuo Technology Limited. All rights reserved — Politique de confidentialité
 EN
