 ×


สว่านตัดเกลียวอเนกประสงค์สำหรับใช้ทั้งมือและเครื่องจักร — จำหน่ายทีละตัว หรือเป็นชุด 3 ชิ้น
สว่านตอกเกลียวแบบร่องตรงสามารถตอกเกลียวได้ทั้งรูทะลุและรูไม่ทะลุ และยังเป็นสว่านที่เริ่มใช้งานด้วยมือได้ง่ายที่สุด ให้เลือกชนิดของปลายเกลียวเอียงให้เหมาะกับงาน: แบบ Taper สำหรับเริ่มเจาะรู, แบบ Plug สำหรับงานทั่วไป, และแบบ Bottoming สำหรับตอกเกลียวให้ใกล้กับก้นรูมากที่สุด
ร่องตรงให้เส้นทางที่เรียบง่ายและเปิดกว้างแก่เศษวัสดุ — เศษวัสดุจะม้วนเข้าไปในร่องและถูกขับออกเมื่อดึงสว่านกลับออกมา ไม่มีส่วนใดที่อาจอุดตัน จึงเป็นเหตุผลที่การออกแบบนี้คือสิ่งที่คนส่วนใหญ่หมายถึงเมื่อกล่าวถึง "สว่านตอกเกลียว" โดยทั่วไป และยังใช้งานได้ดีกับวัสดุหลากหลายที่สุดโดยมีความไม่แน่นอนน้อยที่สุด
ปลายเกลียวเอียงแบบ Taper (มีเกลียวนำ 8–10 รอบ) — ใช้งานง่ายที่สุด และให้อภัยข้อผิดพลาดได้ดีที่สุด ใช้สำหรับเริ่มเจาะรู และสอดเกลียวผ่านรูด้วยมือ
ปลายเกลียวแบบเชมเฟอร์ (มีเกลียวนำ 3–5 ดอก) — ปลายเกลียวแบบเชมเฟอร์ที่นิยมใช้มากที่สุด ให้สมดุลที่ดีระหว่างการเริ่มต้นที่ง่ายกับความลึกของการเกลียว เหมาะสำหรับทั้งรูทะลุและรูไม่ทะลุ
ปลายเกลียวแบบบอททอมมิง (มีเกลียวนำ 1–2 ดอก) — สามารถตัดเกลียวได้ใกล้กับก้นรูไม่ทะลุมากที่สุด ควรเริ่มเจาะรูด้วยสว่านเกลียวแบบเทเปอร์หรือแบบพลั๊ก ก่อนตามด้วยสว่านเกลียวแบบบอททอมมิงเพื่อให้ได้ผลลัพธ์สมบูรณ์
จำหน่ายแยกชิ้น หรือเป็นชุด 3 ชิ้น ประกอบด้วยสว่านเกลียวแต่ละแบบเชมเฟอร์หนึ่งชิ้น — เป็นวิธีที่เหมาะสมที่สุดในการครอบคลุมขนาดเกลียวหนึ่งขนาดในคราวเดียว
HSS (เหล็กความเร็วสูง) ไม่มีการเคลือบผิว — ทางเลือกที่คุ้มค่าและใช้งานได้หลากหลายสำหรับงานบำรุงรักษาและงานเวิร์กช็อป รักษาคมได้ดีเมื่อใช้กับเหล็ก อลูมิเนียม ทองเหลือง และพลาสติก และสามารถลับคมใหม่ได้ อย่างไรก็ตาม จะสึกกร่อนเร็วกว่าสว่านเกลียวแบบโคบอลต์หรือแบบเคลือบผิวเมื่อใช้กับสแตนเลสและโลหะผสมที่แข็งกว่า
| ขนาดเส้น | ประเภทเกลียว | ชามเฟอร์ | ขนาดของสว่านเจาะรูที่แนะนำ | ค่าทศนิยมเทียบเท่า |
| 4-40 | Unc | แบบปลายเรียว / แบบปลั๊ก / แบบเจาะถึงก้น | เบอร์ 43 | 0.0890" |
| 6-32 | Unc | แบบปลายเรียว / แบบปลั๊ก / แบบเจาะถึงก้น | เบอร์ 36 | 0.1065" |
| 8-32 | Unc | แบบปลายเรียว / แบบปลั๊ก / แบบเจาะถึงก้น | เบอร์ 29 | 0.1360" |
| 10-24 | Unc | แบบปลายเรียว / แบบปลั๊ก / แบบเจาะถึงก้น | เบอร์ 25 | 0.1495" |
| 10-32 | UNF | แบบปลายเรียว / แบบปลั๊ก / แบบเจาะถึงก้น | 21 แกลลอน | 0.1590" |
| 1/4"-20 | Unc | แบบปลายเรียว / แบบปลั๊ก / แบบเจาะถึงก้น | 7 แกลลอน | 0.2010" |
| 5/16"-18 | Unc | แบบปลายเรียว / แบบปลั๊ก / แบบเจาะถึงก้น | F | 0.2570" |
| 3/8"-16 | Unc | แบบปลายเรียว / แบบปลั๊ก / แบบเจาะถึงก้น | 5/16" | 0.3125" |
| 1/2"-13 | Unc | แบบปลายเรียว / แบบปลั๊ก / แบบเจาะถึงก้น | 27/64" | 0.4219" |
ขนาดของสว่านสำหรับตอกเกลียวที่ระบุข้างต้นเป็นค่ามาตรฐานที่เผยแพร่ไว้ สำหรับการขันเกลียวประมาณร้อยละ 75 จำนวนใบตัด (flute count) จะอยู่ระหว่าง 3 ถึง 4 ใบ ขึ้นอยู่กับขนาดเกลียว ขีดจำกัดเส้นผ่านศูนย์กลางเกลียว (pitch diameter limit) เป็นไปตามมาตรฐานการพอดีแบบนิ้ว (inch-series fit) ระดับ H2 สามารถจัดหาเกลียวขนาดอื่น ๆ เกลียวแบบซ้ายมือ และเกลียวแบบเมตริกได้ตามคำขอ
เตรียมรู — เจาะด้วยสว่านเจาะเกลียวตามที่แนะนำ แล้วทำขอบรูให้เอียงเพื่อให้ส่วนปลายเรียวของดอกตัดเกลียวสามารถจับเข้ากับวัสดุได้
จับดอกเกลียว — ด้วยประแจดอกตัดเกลียวที่เหมาะกับก้านและส่วนขับสี่เหลี่ยมของดอก
รักษาความตั้งฉาก — ตัวนำทางดอกตัดเกลียวช่วยให้ดอกอยู่ในแนวตั้งฉากกับพื้นผิวขณะหมุนไม่กี่รอบแรก ซึ่งเป็นขั้นตอนสำคัญที่ป้องกันการหักของดอกตัดเกลียวส่วนใหญ่
ใช้ได้กับเหล็ก โลหะหล่อ เหล็กกล้าไร้สนิม อลูมิเนียม ทองเหลือง ทองแดง และพลาสติกส่วนใหญ่ สำหรับเหล็กกล้าไร้สนิมและโลหะผสมที่แข็งกว่า ควรใช้ดอกตัดเกลียวที่ทำจากโคบอลต์หรือเคลือบพิเศษเพื่อให้อายุการใช้งานยาวนานขึ้น
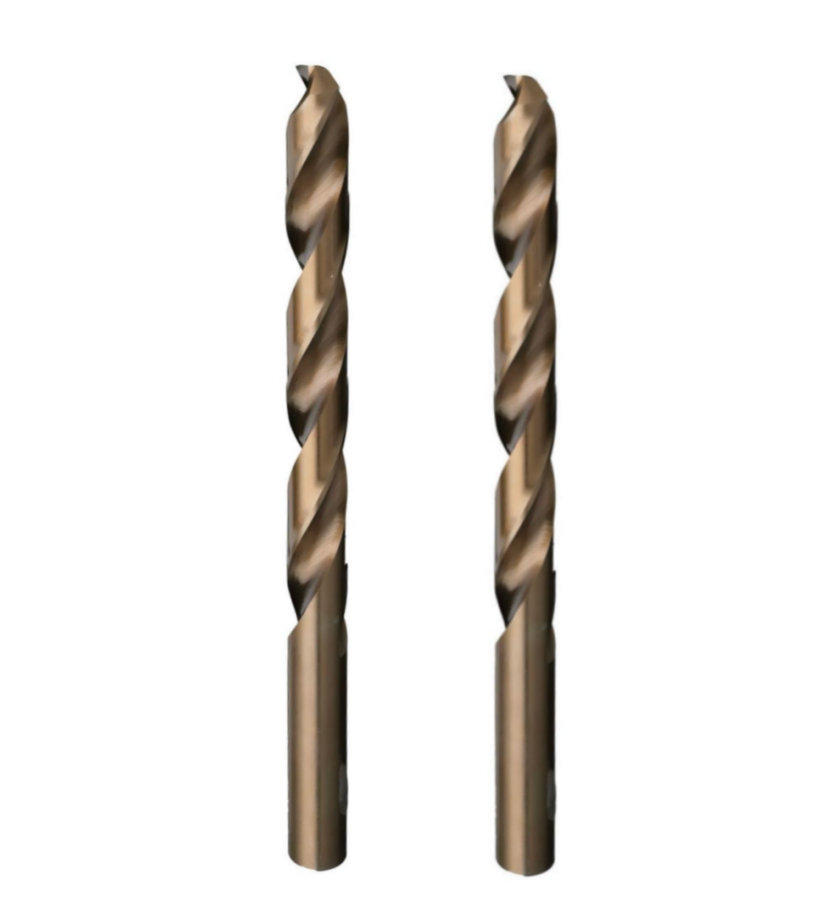
สว่านหนักพิเศษเกรดพรีเมียมอะมซูโอ ตามมาตรฐาน ANSI
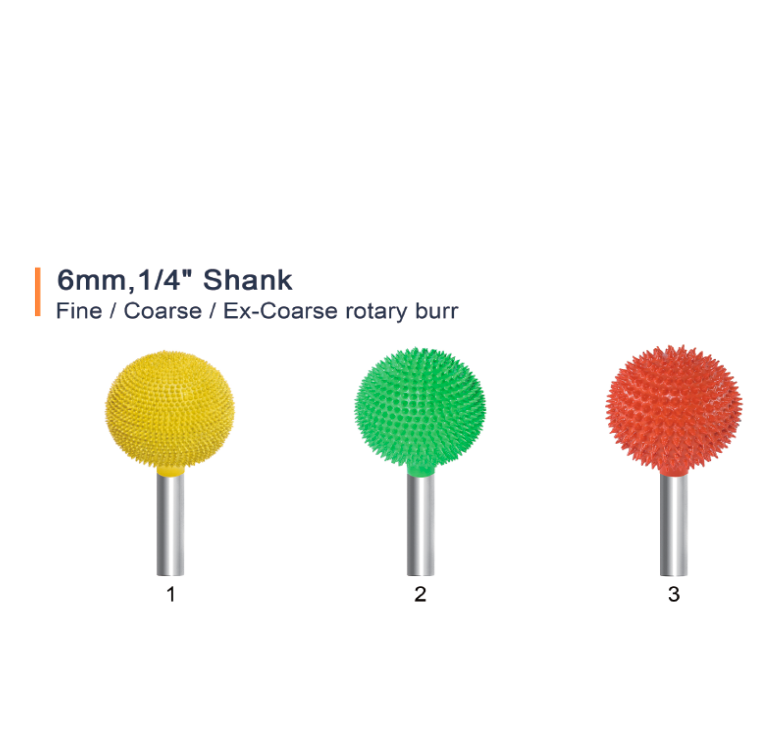
หัวกัดทรงลูกบอลแบบก้านยาว AMSUO — ขนาดเส้นผ่านศูนย์กลาง 8–17 มิลลิเมตร แบบละเอียด/แบบหยาบ/แบบหยาบพิเศษ
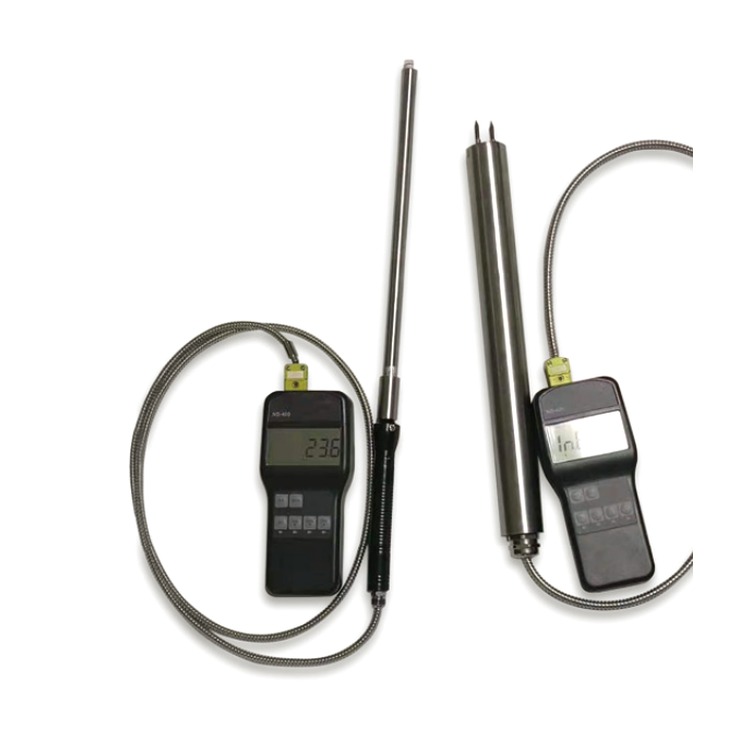
เทอร์โมคัปเปิลแบบพกพาที่มีเกราะป้องกัน
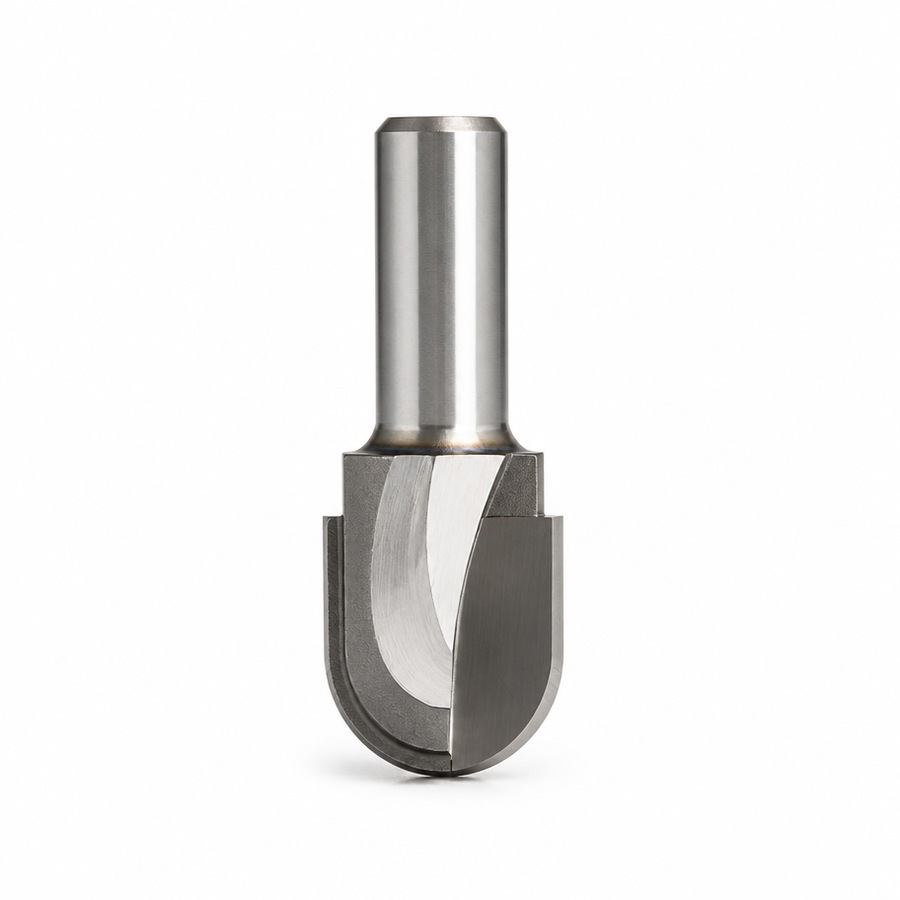
AM031 - เลื่อยรูเตอร์แบบปลายมน
Copyright © 2026 Amsuo Technology Limited. All rights reserved — นโยบายความเป็นส่วนตัว
 EN
