 ×


Mata bor ulir serba guna untuk pembuatan ulir manual maupun dengan mesin — dijual per unit atau dalam set berisi 3 buah
Tap alur lurus memotong ulir pada lubang tembus maupun lubang buta, serta merupakan tap yang paling mudah dimulai secara manual. Pilih jenis chamfer sesuai kebutuhan pekerjaan: tirus untuk memulai pembuatan lubang, plug untuk pekerjaan umum, bottoming untuk membuat ulir mendekati dasar lubang.
Alur lurus memberikan jalur terbuka dan sederhana bagi serpihan logam — serpihan menggulung ke dalam alur dan dikeluarkan saat tap diputar mundur. Tidak ada bagian yang tersumbat, sehingga desain ini merupakan bentuk tap yang paling umum dimaksud orang sebagai "tap", serta berfungsi optimal pada berbagai macam bahan dengan gangguan minimal.
Chamfer tirus (8–10 ulir pendahuluan) — paling mudah untuk memulai dan paling toleran. Gunakan untuk membuat lubang awal dan memasukkan benang secara manual melalui lubang.
Chamfer plug (3–5 ulir pendahuluan) — chamfer pilihan utama. Keseimbangan yang baik antara kemudahan memulai dan kedalaman penyekrupan; cocok untuk lubang tembus maupun lubang buta.
Chamfer bottoming (1–2 ulir pendahuluan) — membuat ulir paling dekat dengan dasar lubang buta. Mulailah lubang dengan tap taper atau plug, lalu selesaikan dengan tap bottoming.
Dijual per unit, atau dalam set 3 buah berisi satu tap masing-masing jenis chamfer — cara praktis mencakup satu ukuran ulir dalam satu pembelian.
HSS (high-speed steel), tanpa lapisan — pilihan ekonomis serba guna untuk pekerjaan pemeliharaan dan bengkel umum. Tahan aus dengan baik pada baja, aluminium, kuningan, dan plastik, serta dapat diasah ulang. Akan tumpul lebih cepat dibanding tap kobalt atau berlapis saat digunakan pada baja tahan karat dan paduan yang lebih keras.
| Ukuran benang | Tipe Ulir | Bevel | Mata bor yang direkomendasikan untuk tap | Ekuivalen desimal |
| 4-40 | Unc | Taper / Plug / Bottoming | gauge 43 | 0.0890" |
| 6-32 | Unc | Taper / Plug / Bottoming | gauge 36 | 0.1065" |
| 8-32 | Unc | Taper / Plug / Bottoming | 29 ga. | 0.1360" |
| 10-24 | Unc | Taper / Plug / Bottoming | 25 ga. | 0.1495" |
| 10-32 | UNF | Taper / Plug / Bottoming | 21 ga. | 0.1590" |
| 1/4"-20 | Unc | Taper / Plug / Bottoming | 7 ga. | 0.2010" |
| 5/16"-18 | Unc | Taper / Plug / Bottoming | F | 0.2570" |
| 3/8"-16 | Unc | Taper / Plug / Bottoming | 5/16" | 0.3125" |
| 1/2"-13 | Unc | Taper / Plug / Bottoming | 27/64" | 0.4219" |
Ukuran mata bor ketuk di atas merupakan nilai standar yang dipublikasikan untuk keterlibatan ulir sekitar 75%. Jumlah alur bervariasi antara 3 hingga 4, tergantung pada ukuran ulir. Batas diameter pitch mengikuti standar kecocokan seri inci (kelas H2). Ukuran ulir lainnya, ulir kiri, serta seri metrik tersedia berdasarkan permintaan.
Siapkan lubang — bor dengan mata bor ketuk yang direkomendasikan, lalu chamferlah lubang agar bagian tirus dapat mencengkeram permukaan dengan baik.
Pegang mata bor ulir — kunci ketuk yang sesuai dengan batang dan ujung penggerak persegi.
Jaga posisinya tetap tegak lurus — panduan ketuk menjaga posisi ketuk tegak lurus selama beberapa putaran awal—langkah krusial yang mencegah sebagian besar ketuk patah.
Baja, besi cor, aluminium, kuningan, perunggu, tembaga, dan sebagian besar plastik. Untuk baja tahan karat dan paduan yang lebih keras, gunakan ketuk kobalt atau ketuk berlapis agar lebih tahan lama.
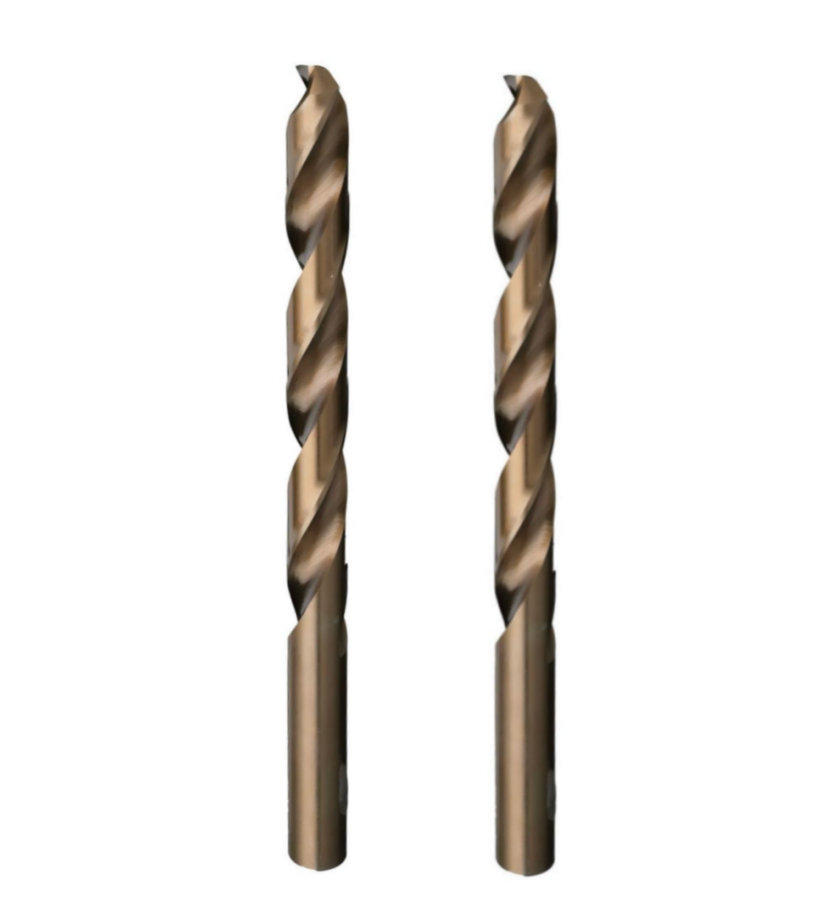
Pahat Bor Tugas Berat Amsuo Premium Kobalt – Standar ANSI
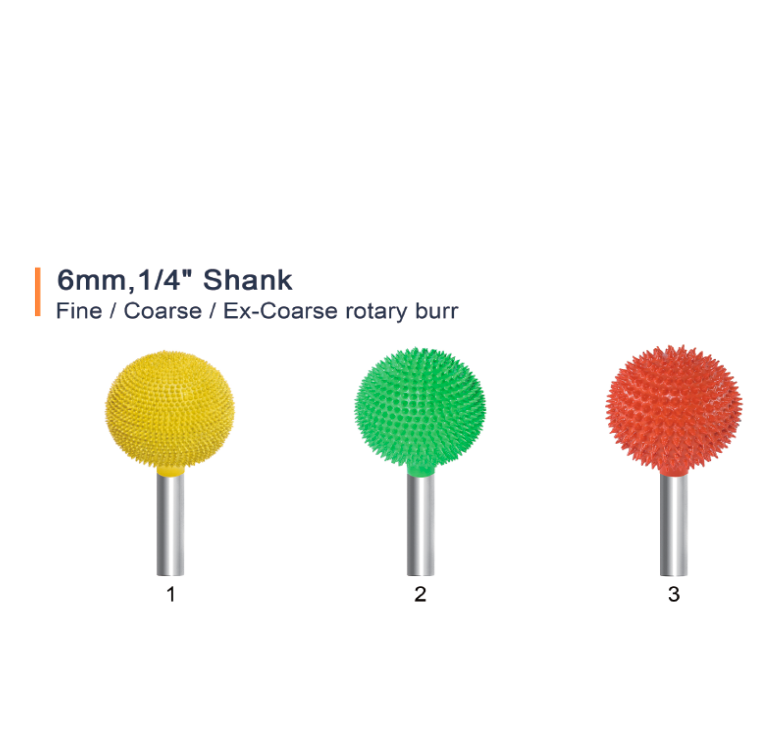
AMSUO Long-Shank Ball Nose Burrs — 8–17 mm, Halus/Kasar/Sangat Kasar
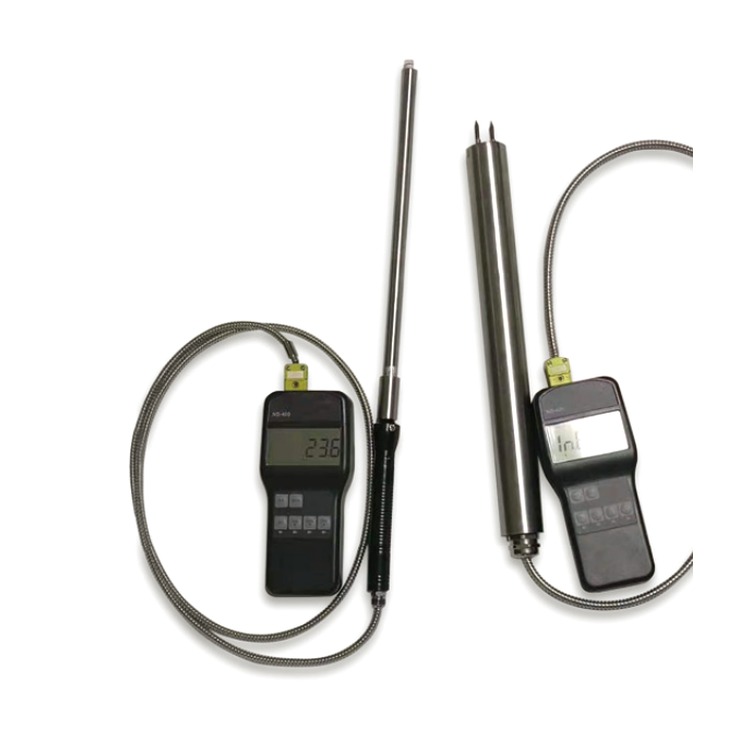
Termokopel berlapis baja portabel
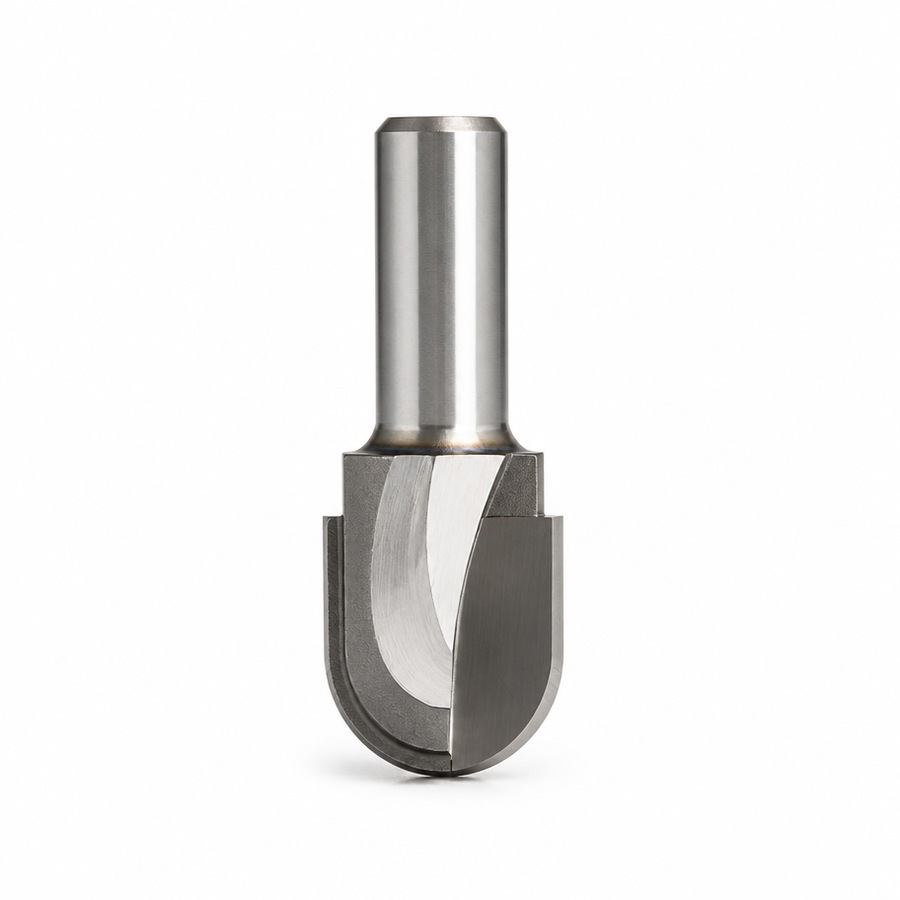
AM031 - Mata Pahat Router Ujung Bulat
Copyright © 2026 Amsuo Technology Limited. All rights reserved — KEBIJAKAN PRIVASI
 EN
