 ×


Thithësi i përgjithshëm për përdorim dorazi dhe me makineri — shitet individualisht ose si set prej 3 copash
Filetat me flutura të drejta prerin filet në vrima të tejkaluara dhe në vrima të mbyllura, dhe janë më të lehtat për t'u nisur me dorë. Zgjidhni llojin e këndit të prishjes sipas nevojës: me pjerrësi për të nisur një vrimë, me tullumbac për përdorim të përgjithshëm, me fundim për të krijuar filet sa më afër fundit.
Fluturat e drejta ofrojnë një rrugë të thjeshtë dhe të hapur për shkurret — shkurra rrotullohet në fluturë dhe largohet kur tërhiqni filetin prapa. Nuk ka asgjë që mund të bllokohet, kështu që ky është dizajni që shumica e njerëzve kuptojnë me fjalën "filet", dhe kjo është arsyeja pse funksionon në gjithë spektrin më të gjerë të materialeve me më pak surpriza.
Këndi i prishjes me pjerrësi (8–10 filet të udhëzimit) — më e lehtja për t’u filluar dhe më e tolerueshmja. Përdoreni për të filluar një vrimë dhe për të kryer kërcimin nëpër vrima me dorë.
Këndi i kthjellimit të plug-ut (3–5 fileto të udhëzimit) — këndi i kthjellimit që përdoret më shpesh. Një ekuilibër i mirë midis fillimit të lehtë dhe thellësisë së kërcimit; funksionon në vrima të kaluara dhe vrima të mbyllura.
Këndi i kthjellimit të fundit (1–2 fileto të udhëzimit) — kërcen filetat sa më afër fundit të një vrime të mbyllur. Filloni vrimën me një kërcimor me kënd të pjerrët ose me kënd të plug-ut, pastaj përfundoni me kërcimorin e fundit.
Shiten individualisht ose si një set prej 3 copash me nga një kërcimor për secilin lloj këndi kthjellimi — mënyra praktike për të siguruar një madhësi fileti me një blerje të vetme.
HSS (çelik me shpejtësi të lartë), pa mbulesë — zgjidhja ekonomike dhe universale për punët e mirëmbajtjes dhe të oficinave të punës. Ruajnë mirë skajin e tyre në çelik, alumini, bakri dhe plastikë, dhe mund të risharpen. Do të humbasin skajin më shpejt se një kërcimor i kobaltit ose i mbuluar kur përdoren në çelik inox dhe ligjira më të forta.
| Madhësia e Filetos | Lloj i rradhës | Kënd i prishur | Gypa e rekomanduar për kërcimor | Ekuivalenti dhjetor |
| 4-40 | UNC | Taper / Plug / Bottoming | 43 ga. | 0.0890" |
| 6-32 | UNC | Taper / Plug / Bottoming | 36 ga. | 0.1065" |
| 8-32 | UNC | Taper / Plug / Bottoming | 29 ga. | 0.1360" |
| 10-24 | UNC | Taper / Plug / Bottoming | 25 ga. | 0.1495" |
| 10-32 | UNF | Taper / Plug / Bottoming | 21 ga. | 0.1590" |
| 1/4"-20 | UNC | Taper / Plug / Bottoming | 7 ga. | 0.2010" |
| 5/16"-18 | UNC | Taper / Plug / Bottoming | F | 0.2570" |
| 3/8"-16 | UNC | Taper / Plug / Bottoming | 5/16" | 0.3125" |
| 1/2"-13 | UNC | Taper / Plug / Bottoming | 27/64" | 0.4219" |
Madhësitë e thithës së tapit më lart janë vlerat standarde të botuara për rreth 75% pjesëmarrje të filetit. Numri i kanaleve varion nga 3 deri në 4, varësisht nga madhësia e filetit. Kufiri i diametrit të kornizës është fitimi standard i serisë në inç (klasa H2). Madhësi të tjera të filetit, fileta me kah të kundërt dhe seria metrike janë të disponueshme sipas kërkesës.
Përgatitni vrimën — përforconi me përmesin e rekomanduar për thithje, pastaj bëni një kënd të pjerrët në hyrje që pjesa konike e thithjes të ketë diçka ku të mbajë.
Mbajeni thithjen — një shkrepës për thithje i përshtatur me shankun dhe pjesën katrore të drejtimit.
Ruajeni atë katrore — një udhëzues për thithje e mban thithjen pingul për disa rrotullime të para — hapi që parandalon shumicën e thithjeve të thyera.
Çeliku, hekuri i derdhur, aluminiumi, brongu, bronzi, bakri dhe shumica e plastikave. Për çelikun inox dhe legeret më të forta, një thithje kobalti ose e mbuluar do të zgjasë më gjatë.
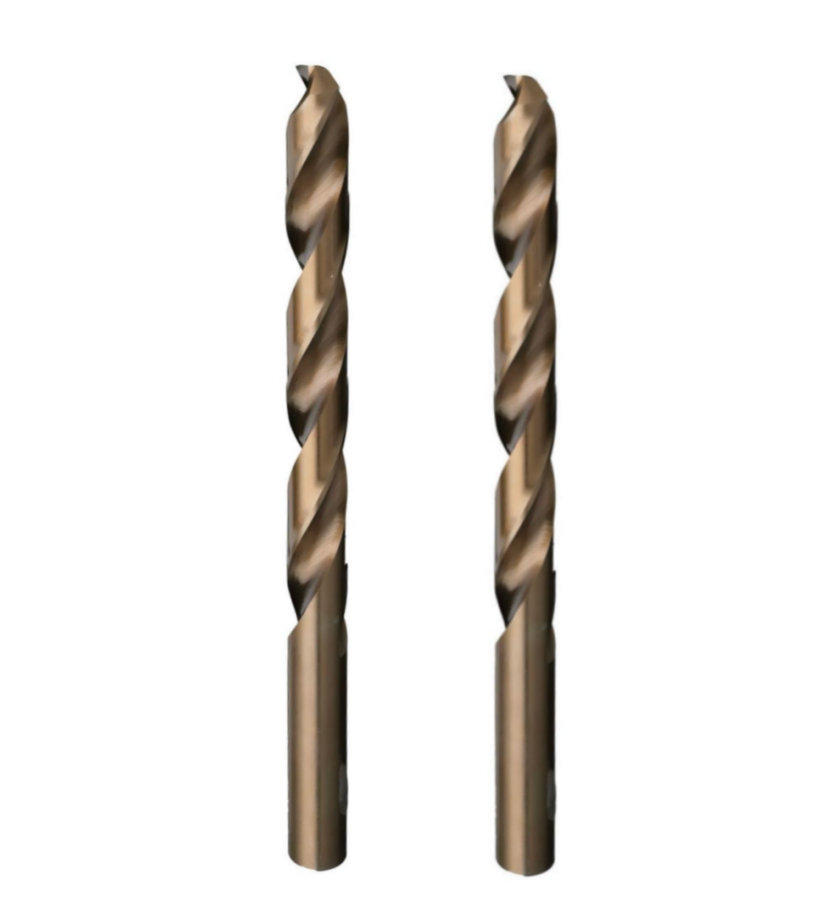
Drillat e rënda premium të Amsuo me kobalt - Standardi ANSI
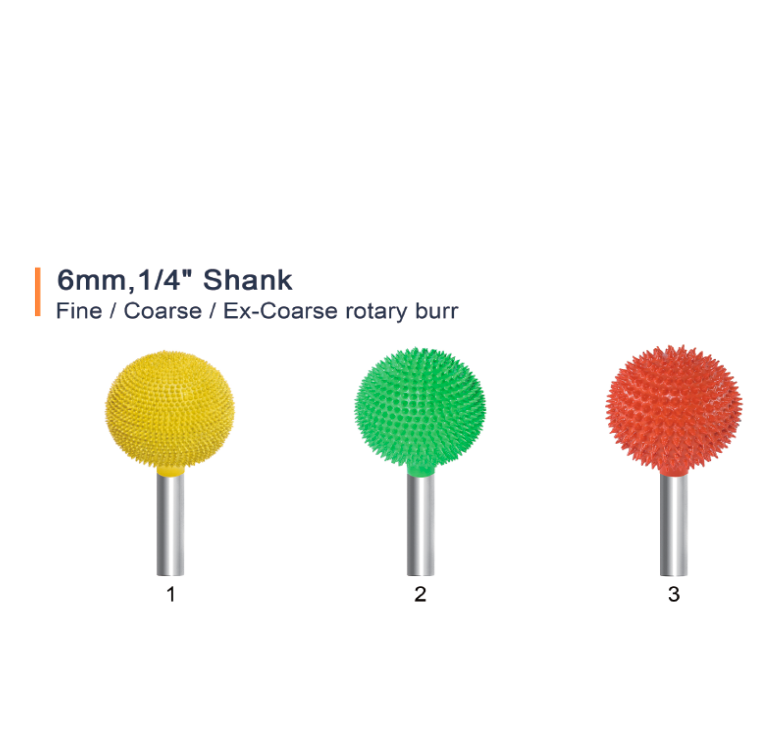
AMSUO Burrs Long-Shank Ball Nose — 8–17 mm, i hollë/i trashë/shumë i trashë
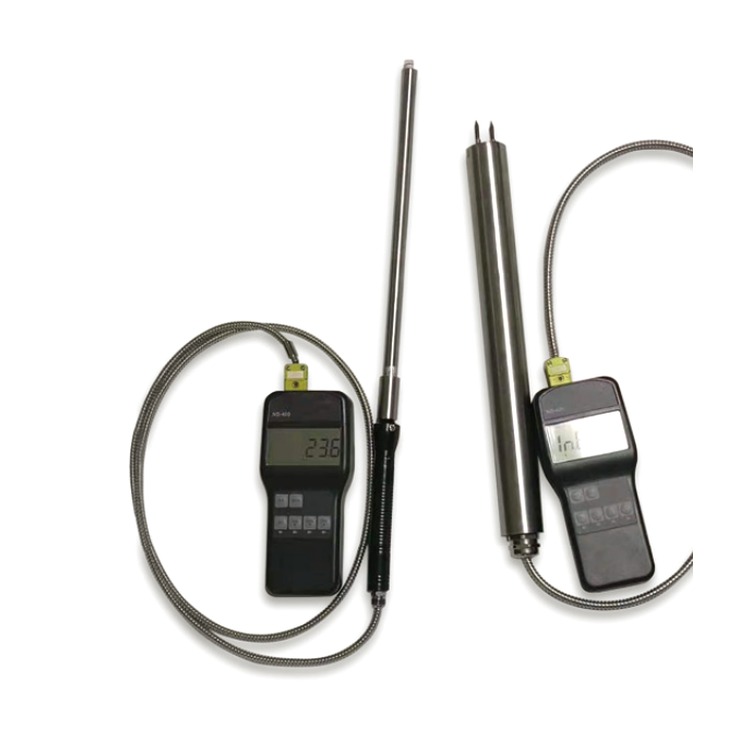
Termokupl i mbrojtur për përdorim me dorë
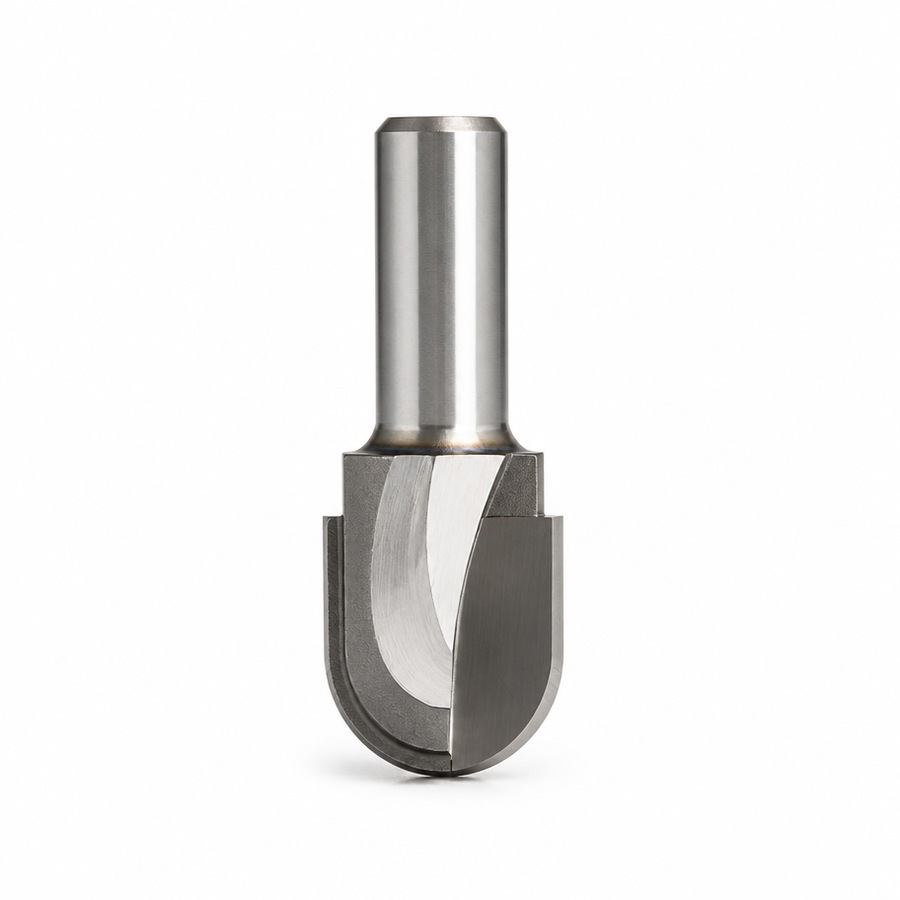
AM031 - Mjete për rrugën e bërë me majë të rrumbullakosur
Copyright © 2026 Amsuo Technology Limited. All rights reserved — Politikën e Privatësisë
 EN
