 ×


Ang pangkalahatang gamit na tap para sa hand at machine tapping — ibinebenta nang hiwa-hiwalay o bilang 3-piraso na set
Ang mga tap na may tuwid na flute ay gumagawa ng mga thread sa parehong mga butas na nakalilipas at mga butas na hindi nakalilipas, at ang pinakamadaling i-start gamit ang kamay. Pumili ng uri ng chamfer batay sa gawain: taper para simulan ang butas, plug para sa pangkalahatang trabaho, bottoming para sa thread na malapit sa ilalim.
Ang tuwid na mga flute ay nagbibigay ng simpleng, bukas na daanan para sa chip — ang chip ay umiikot papasok sa flute at inaalis kapag binabalik mo ang tap. Walang anumang nakakabara, kaya ito ang disenyo na kadalasang tinutukoy ng karamihan bilang "isang tap," at kaya ito gumagana sa pinakamalawak na hanay ng mga materyales na may pinakakauntiang sorpresa.
Taper chamfer (8–10 na threads ng lead) — ang pinakamadali simulan at ang pinakamas pasensya. Gamitin ito para magsimula ng butas at para ipasok sa mga butas gamit ang kamay.
Plug chamfer (3–5 na threads ng lead) — ang pangunahing chamfer. Magandang balanse sa pagitan ng madaling pagsisimula at lalim ng pagpapasok; gumagana sa mga butas na tumatawid at sa mga butas na hindi tumatawid.
Bottoming chamfer (1–2 na threads ng lead) — gumagawa ng mga thread na malapit sa ilalim ng isang butas na hindi tumatawid. Simulan ang butas gamit ang taper o plug tap, pagkatapos ay tapusin gamit ang bottoming tap.
Ibinibenta nang hiwalay, o bilang isang set na may tatlong piraso na may isang tap bawat uri ng chamfer — ang praktikal na paraan para sakupin ang isang sukat ng thread sa isang pagbili.
HSS (high-speed steel), walang coating — ang ekonomikal at pangkalahatang gamit na piliin para sa pagpapanatili at trabaho sa shop. Mahusay na pinapanatili ang talim nito sa bakal, aluminum, brass, at plastic, at maaaring i-sharpen ulit. Mas mabilis itong mabubulok kaysa sa cobalt o coated tap kapag ginagamit sa stainless steel at mas matitigas na alloy.
| Laki ng thread | Thread Type | Tumpang-gilid | Inirerekomendang tap drill | Katumbas na decimal |
| 4-40 | Unc | Taper / Plug / Bottoming | 43 ga. | 0.0890" |
| 6-32 | Unc | Taper / Plug / Bottoming | 36 ga. | 0.1065" |
| 8-32 | Unc | Taper / Plug / Bottoming | 29 ga. | 0.1360" |
| 10-24 | Unc | Taper / Plug / Bottoming | 25 ga. | 0.1495" |
| 10-32 | UNF | Taper / Plug / Bottoming | 21 ga. | 0.1590" |
| 1/4"-20 | Unc | Taper / Plug / Bottoming | 7 ga. | 0.2010" |
| 5/16"-18 | Unc | Taper / Plug / Bottoming | F | 0.2570" |
| 3/8"-16 | Unc | Taper / Plug / Bottoming | 5/16" | 0.3125" |
| 1/2"-13 | Unc | Taper / Plug / Bottoming | 27/64" | 0.4219" |
Ang mga sukat ng tap drill sa itaas ay ang karaniwang inilathala na mga halaga para sa humigit-kumulang 75% na pagkakasabay ng thread. Ang bilang ng flute ay mula 3 hanggang 4 depende sa laki ng thread. Ang limitasyon ng pitch diameter ay ang karaniwang fit na inch-series (H2 class). Ang iba pang laki ng thread, kaliwa-likhang thread, at metric series ay magagamit kapag hiniling.
Handaing ang butas — bura gamit ang inirerekomendang tap drill, pagkatapos ay i-chamfer ang bukas upang ang taper lead ay may mabite.
Hawakan ang tap — isang tap wrench na tugma sa shank at square drive end.
Panatilihin itong perpekto — ang tap guide ay pinapanatili ang tap nang perpendicular para sa unang ilang pag-ikot — ang hakbang na nagpipigil sa karamihan ng nabibintang tap.
Asero, cast iron, aluminum, brass, bronze, tanso, at karamihan sa plastics. Para sa stainless steel at mas matitigas na alloys, ang cobalt o coated tap ay mas matatagal.
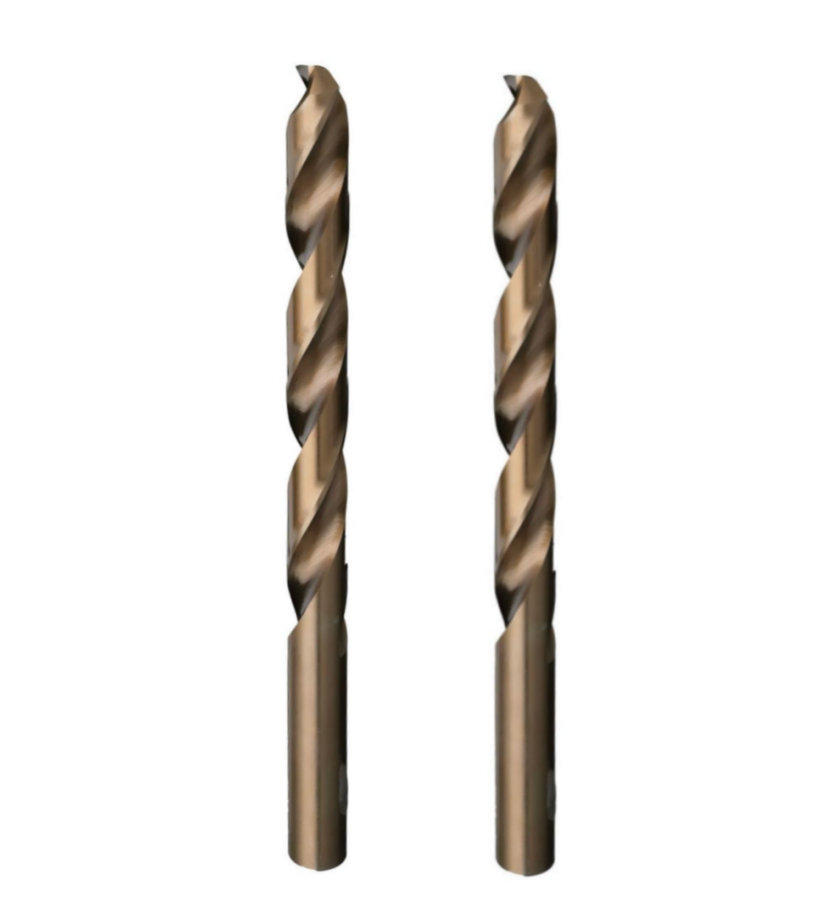
Amsuo Premium Cobalt Heavy Duty Drills - Pamantayan ng ANSI
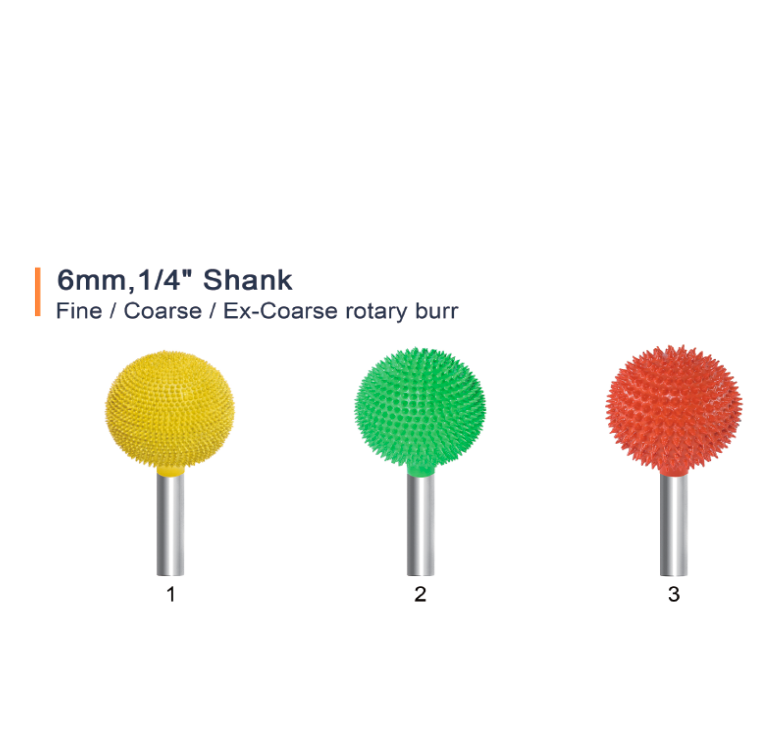
AMSUO Long-Shank Ball Nose Burrs — 8–17 mm, Fine/Coarse/Ex-Coarse
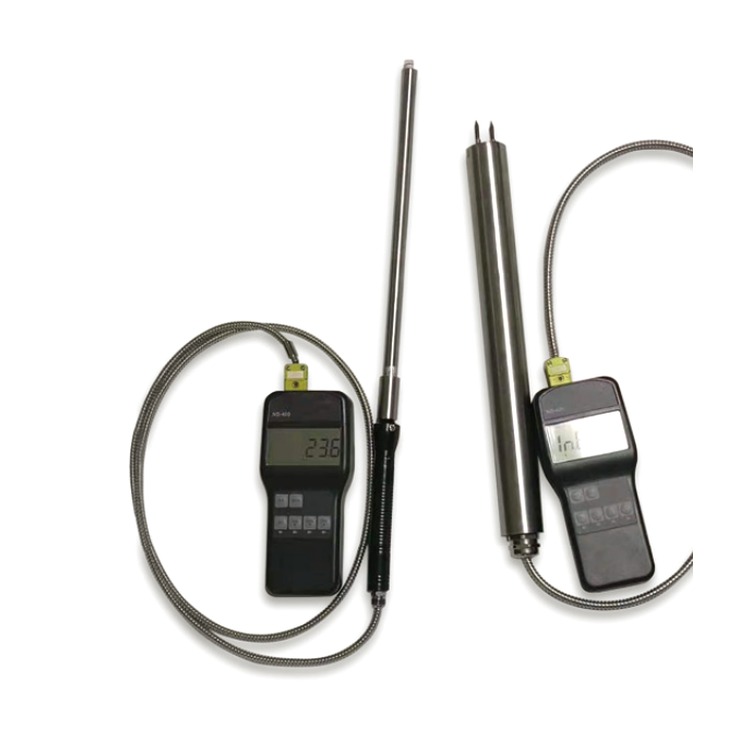
Handheld na Armored na Thermocouple
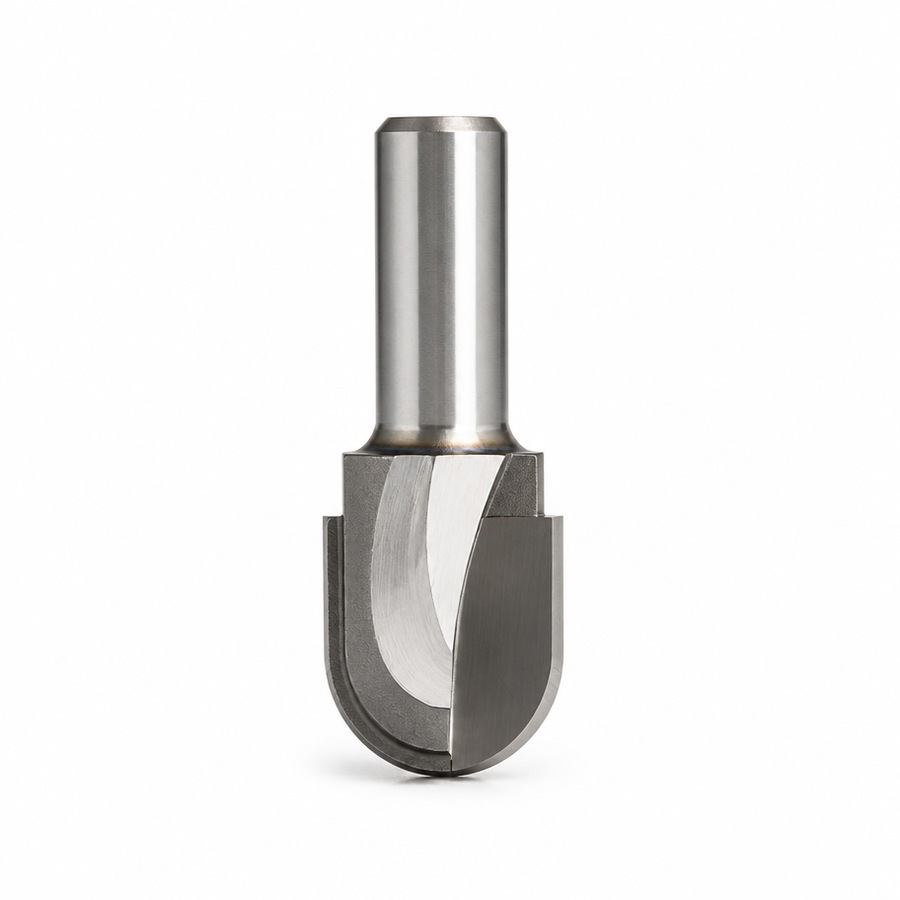
AM031 - Round Nose Router Bit
Copyright © 2026 Amsuo Technology Limited. All rights reserved — PATAKARAN SA PAGKAPRIBADO
 EN
