 ×


Maschio universale per filettatura manuale e meccanica — venduto singolarmente o in set da 3 pezzi
I maschi a scanalatura dritta realizzano filettature sia in fori passanti che ciechi ed è più facile avviarli manualmente. Scegliere il tipo di smussatura in base all’applicazione: conicità per avviare il foro, a spina per lavorazioni generali, di fondo per filettare il più vicino possibile al fondo.
Le scanalature dritte offrono un percorso semplice e aperto per i trucioli: questi si arrotolano nella scanalatura e vengono espulsi quando si ritira il maschio. Non vi è alcun rischio di intasamento, motivo per cui questo design è quello comunemente inteso come «maschio» e funziona con la più ampia gamma di materiali, con il minor numero possibile di inconvenienti.
Smussatura conica (8–10 filetti di raccordo) — il più facile da usare e il più tollerante. Utilizzarlo per avviare un foro e per passare manualmente attraverso i fori.
Smusso a cono (3–5 filetti di guida) — lo smusso più utilizzato. Offre un buon compromesso tra facilità di avvio e profondità di filettatura; adatto sia a fori passanti che a fori ciechi.
Smusso di fondo (1–2 filetti di guida) — realizza filettature più vicine al fondo di un foro cieco. Avviare il foro con una maschio a cono o a cono intermedio, quindi completare con la maschio di fondo.
Venduto singolarmente oppure come set da 3 pezzi con una maschio per ciascun tipo di smusso — la soluzione pratica per coprire una misura di filettatura con un unico acquisto.
HSS (acciaio rapido), non rivestito — la scelta economica e universale per lavori di manutenzione e officina. Mantiene bene il tagliente su acciaio, alluminio, ottone e plastica ed è affilabile nuovamente. Si usurpa più rapidamente rispetto a una maschio in acciaio al cobalto o rivestita quando usata su acciaio inossidabile e leghe più dure.
| Dimensione del filo | Tipo a filettatura | Scampi | Punta consigliata per la maschiatura | Equivalente decimale |
| 4-40 | Unc | A cono / Intermedio / Di fondo | 43 ga. | 0.0890" |
| 6-32 | Unc | A cono / Intermedio / Di fondo | 36 ga. | 0.1065" |
| 8-32 | Unc | A cono / Intermedio / Di fondo | 29 ga. | 0.1360" |
| 10-24 | Unc | A cono / Intermedio / Di fondo | 25 ga. | 0.1495" |
| 10-32 | UNF | A cono / Intermedio / Di fondo | 21 ga. | 0.1590" |
| 1/4"-20 | Unc | A cono / Intermedio / Di fondo | 7 ga. | 0.2010" |
| 5/16"-18 | Unc | A cono / Intermedio / Di fondo | F | 0.2570" |
| 3/8"-16 | Unc | A cono / Intermedio / Di fondo | 5/16" | 0.3125" |
| 1/2"-13 | Unc | A cono / Intermedio / Di fondo | 27/64" | 0.4219" |
Le dimensioni delle punte da foratura indicate sopra sono i valori standard pubblicati per un impegno filettato di circa il 75%. Il numero di taglienti varia da 3 a 4 in base al diametro del filetto. Il limite del diametro medio corrisponde all’adattamento standard in pollici (classe H2). Altri diametri di filetto, filetti sinistri e serie metriche sono disponibili su richiesta.
Preparare il foro — forare con la punta da foratura raccomandata, quindi svasare l’apertura in modo che il cono di attacco abbia una presa efficace.
Tenere la maschio — una chiave per maschi adatta al gambo e all’estremità quadrata di trasmissione.
Mantenere la perpendicolarità — una guida per maschi mantiene il maschio perpendicolare per le prime rotazioni — fase cruciale per prevenire la rottura della maggior parte dei maschi.
Acciaio, ghisa, alluminio, ottone, bronzo, rame e la maggior parte delle materie plastiche. Per acciaio inossidabile e leghe più dure, un maschio in acciaio al cobalto o rivestito garantisce una maggiore durata.
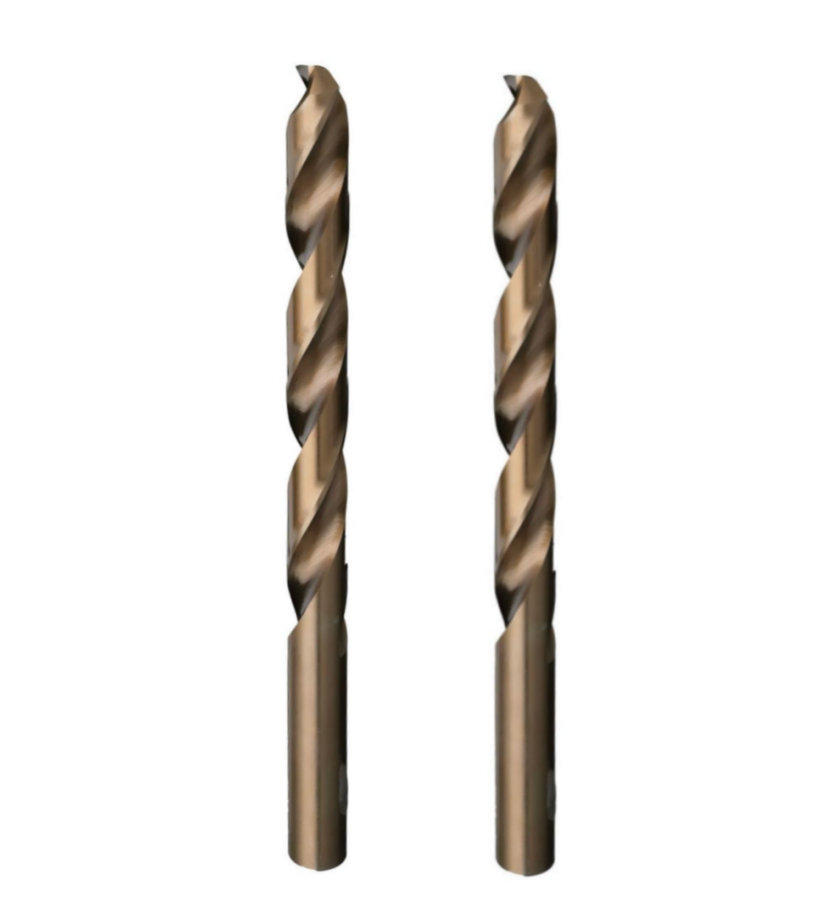
Trapani professionali in cobalto Amsuo Premium – norma ANSI
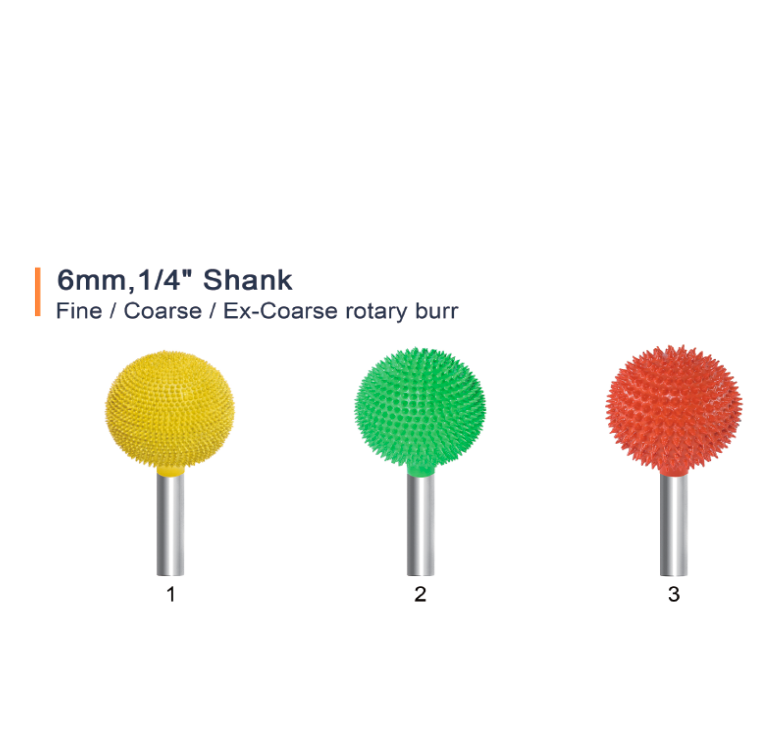
AMSUO Long-Shank Ball Nose Burrs — 8–17 mm, Fine/Grossa/Extra-Grossa
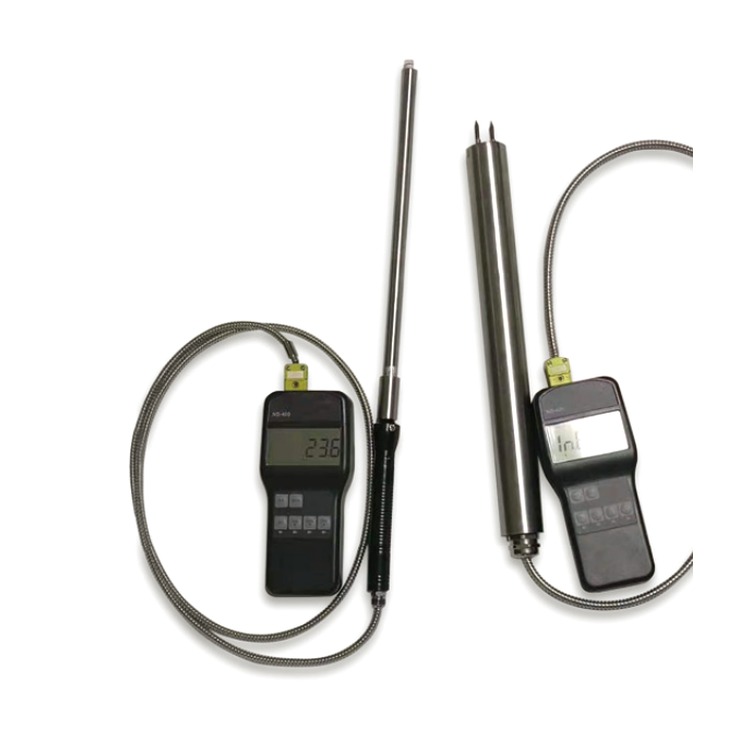
Termocoppia corazzata portatile
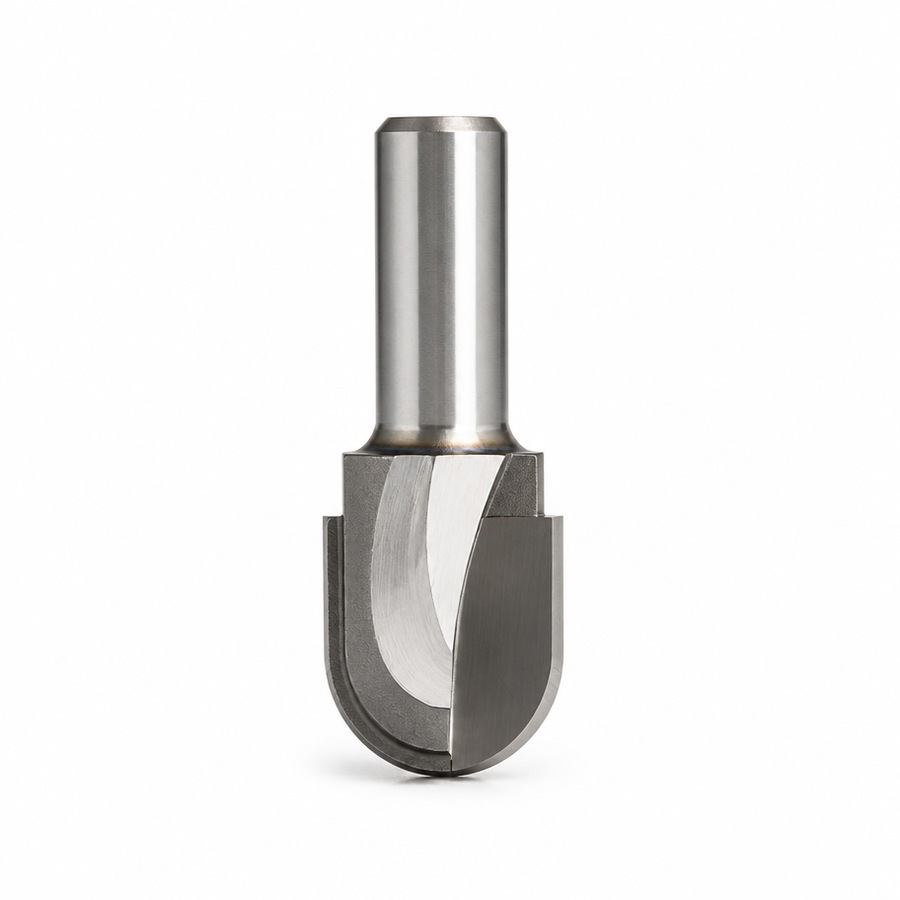
AM031 - Fresa a naso arrotondato
Copyright © 2026 Amsuo Technology Limited. All rights reserved — Informativa sulla privacy
 EN
