Få ett kostnadsfritt offertförslag

Vår representant kommer att kontakta dig inom kort.
E-post
Mobil
Namn
Företagsnamn
Meddelande
0/1000
Industrier
Hem> Industrier

Kraftgenerering

Kraftgenerering
Plant maintenance bolting workstation with a large square-drive impact socket, heavy hex bolts and a drilled pipe flange
Kraftgenerering

Hålframställning och underhållsförbrukningsmaterial dimensionerat för planerade avbrott

Under ett avbrott klarar verktyget antingen reparationen eller så skjuts omstartsdagen upp.

Få ett offertförslag inom 24 timmar Begär en gratis prov

Elproduktion är en verksamhet som mäts i timmar med avbrott snarare än i antal levererade enheter. Turbinhus, pannflänsar och tornsektioner monteras en gång, till ett vridmoment, vanligtvis med anläggningen offline och en omstartskurva som väntar bakom arbetslaget. Varje förbrukningsmaterial på den här arbetstypen förkortar eller förlänger arbetstiden. Den här sidan förklarar hur vi specificerar verktygen vi levererar för avbrottsarbete, mekanismen bakom varje beslut och hur en kraftverksingenjörsgrupp kan granska vår grundsyn.

Översikt av branschen

Fyra variabler som avgör resultatet

Urval av förbrukningsmaterial i ett kraftverk avgör fyra frågor innan priset diskuteras: vilken kraftkälla som driver verktyget, vilket material det arbetar mot, vilken gränssnittsstandard som måste uppfyllas och vilken typ av fel som tar samlingen ur drift.

Huvudsaklig bearbetningsutrustning
Magnetbaserade borrmaskiner för fläns- och höljarbete, hydrauliska och pneumativa momentnycklar, slagmomentnycklar, raka och vinkelgrindare, back- och framgående sågar för fastsatta förbindningar
Material som bearbetas
Boltskruvar av stål för hög- och lågtemperaturanvändning, austenitiska rostfria legeringar för processanslutningar, gjutjärnshöljen, värmehållande legeringsplåt och svetsöverläggningar
Nyckelstandarder
ISO 898-1 (mekaniska egenskaper hos fästelement), ISO 16047 (moment och klämkraft), ISO 6789 (handdrivna momentverktyg), ASME B16.5 (rörflänsar), ISO 3506-1 (rostfria fästelement), DIN 338
Vanliga felmoder
Skruvstift som skärs av eller gallras vid demontering, fräsverktyg som avviker vid genombruttet på tjocka flänsar, slipskivor som täpps till vid bearbetning av svetsningar och värmskala, centreringsborrhål som går felaktigt mitt på böjda höljen
Driftutmaningar

Tre fel som kostar linjer pengar

Varje utmaning beskriver först vad som går fel, sedan den geometriska eller materialrelaterade lösningen som möter utmaningen.

Utmaning 1

En skruvstift som inte lossnar blir ett borrarbete.

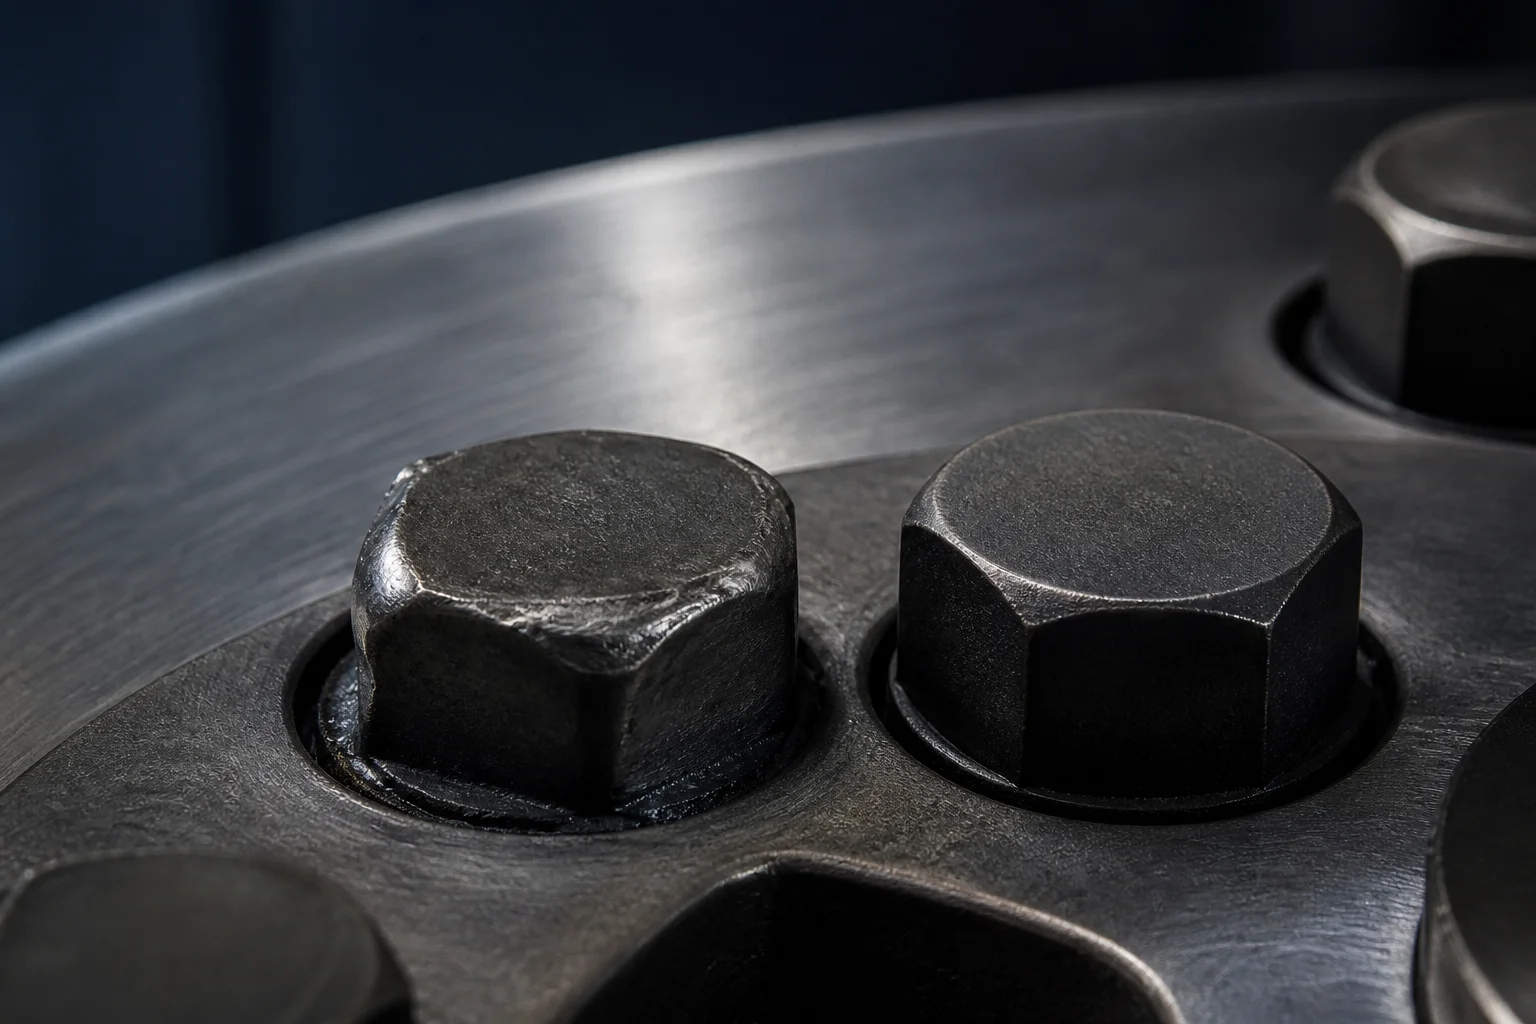
När en flänsbult har fastnat vid montering eller brutits vid demontering övergår reparationen från en skruvuppgift till en utdragningsuppgift. När den brutna änden ligger under flänsytan måste verktyget börja arbeta på en böjd, hårdad yta utan centreringshål och utan plan yta att stödja sig mot, och risken att verktyget avviker från bultens mitt ökar vid varje varv. Ett hål som avviker från bultens centrum skadar flänsens gänga, vilket omvandlar ett förbrukningsproblem till ett maskinbearbetnings- och nyinspektionsproblem.
Amsuo:s svar

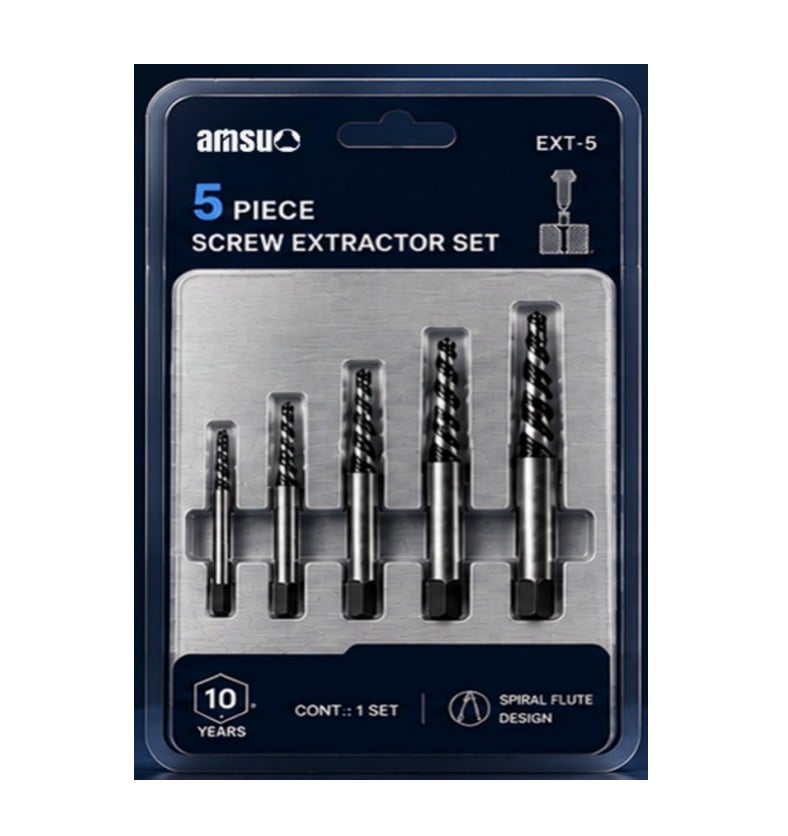
obödiga och brutna bultar → skruvutdragningsverktyg kombinerade med borrkärnor.

Extraktionen börjar med ett provborrhål som måste placeras på spetsens axel, så borrspetsens geometri och extraktorns skruvgång väljs tillsammans snarare än separat: en spets som inte glider på en böjd, hårdad yta och en extraktor vars skruvgång bitar successivt längs den återstående längden istället för att expandera den brutna änden in i gängan. När spetsen är av rostfritt stål väljs verktyg och borttagningsmetod enligt ISO 3506-1 så att extraktionen inte orsakar ny gallringsskada på en yta som redan gallrat en gång.
Utmaning 2

Tjocka skal och flänsar borrar avvikande från centrum vid genombrytning.

Med en magnetborr försvinner lastvägen som en ledningspinne ger i det ögonblick spetsen tränger igenom. En fräs som tidigare körde rakt börjar vandra, och ett stegat genomgående hål som var koncentriskt vid toppen blir excentriskt vid botten. Där detta sker svetsas hålet igen och borras på nytt, vilket innebär att en kvalificerad svetsare och en tryckgränsinspektion inkluderas i den kritiska vägen för avbrottet.
Amsuo:s svar

excentrisk genombrytning → Multistegsborrar.

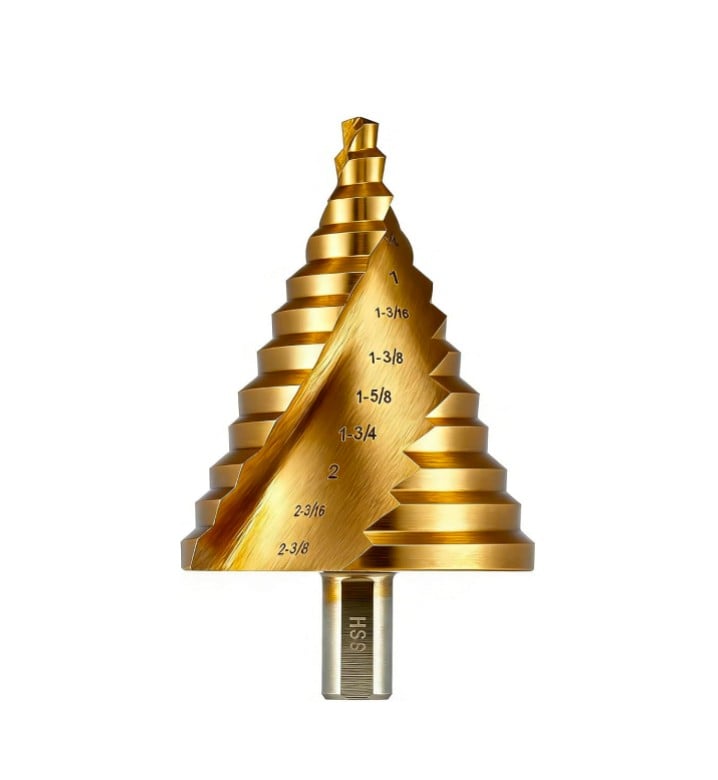
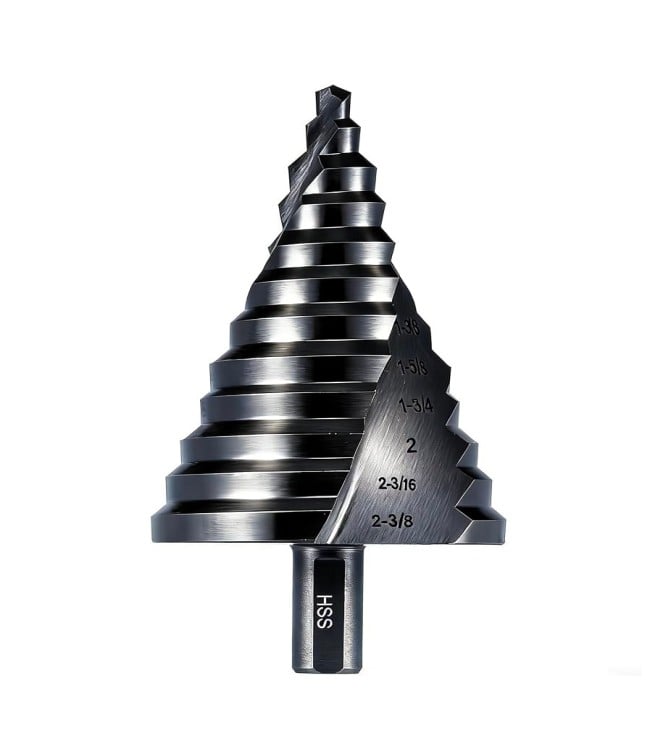
En stegad geometri har flera diametrar på en enda skaft, så att lednings- och genomgående hål borras i ett enda koncentriskt drag istället för två separata operationer som båda kan avvika. Eftersom båda diametrarna kommer från samma slipade kropp bestäms koncentriciteten mellan dem av verktyget och inte av en andra inställning, och genombrytningen på den större diametern sker medan den mindre ledningsdiametern fortfarande guider verktyget.
Utmaning 3

Svetsning och värmskala belastar en slipskiva.

Värmebeständiga oxider och svetsöverlappningar är hårdare än grundstålet och mycket svårare att skära. En skiva med fel kornstorlek glider över denna yta istället för att skära den, så operatören trycker på verktyget, skivan glaserar och fogytan återvänder från slipningen utan den profil som beläggningen eller packningen kräver.
Amsuo:s svar

belastade slipskivor → Mini-skivslipdiskar och fräsar valda efter kornstorlek och bindning.

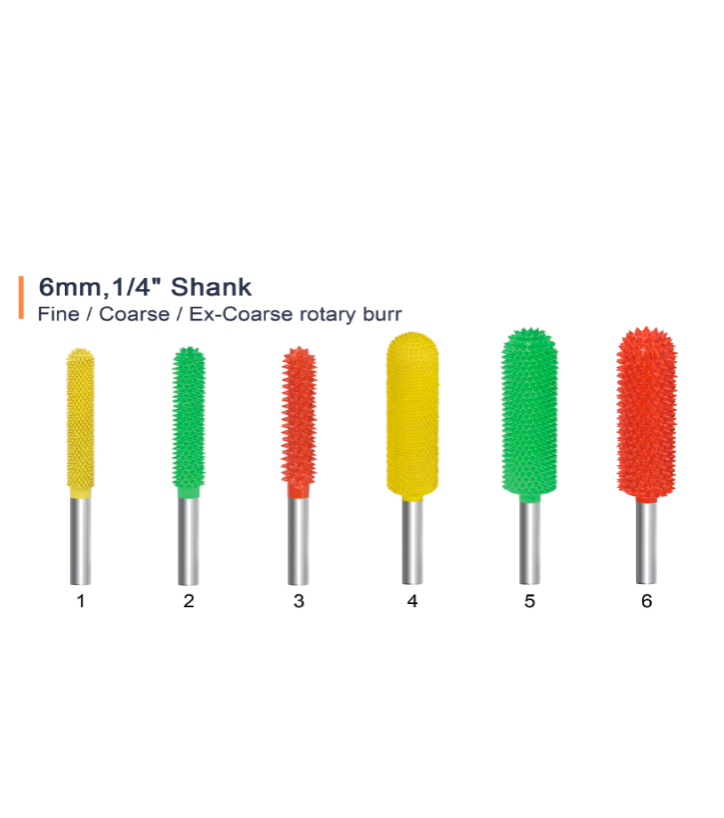
En grovare kornstorlek i en bindning som är anpassad till materialet frigör korn när bindningsbryggan slits, vilket avslöjar nya skärande punkter istället för att polera en värmehärdad ytskikt. För svetsfötter, rotändningar och gjutjärnsdefekter där en slipskiva inte kan nå in används roterande fräsborrar för att ta bort material genom skärande veck snarare än genom slitage, vilket håller omgivande yta under den temperatur vid vilken grundmaterialet ändrar sin egenskap. Dessa tre åtgärder svarar på olika faser av samma avbrott, och ingen av dem ersätter någon annan. Ett utdragsset som valts för en avskuren rostfri skruvbult orsakar fortfarande skada om guidstången avviker, och en trappad borr som är koncentrisk belastas ändå om slipskivan bredvid den är för fin.
Macro view of a heavy hex bolt head with deformed corners beside an intact bolt on a flange face
Produktserier

Familjerna som motsvarar detta användningsområde

Drill Bits

Boorrhuvuden

Guid- och passageshål genom flänsar, skalväggar och rälsplattor

Svar: Guidstång som avviker på en böjd eller härdad yta

Standard: DIN 338

Multi-Stepped Drill Bits

Multistegsborrar

Guid- och passagesdiametrar som fräsas koncentriskt i ett enda drag

Svar: Eccentrisk genombrytning på tjocka flänsar och skal

Standard: ISO 1101

Burrs

Burrar

Svetsfot, rotgång och bearbetning av gjutjärnsfel där en skiva inte kan nå fram

Svar: Materialborttagning som förändrar villkoret för den angränsande ytan

Standard: ISO 2768

Mini-Cutting Discs

Minisågskivor

Skärning av fastsatta fästdon, stift och rörledningar som måste frigöras

Svar: Belastning och glansbildning på skiva vid svetsning och värmskala

Standard: EN 12413

Screw Extractors

Skruvutdragare

Borttagning av avskurna och skadade stift utan att skära in i modergängan

Svar: Stiftborttagning som skadar flänsens gänga

Standard: ISO 3506-1

Drill Sets

Trillsets

Avbrottspaket som täcker flera håldiametrar för ett och samma arbete

Svar: Upprepade återbesök på lager för en andra storlek

Standard: DIN 338

Power Tools Accessories Sets

Tillbehörssatser för elverktyg

Sammanställning av borr, drivverktyg och slipaccessorier för en arbetsfront

Svar: Omatchande tillbehör som inte passar verktyget på platsen

Standard: ISO 286-1

Standarder och specifikationer

Siffrorna bakom påståendena

Tabellen anger parametern, standarden som fastställer den och varför en anläggnings kvalitetsfunktion kontrollerar den.

Parameter Referensstandard Vad standarden fastställer Varför köparen kontrollerar den
Fästdonens mekaniska egenskaper ISO 898-1 Egenskapsklasser, provbelastning, draghållfasthet och hårdhetskrav för skruvförbindelser Bekräftar att fästdonet och det verktyg som används på det är specificerade utifrån samma grund
Vridmoment och klämkraft ISO 16047 Hur sambandet mellan vridmoment och klämkraft bestäms för en skruvförbindelse Förklarar vad en åtdragningsfigur faktiskt representerar
Manuella vridmomentverktyg ISO 6789 Krav och kalibrering av handverktyg för vridmoment Bekräftar att åtdragningsverktyget som används på plats är spårbar
Rörflänsdimensioner ASME B16.5 Fläns- och skruvdimensioner för rörflänsar Bekräftar skruvpinnens positioner och spel innan arbetslaget anländer
Rostfria fästmaterial ISO 3506-1 Mekaniska egenskaper och kvaliteter för rostfria fästdon Ställer grunden för att undvika gallring vid rostfria gränssnitt
Skruvborrars dimensioner DIN 338 Nominell diameter, skaft- och spårförhållanden för en standard spiralborr Bekräftar att borrverktyget är kompatibelt med maskinen och kolletten
Geometrisk toleransering ISO 1101 Hur form, orientering, läge och run-out anges Bekräftar att kraven på koncentricitet för stegade verktyg är entydiga
Toleranser och passningar ISO 286-1 Systemet för toleranser och passningsklasser för cylindriska egenskaper Bekräftar att driv- och skaftpassningar enats i ritningen
Säkerhet för sammansatta slipmedel EN 12413 Säkerhetskrav, märkning och tillåten varvtal för bundna slipmedel Verifierar att en skiva kan köras på maskinen i verkstaden
Hårdhetstestning ISO 6508-1 Rockwell-testmetoden och kraven på redovisning Ger en skala för att jämföra värmebehandlingsförhållandet
Korrosionsprovning ISO 9227 Metoden för neutral salt-spruttest Tillhandahåller en gemensam grund för korrosionsanspråk
Hur vi verifierar

Organiserat kring metod, inte kring en offentlig siffra

Verifieringen här är organiserad efter metodkategori, eftersom ett avbrottsverktyg bedöms utifrån om det passar, om det behåller sin form och om det överlever fogningen där det används. Mätvärden är kopplade till en specifik ritning och följer med batchregistret; kategorierna nedan beskriver vad som undersöks och på vilken grund.

Dimensionella och geometriska kontroller omfattar de egenskaper som avgör passform och koncentricitet: driv- och skaftdimensioner i förhållande till den refererade standarden, skärdiametrar i förhållande till ritningen samt run-out angiven som en geometrisk tolerans enligt ISO 1101 snarare än som en ungefärlig beskrivning. Där en ritning inte anger en enskild tolerans för en egenskap gäller ISO 2768:s standardtolerans.

Hårdhet och värmebehandlingsförhållande undersöks med den standardiserade metoden ISO 6508-1 på det aktuella materialet. Detta görs eftersom en härdad yta över en mjuk kärna beter sig annorlunda än en genomhärdad del under cyklisk belastning, och en enda ytavläsning kan inte skilja mellan dessa två fall.

Ytillstånd och korrosionsskydd bedöms som behandlingsresultat: täckning och tillstånd efter plätering, beläggning eller strålning, med där så är relevant en jämförande saltnebelsprovning enligt ISO 9227-metoden. Klibbiga slipmedel produkter kontrolleras mot säkerhetskraven i EN 12413. Verktyg för fästdelar avsedda för rostfria gränssnitt granskas mot klistringsrelaterade krav i ISO 3506-1 snarare än att behandlas som vanlig stålarbeten.

Spårbarhet upprätthålls på partinivå, så att en levererad konsignation kan kopplas till dess materialparti och till det protokoll som godkände den. Materialcertifikat följer stålpartier där specifikationen kräver det. Förstörande karaktärisering, inklusive vridmoment vid brott och cykliskt drivslitage, ordnas på begäran för en angiven produktfamilj, med metoden och provningsvillkoren angett tillsammans med resultatet. Kapaciteter som vi inte har inomhus identifieras som sådana, och provning utförs av externa parter istället for att presenteras som vår egen.

Anpassning & leverans

Tre nivåer av samarbete, en sekvens

Anpassning erbjuds på tre nivåer, och rätt nivå beror på om en befintlig godkännande måste bibehållas trots ändringen.

Nivå 1 – Privatmärkning
Er varumärkesnamn appliceras på kvalificerad verktygsmateriel. Ingenting i ritningen eller inspektionssekvensen ändras, vilket innebär att ett befintligt tekniskt godkännande eller fabrikskvalificering förblir giltigt – en aspekt som är viktig där omkvalificering skulle kräva en ny provkampanj schemalagd kring avbrottens kalender.
Nivå 2 – specifikations- och förpackningsändring
Förpackningsantal, kitting efter gemensam typ eller flänsstorlek, streckkods- och etikettkrav samt överenskomna ändringar av beläggning eller passformsklass för en öppning. Kitting efter arbetsfront ingår här, så att en arbetsgrupp får en låda per fläns eller per system i stället för att själv sammanställa sin egen utrustning från lager.
Nivå 3 – prov- och ritningsdriven utveckling
Ny verktygning enligt ditt ritnings- eller provexempel, med tillverkningsgranskning utförd innan något material skärs. Detta är vägen som används för icke-standardiserade öppningsstorlekar och för verktygning anpassad till en specifik nyckel eller maskinmodell, där gränssnittsmåtten är unika för en viss utrustning. Sekvensen är fastställd: kravgranskning, tolkning av ritning eller provexempel, tillverkningsgranskning, verktygning, första-artikelkontroll, godkännande, serietillverkning. Minimimängder och leveransdatum anges per projekt eftersom båda beror på antalet verktyg och ritningens komplexitet; för avbrottstillsyn anges vid offert om ett namngivet tidsfönster är möjligt, snarare än att anta det.
Köparens frågor

Vad inköpsavdelningar frågar först

Hur prissätts avbrottsverktyg?

Från driv- eller öppningsstorlek, materialet och dess värmebehandlingsprocess, antalet bearbetningssteg samt den tillämpade kontrollen. En produktionsartikel och en provad artikel är olika produkter och har olika priser. Skicka detaljer om förbindningen och verktygsmodellen så att vi kan ge ett citat baserat på angivna villkor.

Kan verktyg anpassas till vår specifika nyckel eller maskin?

Ja, på nivå 3. Skicka ritningen för utmatningsgränssnittet eller ett prov, och passformen kontrolleras innan leverans. Om en anläggning kör en blandning av maskinmodeller anger vi vilka modeller som ett gemensamt verktyg kan användas för och vilka som kräver egna verktyg.

Kan vi testa något innan ett avbrott?

Ja. Prov levereras tillsammans med relevant kontrollprotokoll, och om förbindningen är ovanlig är det mer informativt att skicka en sektion av fästdelen eller flänsen än att skicka en specifikation. Tester planeras vanligtvis långt i förväg före avbrottsfönstret snarare än under det.

Vad följer med en leverans?

En partibegränsad kontrollrapport som omfattar de egenskaper som avtalats för komponenten, samt materialcertifikat för stållotter där sådana är tillämpliga. Resultat från destruktiva tester och jämförelser av salt-spray-tester finns tillgängliga på begäran för en specificerad produktfamilj.

Kan ni hålla lager för en planerad avstängning?

Lageravtal fastställs per projekt och per tidsfönster, inklusive stadievisa leveranser och kitting per arbetsfront. Om ett visst tidsfönster kan stödjas fullständigt bekräftas vid offertställning, eftersom detta beror på verktygsrutten och de aktuella kvantiteterna.

Redo att specificera den?

Skicka detaljen för fogningen, maskinmodellen och datumet för avstängningen – vi svarar då med en rekommenderad verktygsbas och en offert baserad på denna. Om ett provpassar bättre in i ert schema kan ni begära ett prov och ange vilken fogning det ska användas på.

Få ett offertförslag inom 24 timmar Begär en gratis prov

Få ett kostnadsfritt offertförslag

Vår representant kommer att kontakta dig inom kort.
E-post
Mobil
Namn
Företagsnamn
Meddelande
0/1000