Obtenga un presupuesto gratuito

Nuestro representante se pondrá en contacto con usted pronto.
Email
Móvil
Nombre y apellidos
Nombre de la empresa
Mensaje
0/1000
Industrias
Inicio> Industrias

Generación de energía

Generación de energía
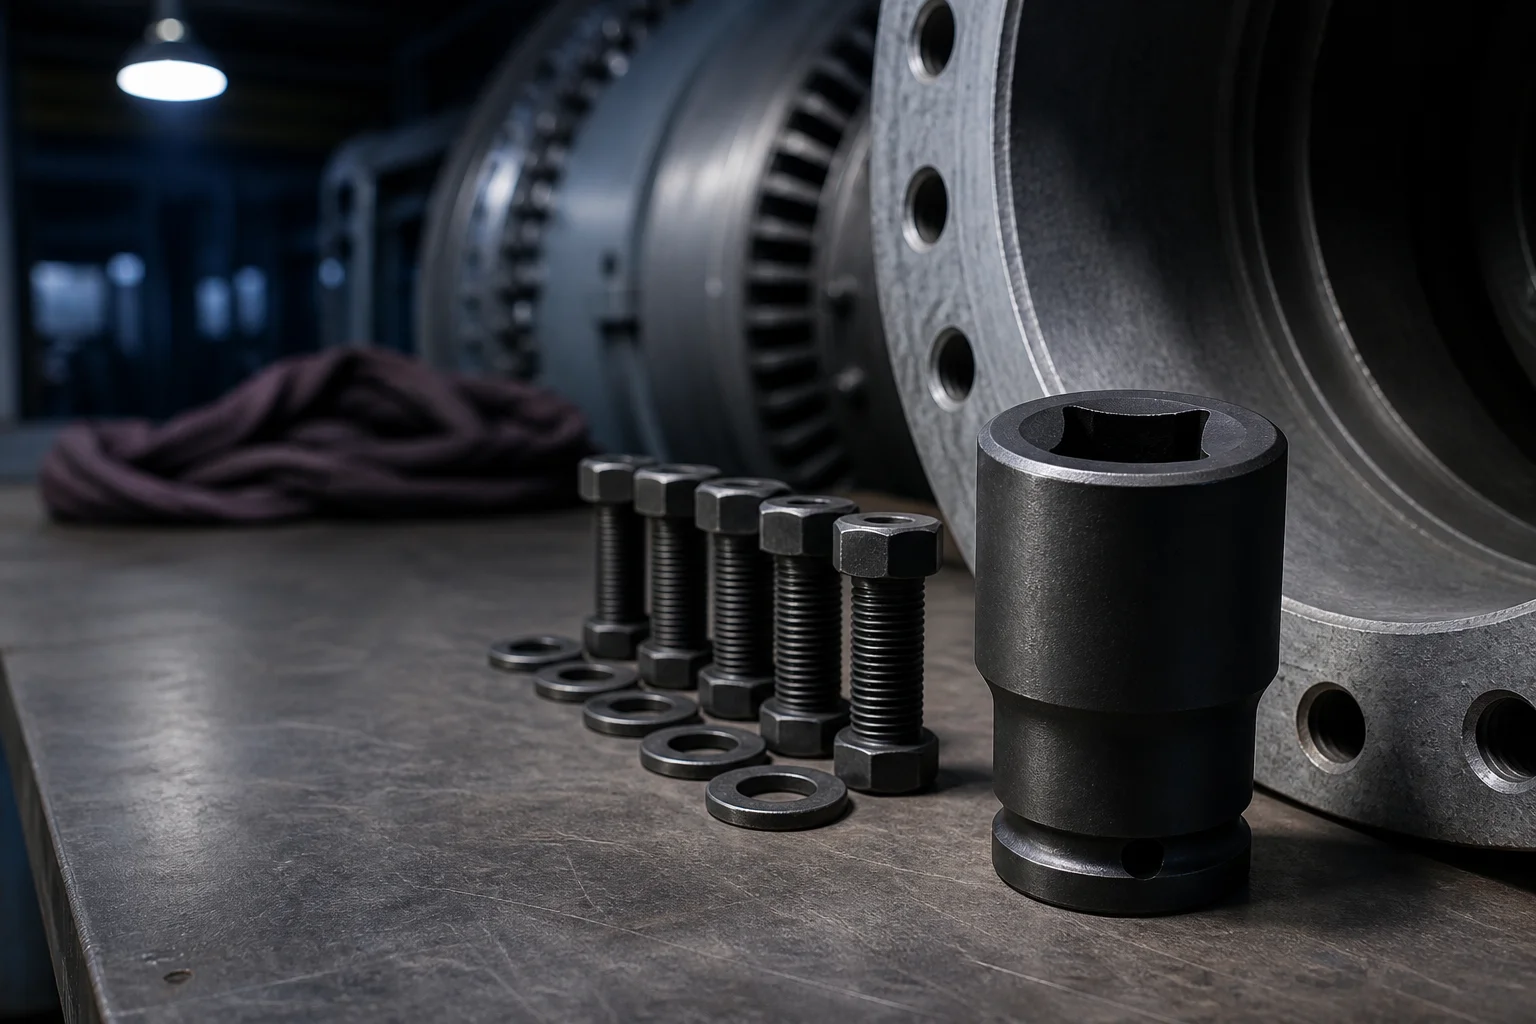
Plant maintenance bolting workstation with a large square-drive impact socket, heavy hex bolts and a drilled pipe flange
Generación de energía

Consumibles para perforación y mantenimiento dimensionados para ventanas de paradas programadas

Durante una parada programada, la herramienta o bien permite completar la reparación o bien retrasa la fecha de reinicio.

Solicite un presupuesto en 24 h Solicite una muestra gratuita

La generación de energía es un negocio medido en horas de parada programada, no en unidades despachadas. Las carcasas de turbinas, las bridas de calderas y las secciones de torres se cierran una sola vez, hasta alcanzar un valor de par, normalmente con la planta fuera de servicio y una curva de reinicio pendiente detrás del equipo de trabajo. Cada consumible utilizado en ese trabajo acorta o alarga la duración de la tarea. Esta página explica cómo se especifican las herramientas que suministramos para trabajos durante paradas programadas, el fundamento técnico de cada decisión y la forma en que un grupo de ingeniería de planta puede verificar nuestra metodología.

Instantánea del sector

Cuatro variables que determinan el resultado

La selección de consumibles en una central eléctrica resuelve cuatro preguntas antes de discutir el precio: qué impulsa la herramienta, contra qué material se trabaja, qué norma de interfaz debe cumplirse y qué tipo de fallo saca el conjunto fuera de servicio.

Equipos principales de procesamiento
Taladros con base magnética para trabajo en bridas y carcasas, llaves de par hidráulicas y neumáticas, llaves de impacto, amoladoras rectas y angulares, sierras de vaivén para tornillos atascados
Material que se procesa
Acero para pernos de alta y baja temperatura, grados austeníticos de acero inoxidable en conexiones de proceso, carcasas de fundición gris, chapas de aleación resistente al calor y recubrimientos soldados resistentes al calor
Normas Clave
ISO 898-1 (propiedades mecánicas de los elementos de fijación), ISO 16047 (par de apriete y fuerza de sujeción), ISO 6789 (herramientas manuales de par), ASME B16.5 (bridas para tuberías), ISO 3506-1 (elementos de fijación de acero inoxidable), DIN 338
Modos típicos de fallo
Espárragos cortados o galletados durante la extracción, desviación de la fresa al perforar bridas gruesas, saturación de los discos de desbaste al trabajar sobre soldaduras y capas de óxido por calor, perforación de agujeros piloto descentrados en carcasas curvas
Desafíos operativos

Tres fallos que generan costes a las líneas de producción

Cada reto describe qué falla y, a continuación, la decisión geométrica o de material que la resuelve.

Reto 1

Un perno que no se suelta se convierte en una tarea de perforación.

Cuando un perno de brida se agarrota al insertarse o se corta al extraerlo, la reparación deja de ser una tarea de apriete y pasa a ser una tarea de extracción. Si el extremo roto queda por debajo de la cara de la brida, la herramienta debe comenzar sobre una superficie curva y endurecida por trabajo, sin guía ni superficie plana para ubicarse, y el riesgo de desviarse hacia la rosca base aumenta con cada giro. Un agujero que se desvía del centro del perno daña la rosca de la brida, transformando un problema de consumo en un problema de mecanizado y reinspección.
Respuesta de Amsuo

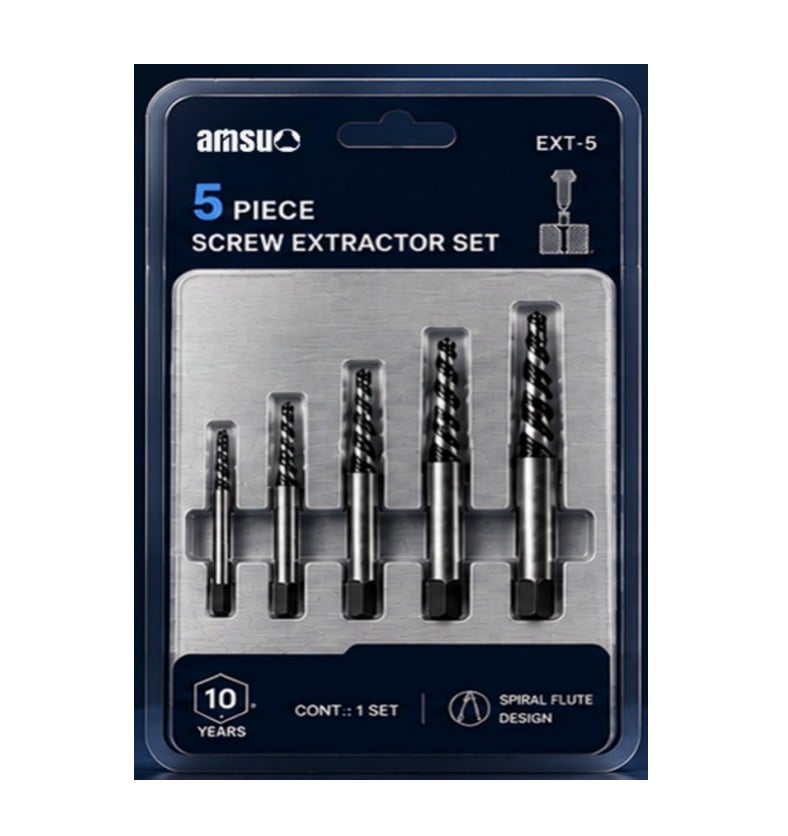
pernos obstinados y cortados → Extractores de tornillos combinados con brocas.

La extracción comienza con un agujero piloto que debe situarse sobre el eje del perno, por lo que la geometría de la punta de la broca y las ranuras del extractor se seleccionan conjuntamente, no de forma separada: una punta que no deslice sobre una superficie curva y endurecida, y un extractor cuyas ranuras muerdan progresivamente a lo largo de la longitud restante, en lugar de expandir el extremo roto dentro de la rosca. Cuando el perno es de acero inoxidable, las herramientas y el procedimiento de extracción se eligen conforme a la norma ISO 3506-1, para evitar que la extracción cause nuevos daños por galling en una interfaz que ya sufrió galling previamente.
Desafío 2

Las carcasas y bridas gruesas perforan descentradas al atravesar el material.

Con una taladradora de base magnética, la trayectoria de carga que proporciona un pasador guía desaparece en el instante en que su punta atraviesa el material. Una fresa que giraba con precisión comienza a desviarse, y un agujero escalonado de holgura que era concéntrico en la parte superior resulta excéntrico en la parte inferior. Allí donde ocurre esto, el agujero se rellena mediante soldadura y se vuelve a taladrar, lo que incorpora a un soldador calificado y a una inspección del límite de presión en la ruta crítica de la parada.
Respuesta de Amsuo

atravieso excéntrico → brocas escalonadas múltiples.

Una geometría escalonada incorpora varios diámetros en un solo vástago, de modo que el agujero piloto y el de holgura se mecanizan en un único paso concéntrico, en lugar de hacerse como dos operaciones independientes que pueden desviarse cada una por separado. Como ambos diámetros provienen del mismo cuerpo rectificado, la concentricidad entre ellos está determinada por la herramienta y no por una segunda configuración, y el atravesamiento en el diámetro mayor se produce mientras el piloto más pequeño sigue guiando la herramienta.
Desafío 3

La soldadura y la costra de óxido por calor cargan un disco de desbaste.

Los óxidos resistentes al calor y las capas de soldadura superpuestas son más duros que el acero base y mucho menos propensos a ser cortados. Un disco con un tamaño de grano inadecuado se desliza sobre esa superficie en lugar de cortarla, por lo que el operario ejerce presión sobre la herramienta, el disco se vitrifica y la cara de la junta regresa tras el acabado sin el perfil que requiere el recubrimiento o la junta.
Respuesta de Amsuo

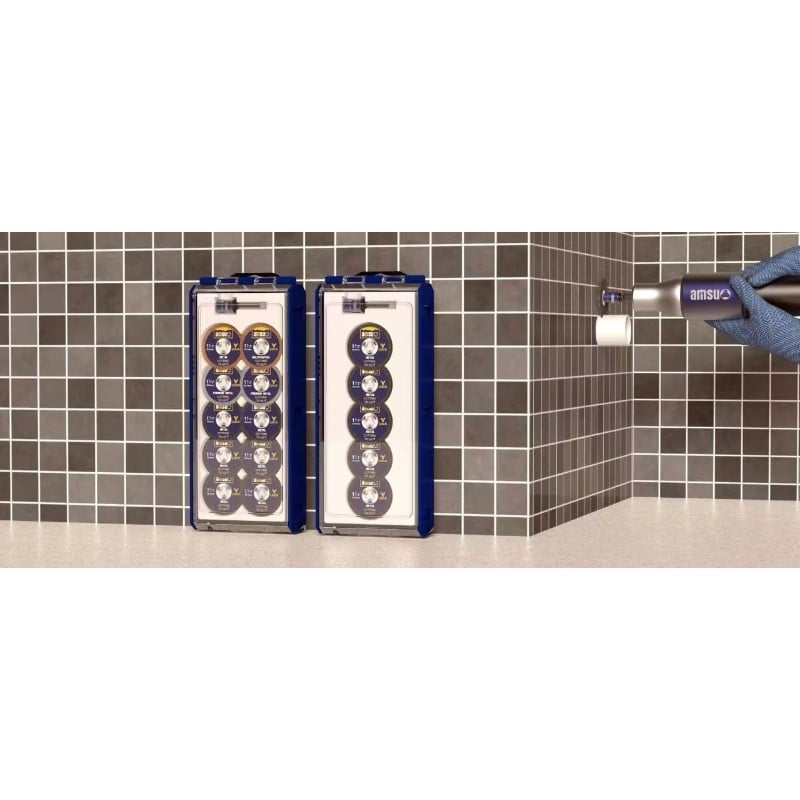
discos de acabado cargados → Discos mini de corte y fresas seleccionados según el tamaño de grano y el aglutinante.

Un grano más grueso en un conglomerado adaptado al material se desprende a medida que se desgasta el puente del conglomerado, exponiendo nuevos puntos de corte en lugar de bruñir una capa endurecida por calor. Para los cordones de soldadura, pasadas de raíz y defectos en fundición de hierro donde un disco abrasivo no puede acceder, las fresas rotativas eliminan material mediante ranuras de corte, no por abrasión, lo que mantiene la superficie circundante por debajo de la temperatura a la que el material base cambia de estado. Estas tres respuestas abordan distintas etapas de la misma parada, y ninguna sustituye a otra. Un juego de extractores seleccionado para un perno de acero inoxidable cortado sigue causando daños si la guía se desvía, y una broca escalonada que es concéntrica sigue generando carga si el disco de afinado adyacente es demasiado fino.
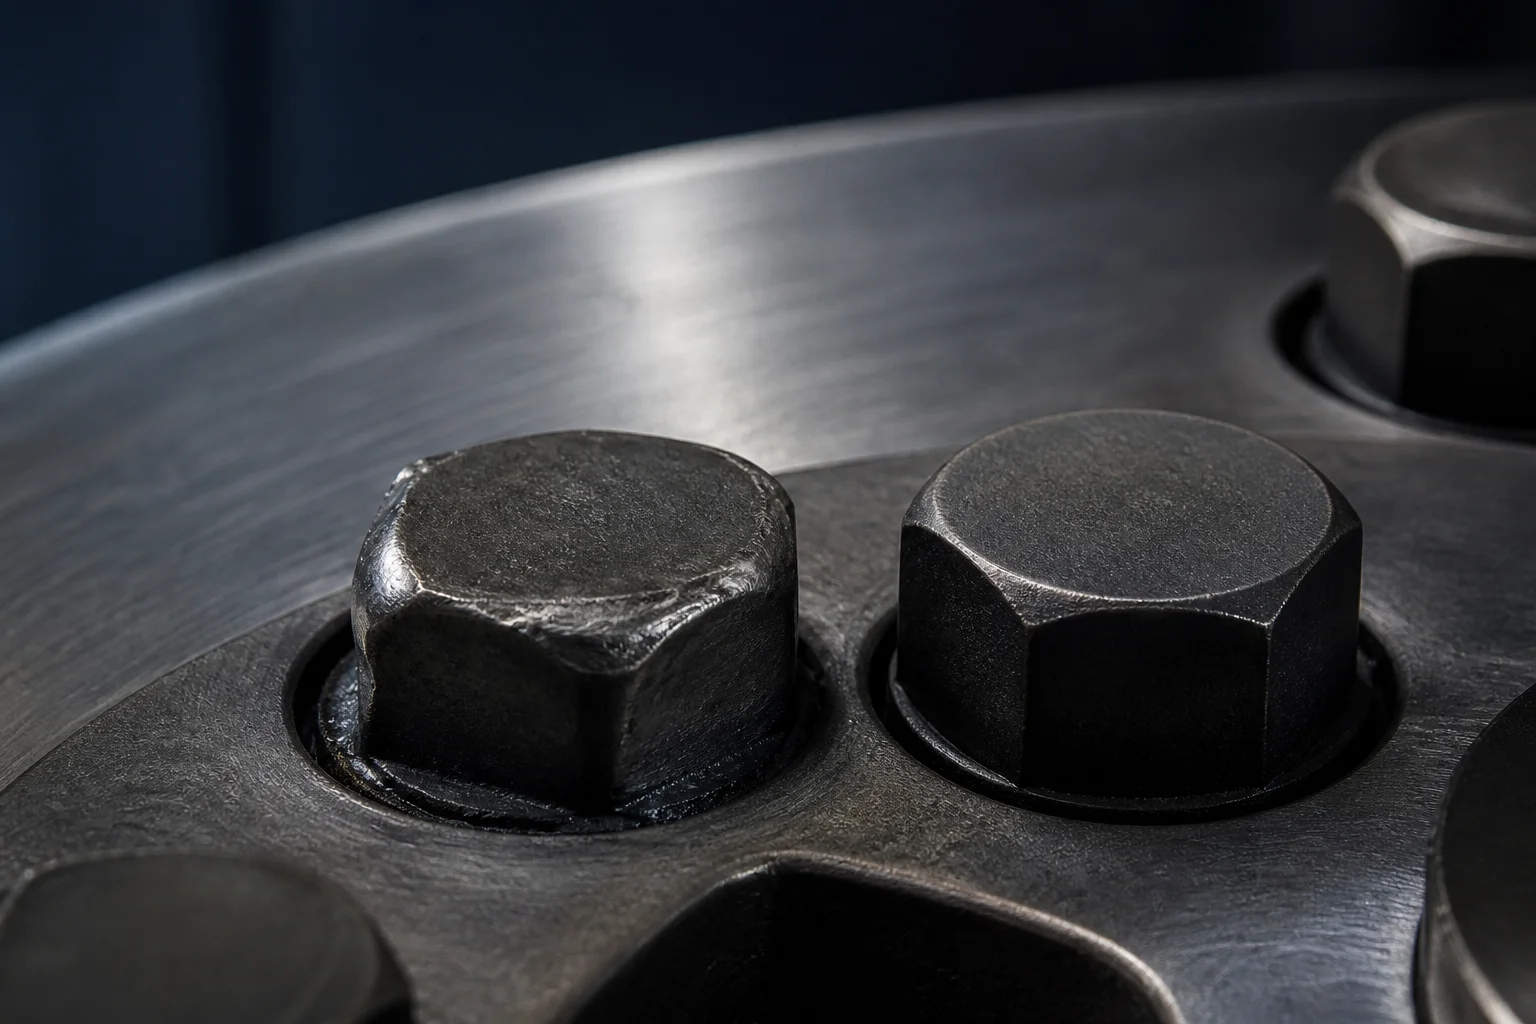
Macro view of a heavy hex bolt head with deformed corners beside an intact bolt on a flange face
Familias de productos

Las familias que corresponden a esta aplicación

Drill Bits

Brocas

Hojos de guía y de paso a través de bridas, paredes de carcasa y placas de barandilla

Respuestas: Desviación de la guía sobre una superficie curva o endurecida

Norma: DIN 338

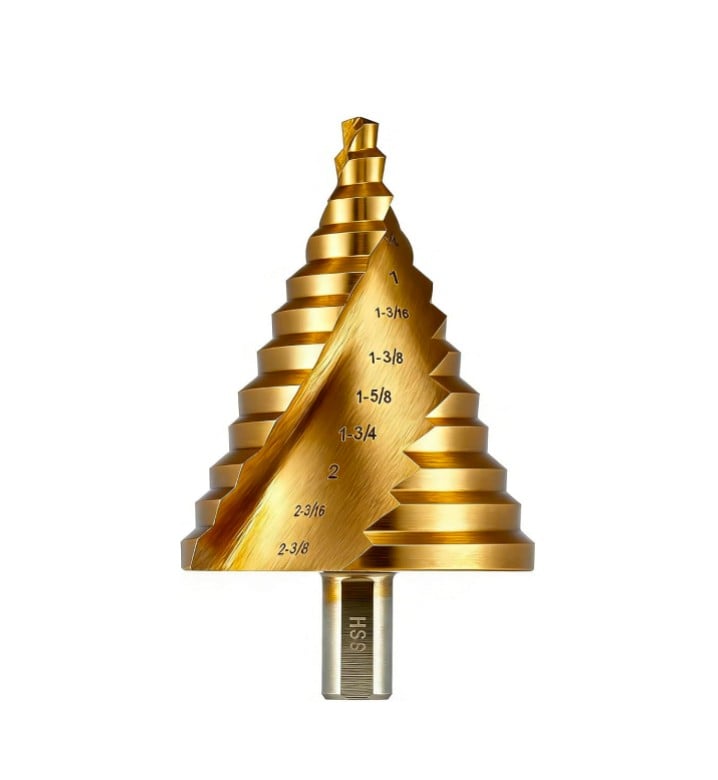
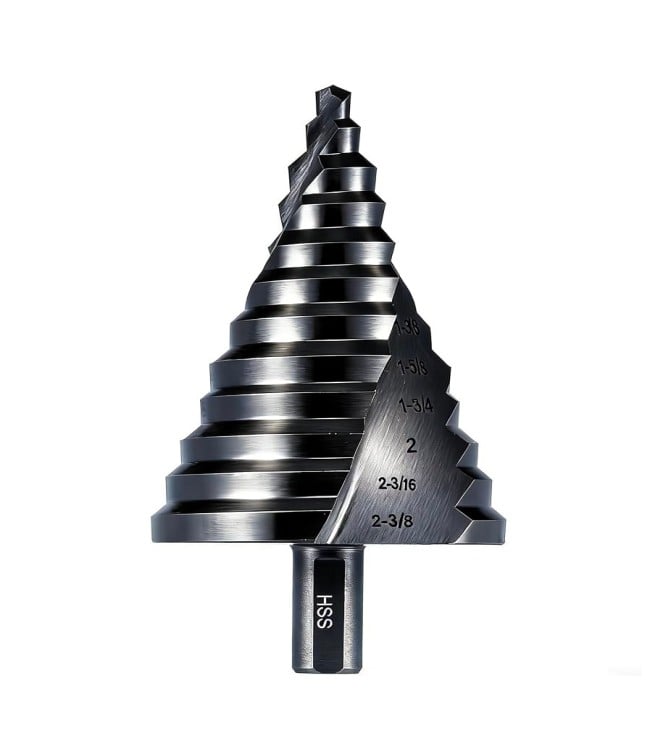
Multi-Stepped Drill Bits

Brocas de múltiples escalones

Diámetros de guía y de paso cortados concéntricamente en un solo paso

Respuestas: Perforación excéntrica en bridas y carcasas gruesas

Norma: ISO 1101

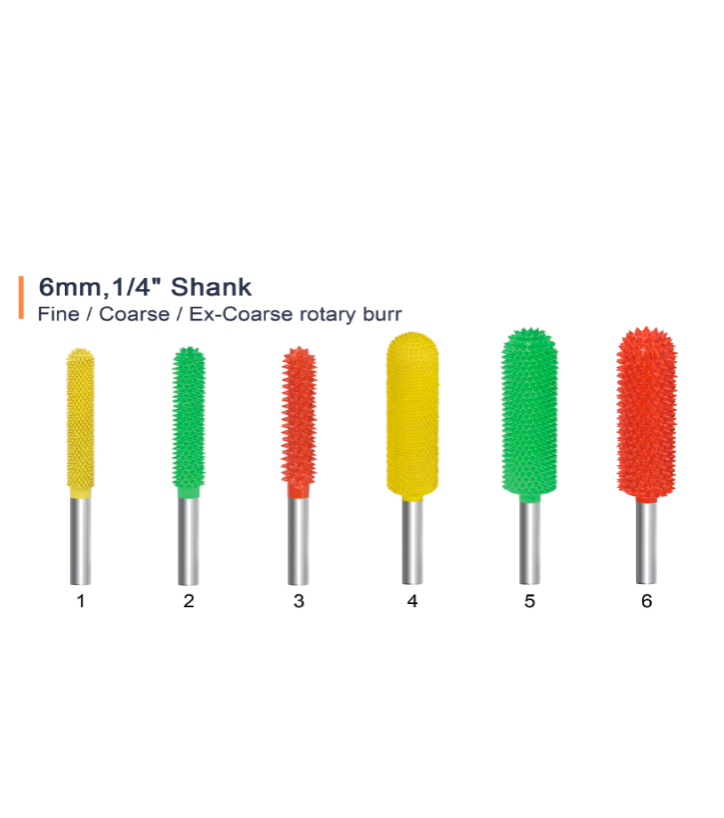
Burrs

Fresas

Preparación del cordón de soldadura, pasada de raíz y defectos en fundición de hierro donde un disco no puede acceder

Respuestas: Eliminación de material que altera el estado de la superficie adyacente

Norma: ISO 2768

Mini-Cutting Discs

Discos de corte mini

Corte de elementos de fijación atascados, pernos y tuberías que deben liberarse

Respuestas: Carga y vitrificación del disco sobre soldaduras y capas de óxido por calor

Norma: EN 12413

Screw Extractors

Extractores de tornillos

Eliminación de pernos cortados y dañados sin afectar la rosca base

Respuestas: Extracción de pernos que daña la rosca de la brida

Norma: ISO 3506-1

Drill Sets

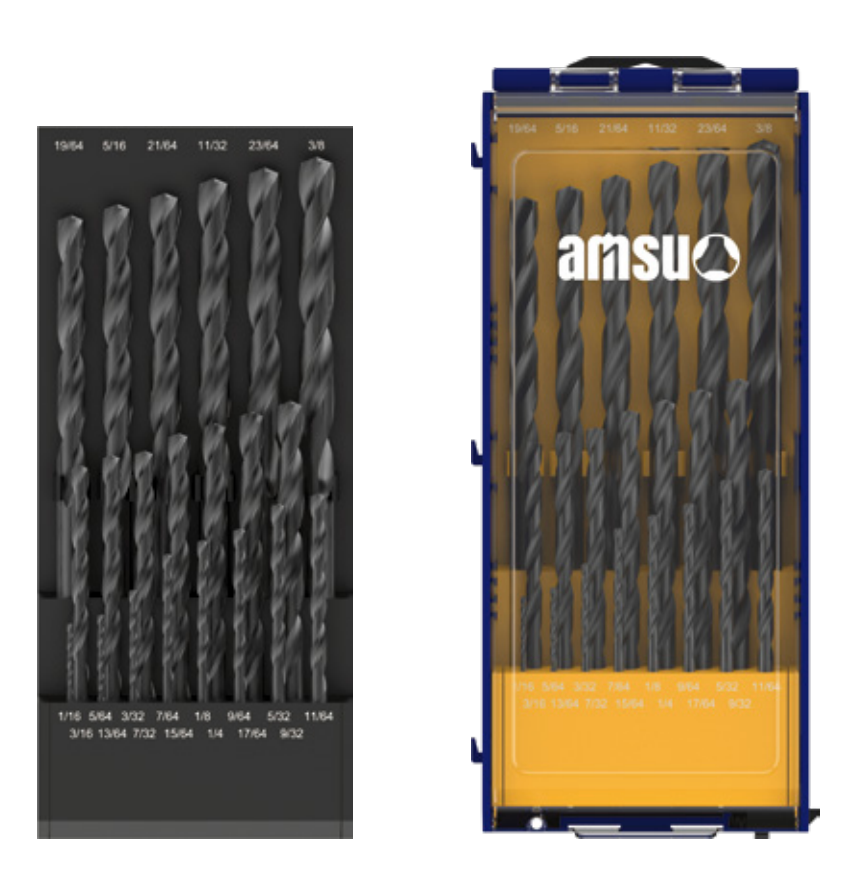
Juegos de brocas

Kits de parada que cubren varios diámetros de orificio en un mismo trabajo

Respuestas: Regresos repetidos al almacén para obtener un segundo tamaño

Norma: DIN 338

Power Tools Accessories Sets

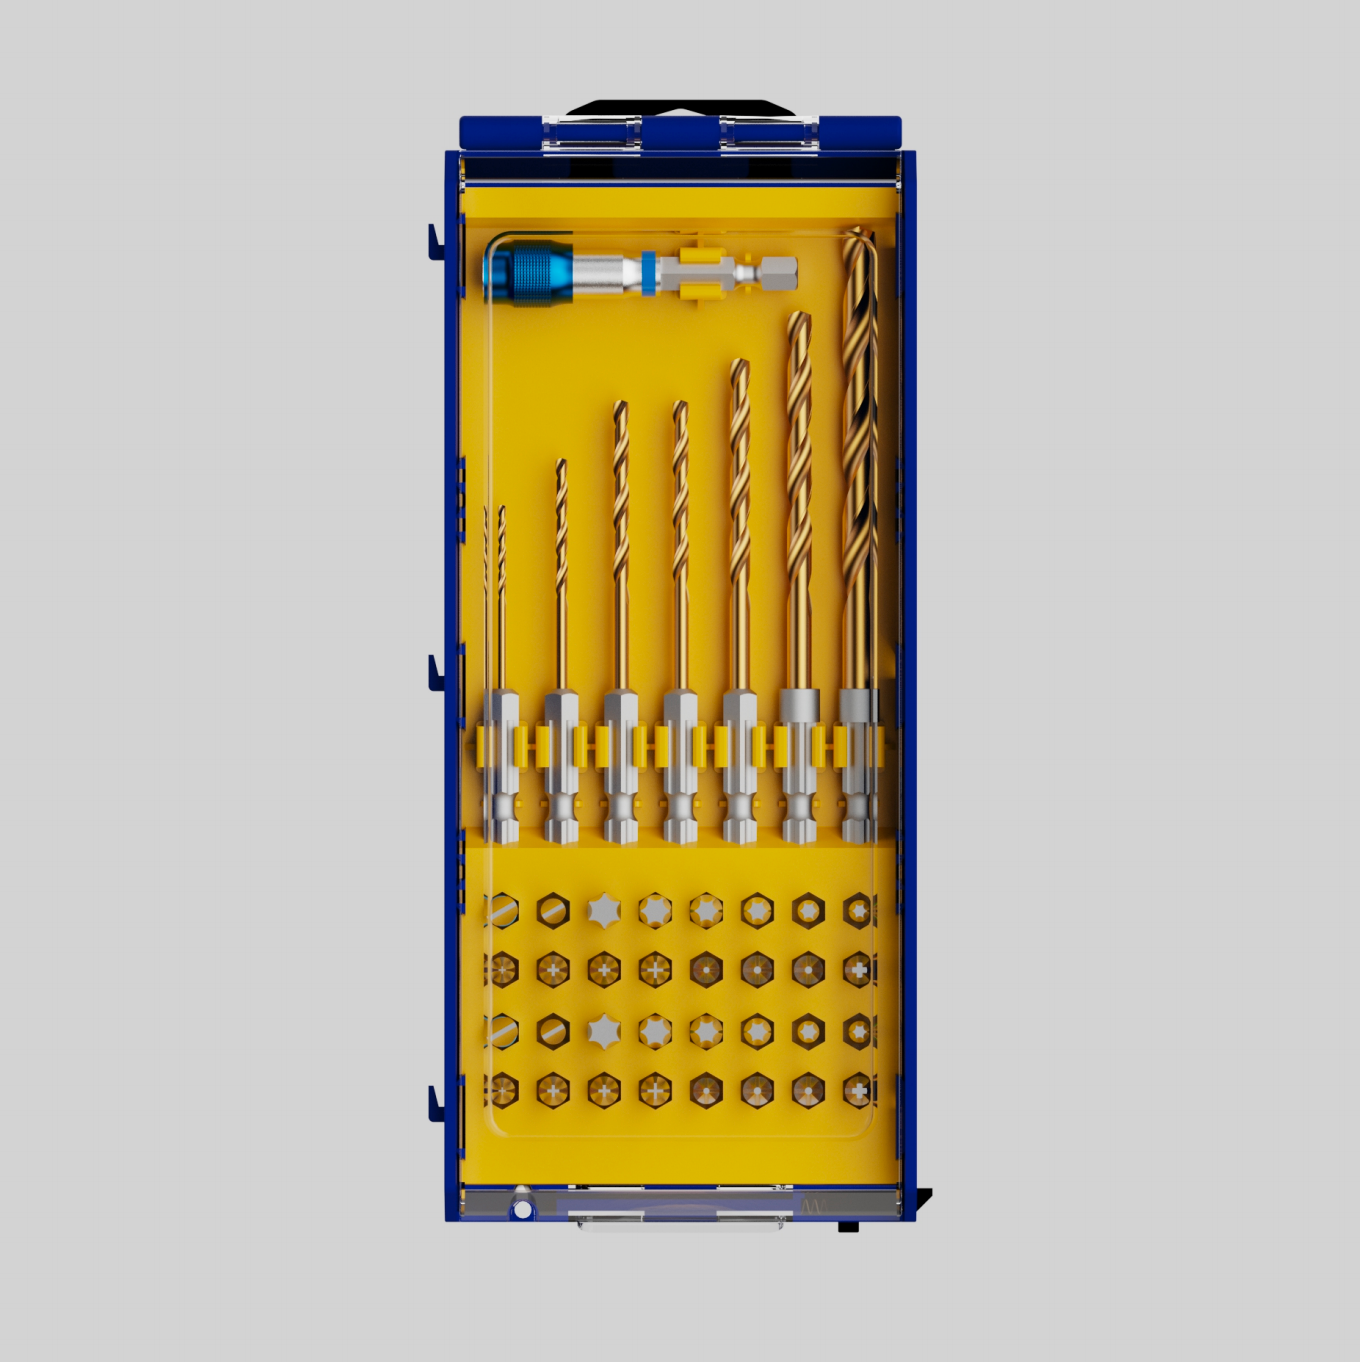
Juegos de accesorios para herramientas eléctricas

Preparación del taladro, el atornillador y los accesorios de rectificado para un frente de trabajo

Respuestas: Accesorios incompatibles que no encajan con la herramienta en el lugar

Norma: ISO 286-1

Normas y especificaciones

Los números detrás de las afirmaciones

La tabla indica el parámetro, la norma que lo establece y la razón por la cual la función de calidad de una planta lo verifica.

Parámetro Norma de referencia Lo que la norma establece Por qué el comprador lo verifica
Propiedades mecánicas de los elementos de fijación ISO 898-1 Clases de propiedades, carga de prueba, resistencia a la tracción y requisitos de dureza para tornillería Confirma que el elemento de fijación y la herramienta que actúa sobre él se especifican según la misma base
Par de apriete y fuerza de sujeción ISO 16047 Cómo se determina la relación entre el par de apriete y la fuerza de sujeción en una unión atornillada Explica qué representa realmente un valor de apriete
Herramientas manuales de par de apriete ISO 6789 Requisitos y calibración para herramientas manuales de par de apriete Confirma que la herramienta de apriete utilizada en el lugar es rastreable
Dimensiones de bridas para tuberías ASME B16.5 Dimensiones de bridas y tornillería para bridas de tubería Confirma las posiciones de los pernos roscados y las holguras antes de la llegada del equipo
Fijaciones de acero inoxidable ISO 3506-1 Propiedades mecánicas y grados para tornillos de acero inoxidable Establece la base para evitar el agarrotamiento en interfaces de acero inoxidable
Dimensiones de la broca helicoidal DIN 338 Diámetro nominal, proporciones del vástago y de las ranuras de una broca helicoidal estándar Confirma que la broca es compatible con la máquina y con el portabrocas
Tolerancias geométricas ISO 1101 Cómo se especifican la forma, la orientación, la posición y la desviación radial Confirma que los requisitos de concéntrico en herramientas escalonadas son inequívocos
Tolerancias y ajustes ISO 286-1 Sistema de tolerancias y clases de ajuste para características cilíndricas Confirma los ajustes entre eje y vástago acordados en el plano
Seguridad de los abrasivos aglomerados EN 12413 Requisitos de seguridad, marcado y velocidad máxima admisible para abrasivos adheridos Verifica si un disco puede operarse en la máquina del taller
Prueba de dureza ISO 6508-1 Método de ensayo Rockwell y requisitos de informe Proporciona una escala para comparar el estado de tratamiento térmico
Pruebas de corrosión ISO 9227 Método de ensayo de rociado salino neutro Proporciona una base común para reclamaciones por corrosión
Cómo verificamos

Organizado por método, no por una cifra publicada

La verificación aquí se organiza por categoría de método, porque una herramienta de apriete se evalúa según si encaja, si mantiene su forma y si resiste la unión en la que trabaja. Los valores medidos se vinculan a un dibujo específico y acompañan al registro del lote; las categorías siguientes describen qué se examina y sobre qué base.

Las comprobaciones dimensionales y geométricas abarcan las características que determinan el ajuste y la concéntrica: las dimensiones del accionamiento y del vástago frente al estándar de referencia, los diámetros de corte frente al dibujo y la desviación radial indicada como tolerancia geométrica según ISO 1101, en lugar de como una descripción aproximada. Cuando un dibujo no especifica una tolerancia individual para una característica, rige la tolerancia predeterminada ISO 2768.

La dureza y el estado del tratamiento térmico se examinan mediante el método normalizado ISO 6508-1 sobre el material en cuestión. Esto se hace porque una superficie endurecida sobre un núcleo blando se comporta de forma distinta a una pieza endurecida en toda su sección bajo carga cíclica, y una única lectura superficial no distingue entre ambos casos.

El estado superficial y la protección contra la corrosión se evalúan como resultados del tratamiento: cobertura y estado tras el chapado, recubrimiento o granallado, con ensayo comparativo de niebla salina según el método ISO 9227, cuando proceda. Abrasivos adheridos productos se verifican conforme a los requisitos de seguridad de la norma EN 12413. Las herramientas relacionadas con elementos de fijación destinadas a interfaces de acero inoxidable se revisan conforme a los requisitos de la norma ISO 3506-1 relativos al agarrotamiento, en lugar de considerarse como trabajo ordinario en acero.

La trazabilidad se mantiene a nivel de lote, por lo que una remesa entregada puede vincularse con su lote de material y con el registro que lo autorizó. Los certificados de material acompañan a los lotes de acero cuando la especificación así lo exige. La caracterización destructiva, incluidos los ensayos de par de rotura y desgaste cíclico bajo carga, se organiza bajo solicitud para una familia específica, indicando junto al resultado el método y las condiciones del ensayo. Las capacidades que no poseemos internamente se identifican como tales, y los ensayos se subcontratan en lugar de presentarse como propios.

Personalización y entrega

Tres niveles de participación, una única secuencia

Se ofrece personalización en tres niveles, y el nivel adecuado depende de si una aprobación existente debe mantenerse tras el cambio.

Nivel 1 — marca blanca
Su marca se aplica a las herramientas calificadas. Nada en el dibujo ni en la secuencia de inspección cambia, lo que significa que una aprobación técnica existente o una calificación de planta sigue siendo válida — un punto relevante cuando la recualificación exigiría una nueva campaña de ensayos programada alrededor del calendario de paradas.
Nivel 2 — cambio de especificación y embalaje
Cantidad por paquete, agrupación por tipo de junta o tamaño de brida, cumplimiento de códigos de barras y etiquetado, además de cambios acordados en el recubrimiento o en la clase de ajuste de una abertura. La agrupación por frente de trabajo pertenece a este nivel, de modo que un equipo recibe una caja por brida o por sistema, en lugar de seleccionar y armar su propio lote desde el almacén.
Nivel 3 — desarrollo basado en muestras y planos
Nuevas herramientas a partir de su plano o muestra, con una revisión de fabricación emitida antes de cortar cualquier material. Este es el procedimiento utilizado para tamaños de abertura no estándar y para herramientas adaptadas a una llave o modelo de máquina específicos, cuando las dimensiones de la interfaz son peculiares de un equipo determinado. La secuencia es fija: revisión del requisito, interpretación del plano o muestra, revisión de fabricación, fabricación de la herramienta, inspección del primer artículo, aprobación y producción en lote. Las cantidades mínimas y las fechas de entrega se cotizan por proyecto, ya que ambas dependen del número de herramientas y de la complejidad del plano; además, para trabajos durante paradas programadas, indicamos en la cotización si se puede cumplir una ventana temporal específica, en lugar de asumirlo.
PREGUNTAS DEL COMPRADOR

Lo primero que preguntan los equipos de compras

¿Cómo se cotiza la herramienta para paradas programadas?

Según el tamaño del eje o de la abertura, el material y su tratamiento térmico, el número de operaciones de mecanizado y las inspecciones aplicadas. Un artículo de producción y un artículo ensayado son productos distintos y tienen precios diferentes. Envíenos los detalles de la junta y el modelo de la herramienta, y le proporcionaremos una cotización basada en los criterios especificados.

¿Se pueden adaptar las herramientas a nuestra llave o máquina específica?

Sí, en el nivel 3. Envíenos el plano de la interfaz de salida o una muestra, y verificaremos el ajuste antes del envío. En instalaciones donde se operan varios modelos de máquinas, indicaremos qué modelos pueden utilizar una misma herramienta y cuáles requieren herramientas específicas.

¿Podemos probar algo antes de una parada programada?

Sí. Se suministran muestras junto con el correspondiente registro de inspección; cuando la junta es poco común, enviar un tramo del elemento de fijación o de la brida resulta más ilustrativo que enviar una especificación. Las pruebas normalmente se programan con suficiente antelación respecto a la ventana de parada, no dentro de ella.

¿Qué acompaña a un envío?

Un registro de inspección por lote que abarca las características acordadas para la pieza, además de los certificados de material para los lotes de acero, cuando corresponda. Los resultados de ensayos destructivos y las comparaciones de prueba de niebla salina están disponibles, bajo solicitud, para una familia específica.

¿Pueden mantener existencias durante una parada planificada?

Los acuerdos sobre almacenamiento se establecen por proyecto y por ventana, incluidas las liberaciones escalonadas y el empaquetado por frente de trabajo. Si una ventana determinada puede atenderse completamente se confirma en la cotización, ya que depende de la ruta de herramientas y de las cantidades involucradas.

¿Listo para especificarla?

Envíe los detalles de la junta, el modelo de máquina y la fecha de la parada, y le responderemos con una base recomendada de herramientas y una cotización correspondiente. Si una prueba se adapta mejor a su programa, solicite una muestra e indíquenos en qué junta se utilizará.

Solicite un presupuesto en 24 h Solicite una muestra gratuita

Obtenga un presupuesto gratuito

Nuestro representante se pondrá en contacto con usted pronto.
Email
Móvil
Nombre y apellidos
Nombre de la empresa
Mensaje
0/1000