Добијте бесплатни цитат

Наш представник ће вас ускоро контактирати.
Е-маил
Мобилни
Име
Име компаније
Порука
0/1000
Industrije
Домаћи Industrije

Производња енергије

Производња енергије
Plant maintenance bolting workstation with a large square-drive impact socket, heavy hex bolts and a drilled pipe flange
Производња енергије

Потребни материјали за израду рупа и одржавање у величини за прозор са планираним прекидом

У случају прекида, алат или очисти поправку или рестарт датум.

Добијте цитат за 24 сата. Захтевите бесплатни узор

Производња енергије је посао који се мери у часовима прекида, а не у испорученим јединицама. Турбински корпуси, фланже котала и секције кула се затварају једном, на број крутног момента, обично са инсталацијом ван радила и кривом за поновно покретање која се налази иза посаде. Сваки потрошни материјал у тој служби или скраћује посао или га продужава. На овој страници се објашњава како се инструменти које испоручујемо за рад на прекиду, механизам иза сваке одлуке и начин на који група инжењерских инжењера може проверити нашу базу.

Снимка индустрије

Четири променљиве које одређују исход

Избор потрошника у електрани решава четири питања пре него што се расправља о цени: шта покреће алат, против ког материјала се ради, који стандард интерфејса мора бити испуњен и који неуспех изводи монтаж из употребе.

Главна опрема за обраду
Магнитне бушилице за рад на фланзи и корпусима, хидраулични и пнеуматични кључеви за вртежни момент, ударни кључеви, равни и угловни брусачи, резикватне пиле за заплене заплене
Материјал који се обрађује
Високотемпературни и нискотемпературни болтни челик, аустенитни нержавији квалитет на процесним спојевима, љушки од ливеног гвожђа, топлотоупорне легуране плоче и заваривачке прекривања
Кључни стандарди
ИСО 898-1 (механичка својства спојних материјала), ИСО 16047 (вртовни момент и сила за заплене), ИСО 6789 (ручни алати за вртовни момент), АСМЕ Б16.5 (плане за цеви), ИСО 3506-1 (вртовни елементи од нерђајући
Типични начини неуспеха
Пружњаци сече или галирају током уклањања, резач се креће на пробију на дебљим фланзима, завршивање дискова на заваривачу и топлотну скалу, пилотне рупе које трче од центра на кривим корпусима
Проблем операције

Три неуспеха која су линије коштала новца

Сваки изазов наводи шта не иде у реду, а затим геометрију или материјалну одлуку која одговара.

1. изазов

Коцка која не пушта постаје бушилица.

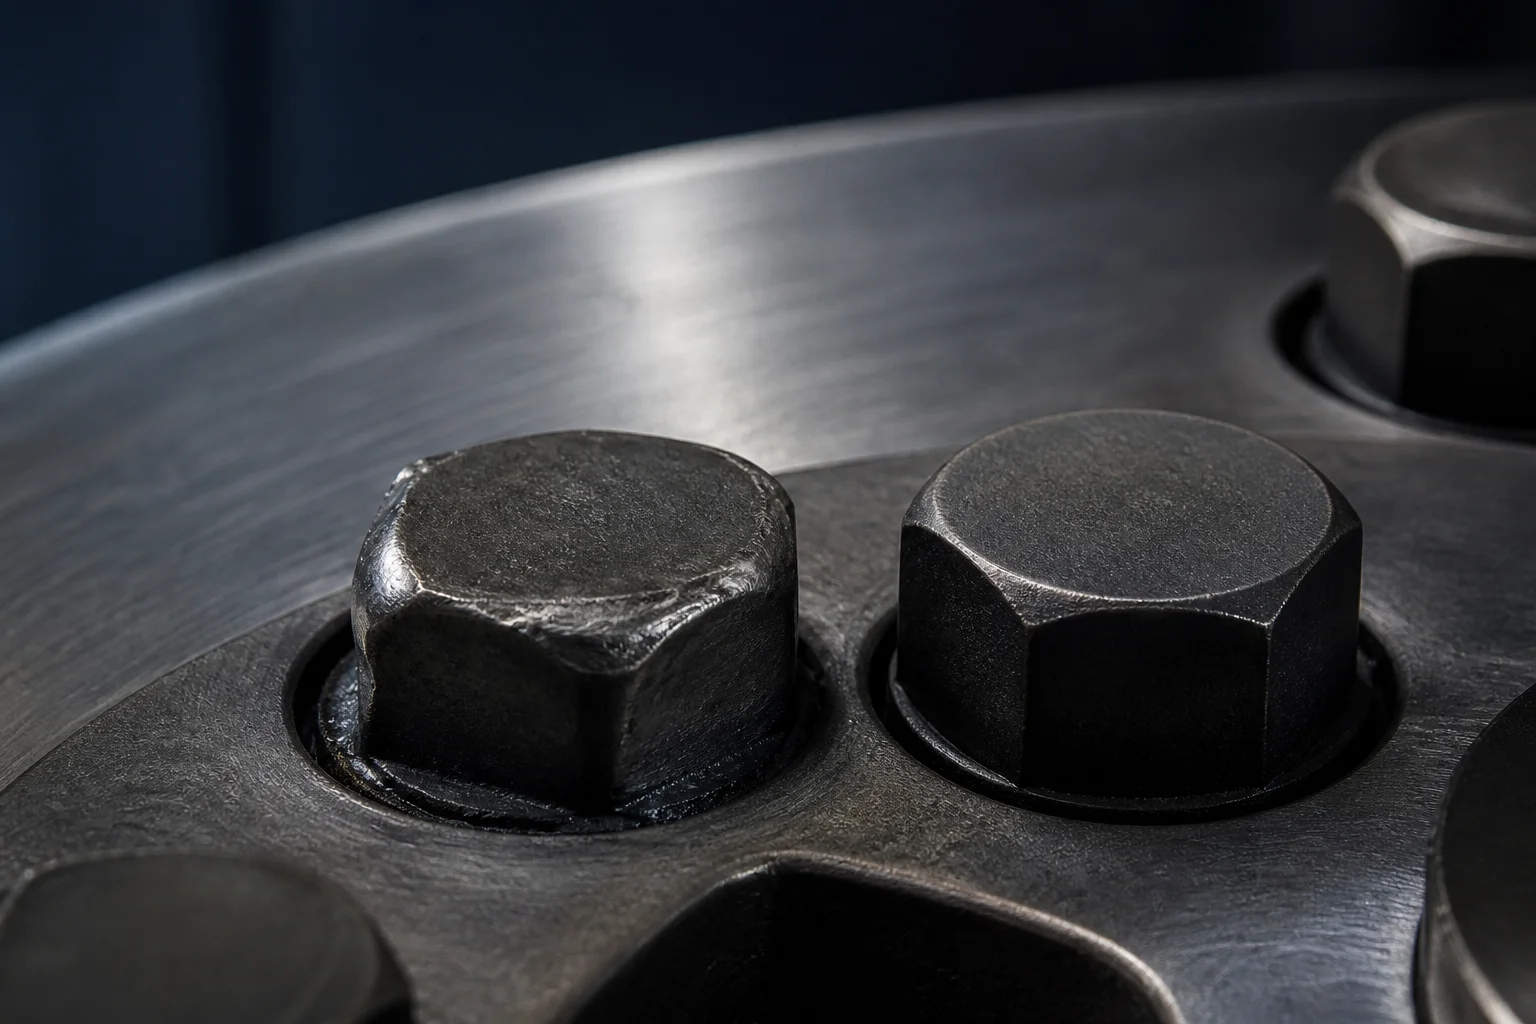
Када је штицање фланге галило на путу у или сече на путу из, поправка престаје да буде задатак за буцање и постаје задатак за излазак. Када се сломљени крај налази испод лица фланже, алат мора да почне на закривљеној, тврдој површини без пилота и неплосног места за локацију, а ризик од дрейфања у матичну низу расте са сваком окретом. Дупка која се одвија од центра запчане коцке оштећује ниту фланже, што претвара проблем са потрошњом у проблем за обраду и поновну инспекцију.
Одговор Амсуо

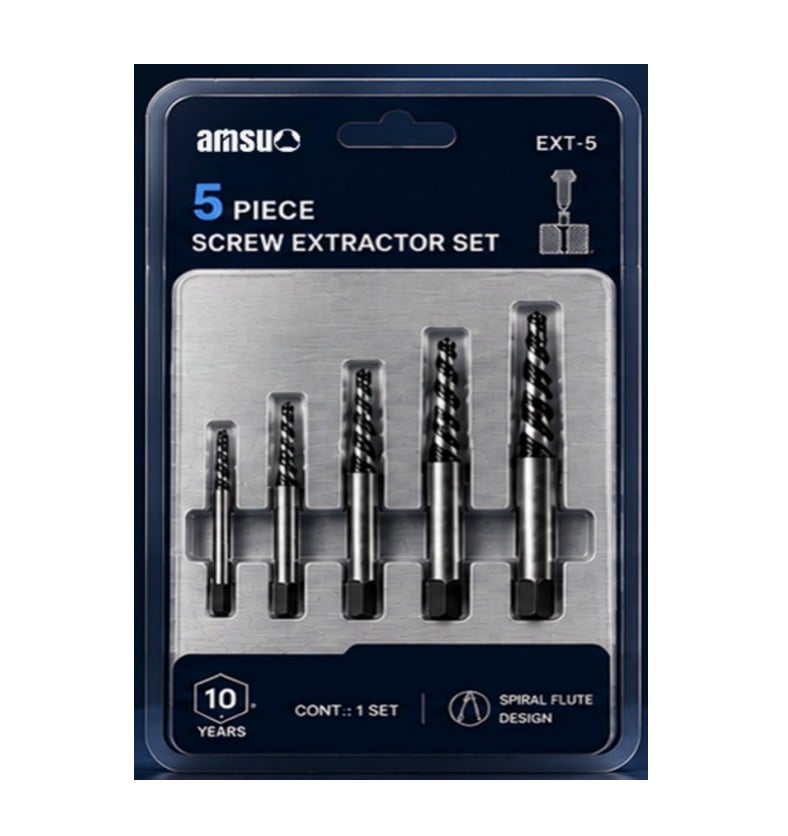
тврдоглави и резани штитови → Вирне екстрактори у параду са бушилицама.

Екстракција почиње пилотном рупом која мора да седи на оси за бушење, тако да се геометрија бушилочке тачке и екстракторска флејта бирају заједно, а не одвојено: тачка која не коцка на закривљеној, оштрилој површини и екстрактор Када је штица нержавења, алати и метода уклањања одабрани су према ИСО 3506-1 тако да екстракција не додаје нове оштећења на интерфејс који је већ једном галиран.
2. изазов

Дебеле љуске и фланжеви буше од центра у пробију.

Са бушилицом са магнетном основом, пут оптерећења који пружа пилотски пин нестаје у тренутку када тачка пробије. Резач који је трчао по правилу почиње да лута, а дупка са степеницама која је била концентрична на врху је ексцентрична на дну. Када се то деси, рупа се завари и поново буши, што квалификовано заваривача и инспекцију притиска границе у критичном путу прекида.
Одговор Амсуо

од центра пробој → вишестепени бушилице.

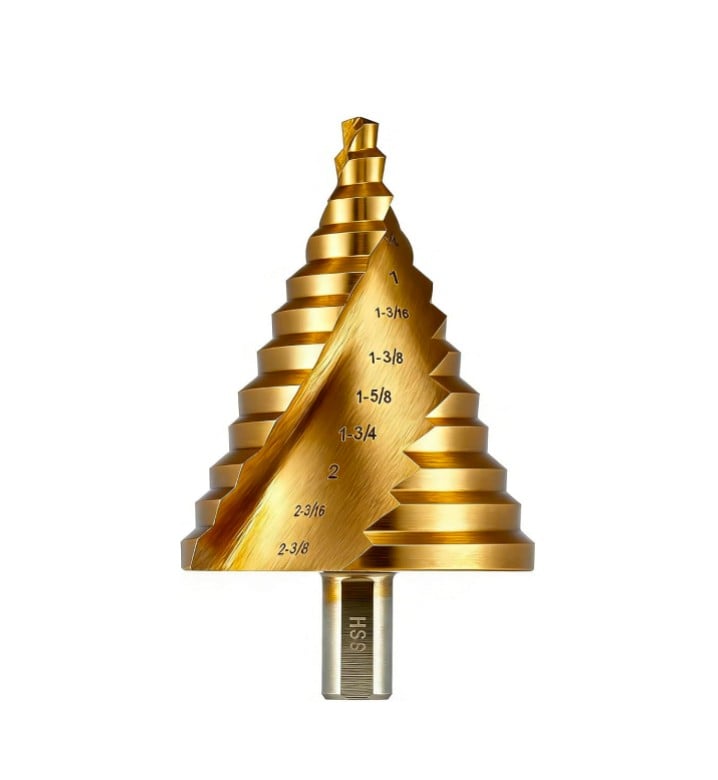
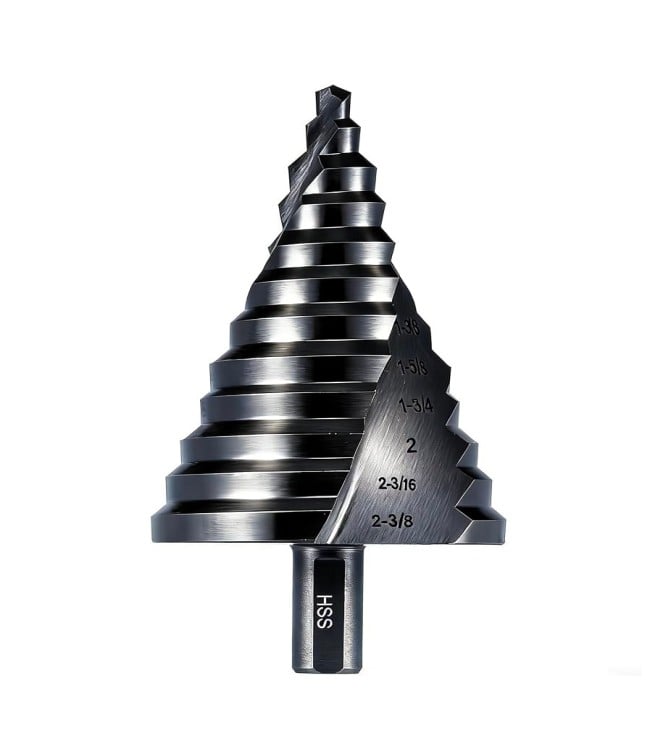
Степна геометрија носи неколико дијаметара на једној стабљици, тако да се пилот и пролаз режу у једном концентричном пролазу, а не као две операције које се могу одвијати. Пошто оба дијаметра долазе из истог тела на земљишту, концентричност између њих поставља алат, а не друга поставка, а пробив на већи дијаметар се дешава са мањим пилотом који још увек води алат.
Тешкоћа 3

Заваривање и топлотна скала учитавају дискове за завршћење.

Оксид и заваривање које се не огревају су теже од матичног челика и далеко мање се спремно режу. Диск погрешне величине зрна клизи преко те коже уместо да је реже, тако да се оператер ослања на алат, диск глазура, а лице зглоба се враћа из преврте без профила који је потребан за премаз или заплет.
Одговор Амсуо

нагружени дискови за превршћење → Мини-резање дискова и Буррса изабрани по зрнама и везу.

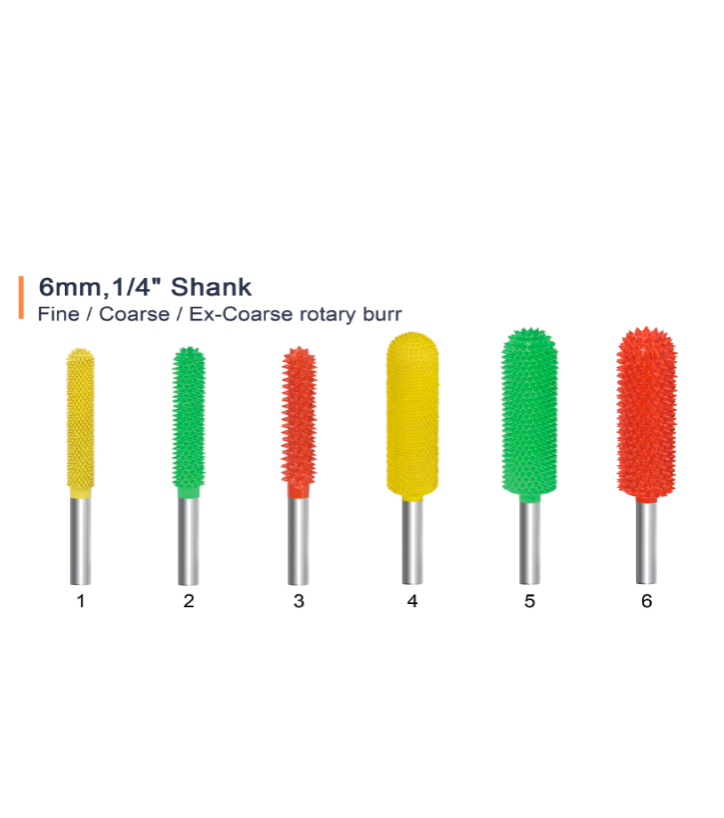
Грубије житарице у вези које се уједначавају са материјалом губе житарице док се мост одвија, откривајући свеже резење места уместо да полирају топлотно оцвршћену кожу. За прсте за заваривање, пролазе корени и дефекте ливеног гвожђа где абразивни диск не може да допадне, ротациони Бурр уклањају материјал резањем флајта, а не абразијом, што одржава околну површину испод температуре на којој се матични материјал Избор екстрактора за резану нержавећу коцку и даље изазива оштећење ако пилот лута, а ступани бит који је концентричан и даље се наметну ако је дисковић поред њега превише фини.
Macro view of a heavy hex bolt head with deformed corners beside an intact bolt on a flange face
Породице производа

Породице које се приказују на овој апликацији

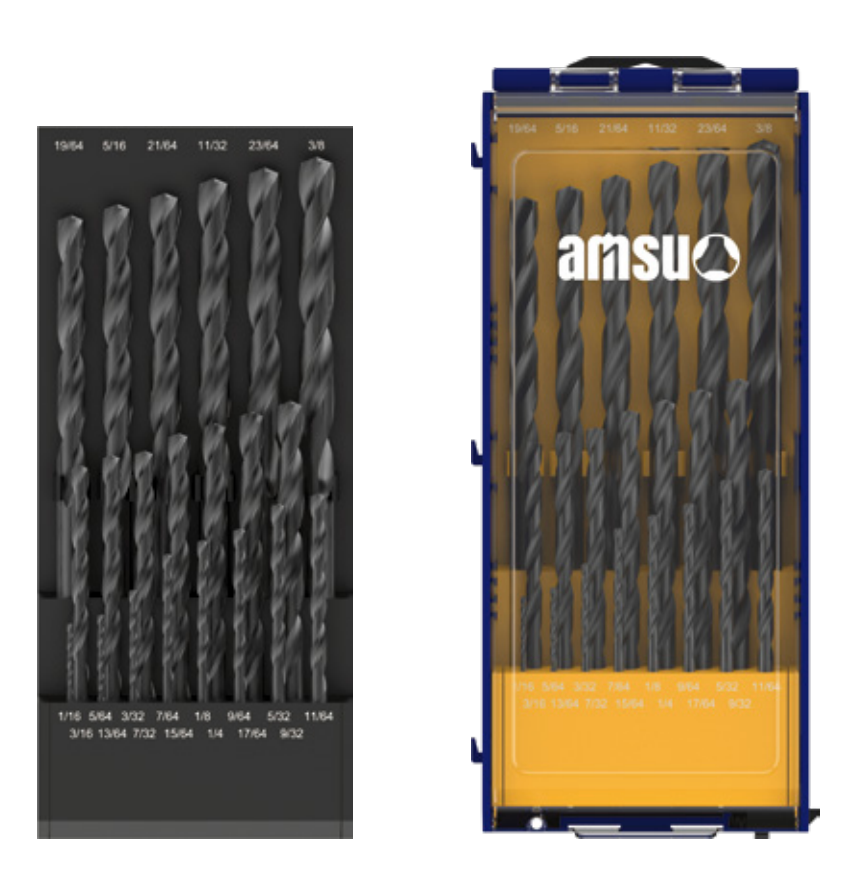
Drill Bits

Бушилице

Пилот и пролазни отвори кроз фланже, зидове кутије и плочу ракета

Odgovori: Пилот који дрейфује на закривљеној или оштрилој површини

Standard: ДИН 338

Multi-Stepped Drill Bits

Вишестепени бушилице

Дијаметри пилота и пролаза се режу концентрично у једном пролазу

Odgovori: Екцентрични пробив на дебљим фланзима и корпусима

Standard: ИСО 1101

Burrs

Бур

Заваривање прста, пролаз корени и ливеног гвожђа за обврзање дефеката где диск не може да стигне

Odgovori: Узимање материјала који мења стање суседне површине

Standard: ИСО 2768

Mini-Cutting Discs

Мини резачки дискови

Резање запленених спојних материја, заплинских резаца и цеви које се морају ослободити

Odgovori: Напремање диска и стаклање на заваривачкој и топлотној скали

Standard: ЕН 12413

Screw Extractors

Сврбски екстрактори

Уклањање изрезаних и галених штипа без сечења у матичну нишу

Odgovori: Узимање стаб који оштећује ниту фланже

Standard: ИСО 3506-1

Drill Sets

Убојни сетови

Комплети за прекид који покривају неколико пречника рупа на једном раду

Odgovori: Поновно враћање у продавницу за другу величину

Standard: ДИН 338

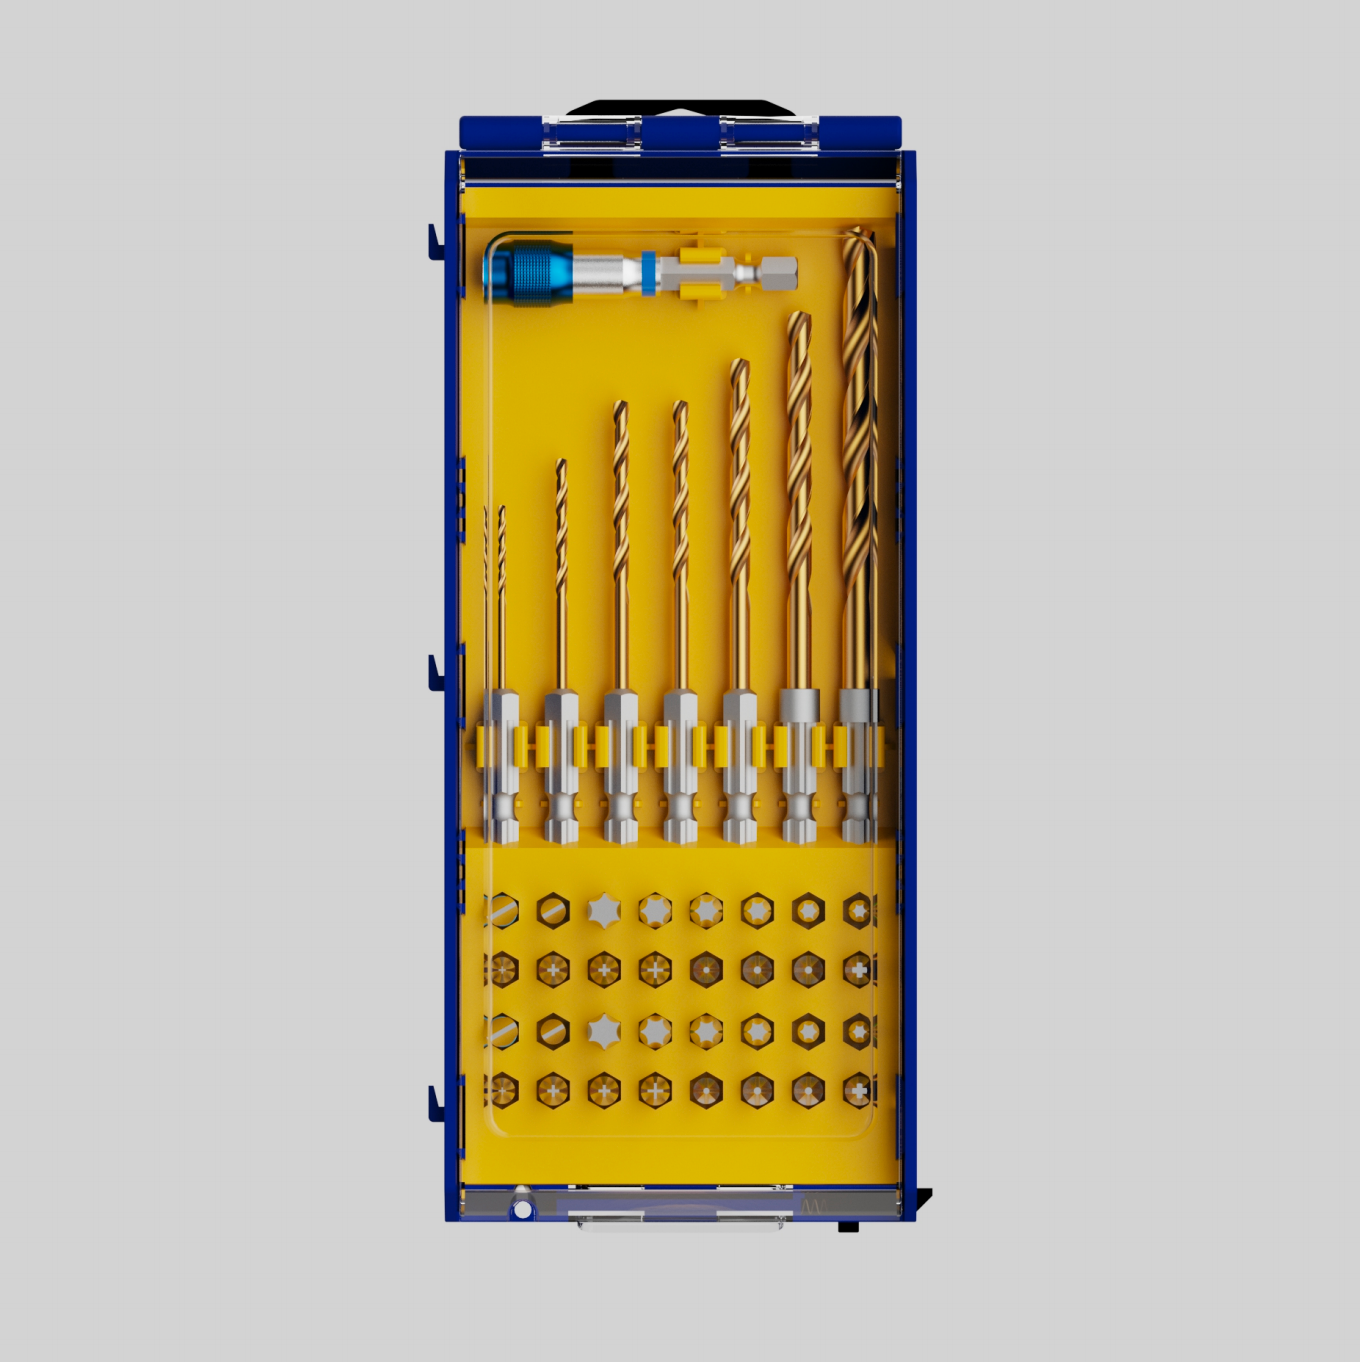
Power Tools Accessories Sets

Електрични алати Аксесуарни сетови

Укупљање бушилице, вожњака и додатака за брушење за једну радну фронту

Odgovori: Неодговарајући додаци који се не уклапају у алат на локацији

Standard: ИСО 286-1

Стандарди и спецификације

Бројеви иза захтева

Табела назива параметре, стандард који их фиксира и зашто је функција квалитета биљке проверава.

Параметри Референтни стандард Шта стандард утврђује Зашто га купац проверава
Механичка својства споја ИСО 898-1 Клас својстава, захтеви за оптерећење, трајање и тврдоћу за бутање Потврђује да су фиксатор и алати који раде на њему спецификовани на истој основи
Тоцк и сила за затварање ИСО 16047 Како се одређује однос вртећег момента на снагу за запцу за бутано зглобо Објашњава шта заправо представља фигура затезања
Ручни алати за вртећи момент ИСО 6789 Употреба и калибрација ручних алата за покретни тренутак Потврђује да је алатка за затезање која се користи на локацији тражлива
Димензије фланже цеви АСМЕ Б16.5 Димензије фланже и болта за фланже цеви Потврђује позиције и дозволе пред долазак посаде
Запртњака од нерђајућег ИСО 3506-1 Механичка својства и квалитети завезаних материја од нерђајућег челика Поставља основу за избегавање неугодности на интерфејсима од нерђа
Димензије бушилице за завијање ДИН 338 Номинални пречник, пропорције стабла и флајте стандардне бушилице за вртење Потврђује бушилицу је компатибилан са машином и коллет
Геометријска толеранција ИСО 1101 Како се одређује облик, оријентација, положај и исцрпљење Потврђује захтеве концентричности на кораку са степеницама су недвосмислени
Границе и прилагођавање ИСО 286-1 Система допуштања и класе прилагођавања за цилиндричне карактеристике Потврђује вожњу и штанк фитс се сложи на цртању
Заштита од абразива ЕН 12413 Заштитни захтеви, ознака и дозвољена брзина за абразиве за везивање Проверава диск може бити покренут на машини у радионици
Испитивање тврдоће ИСО 6508-1 Метода Rockwell испитивања и захтеви за извештавање Даје једну скалу за поређење услова топлотне обраде
Испитивање корозије ИСО 9227 Метода испитивања неутралним прскањем соли Обезбеђује заједничку основу за тврдње о корозији
Како проверавамо

Организовано око методе, а не око објављене цифри

Проверка је овде организована по категорији метода, јер се алат за прекид процењује на основу тога да ли одговара, да ли задржава свој облик и да ли преживљава зглоб на коме ради. Измерене вредности су везане за одређени цртеж и путују са записом партије; у доле наведеном категорији описују се оно што се испитује и на којој основи.

Провере димензија и геометрије обухватају карактеристике које одређују прилагодљивост и концентричност: димензије придатка и стабла према референтном стандарду, дијаметар резања према цртежу и исцрпљеност наведена као геометријска толеранција у складу са ИСО 1101, а не Када цртање не носи индивидуалну толеранцију за особину, стандард ИСО 2768 је подразумеван.

Тврдоћа и стање топлотне обраде се испитују стандардизованом методом ИСО 6508-1 за въпросни материјал. Ово се ради зато што се тврда површина преко меког језгра понаша другачије од кроз тврде делове под циклусним оптерећењем, а једно површинско читање не разликује између њих.

Стање површине и заштита од корозије се процењују као резултати третмана: покривеност и стање након плакирања, премазања или експлозије, уз уколико је прикладно упоређивање са методом ISO 9227 за прскање соли. Абразив за везивање производи проверена су у односу на безбедносне захтеве EN 12413. Инструменти који се односе на спојне материјале и који су намењени за интерфејсе од нерђајућег материјала се прегледају према захтевима ИСО 3506-1 који се односе на гале, а не као обични челични радови.

Тражевност се одржава на нивоу партије, тако да се испоручена pošiljka може повезати са својом материјалном партијом и записом који је ослободио. Сертификати материјала прате се са партијама челика када их спецификација захтева. Уколико је потребно, уколико је потребно, за да се може користити уједно са другим уређајима, треба да се примењује један од ових метода. Способности које не имамо код куће идентификоване су као такве, а тестирање се изводи уместо да се представља као наше.

Културизација и испорука

Три нивоа ангажмана, једна секвенца

Прилагођење се нуди на три нивоа, а прави ниво зависи од тога да ли постојећа одобрења морају да преживе промену.

Ниво 1 приватна ознака
Ваш бренд се примењује на квалификоване алате. Ништа у цртежу или низу инспекција се не мења, што значи да постојећа техничка одобрења или квалификација постројења остају важеће тачка која је важна када би поновна квалификација захтевала нову кампању испитивања планирано око календара прекида.
Ниво 2 промена спецификације и паковања
Број паковања, комплет по типу споја или величини фланже, у складу са баркодом и ознаком, плус договорене промене премаза или класе прилагођавања отвора. Стварање по радном фронту припада овде, тако да екипа добија једну кутију по фланжу или по систему уместо да сакупља свој избор из продавнице.
Ниво 3 развој заснован на узорку и цртању
Нови алати са вашег цртања или узорка, са производњом ревизијом издатом пре него што се било који материјал исече. Ово је пут који се користи за нестандартне величине отвора и за алате који се прилагођавају одређеном кључу или моделу машине, када су димензије интерфејса карактеристичне за један део опреме. Минималне количине и датуми испоруке су наведене по пројекту јер су оба следе од броја алата и сложености цртања, а за рад на прекиду ми наводимо у цитату да ли је назван прозор остварив, а не претпостављајући га.
ПРИКАЗИ ПОкупника

Шта куповни тимови питају прво

Како се цене алати за прекид?

Од величине покретача или отвора, материјала и његовог пута топлотне обраде, броја корака обраде и примењене инспекције. Производња и испитана производа су различити производи и имају различите цене. Пошаљимо заједнички детаљ и модел алата и цитирамо на наведеној основи.

Да ли се алати могу уједначити са нашим специфичним кључем или машином?

Да, на нивоу 3. Пошаљите излазни цртеж интерфејса или узор, и одговарање се проверава пре испоруке. Када фабрика ради са мешавином модела машина, рећи ћемо којима може служити заједнички алат и који треба свој.

Можемо ли нешто испробати пре прекида?

Да, ја сам. Узори се испоручују уз одговарајући извештај о инспекцији, а када је зглоб необичан, слање секције закрепне компоненте или фланже је информативније од слања спецификације. Судови се обично заказују много пре пролаза, а не у њему.

Шта прати са собом?

Документ о инспекцији партије који покрива усвојене карактеристике за део, плус сертификате материјала за партије челика, ако се примењују. Резултати деструктивних тестова и поређења са сољним спрејем доступни су за именујућу породицу на захтев.

Можете ли да запазите за планирани прекид?

Уредби за складиштење се договорују по пројекту и по оквиру, укључујући поэтапно пуштање и комплект по радном фронту. Да ли се одређени прозор може у потпуности подржати потврђује се у цитирању, јер зависи од пута алата и количина које се користе.

Спреман да то прецизираш?

Пошаљимо детаље о заједници, модел машине и датум прекида, и одговорићемо са препорученом основом алата и цитирањем против тога. Ако вам је проба одговарала, тражите узор и кажете нам на ком ће се зглобу користити.

Добијте цитат за 24 сата. Захтевите бесплатни узор

Добијте бесплатни цитат

Наш представник ће вас ускоро контактирати.
Е-маил
Мобилни
Име
Име компаније
Порука
0/1000