Добијте бесплатни цитат

Наш представник ће вас ускоро контактирати.
Е-маил
Мобилни
Име
Име компаније
Порука
0/1000
Industrije
Домаћи Industrije

СТОРИНА

СТОРИНА
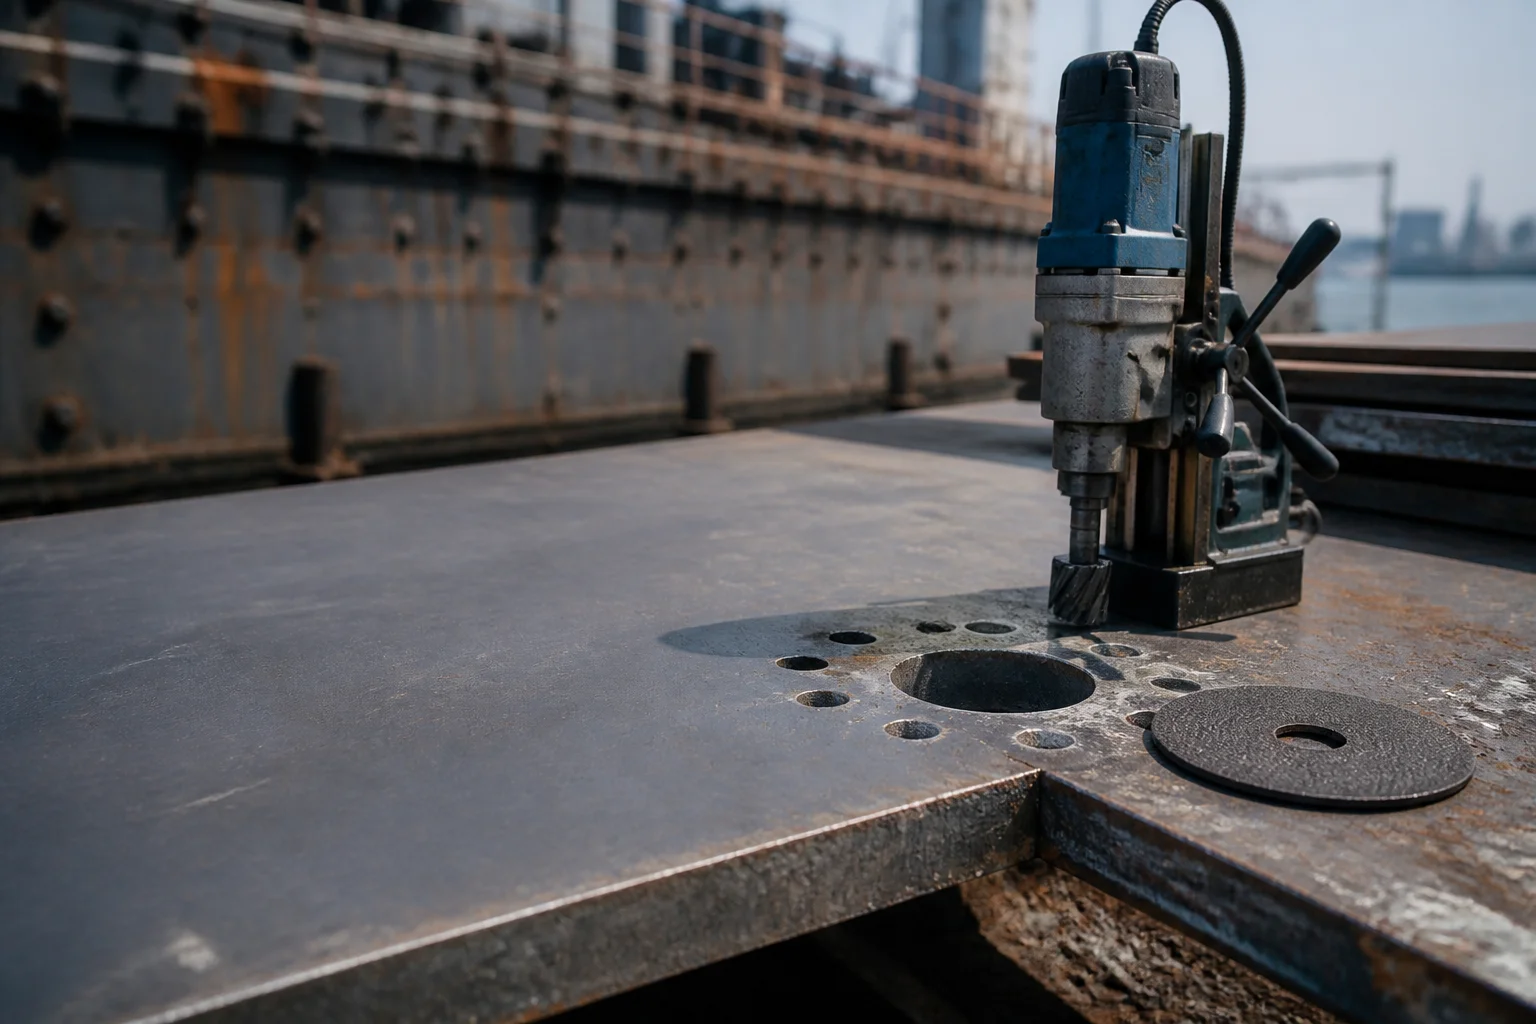
Shipyard steelwork bench with a thick steel plate drilled with a ring of holes, a portable magnetic drill and a cutting disc
СТОРИНА

Потрошни материјал за сечење, бушење и припрему површине за дебеле плоче и ваздух загађен сољу

На дебелим плочама трупа, положај отвора и профил површине одређује алат, а не оператер.

Добијте цитат за 24 сата. Захтевите бесплатни узор

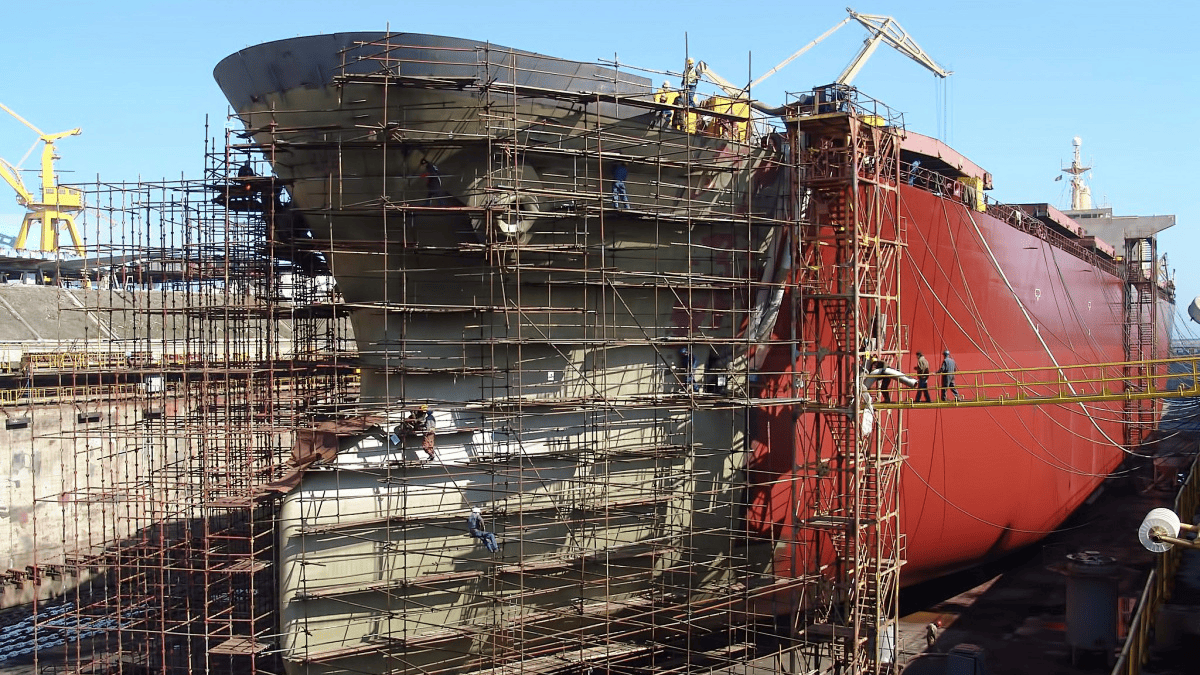
Завор троши алате на два веома различита места: унутра на производњи, и напољу на корпусу где су солни ваздух, мелничка скала и закривена плоча истовремено. Рад на једном месту се процењује на толеранцију, рад на другом на квалитет припреме који се проверава годинама касније, до којег тренутка премаз већ није успео или се задржао. На овој страници се наводи шта одређује перформансе у сваком случају, које породице производа одговоре на који проблем и како се резултат верификује.

Снимка индустрије

Четири променљиве које одређују исход

Пре него што се потрошни материјал прими на двориште, већ су утврђене четири ствари: алат који га носи, плоча или профил на којем се ради, стандард који мора задовољити и неуспех који враћа монтажу у шупу.

Главна опрема за обраду
Магнитне бушилице за рад на корпусу и палуби, углови брусачи за заваривање и припрему заваривача, иглови шкали, резикватне пиле, кружне пиле за унутрашње опремање и рад на панелима
Материјал који се обрађује
Плоча и просекције од челика за бродострује, укључујући категорије нормалне чврстоће као што су ASTM A131 AH36 и еквивалентне категорије за EN 10025-2, аустенитичне нержавејуће палубе и процесне цеви, алуминијумске надградбе, шперплоке за бро
Кључни стандарди
АСТМ А131 / А131М и EN 10025-2 (структурни челик за бродове и опште конструктивне употребе), ИСО 12944 (системи заштите боје), ИСО 8503-2 (профиљ површине челика очишћеног експлозивом), ИСО 9227 (неутрални спре
Типични начини неуспеха
Оштри резачи који се губе на мелничкој скали, бушилице које лутају на закривљеној плочи, премази нанесени на профил површине изван опсега, оштри прсти за заваривање који остају након преврзања
Проблем операције

Три неуспеха која су линије коштала новца

Сваки изазов наводи шта не иде у реду, а затим геометрију или материјалну одлуку која одговара.

1. изазов

Металле са мелом побеђују режућу острију пре него што се започети рад.

Топла ваљлена плоча долази са тврдом, крхком оксидном коже која је абразивнија од челика испод ње. Бушилица или резач који се исправно понаша у фабрици се у првом контакту са теком затупи, а оператер одговара наступајући на алат, који је управо улаз који крши ивицу. Оксид мора бити пресечен уместо да се пређе преко њега, а геометрија алата одлучује која се од две догађа.
Одговор Амсуо

металла → Бушилице и бушилице са конским раменом са геометријом намењеним за пробијање оксида.

Поинтна геометрија и рељеф су изабрани тако да ивица улази у скалу и сече кроз њу уместо да се вози на површину и полира, и тако да топлота коју јака кожа ствара пролази кроз тело уместо да се акумулира на тачки. Пошто се услови скале разликују између млинских фабрика, третирамо квалитет плоче као део истраге, а не претпостављајући да једна геометрија одговара свим топло ваљданим плочама.
2. изазов

Крута плоча шаље бушилицу са позиције.

Плоширање корпуса није раско, а магнетна база држи машину на тангенци криве, а не на квадратној површини коју се сече. Када пилот не управља алатом од првог контакта, пробитак на задњој страни седи на значеној позицији, а отвора у корпусу или темељу је заваривање и поновна инспекција, а не други покушај. На нагином или закривљеном раду, геометрија улаза је важнија од машине.
Одговор Амсуо

круг и нагиб плоча → Бушилице и Бури са улазом контролисаним локацијом.

Дизајн тачке која куса при малом погонском снази држи алат на месту када нема равна да се референтно, а где је рупа већ отишла из позиције, ротациони Бурр омогућава исправљање улаза без промене стања околне плоче. За рупе које се морају отворити након поправке заваривача, исте породице се користе са лаким, контролисаним секом, а не са другим пуним дијаметром.
Тешкоћа 3

Припрема може бити изнад земље, а не профилирана.

Челик очишћен млазом песка и припремљен електричним алатом има потребан површински профил за систем премаза који ће га покрити. Превише фини диск полира плочу, а превише груб сече жлебове; оба могу проћи визуелни преглед. Премаз нанет преко профила ван опсега наведеног у ISO 12944 не везује се како је предвиђено, а последице се појављују годинама касније као непокривена поправка, где трошкови једноставног дефекта премаза више нису једноставни.
Одговор Амсуо

профил површине → Мини-резање дискова изабрани по зрна и везу, одговарајући потребном припреми.

Величина зрна и тврдоћа везивања бирају се у складу са стањем плоче и стадијумом припреме, тако да диск сече до распона профила који захтева систем премаза уместо полирања или изрезања. Када је припрема мешавина на завариваном прсту, Бурр се користи за успостављање глатког преласка, а не абразива који окружује прст и оставља премаз без субстрата за кључ. Три одговора се односе на различите фазе и не се преклапају: геометрија бушење која Избор почиње од плоче, положаја и система премаза који се користи.
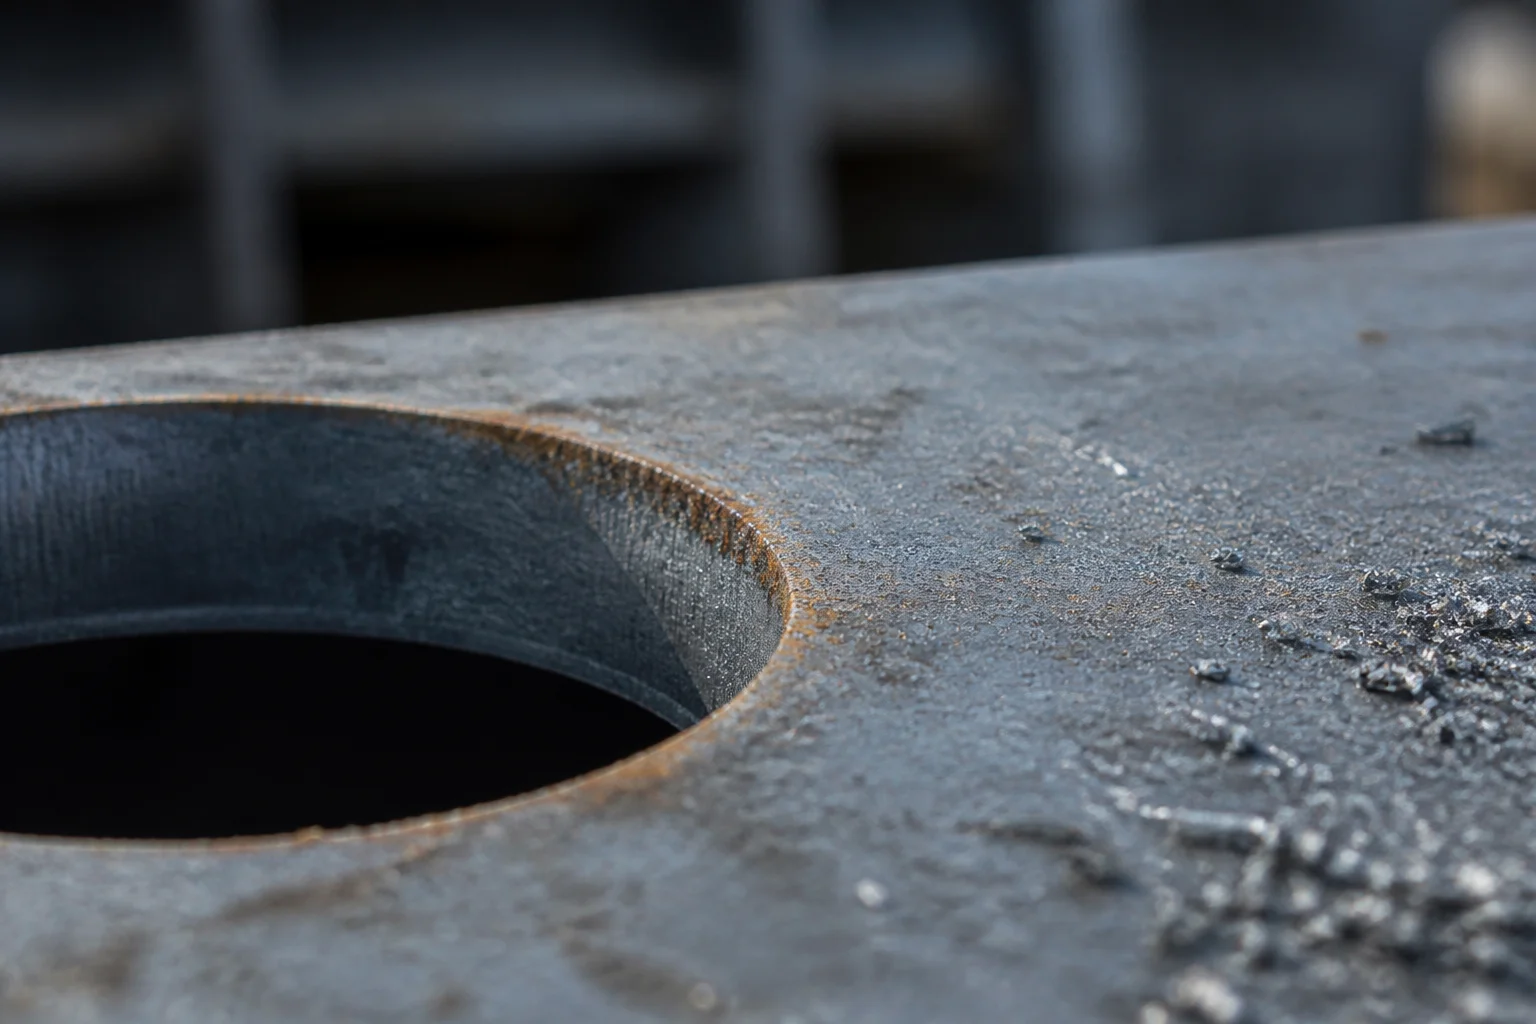
Macro view of a drilled hole edge in thick steel plate with mill scale and a rust bloom
Породице производа

Породице које се приказују на овој апликацији

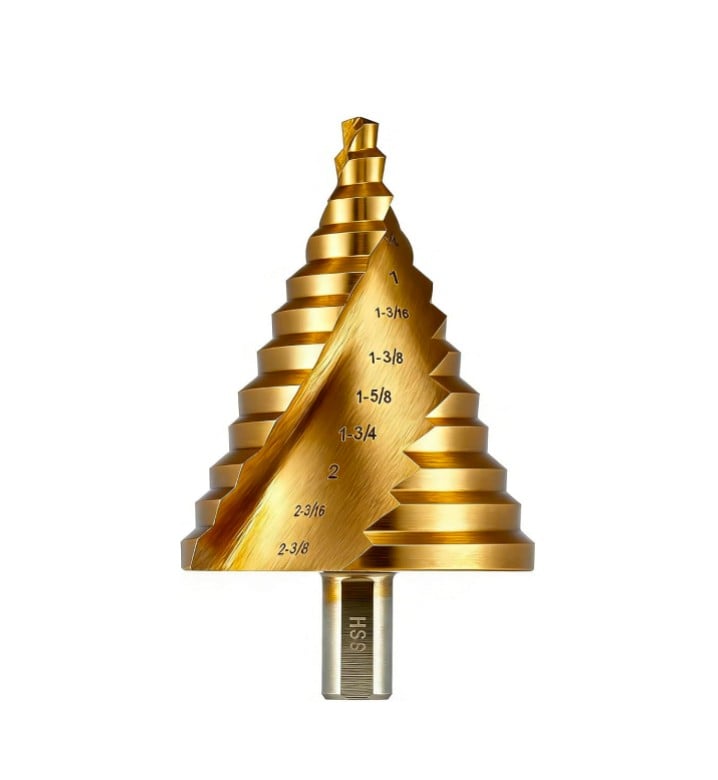
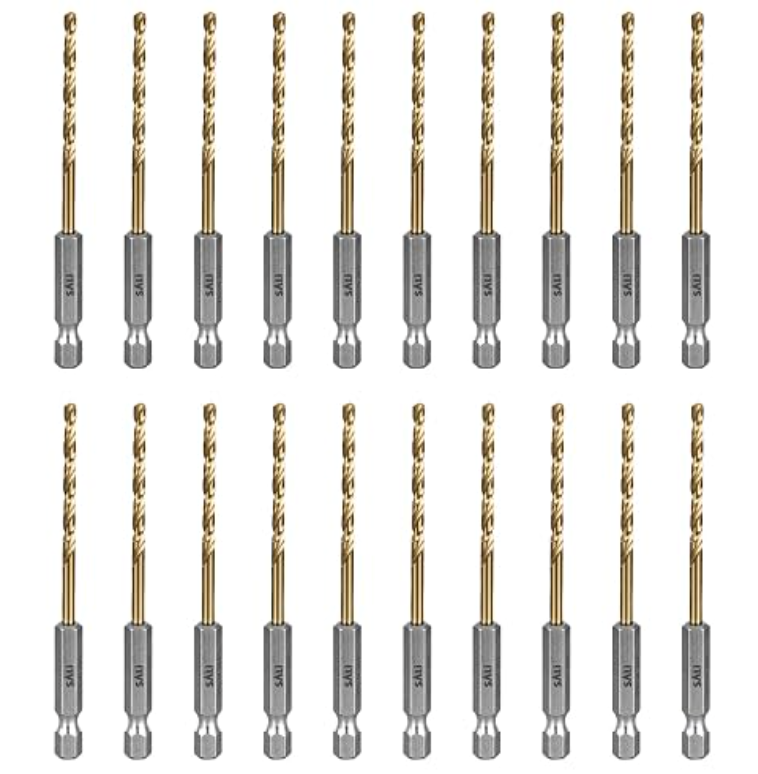
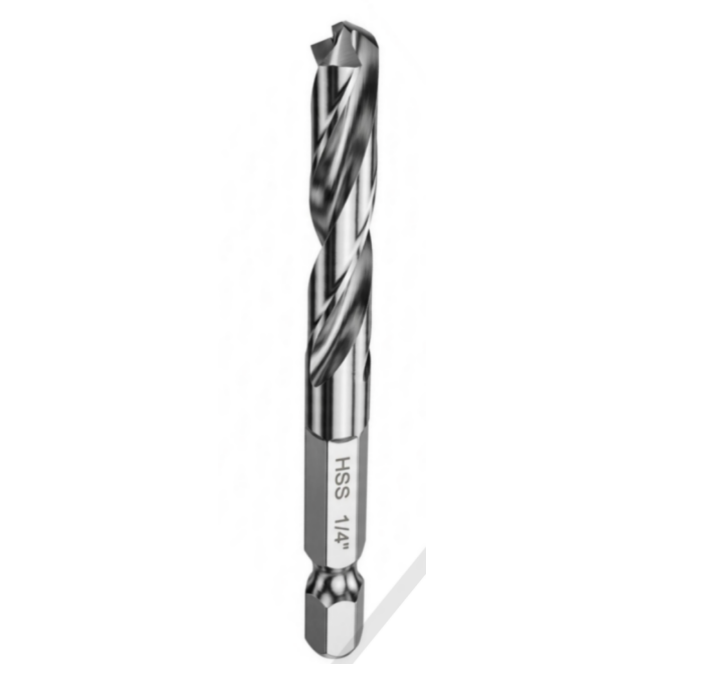
Drill Bits

Бушилице

Производња рупа у плочи корпуса, плочи палубе, заграђивачима и темељима

Odgovori: Опуштање ивице на мелничкој скали и лутање на закривљеној плочи

Standard: ДИН 338

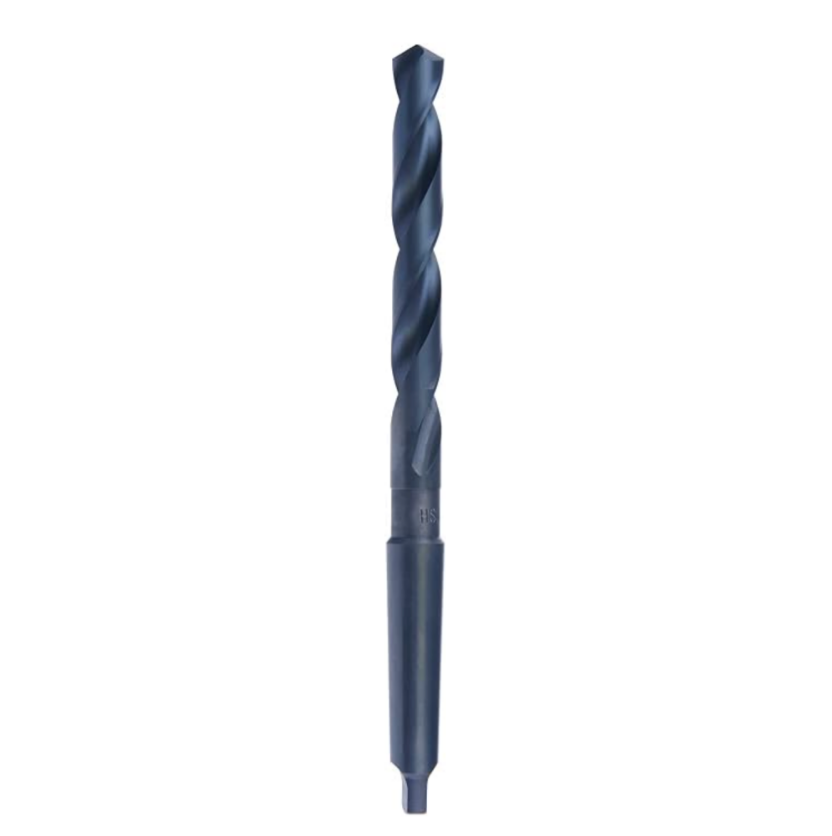
Taper Shank Drill Bits

Тенер Сханк бушилице

Очи са већим дијаметром убрзани кроз конични интерфејс

Odgovori: Губитак локације под тешком храни на дебљиој плочи

Standard: ИСО 513

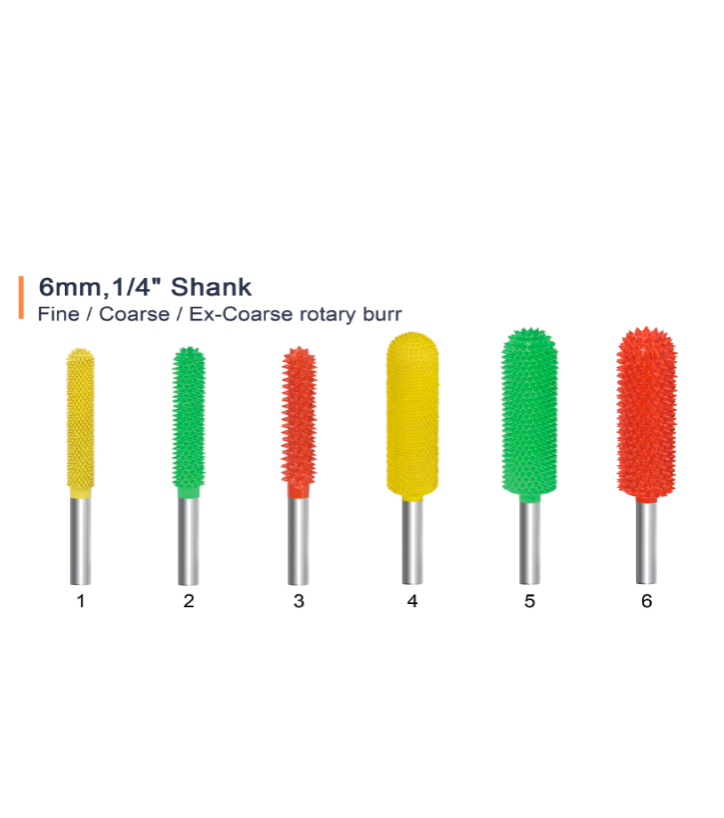
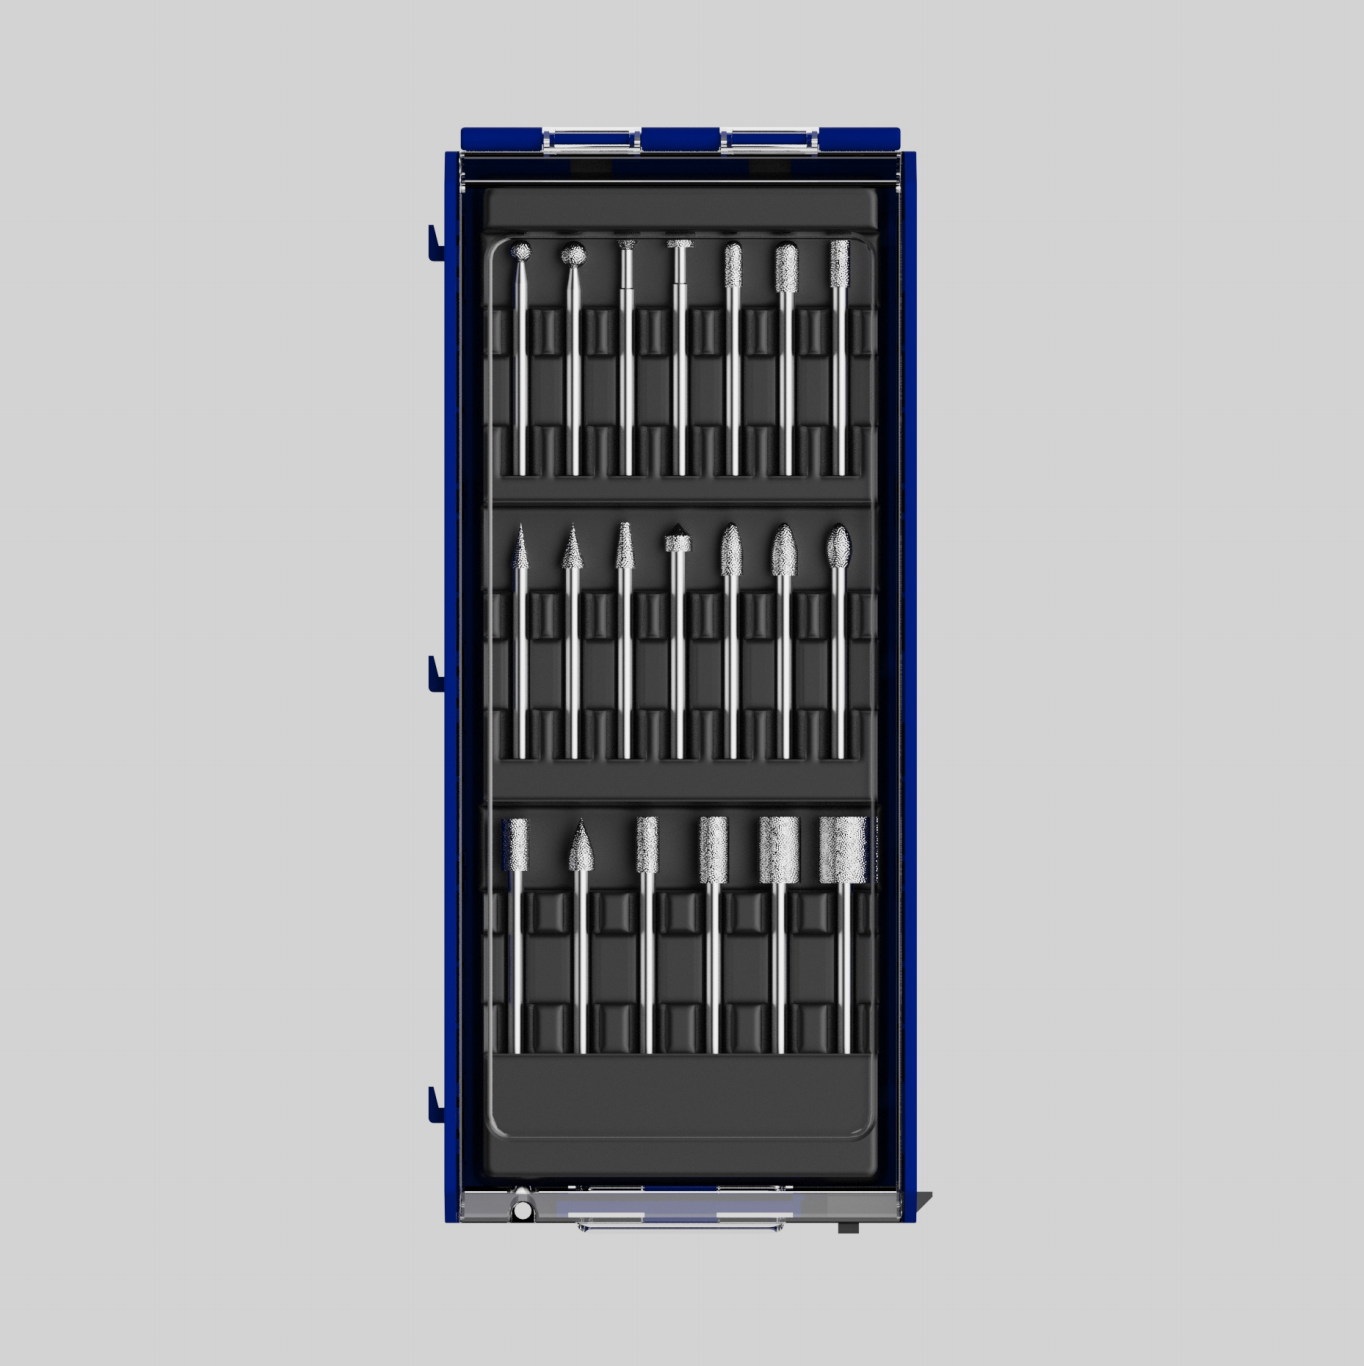
Burrs

Бур

Заваривање прстију, отварање рупа, завршење лима и алуминијумске фитинге

Odgovori: Заобљен прст за заваривање који је остао од абразивног диска

Standard: ИСО 1101

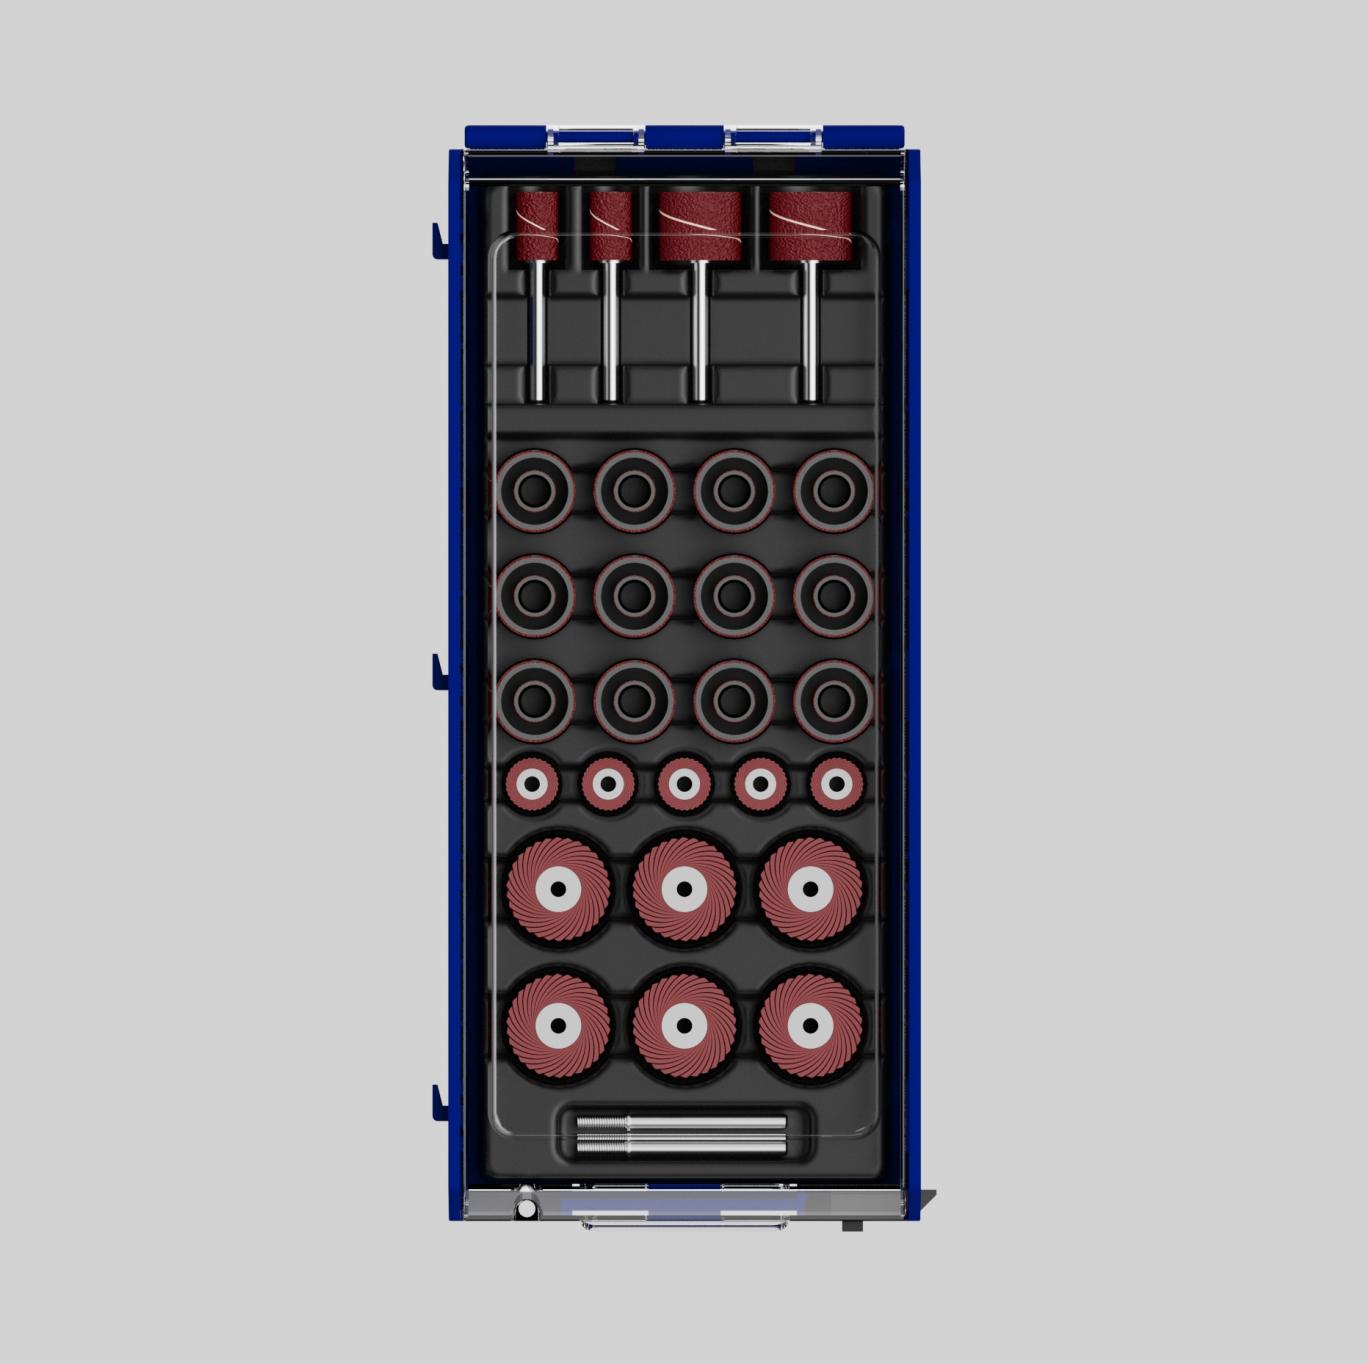
Mini-Cutting Discs

Мини резачки дискови

Резање плоче, секције, цеви и штипа на производном подножју и на површини

Odgovori: Топло раскидање диска под дугим резом

Standard: ЕН 12413

Circular Saw Blades

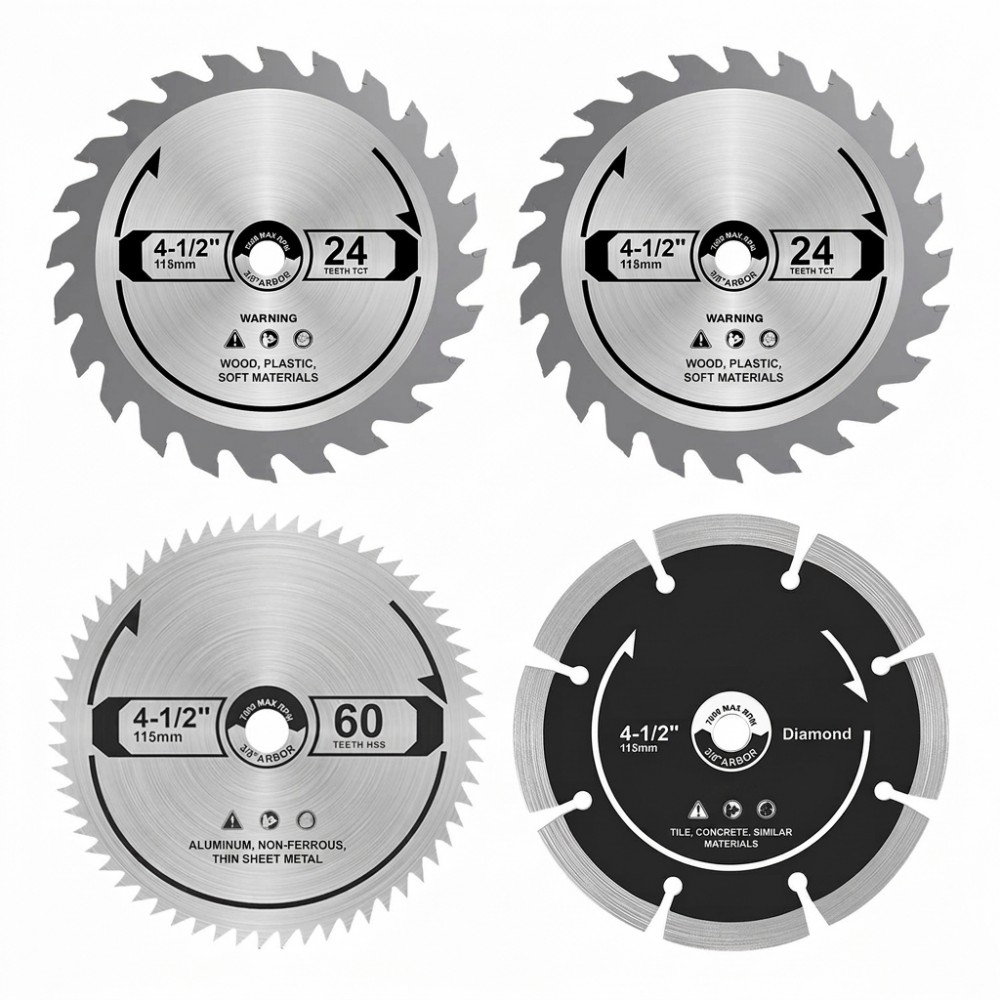
Кружне лопате за пилу

Резање плоче, секције и дека где се пила боље прилагођава раду него диск

Odgovori: Разбијање ивице на материјалу са скалом или укључивањем

Standard: ИСО 2768

Wood Working Drill Bits

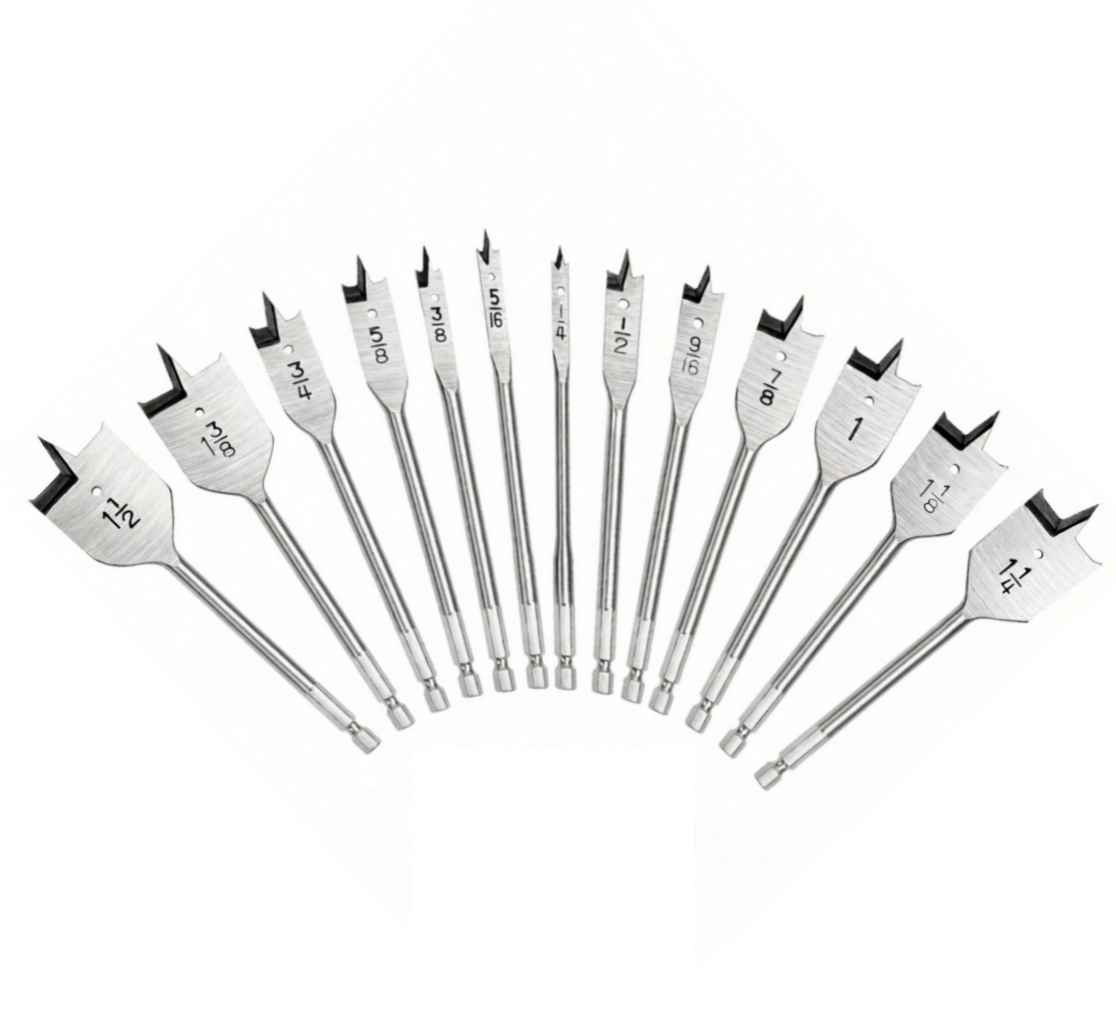
Стручници за дрво

Интериорни дрводелски рад, кофтографија и привремени рад у шупи

Odgovori: Изрезање и разбијање у морску шперплоку и дрво

Standard: ДИН 338

Screw Extractors

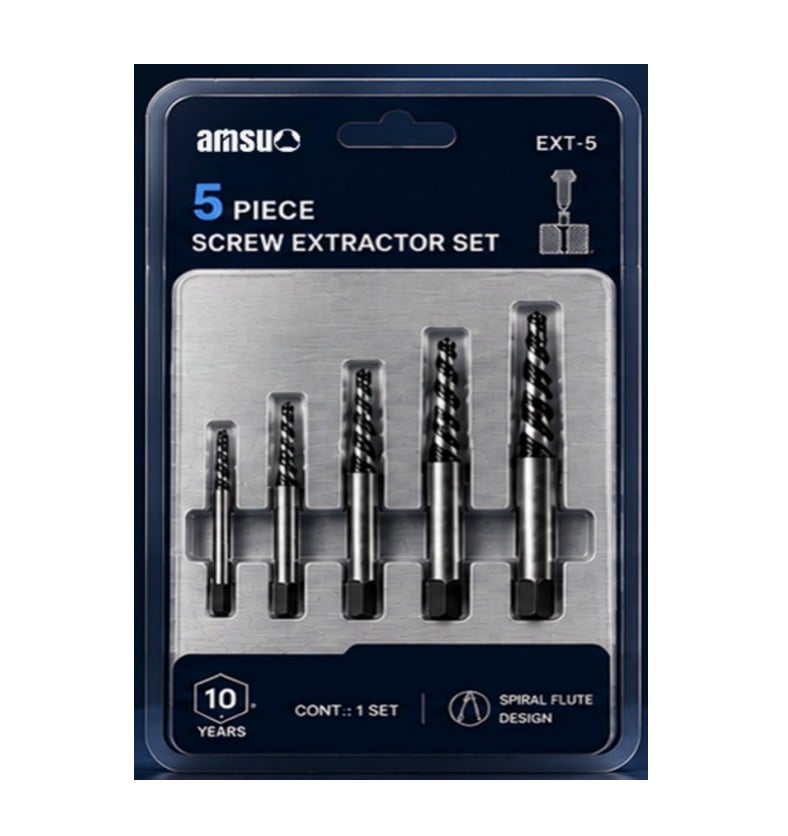
Сврбски екстрактори

Узимање кородираних и резаних спојних материјала са палубе и опреме

Odgovori: Узимање споја који оштећује матичну нишу

Standard: ИСО 286-1

Стандарди и спецификације

Бројеви иза захтева

Табела назива параметре, стандард који их фиксира и зашто је функција квалитета биљке проверава.

Параметри Референтни стандард Шта стандард утврђује Зашто га купац проверава
Структурни челик за бродоградњу АСТМ А131 / А131М Ознака класе и механички захтеви за конструктивне челик корпуса Потврђује плочу алата ће радити на је квалитет цртеж претпоставља
Структурни челик, општа употреба Уношење Технички услови испоруке нелегираних структурних челика Даје заједничку основу за плочу испоручену у складу са европским спецификацијама
Заштитни системи боје ИСО 12944 Класификација корозивних средина и очекивана трајност система премаза Веже квалитет припреме са системом премаза који је заправо наведен
Профил површине након припреме ИСО 8503-2 Како се профил површине очишћене експлозивом класификује и упоређује Потврђује да је постигли профил у распону који је потребан за премаз
Испитивање корозије ИСО 9227 Метода испитивања неутралним прскањем соли Обезбеђује заједничку методу за поређење тврдњи о корозији у морској средини
Заштита од абразива ЕН 12413 Заштитни захтеви, ознака и дозвољена брзина за абразиве за везивање Проверава диск може бити покренут на машини на палуби или у шупи
Димензије бушилице за завијање ДИН 338 Номинални пречник, пропорције стабла и флајте стандардне бушилице за вртење Потврђује бушилицу одговара машине и коллет у употреби
Класификација материјала за тврде сечење ИСО 513 Група апликација којој припада карбид Дозвољава дворишту да упоређује квалитете по апликацији, а не по марки
Испитивање тврдоће ИСО 6508-1 Метода Rockwell испитивања и захтеви за извештавање Даје једну скалу тврдоће за поређење парчева алата
Границе и прилагођавање ИСО 286-1 Система допуштања и класе прилагођавања за цилиндричне карактеристике Потврђује нож и привод одговарају у складу са цртежом
Геометријска толеранција ИСО 1101 Како се одређује облик, оријентација, положај и исцрпљење Потврђује да се захтеви за исцрпљење и концентричност читају недвосмислено
Опште толеранције ИСО 2768 Постанове допуштања када на цртежу не стоји Спречава расправу око карактеристика које немају наведену толеранцију
Како проверавамо

Организовано око методе, а не око објављене цифри

Алат за резање се процењује на основу тога како се понаша на материјалу са којим ће се заправо сусрести, тако да је верификација овде описана по категорији методе, при чему измерене вредности припадају одређеном цртежу и серији и путују са записом о серији.

Димензионална и геометријска верификација се бави карактеристикама које одлучују да ли алат правилно лоцира и сече: димензије дршке и погона у односу на референтни стандард, пречник резања и геометрија ивице у односу на цртеж, и одступање наведено као геометријска толеранција према ISO 1101, а не као приближан опис. Тамо где цртеж нема појединачну толеранцију за карактеристику, подразумевана вредност ISO 2768 је покрива.

Тврдоћа и стање материјала се испитују коришћењем стандардизоване методе ISO 6508-1 на дотичном материјалу, тако да резултати остају упоредиви између серија и између добављача. Тамо где алат зависи од каљене ивице на чвршћем телу, оба услова се преиспитују, јер једна бројка тврдоће не описује упаривање.

Припрема површине производи процењују се у односу на захтеве које испуњавају, а не само на основу изгледа: влакна и веза се прегледају у односу на стање плоче и фазу припреме, а где је то применљиво, упоредна процена профила прати приступ оцењивања према ISO 8503-2. Заштита од корозије на алатима и фитингима намењеним за рад на отвореном испитује се као резултат третмана, са упоредном провером сољу према методу ISO 9227 где је то потребно за примену. Везани абразивни производи се проверавају у односу на безбедносне захтеве EN 12413.

Следљивост се одржава на нивоу серије, тако да се пошиљка испоручена бродоградилишту може повезати са њеном партијом челика и записом о инспекцији који ју је одобрио. Сертификати материјала прате партије челика тамо где то спецификација захтева. Деструктивни рад, укључујући процену века трајања резања на скалираној плочи и испитивање обртног момента до лома, организује се на захтев за именовану породицу производа, а метода и материјал који се тестирају наводе се заједно са резултатом. Тамо где капацитет није интерни, ми то јасно кажемо, уместо да описујемо испитивање набављеног материјала као наше.

Културизација и испорука

Три нивоа ангажмана, једна секвенца

Доступна су три OEM нивоа, који се разликују по томе колико дубоко промена досеже до цртежа и статусу одобрења дела.

Ниво 1 приватна ознака
Ваш бренд на квалификованом алату. Цртеж и редослед инспекције су нетакнути, тако да раније одобрење бродоградилишта или одобрење везано за класу тог дела остаје важеће и није потребна нова квалификација.
Ниво 2 промена спецификације и паковања
Број паковања, комплети група састављени по задатку или по блоку, усклађеност са бар-кодовима и етикетама, плус договорене измене премаза, пречника сечења или геометрије где то цртеж дозвољава. Паковање отпорно на корозију за поморски превоз и за дуго складиштење у бродоградилишту се договара на овом нивоу, јер алат који стигне са оштећеном оштрицом кошта исто као и онај који никада није ни испоручен.
Ниво 3 развој заснован на узорку и цртању
Нови алати израђени на основу вашег цртежа или узорка, са прегледом производње враћеним пре првог сечења. Ово је пут који се обично користи за резач величине једног распона плоча или сет бургија и сврдла усклађених са једним системом одржавања који се користи у целој класи пловила. Процес је доследан: преглед захтева, тумачење цртежа или узорка, преглед производње, алати, инспекција првог артикла, одобрење, серијска производња. Минималне количине и распореди испоруке се наводе по пројекту, јер су оба последице броја алата и сложености цртежа, а не објављене константе, а консолидација поморског превоза се планира у односу на ваш блок програм када се поруџбина изврши за одређени прозор.
ПРИКАЗИ ПОкупника

Шта куповни тимови питају прво

Шта утиче на цену алата за сечење или припрему?

Дијаметар и дубина резања, квалитет субстрата, премаз или третман, и кораци брушења кроз које пролази свака јединица. Алат намењен за скалиране плоче има другачију геометрију од једног за обучену плочу, а двоје нису размениви по истој цени. Пошаљите квалитет плоче и дебљину и ми ћемо цитирати на наведеној основи.

Можемо ли тестирати алате на нашем тањиру?

Да, и за резање алата то је најкориснији облик испитивања. Послање узорка плоче нам говори више од спецификације, јер се стање скале разликује од фабрике до фабрике. Узори се испоручују уз одговарајући запис инспекције тако да се испит може регистровати заједно са вашим власнијим записима квалитета.

Како се бирају производи за припрему површине?

Од система премаза који је наведен у ИСО 12944, методе припреме и опсега профила који систем захтева. Увезујемо фазу припреме за коју је производ намењен, тако да диск који се користи за скивање скале није диск који се користи за коначни профил.

Шта прати са собом?

Документ о инспекцији партије који покрива усвојене карактеристике за део, плус сертификате материјала за партије челика, ако се примењују. Компартиван профил и резултати саљног спреја доступни су за именујућу породицу на захтев.

Можете ли испоручити у блок програму уместо у једној наруџбини?

Да, ја сам. Постепено пуштање, комплет по задатку или по блоку и паковање погодно за складиштење на двор или морски транзит се договорују по пројекту. Да ли се одређени прозор испоруке може испунити потврђује се у цитирању, а не претпоставља.

Спреман да то прецизираш?

Реците нам квалитет плоче, дебљину и фазу припреме, и одговорићемо препоруком породице производа и цитирањем против тога. Ако желите прво да проведете тест, тражите узор и пошаљите са њим и плочу.

Добијте цитат за 24 сата. Захтевите бесплатни узор

Добијте бесплатни цитат

Наш представник ће вас ускоро контактирати.
Е-маил
Мобилни
Име
Име компаније
Порука
0/1000