Solicite um orçamento gratuito

Nosso representante entrará em contato com você em breve.
E-mail
Telemóvel
Nome
Nome da empresa
Mensagem
0/1000
Indústrias
Início> Indústrias

Estaleiros

Estaleiros
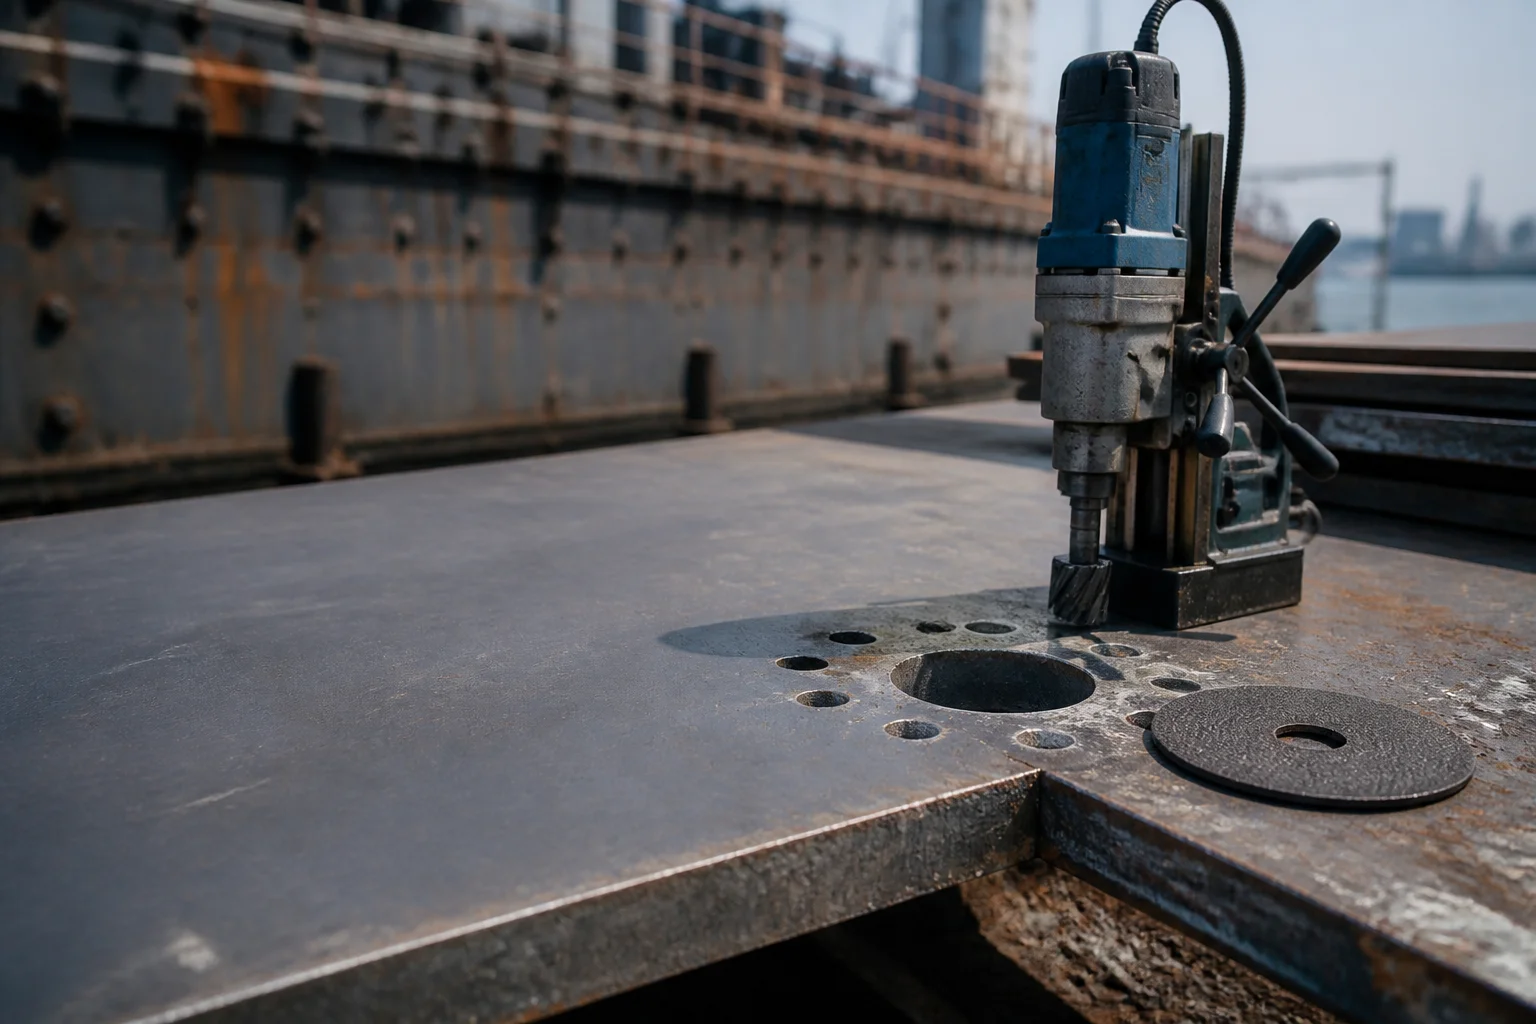
Shipyard steelwork bench with a thick steel plate drilled with a ring of holes, a portable magnetic drill and a cutting disc
Estaleiros

Consumíveis para corte, perfuração e preparação de superfícies em chapas grossas e em ambientes com ar salino

Em chapas grossas do casco, a posição dos furos e o perfil da superfície são determinados pela ferramenta, não pelo operador.

Obtenha um Orçamento em 24 h Solicite uma amostra gratuita

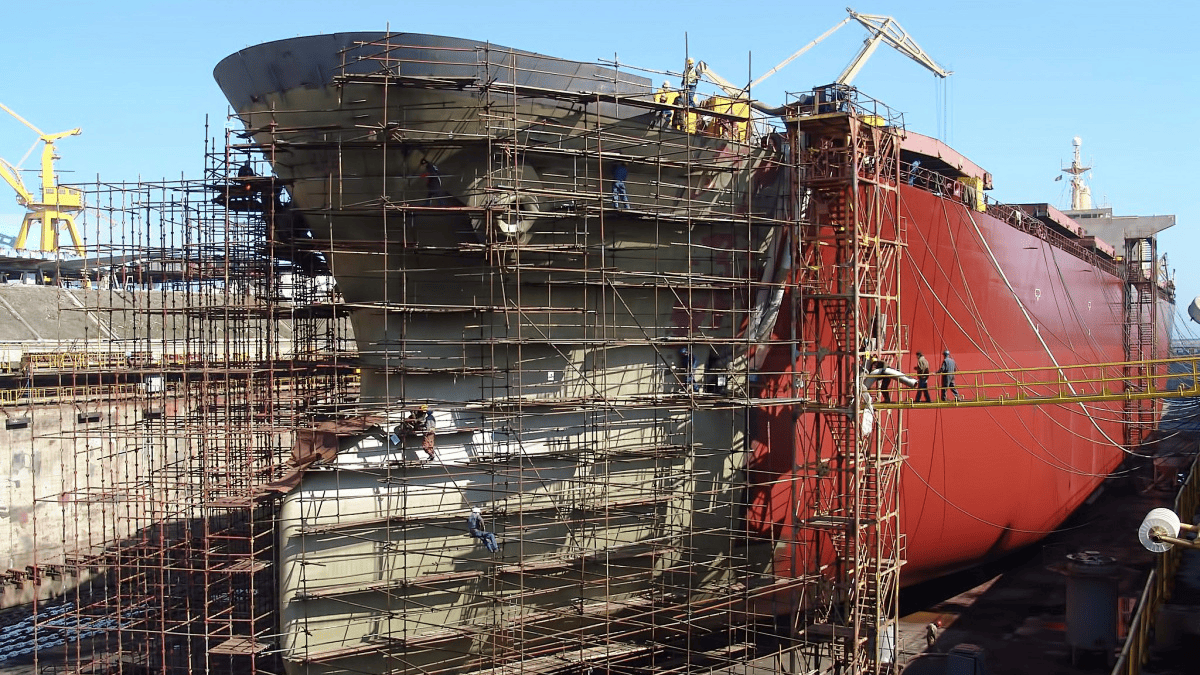
Um estaleiro consome ferramentas em dois locais muito distintos: no interior, na baía de fabricação, e ao ar livre, no casco, onde o ar salino, a carepa laminada e as chapas curvas atuam simultaneamente. O trabalho realizado num local é avaliado quanto à tolerância; o realizado no outro, quanto à qualidade da preparação, que só será verificada anos depois — momento em que o revestimento já terá falhado ou resistido. Esta página explica os fatores que determinam o desempenho em cada caso, quais famílias de produtos resolvem quais problemas e como o resultado é verificado.

Panorama setorial

Quatro variáveis que definem o resultado

Antes que um consumível seja aprovado num estaleiro, quatro aspectos já estão definidos: a ferramenta que o suporta, a chapa ou perfil contra o qual atua, a norma que deve cumprir e a falha que obriga a remeter a montagem para o galpão.

Equipamentos Principais de Processamento
Furadeiras com base magnética para trabalhos no casco e no convés, esmerilhadeiras angulares para acabamento e preparação de soldas, escovas de agulhas, serras de vaivém e serras circulares para acabamento interno e trabalho com painéis
Material a ser trabalhado
Chapas e perfis de aço para estrutura naval, incluindo graus de resistência normal, como ASTM A131 AH36 e graus equivalentes à norma EN 10025-2, tubos de processo e de convés em aço inoxidável austenítico, superestrutura em alumínio, compensado marinho e carpintaria interna
Normas Principais
ASTM A131 / A131M e EN 10025-2 (aço estrutural para navios e uso estrutural geral), ISO 12944 (sistemas de pintura protetora), ISO 8503-2 (perfil superficial de aço jateado), ISO 9227 (neblina salina neutra), EN 12413 (segurança de abrasivos ligados)
Modos típicos de falha
Arestas de corte ficam desgastadas pela película de óxido, furadeiras desviam em chapas curvas, revestimentos aplicados sobre um perfil superficial fora da faixa especificada, reentrâncias afiadas nas soldas após o acabamento
Desafios Operacionais

Três falhas que geram custos às linhas

Cada desafio descreve o que sai errado e, em seguida, a decisão geométrica ou de material que resolve o problema.

Desafio 1

A película de óxido desgasta a aresta de corte antes mesmo do início do trabalho.

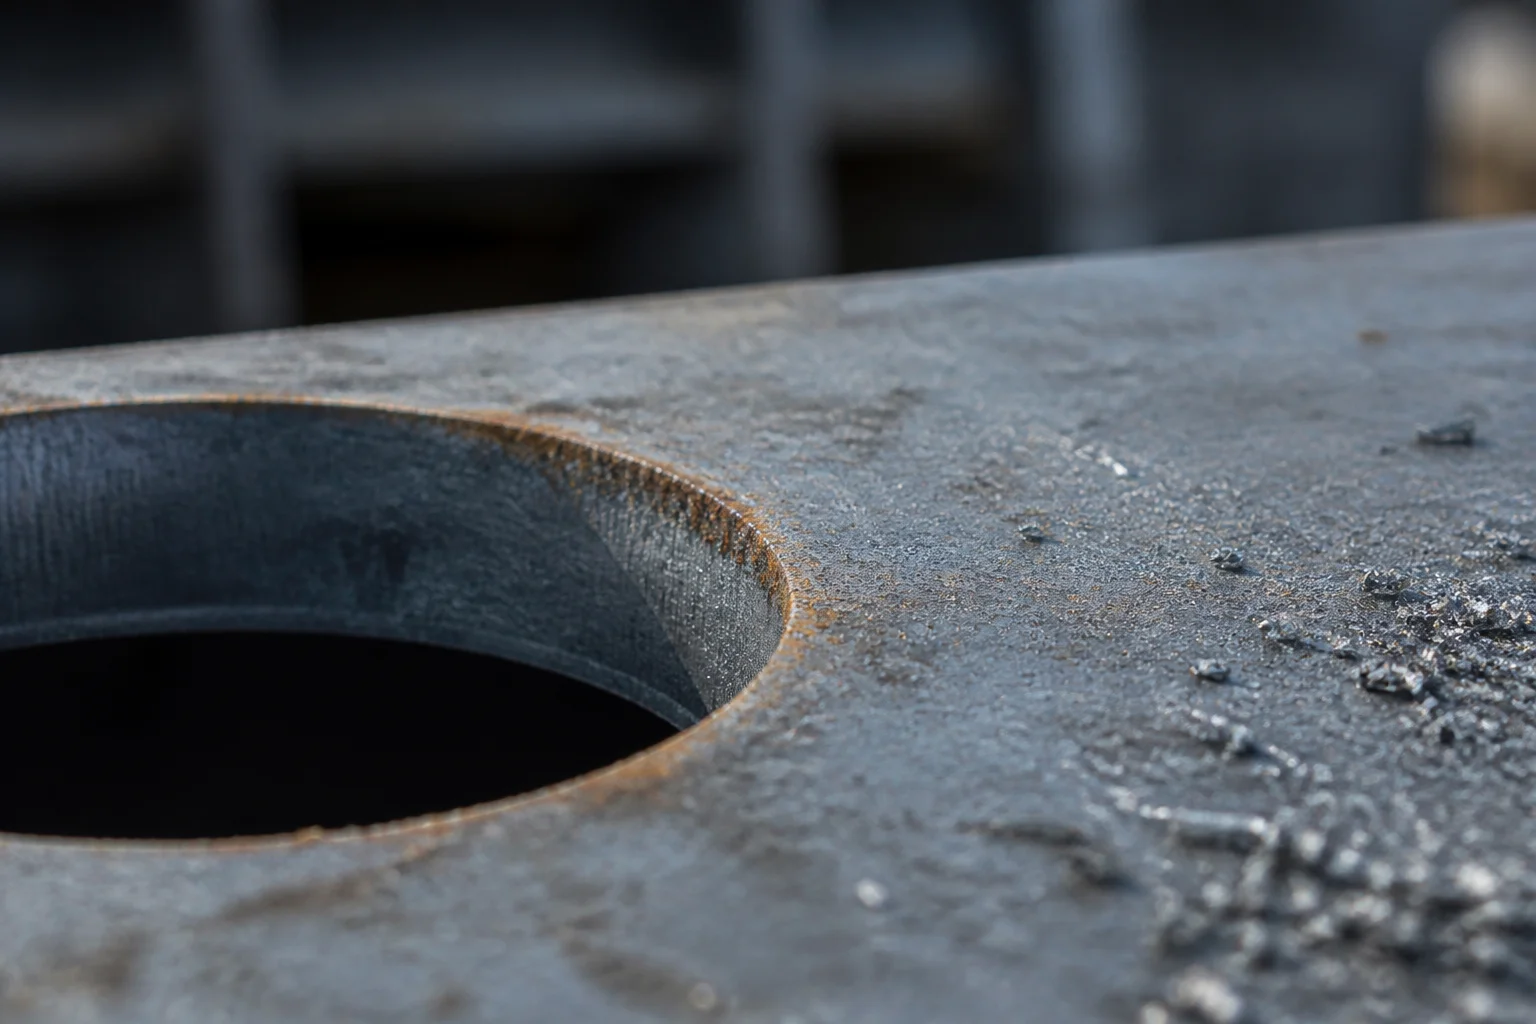
A chapa laminada a quente chega com uma camada dura e frágil de óxido, mais abrasiva do que o aço subjacente. Uma broca ou ferramenta de corte que funciona adequadamente em um ambiente de fabricação perde o fio ao primeiro contato com essa camada, levando o operador a pressionar a ferramenta — justamente a ação que quebra a ponta de corte. O óxido deve ser perfurado, não simplesmente atravessado superficialmente, e é a geometria da ferramenta que determina qual dessas duas situações ocorre.
Resposta Amsuo

escala de laminação → Brocas helicoidais e brocas de haste cônica com geometria projetada para perfurar a escala de óxido.

A geometria da ponta e o ângulo de folga são escolhidos de modo que a aresta penetre na escala e a atravesse, em vez de deslizar sobre sua superfície e poli-la, e de modo que o calor gerado por essa camada dura seja dissipado pelo corpo da ferramenta, em vez de se acumular na ponta. Como o estado da escala varia entre usinas, tratamos a classe da chapa como parte da solicitação técnica, em vez de presumir que uma única geometria sirva para todas as chapas laminadas a quente.
Desafio 2

Chapas curvas desviam a broca da posição correta.

A chapa do casco não é plana, e uma base magnética mantém uma máquina na tangente da curvatura, em vez de perpendicular à superfície a ser cortada. Quando o operador não controla a ferramenta desde o primeiro contato, a saída no lado oposto fica desalinhada em relação à posição marcada; assim, um furo fora de posição num casco ou numa fundação exige soldagem e nova inspeção, em vez de uma segunda tentativa. Em peças inclinadas ou curvas, a geometria de entrada é mais importante do que a própria máquina.
Resposta Amsuo

chapa curva e inclinada → brocas e fresas com entrada controlada quanto à localização.

Um projeto pontual que penetra com baixa força de avanço mantém a ferramenta posicionada mesmo na ausência de uma superfície plana de referência; além disso, quando um furo já saiu da posição correta, uma fresa rotativa permite corrigir a entrada sem alterar o estado da chapa circundante. Para furos que devem ser ampliados após reparo por soldagem, utilizam-se as mesmas famílias de ferramentas, com um corte leve e controlado, em vez de uma segunda passagem de diâmetro total.
Desafio 3

O preparo pode ser feito por remoção excessiva de material, em vez de conformação por perfil.

Aço limpo por jateamento e preparado com ferramentas elétricas exige um perfil de superfície específico para o sistema de revestimento que o cobrirá. Um disco muito fino polirá a chapa, enquanto um disco muito grosso fará sulcos; ambos podem passar numa inspeção visual superficial. Um revestimento aplicado sobre um perfil fora da faixa especificada pela norma ISO 12944 não adere conforme previsto, e a consequência surge anos depois como uma reparação a bordo, onde o custo de um simples defeito no revestimento já não é mais simples.
Resposta Amsuo

perfil de superfície → Discos Mini-Corte selecionados conforme granulometria e ligante, ajustados à preparação exigida.

O tamanho dos grãos e a dureza do aglutinante são selecionados com base no estado da chapa e na fase de preparação, de modo que o disco corte até atingir o perfil exigido pelo sistema de revestimento, em vez de polir ou sulcar a superfície. Quando a preparação envolve uma transição suave junto ao cordão de solda, utilizam-se ferramentas tipo ‘burrs’ para criar essa transição contínua, em vez de um abrasivo que arredonde o cordão e deixe o revestimento sem um substrato adequado para aderência. As três respostas abordam fases distintas e não se sobrepõem: uma geometria de broca capaz de remover óxido não tem qualquer efeito sobre o perfil do revestimento, e um disco escolhido para preparação não desempenha qualquer função na perfuração de fundações. A seleção começa com a análise da chapa, da posição e do sistema de revestimento em uso.
Macro view of a drilled hole edge in thick steel plate with mill scale and a rust bloom
Famílias de produtos

As famílias que correspondem a esta aplicação

Drill Bits

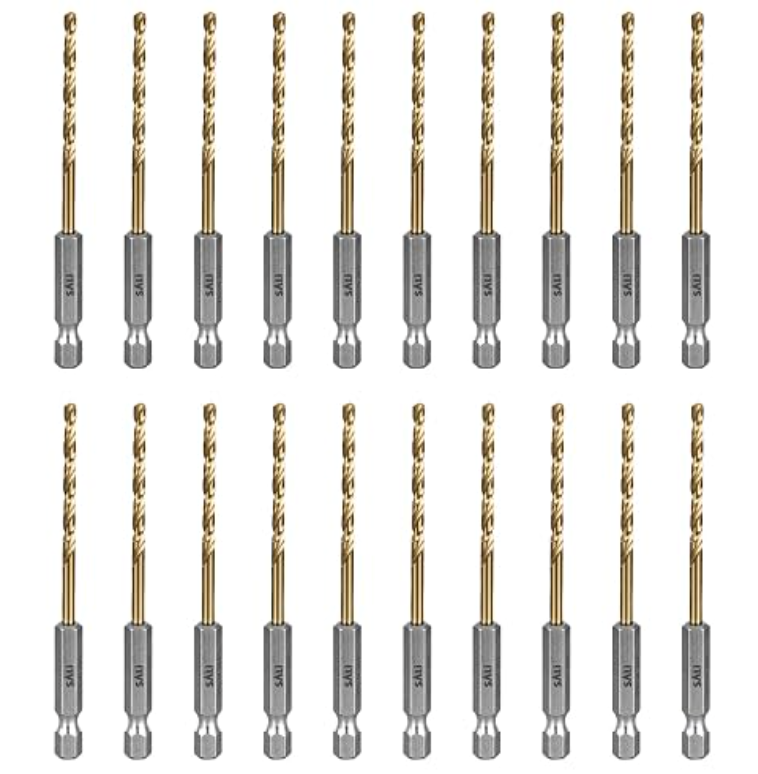
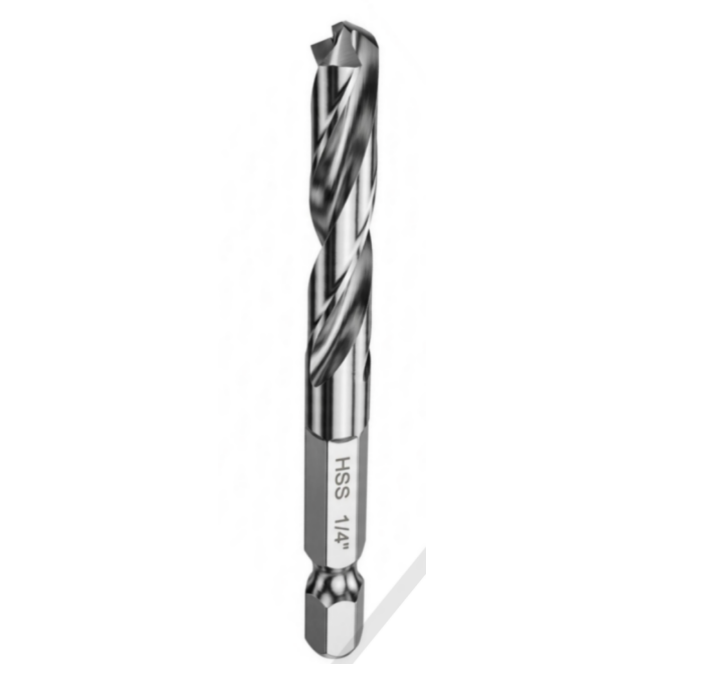
Brocas de furadeira

Perfuração em chapas de casco, chapas de convés, suportes e fundações

Respostas: Arredondamento das bordas na camada de óxido e desvio em chapas curvas

Norma: DIN 338

Taper Shank Drill Bits

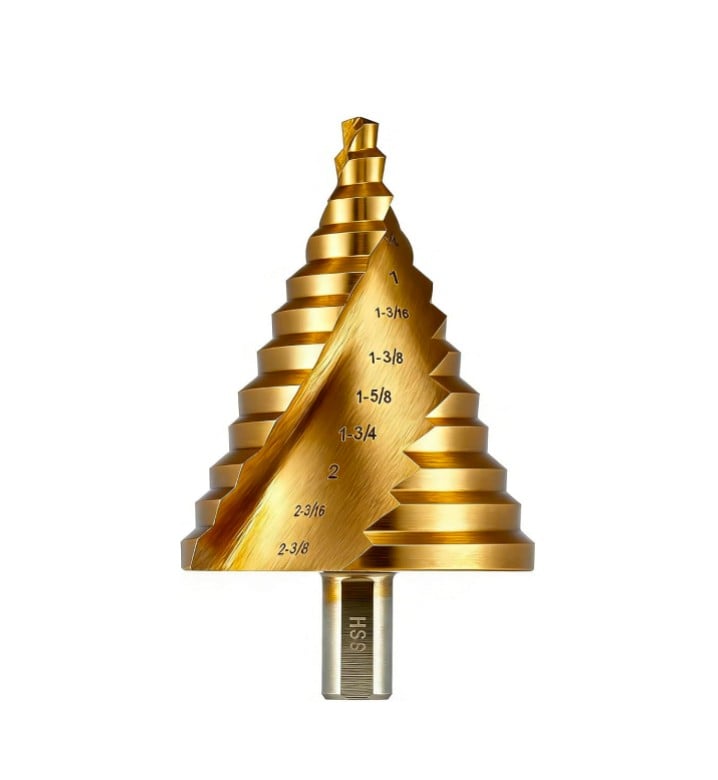
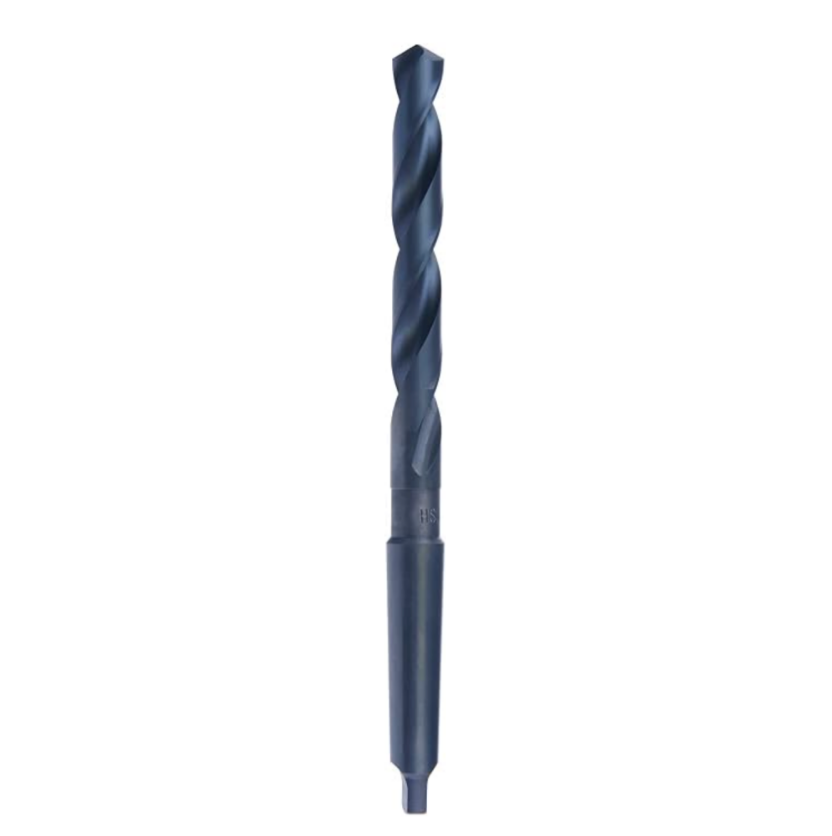
Brocas de Haste Cônica

Furos de maior diâmetro executados através de uma interface cônica

Respostas: Perda de posicionamento sob avanço elevado em chapas espessas

Norma: ISO 513

Burrs

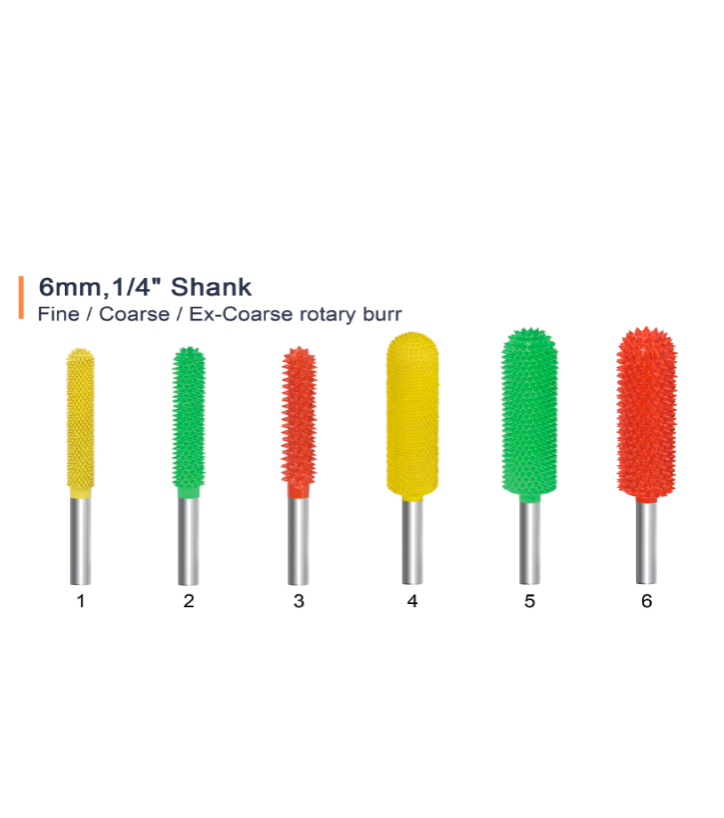
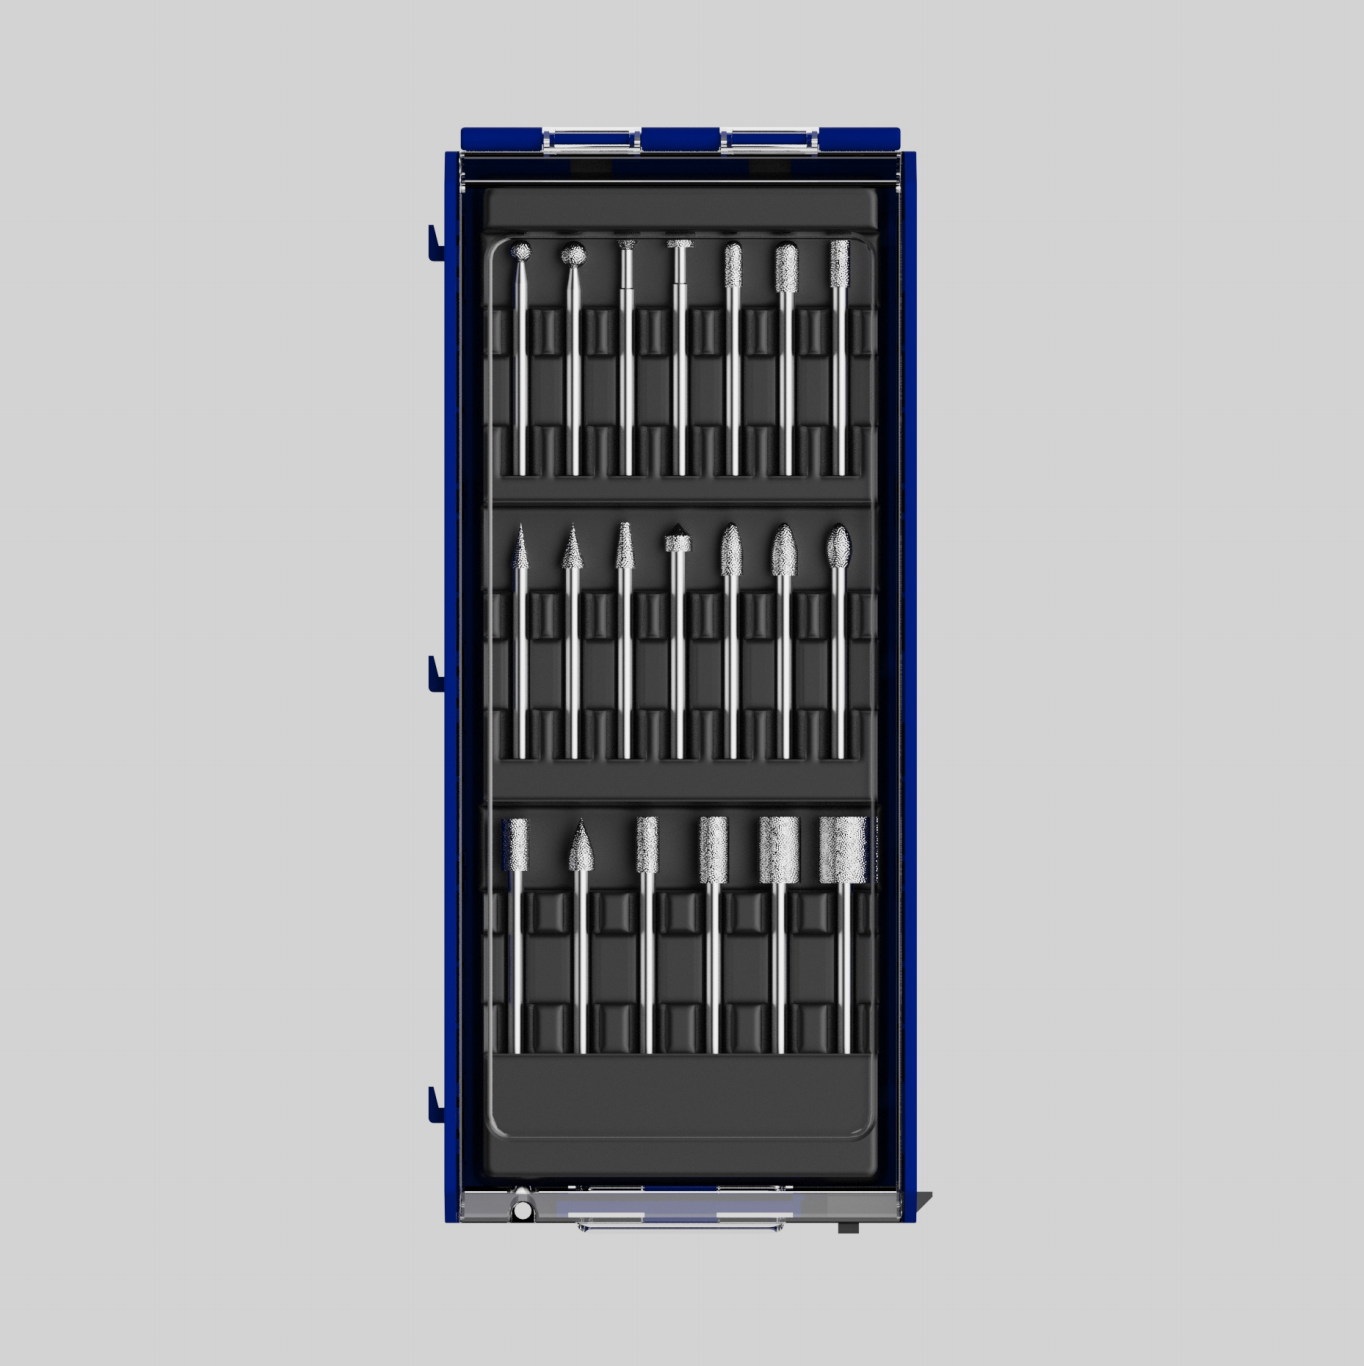
Rebarbas

Suavização do cordão de solda, abertura de furos fora da posição prevista e acabamento de acessórios fundidos e de alumínio

Respostas: Canto de solda arredondado deixado por um disco abrasivo

Norma: ISO 1101

Mini-Cutting Discs

Discos de corte miniatura

Corte de chapas, perfis, tubos e parafusos na oficina de fabricação e a bordo

Respostas: Trincas térmicas em um disco sob um corte prolongado

Norma: EN 12413

Circular Saw Blades

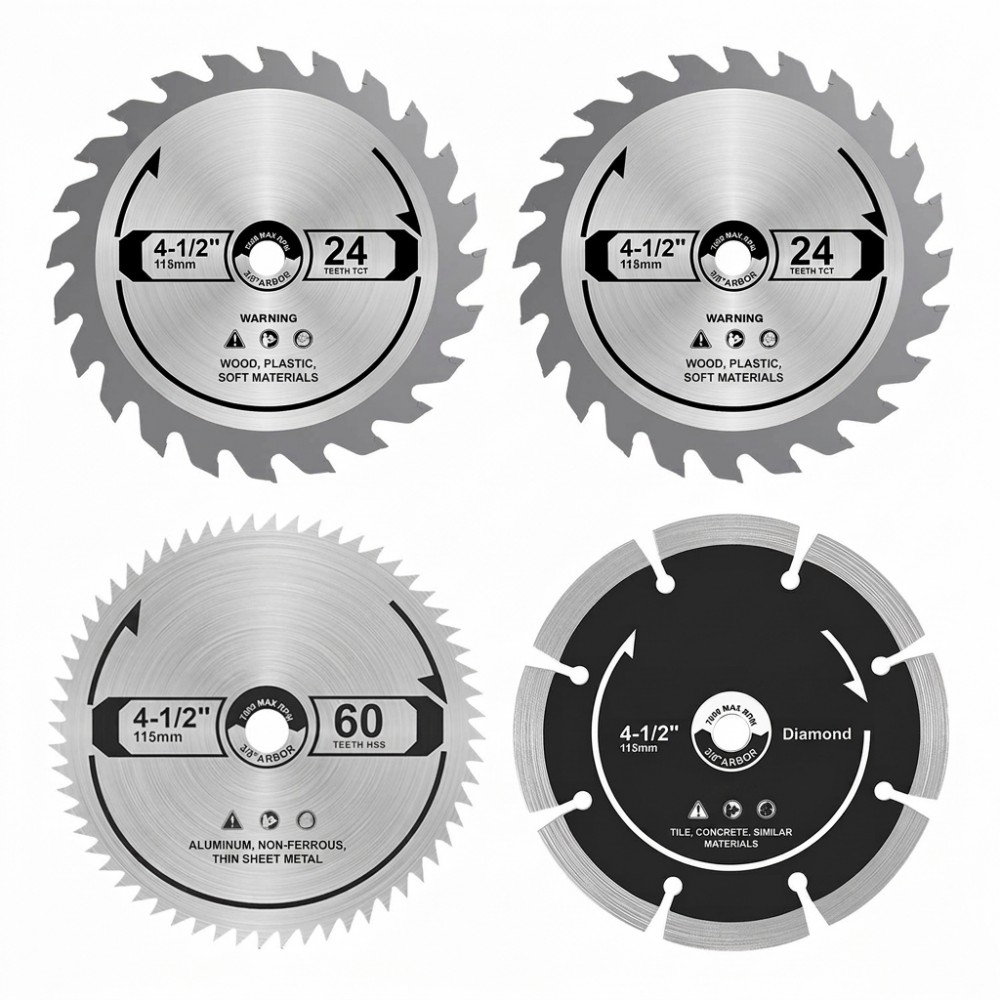
Lâminas de serra circular

Corte de chapas, perfis e pisos onde uma serra é mais adequada que um disco

Respostas: Deterioração das bordas em materiais com carepa ou inclusões

Norma: ISO 2768

Wood Working Drill Bits

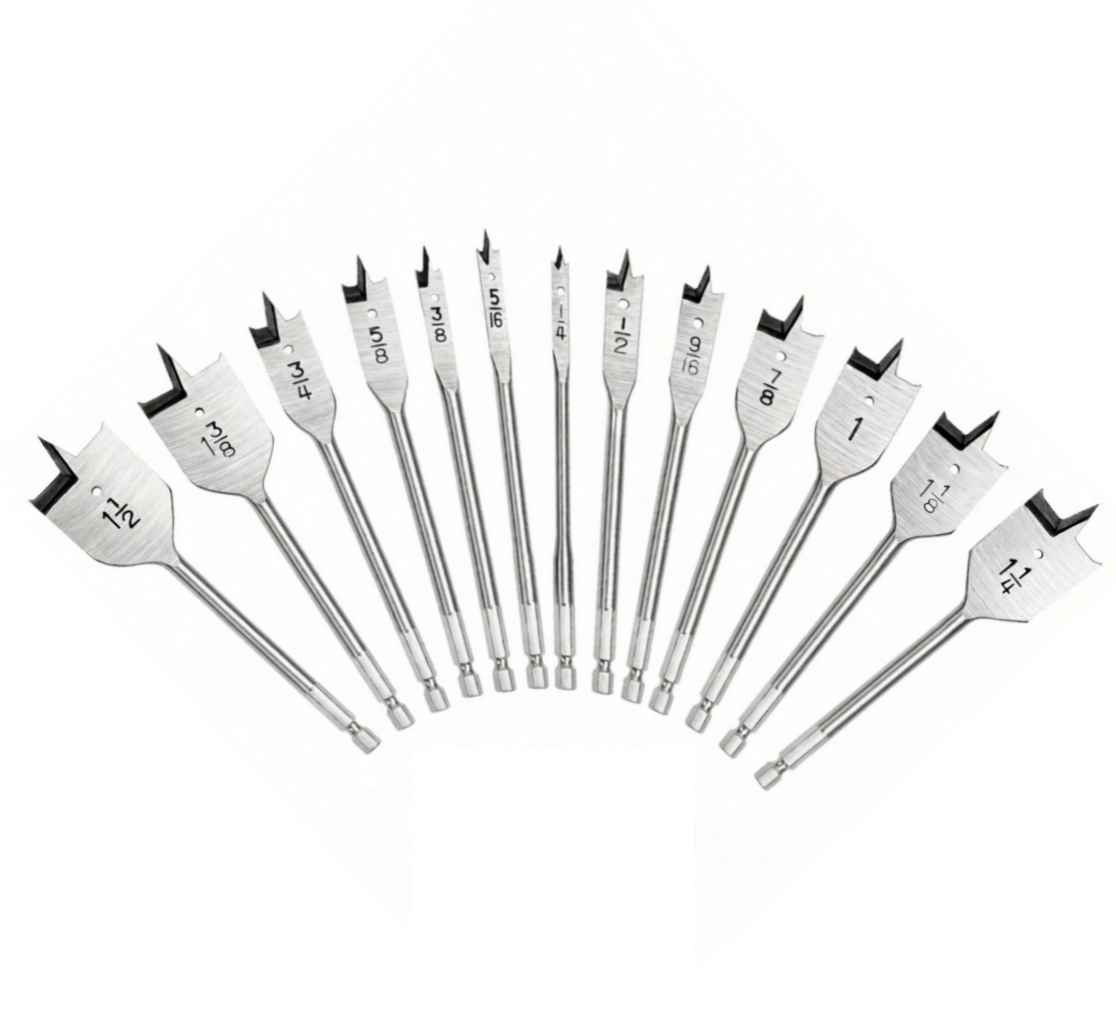
Brocas para Trabalho em Madeira

Marcenaria interna, fôrmas e estruturas temporárias na oficina

Respostas: Arrancamento e fendilhamento em compensado marinho e madeira

Norma: DIN 338

Screw Extractors

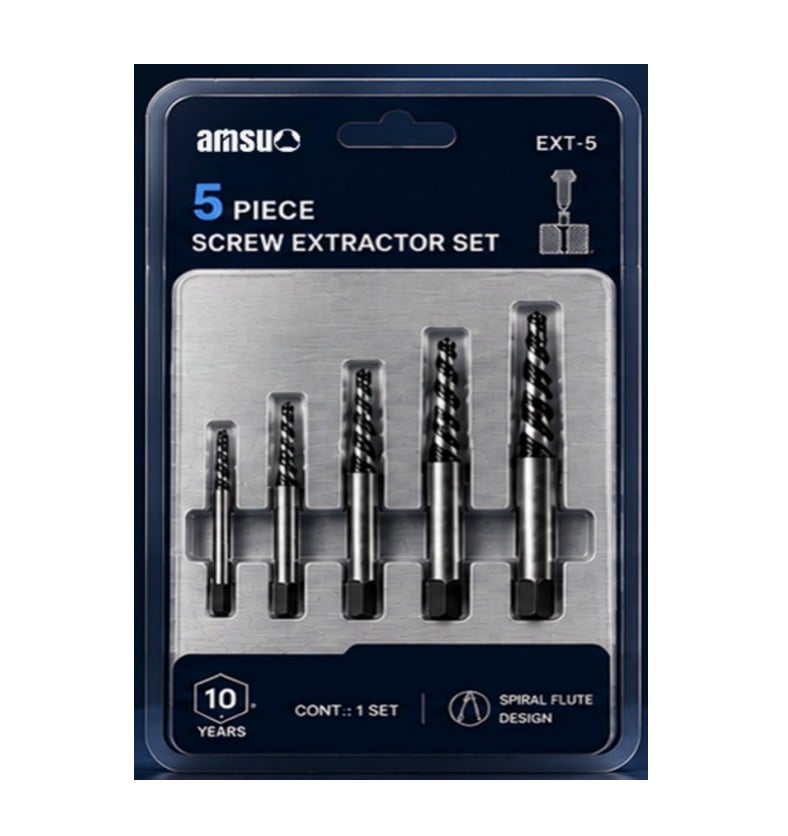
Extratores de Parafusos

Remoção de fixadores corroídos e cisalhados do convés e acessórios

Respostas: Remoção de fixadores que danifica a rosca base

Norma: ISO 286-1

Normas e especificações

Os números por trás das alegações

A tabela indica o parâmetro, a norma que o define e o motivo pelo qual a função de qualidade da fábrica o verifica.

Parâmetro Referência Padrão O que a norma define Por que o comprador o verifica
Aço estrutural para construção naval ASTM A131 / A131M Designação de grau e requisitos mecânicos para aço estrutural de casco Confirma que a chapa na qual as ferramentas irão operar corresponde ao grau assumido no desenho
Aço estrutural para uso geral EN 10025-2 Condições técnicas de entrega para aços estruturais não ligados Fornece uma base comum para chapas fornecidas sob uma especificação europeia
Sistemas de tinta protetora ISO 12944 Classificação de ambientes corrosivos e durabilidade esperada dos sistemas de revestimento Relaciona a qualidade da preparação ao sistema de revestimento efetivamente especificado
Perfil superficial após a preparação ISO 8503-2 Como o perfil da superfície limpa por jateamento é classificado e comparado Confirma que o perfil alcançável está dentro da faixa exigida pelo revestimento
Teste de corrosão ISO 9227 Método de ensaio de névoa salina neutra Fornece um método comum para comparar alegações de corrosão em ambiente marinho
Segurança de abrasivos aglutinados EN 12413 Requisitos de segurança, marcação e velocidade admissível para abrasivos aglutinados Verifica se um disco pode ser operado na máquina no convés ou na oficina
Dimensões de brocas helicoidais DIN 338 Diâmetro nominal, proporções do fuste e das canaletas de uma broca helicoidal padrão Confirma que a broca se encaixa na máquina e na pinça em uso
Classificação de materiais de corte duros ISO 513 O grupo de aplicação ao qual pertence um carboneto Permite que um estaleiro compare classes por aplicação, em vez de por marca
Teste de dureza ISO 6508-1 Método de ensaio Rockwell e requisitos de relatório Fornece uma única escala de dureza para comparar lotes de ferramentas
Limites e ajustes ISO 286-1 O sistema de tolerâncias e classes de ajuste para características cilíndricas Confirma que o cabo e o acoplamento correspondem aos especificados no desenho
Tolerâncias geométricas ISO 1101 Como são especificadas a forma, a orientação, a posição e a concentricidade Confirma os requisitos de desalinhamento e concentricidade, lidos de forma inequívoca
Tolerâncias Gerais ISO 2768 Tolerâncias padrão quando um desenho não especifica nenhuma Evita discussões sobre características que não possuem tolerância especificada
Como verificamos

Organizado por método, não por um valor publicado

Uma ferramenta de corte é avaliada com base no seu comportamento sobre o material com o qual realmente entrará em contato; portanto, a verificação é descrita aqui por categoria de método, com os valores medidos pertencentes ao desenho e lote específicos, acompanhando o registro do lote.

A verificação dimensional e geométrica abrange as características que determinam se uma ferramenta se posiciona e corta corretamente: dimensões do corpo e do acionamento comparadas com a norma de referência, diâmetro de corte e geometria da aresta comparados com o desenho, e desalinhamento indicado como tolerância geométrica segundo a ISO 1101, em vez de uma descrição aproximada. Quando um desenho não especifica tolerância individual para uma característica, aplica-se a tolerância padrão ISO 2768.

A dureza e o estado do material são examinados utilizando o método padronizado da norma ISO 6508-1 sobre o material em questão, de modo que os resultados permaneçam comparáveis entre lotes e entre fornecedores. Quando uma ferramenta depende de uma aresta endurecida sobre um corpo mais tenaz, ambos os estados são avaliados, pois um único valor de dureza não descreve esse conjunto.

Preparação da superfície produtos são avaliados com base na função que desempenham, e não apenas na aparência: o grão e a ligação são analisados em relação ao estado da placa e à fase de preparação; quando aplicável, segue-se uma avaliação comparativa de perfil segundo a abordagem de classificação da norma ISO 8503-2. A proteção contra corrosão em ferramentas e em acessórios destinados a permanecer ao ar livre é examinada como resultado do tratamento, com uma verificação comparativa em câmara de névoa salina conforme o método ISO 9227, sempre que a aplicação o exigir. Os produtos abrasivos aglutinados são verificados quanto ao cumprimento dos requisitos de segurança da norma EN 12413.

A rastreabilidade é mantida ao nível do lote, de modo que uma remessa entregue a um pátio possa ser vinculada ao seu lote de aço e ao registro de inspeção que o liberou. Certificados de material acompanham os lotes de aço sempre que a especificação assim exigir. Ensaios destrutivos, incluindo avaliação da vida útil por corte em chapas escalonadas e ensaios de torque até a falha, são realizados mediante solicitação para uma família de produtos específica, sendo indicados, juntamente com o resultado, o método e o material ensaiados. Quando uma capacidade não está disponível internamente, declaramo-lo claramente, em vez de descrever ensaios terceirizados como se fossem realizados por nós.

Personalização e entrega

Três níveis de envolvimento, uma sequência

Três níveis de OEM estão disponíveis, diferenciados conforme a extensão da alteração no desenho e o status de aprovação da peça.

Nível 1 — marca própria
Sua marca em ferramentas qualificadas. O desenho e a sequência de inspeção permanecem inalterados, de modo que uma aprovação anterior concedida por um pátio ou uma aprovação relacionada à classe dessa peça continua válida e nenhuma nova qualificação é necessária.
Nível 2 — alteração de especificação e embalagem
Contagem de embalagens, kits em grupo montados por tarefa ou por bloco, conformidade com códigos de barras e rotulagem, além de alterações acordadas no revestimento, diâmetro de corte ou geometria, desde que o desenho o permita. Neste nível, acorda-se também uma embalagem resistente à corrosão para transporte marítimo e para armazenamento prolongado em ambiente de pátio, pois uma ferramenta que chega com a aresta danificada tem o mesmo custo que uma que nunca foi enviada.
Nível 3 — desenvolvimento orientado por amostra e desenho
Nova ferramenta construída a partir do seu desenho ou amostra, com revisão de fabricação devolvida antes do primeiro corte. Este é o caminho normalmente adotado para um cortador dimensionado a uma faixa de placas ou para um conjunto de rebarbadora e broca compatível com um único sistema de manutenção utilizado em toda uma classe de embarcações. O processo é consistente: revisão dos requisitos, interpretação do desenho ou da amostra, revisão de fabricação, fabricação da ferramenta, inspeção do primeiro artigo, aprovação e produção em lote. As quantidades mínimas e os prazos de entrega são cotados por projeto, pois ambos dependem do número de ferramentas e da complexidade do desenho, em vez de serem constantes publicadas, e a consolidação do frete marítimo é planejada conforme o seu programa de blocos quando um pedido é feito dentro de uma janela.
PERGUNTAS DO COMPRADOR

O que as equipes de compras perguntam primeiro

O que determina o custo de uma ferramenta de corte ou preparação?

Diâmetro e profundidade de corte, classe do substrato, revestimento ou tratamento, e as etapas de esmerilhamento pelas quais cada unidade passa. Uma ferramenta destinada a chapas com carepa possui geometria diferente daquela destinada a chapas decapadas, e as duas não são intercambiáveis ao mesmo preço. Envie a classe e a espessura da chapa, e forneceremos uma cotação com base clara.

Podemos testar as ferramentas na nossa própria chapa?

Sim, e, no caso de ferramentas de corte, esse é o método de ensaio mais útil. Enviar uma amostra de chapa nos fornece mais informações do que uma simples especificação, pois o estado da carepa varia de laminador para laminador. As amostras são acompanhadas do respectivo registro de inspeção, de modo que o ensaio possa ser registrado em conjunto com os seus próprios registros de qualidade.

Como são escolhidos os produtos para preparação de superfície?

Com base no sistema de revestimento especificado na norma ISO 12944, no método de preparação e na faixa de perfil exigida por esse sistema. Indicamos claramente a fase de preparação para a qual um produto é destinado, de modo que o disco utilizado para remoção de carepa não seja o mesmo disco utilizado para obtenção do perfil final.

O que acompanha uma remessa?

Um registro de inspeção em lote que abrange as características acordadas para a peça, além de certificados de material para lotes de aço, quando aplicáveis. Resultados comparativos de perfil e de ensaio de névoa salina estão disponíveis, mediante solicitação, para uma família nomeada.

Você pode fornecer conforme um programa em blocos, em vez de um único pedido?

Sim. Liberações escalonadas, montagem por tarefa ou por bloco e embalagem adequada para armazenamento no pátio ou para transporte marítimo são acordadas por projeto. A viabilidade de atender uma janela específica de entrega é confirmada na cotação, não presumida.

Pronto para especificá-lo?

Informe-nos a classe da chapa, sua espessura e estágio de preparação, e responderemos com uma recomendação de família de produtos e uma cotação correspondente. Se preferir realizar primeiro um teste, solicite uma amostra e envie um recorte da chapa juntamente com ela.

Obtenha um Orçamento em 24 h Solicite uma amostra gratuita

Solicite um orçamento gratuito

Nosso representante entrará em contato com você em breve.
E-mail
Telemóvel
Nome
Nome da empresa
Mensagem
0/1000