Pridobite brezplačno ponudbo

Naš predstavnik vas bo kmalu kontaktiral.
E-pošta
Mobilni telefon
Ime in priimek
Ime podjetja
Sporočilo
0/1000
Industrijah
Domov> Industrijah

Ladjedelnice

Ladjedelnice
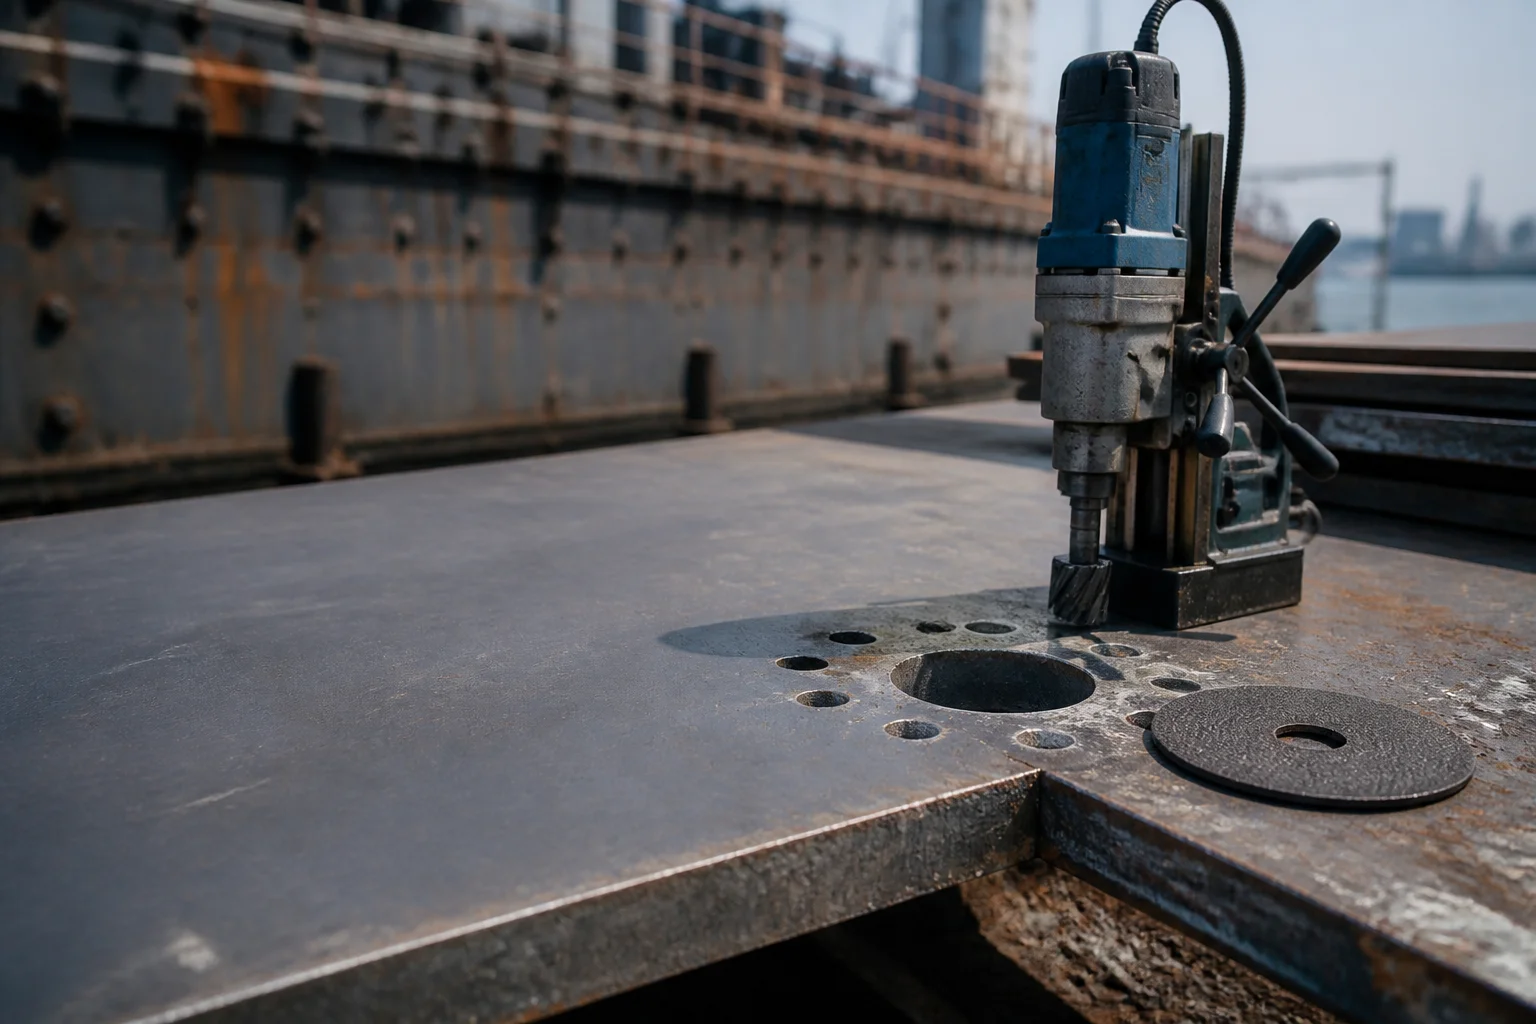
Shipyard steelwork bench with a thick steel plate drilled with a ring of holes, a portable magnetic drill and a cutting disc
Ladjedelnice

Porabni materiali za rezanje, vrtanje in pripravo površin debelih plošč in zraka, obremenjenega s soljo

Pri debelih trupnih ploščah položaj lukenj in profil površine določa orodje, ne operater.

Pridobite ponudbo v 24 urah Zahtevajte brezplačen vzorec

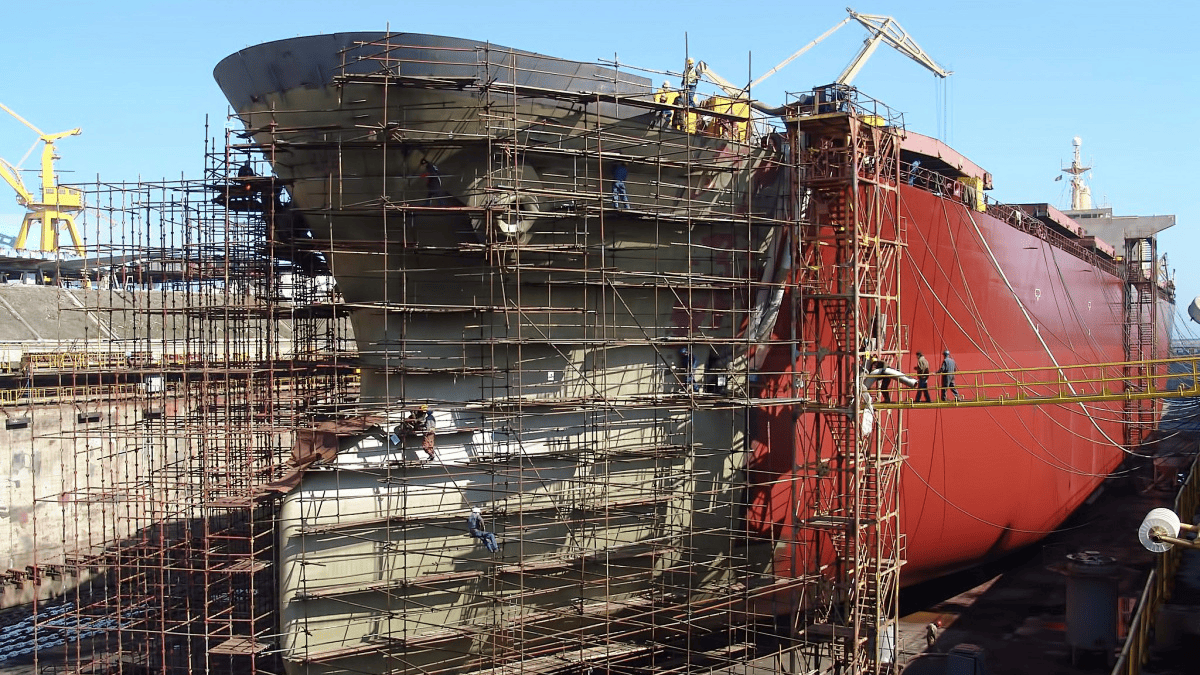
Ladjevniško delavnico porablja orodja na dveh zelo različnih mestih: v zaprtih prostorih v izdelovalnem delu in zunanjih prostorih na trupu, kjer hkrati delujejo slan zrak, valjarska oksidna plast in ukrivljene plošče. Delo na enem mestu se ocenjuje glede na natančnost, delo na drugem pa glede na kakovost priprave površine, ki se preverja šele po letih – do takrat je zaščitno premaz že odpovedal ali uspešno zadržal. Ta stran pojasnjuje, kaj določa zmogljivost v vsakem primeru, katere skupine izdelkov rešujejo katere težave in kako se rezultat potrjuje.

Pregled industrije

Štiri spremenljivke, ki določajo izid

Preden se porabni material sprejme v ladjevniški delavnici, so že določene štiri stvari: orodje, ki ga nosi, plošča ali profil, na katerem se obdeluje, standard, ki ga mora izpolniti, ter vrsta odpovedi, ki prisili montažo nazaj v hale.

Glavna obrabna oprema
Vrtalniki z magnetno podstavo za delo na trupu in palubi, kotni brusilniki za obdelavo varilnih šivov in pripravo površin, igleni odlupovalniki, vrnjajoči se žagali za notranjo opremo in ploščne delovne naloge
Obdelovani material
Jeklene plošče in profili za ladjsko konstrukcijo, vključno z razredi običajne trdnosti, kot so ASTM A131 AH36 in enakovredni razredi po standardu EN 10025-2, avstenitno nerjavno jeklo za palubo in cevovode za procese, aluminijasta nadgradnja, morska furnirna plošča in notranji leseni izdelki
Ključne standarde
ASTM A131 / A131M in EN 10025-2 (konstrukcijsko jeklo za ladje in splošno gradbeno uporabo), ISO 12944 (zaščitni barvni sistemi), ISO 8503-2 (profil površine peskano očiščenega jekla), ISO 9227 (nevtralna solna meglica), EN 12413 (varnost vezanih abrazivov)
Tipični načini odpovedi
Rezalni robovi postanejo topi zaradi mlinarske skorje, vrtalniki zdrsnejo na ukrivljenih ploščah, premazi se nanesejo na površino z neustreznim profilom, ostanejo ostri varilni robovi po obdelavi
Tehnične težave pri obratovanju

Trije primerni primeri, ki povzročajo finančne izgube

Vsaka težava najprej opisuje, kaj se pokvari, nato pa geometrijsko ali materialno odločitev, ki jo reši.

Težava 1

Mlinarska skorja uniči rezalni rob že pred začetkom dela.

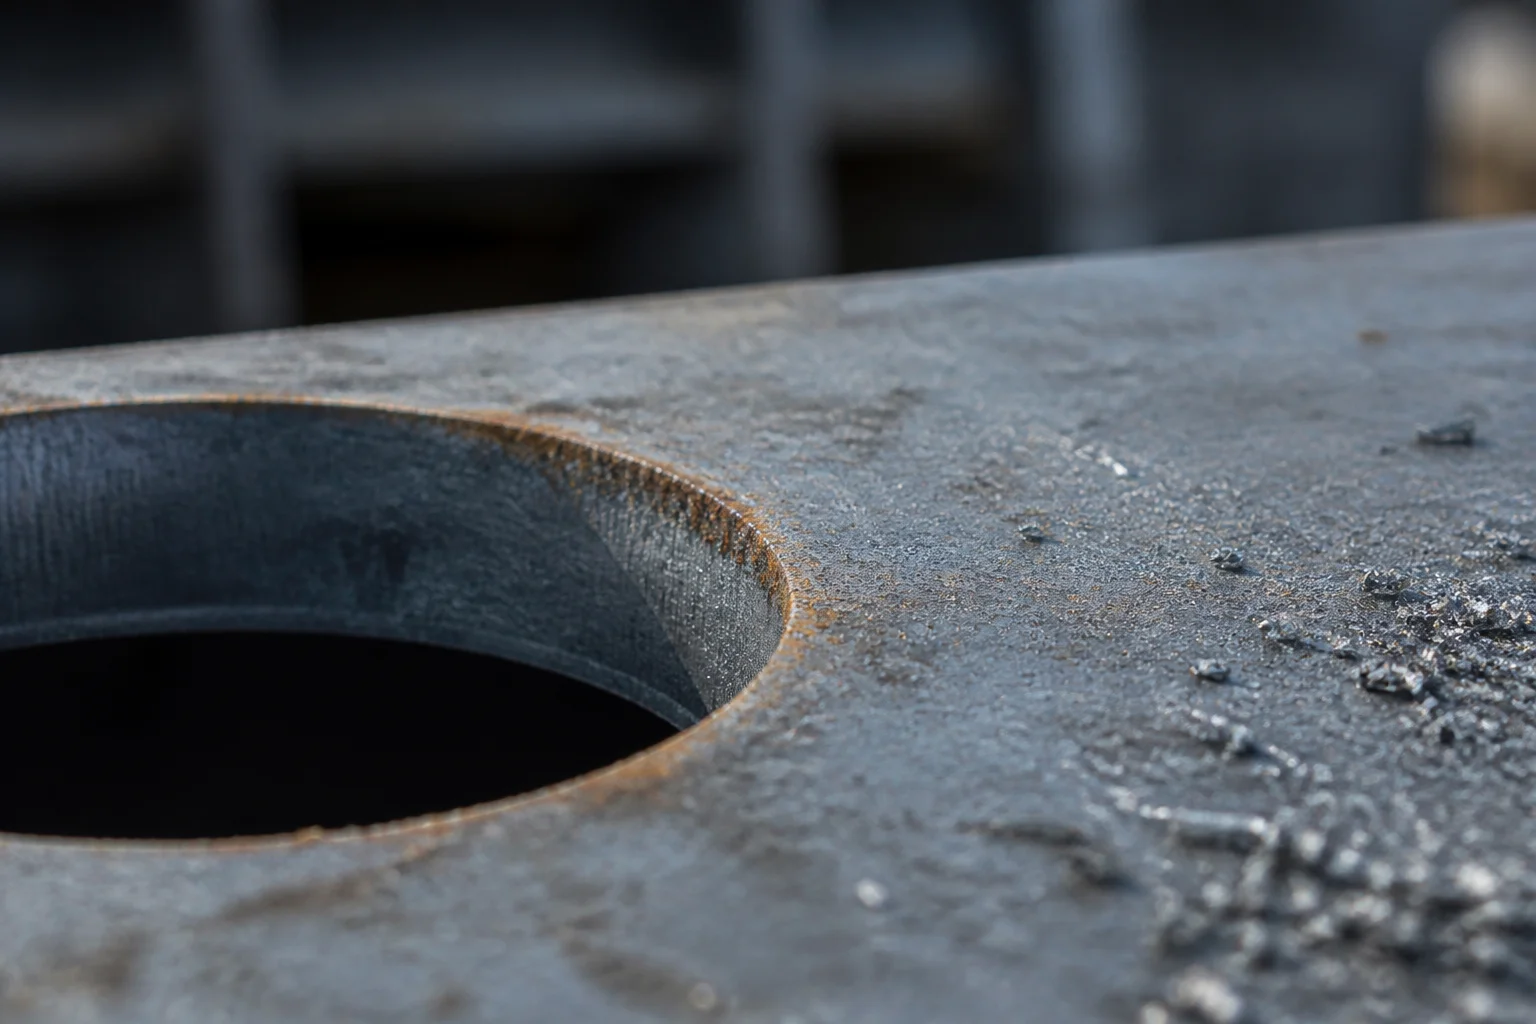
Toplo valjane plošče prihajajo s trdo, krhko oksidno lupino, ki je bolj abrazivna kot jeklo pod njo. Vrtak ali rezalnik, ki se obnaša pravilno v izdelovalnici, zaznani na prvem stiku z lupino in obratnik odzove tako, da pritisne na orodje – kar je ravno tisti tlak, ki poškoduje rezalni rob. Oksid je treba prerezati, ne pa prevoziti čez njega, in geometrija orodja določa, kaj se dejansko zgodi.
Odgovor Amsuo

mehanska oksidna lupina → vrtaki in vrtaki z koničastim vratom z geometrijo, namenjeno preboju oksidne lupine.

Geometrija vrha in odpiranje sta izbrani tako, da rob vstopi v lupino in jo prereže, namesto da bi se držal površine in jo poliral, ter da toploto, ki jo trda lupina ustvari, odvaja skozi telo orodja namesto da bi se nabirala na vrhu. Ker se stanje lupine razlikuje med različnimi valji, obravnavamo razred plošče kot del poizvedbe namesto da bi predpostavili, da ena geometrija ustreza vsem toplo valjanim ploščam.
Izziv 2

Ukrivljene plošče povzročijo odmik vrtaka iz položaja.

Olivna plošča ni ravna, zato magnetna podstavek drži napravo na tangenti ukrivljenosti namesto pravokotno na rezano površino. Kjer pilot orodja ne nadzoruje od prvega stika, izstopna točka na nasprotni strani leži izven označenega položaja; tako napačno pozicionirana luknja na olivni plošči ali temelju zahteva zavarjanje in ponovno pregledovanje, ne pa ponovnega poskusa.
Odgovor Amsuo

ukrivljene in poševne plošče → vrtalna vrtaka in brušilne glave z nadzorovanim vstopnim položajem.

Posebna konstrukcija, ki se zaziblje že pri nizki potiskalni sili, ohrani orodje v položaju tudi tam, kjer ni ravne površine za orientacijo; kadar je luknja že izven predvidenega položaja, omogoča rotacijska brušilna glava popravek vstopnega položaja brez spremembe stanja okoliške plošče. Za luknje, ki jih je treba razširiti po varilnem popravku, se uporabljajo iste skupine orodij z lahkim, nadzorovanim režom namesto ponovnega reza s polnim premerom.
Izziv 3

Priprava lahko vključuje prekomerno brušenje namesto profiliranja.

Jeklo, očiščeno z obdelavo z drobnim peskom in pripravljeno z orodji za električni pogon, mora imeti zahtevan profil površine za sistem premaza, ki bo pokril to površino. Prefinjen disk površino izgladi, pregrub pa izreže žlebove; oboje lahko uspe pri vizualnem pregledu. Premaz, nanesen na površino z profilom zunaj obsega, določenega v standardu ISO 12944, se ne vezuje kot predvideno, posledice pa se pojavijo leta kasneje kot popravek na morju, kjer strošek preprostega napaka pri premazu ni več preprost.
Odgovor Amsuo

profil površine → Mini-režilni diski, izbrani glede na zrnato strukturo in vezivo, prilagojeni zahtevani pripravi.

Velikost zrna in trdota veziva sta izbrani glede na stanje plošče in stopnjo priprave, tako da disk rezalno oblikuje profil, zahtevan s sistemom premaza, namesto da bi ga brušil ali žlebil. Kjer je priprava mešanica na prehodu varjenega šiva, se uporabljajo burji za ustvarjanje gladkega prehoda namesto abrazivnega orodja, ki zaobljuje prehod in pusti premaz brez podlage za oprijem. Tri odzive obravnavajo različne faze in se ne prekrivajo: geometrija vrtaka, ki premaga oksidni sloj, ni primerna za oblikovanje profila premaza, disk, izbran za pripravo, pa nima nobene vloge pri vrtanju temeljev. Izbira se začne z analizo plošče, položaja in uporabljenega sistema premaza.
Macro view of a drilled hole edge in thick steel plate with mill scale and a rust bloom
Družine izdelkov

Družine izdelkov, ki ustrezajo tej uporabi

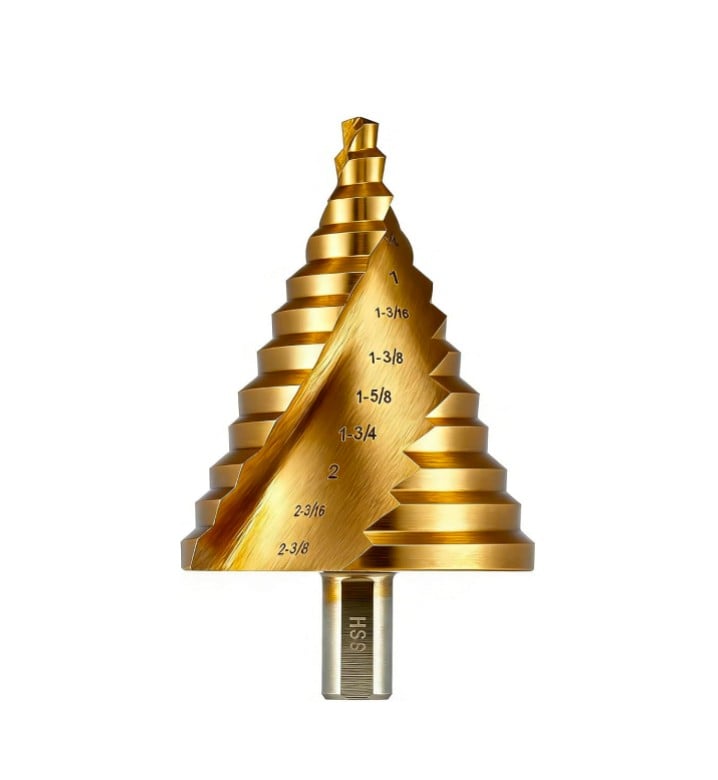
Drill Bits

Vrtalke za vrtanje

Vrtanje lukenj v trupno ploščo, krovno ploščo, podporne konstrukcije in temelje

Odgovori: Zazobitev roba na oksidnem sloju in odmikanje pri vrtanju na ukrivljenih ploščah

Standard: DIN 338

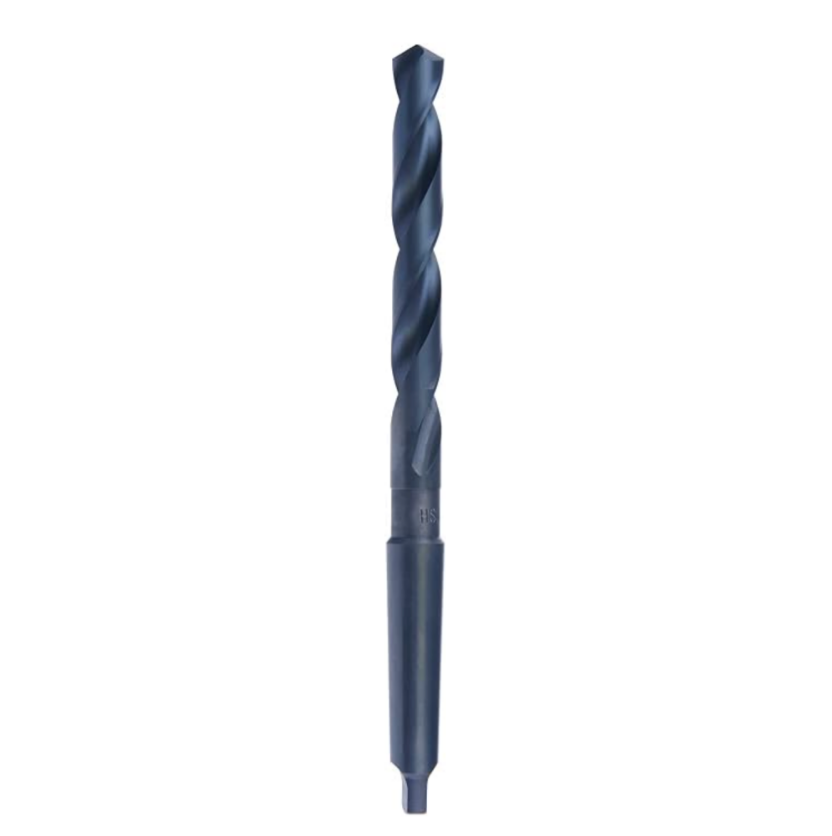
Taper Shank Drill Bits

Vrtalke s stožčastim vratom

Lukenje večjega premera, izvedeno skozi stožčasto stično površino

Odgovori: Izguba točnosti pozicioniranja pri močnem pospešku na debelih ploščah

Standard: ISO 513

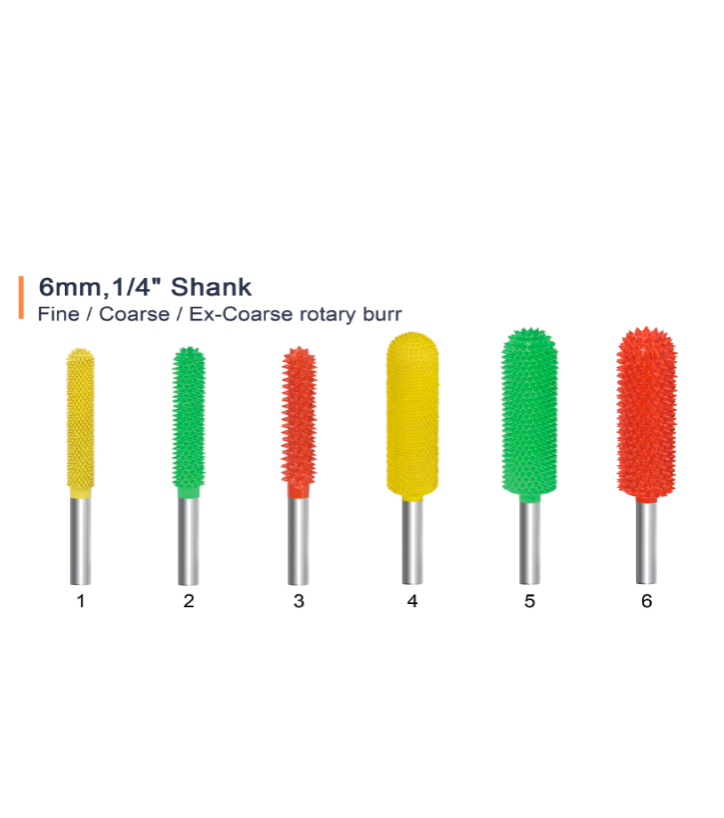
Burrs

Drobovi

Mešanje prehoda varjenega šiva, odpiranje lukenj izven predvidenega položaja, obdelava litih in aluminijastih priključkov

Odgovori: Zaobljeni varilni rob, ki ga pusti brušilna ploščica

Standard: ISO 1101

Mini-Cutting Discs

Mini rezalni diski

Rezanje plošč, profilov, cevi in vijakov v izdelovalnem delu in na ladji

Odgovori: Toplotne razpoke na ploščici pri dolgem rezu

Standard: EN 12413

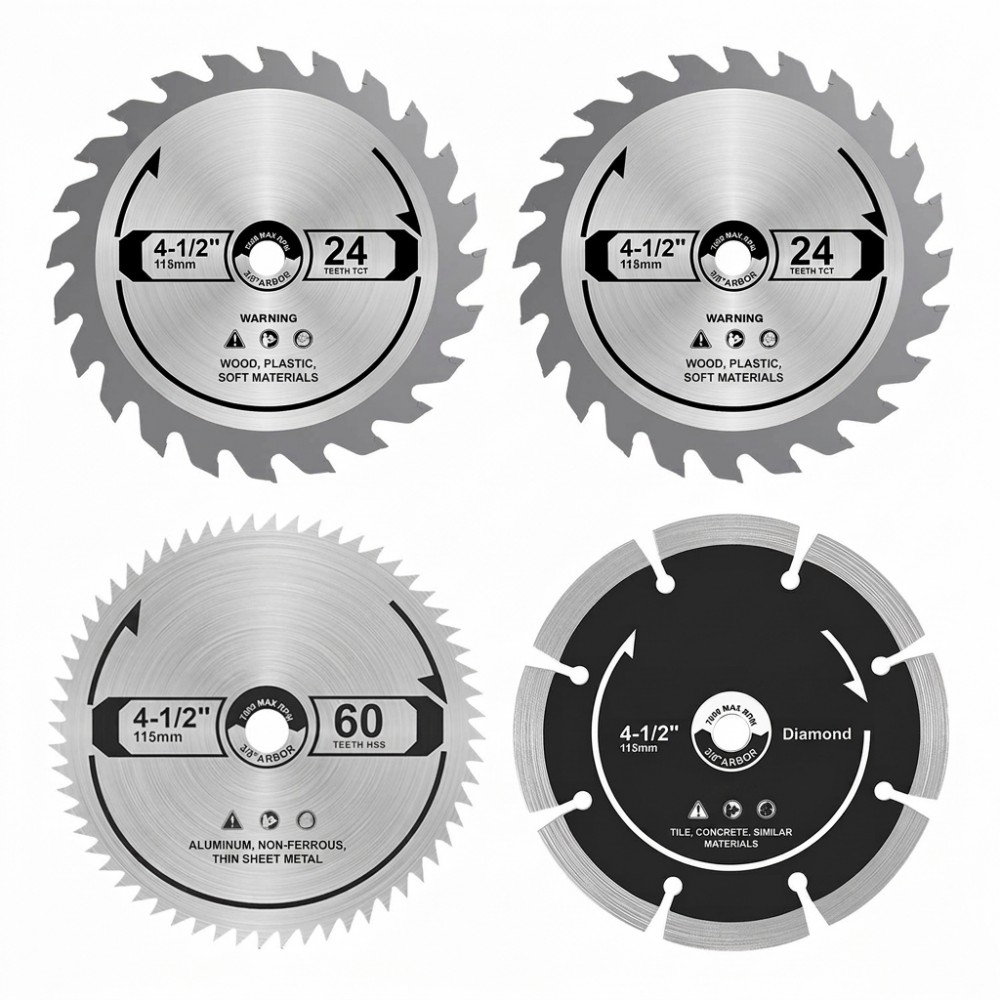
Circular Saw Blades

Krožnih pilj

Rezanje plošč, profilov in talnih plošč, kjer je žaga za delo primernejša kot ploščica

Odgovori: Razpad roba pri materialu z oksidno plastjo ali vključki

Standard: ISO 2768

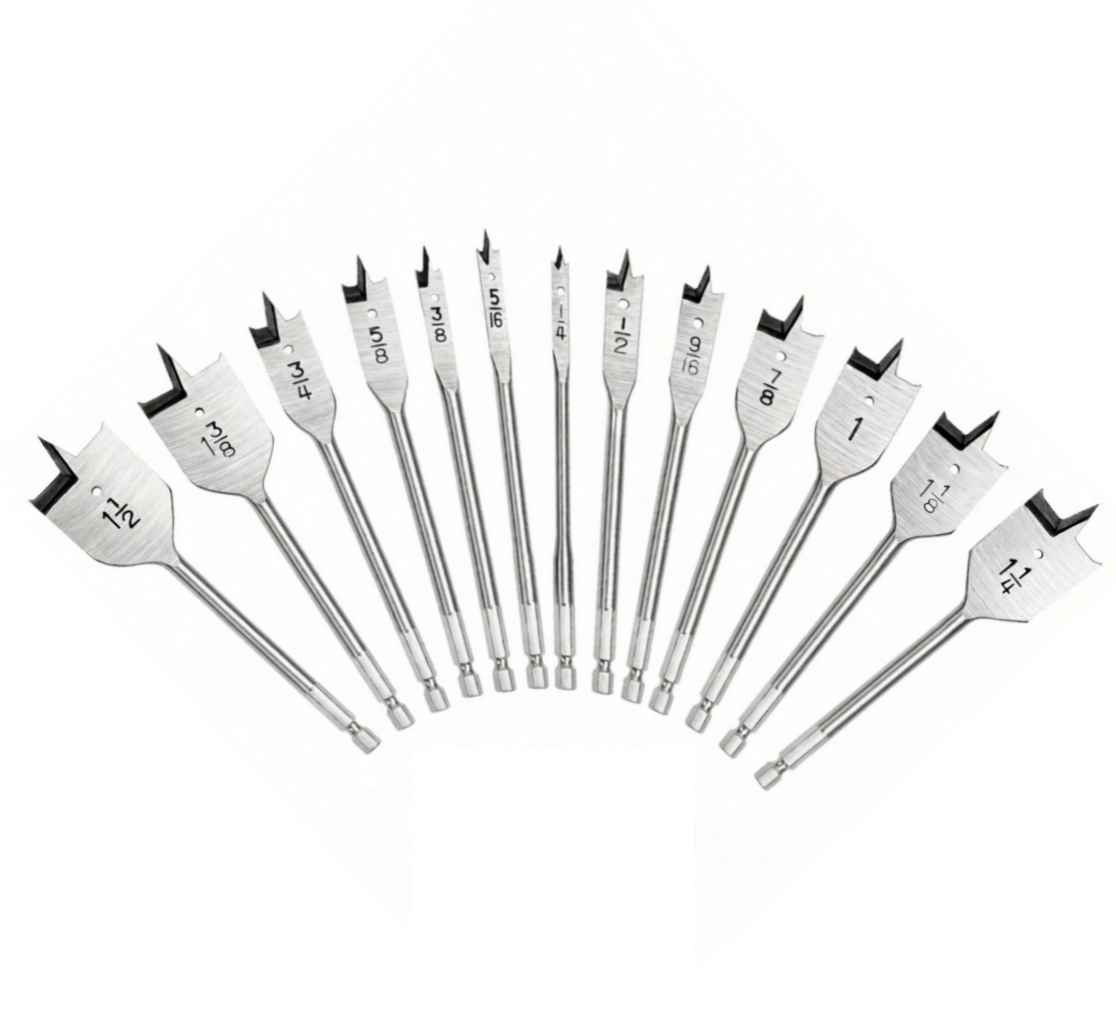
Wood Working Drill Bits

Vrtalni vrtaki za obdelavo lesa

Notranja lesena oprema, opaž in začasne konstrukcije v hali

Odgovori: Iztrganje in razcepljanje morske lepenke ter lesa

Standard: DIN 338

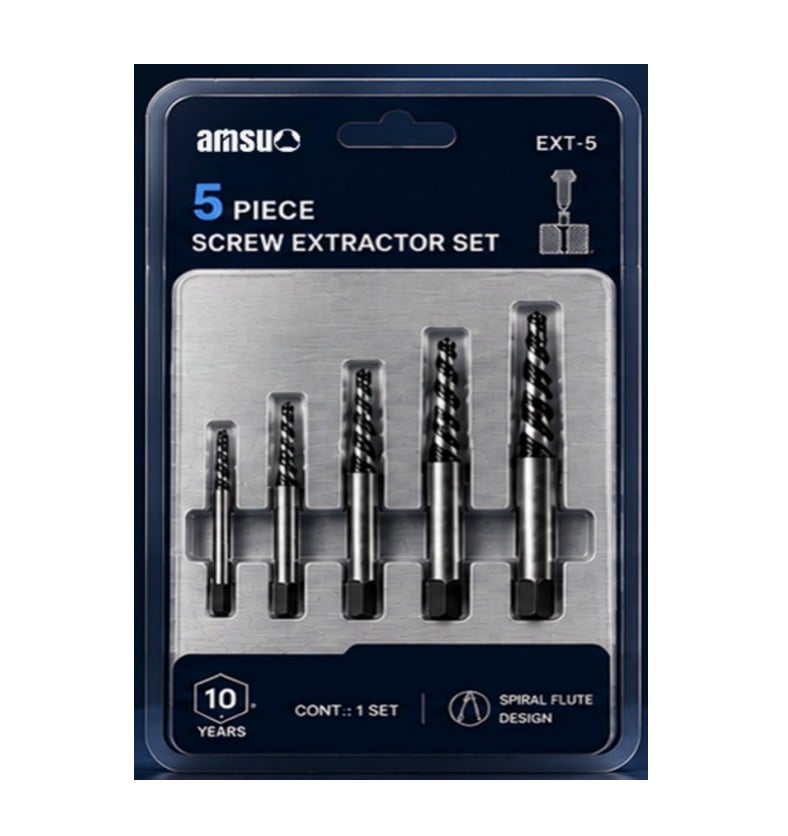
Screw Extractors

Izvlečniki vijakov

Odstranjevanje korodiranih in pretrganih sponk z deka in opreme

Odgovori: Odstranjevanje sponk, ki poškodujejo matično navojno nit

Standard: ISO 286-1

Standardi in specifikacije

Številke za trditvami

V tabeli so navedeni parameter, standard, ki ga določa, ter razlog, zakaj kakovostna funkcija obrata preverja parameter.

Parameter Sklopnost po standardu Kaj standard določa Zakaj kupec to preverja
Konstrukcijski jekleni profili za gradnjo ladij ASTM A131 / A131M Oznaka razreda in mehanske zahteve za konstrukcijsko jeklo za trup ladje Potrjuje, da je plošča, na kateri bo orodje delovalo, tistega razreda, ki ga predvideva risba
Konstrukcijsko jeklo za splošno rabo EN 10025-2 Tehnični dobavni pogoji za nezlitinsko konstrukcijsko jeklo Določa skupno osnovo za plošče, dobavljene v skladu z evropsko specifikacijo
Zaščitni barvni sistemi ISO 12944 Klasifikacija korozivnih okolij in pričakovana trajnost barvnih sistemov Povezuje kakovost priprave podlage z dejanskim določenim barvnim sistemom
Profil površine po pripravi ISO 8503-2 Način razvrščanja in primerjave profila površine po piščanju Potrjuje, da je dosegljiv profil znotraj obsega, ki ga zahteva premaz
Preizkušanje korozije ISO 9227 Metoda preskusa z nevtralno solno razpršitvijo Omogoča skupno metodo za primerjavo trditev o koroziji v morskih pogojih
Varnost vezanih brušilnih materialov EN 12413 Varnostni zahtevki, označevanje in dovoljena vrtilna hitrost za vezane brušilne plošče Preverja, ali se disk lahko uporablja na napravi na krovu ali v hlevu
Dimenzije vijačnih vrtalnikov DIN 338 Nominelni premer, delež vratca in žlebov pri standardnem vrtalniku z vijačnimi žlebi Potrjuje, da se vrtak ujema z napravo in tulcem v uporabi
Klasifikacija trdih rezalnih materialov ISO 513 Skupina uporabe karbida Omogoča ladjedelnici primerjavo razredov po uporabi namesto po blagovni znamki
Preizkus trdote ISO 6508-1 Metoda Rockwellovega preskusa in zahteve za poročanje Določa eno lestvico trdote za primerjavo serij orodja
Meje in ujemanja ISO 286-1 Sistem dopuščenih odstopanj in razredov ujemanj za cilindrične značilnosti Potrjuje, da sta izvedbi vratca in pogona v skladu z risbo
Geometrijsko toleriranje ISO 1101 Kako so določeni oblika, usmeritev, položaj in ekscentričnost Potrjuje, da zahteve glede bočnega odklona in sosičnosti jasno berljivo navedene
Splošne tolerancije ISO 2768 Privzete dopustne odstopanja, kadar na risbi ni navedenih nobenih Preprečuje spore glede značilnosti brez navedene dopustne odstopanje
Kako preverjamo

Organizirano po metodi, ne po objavljeni vrednosti

Režo orodje se ocenjuje glede na njegovo obnašanje pri materialu, s katerim se bo dejansko srečalo; zato je preverjanje tukaj opisano po kategorijah metod, meritvene vrednosti pa spadajo k določeni risbi in seriji ter potujejo skupaj z zapisnikom serije.

Dimenzionalno in geometrijsko preverjanje zajema značilnosti, ki odločajo, ali se orodje pravilno namesti in reže: dimenzije vratca in pogona glede na navedeni standard, rezalni premer in oblika roba glede na risbo ter bočni odklon, naveden kot geometrijska dopustna odstopanja po ISO 1101 namesto približnega opisa. Kjer risba za določeno značilnost ne navaja posamezne dopustne odstopanje, velja privzeta dopustna odstopanja po ISO 2768.

Trdota in stanje materiala se preverjata z standardizirano metodo ISO 6508-1 na ustreznem materialu, zato ostanejo rezultati primerljivi med različnimi serijami in med različnimi dobavitelji. Kjer orodje zahteva zakaljen rob na bolj žilavem telesu, se preverjata obe lastnosti, saj ena vrednost trdote ne opisuje tega para.

Priprava površine izdelki ocenjujejo glede na zahteve, ki jih morajo izpolnjevati, ne le glede na videz: zrnato strukturo in vezivo preverjamo glede na stanje plošče in stopnjo priprave; kjer je to primerno, sledi primerjalna ocena profila po metodologiji razvrščanja iz standarda ISO 8503-2. Zaščito pred korozijo na orodjih in priključkih, ki so namenjeni stalni uporabi na prostem, preverjamo kot rezultat obdelave, pri čemer se v primerih, ko aplikacija to zahteva, izvede primerjalni test z morsko raztopino po metodi ISO 9227. Vezani abrazivni izdelki se preverjajo glede na varnostne zahteve standarda EN 12413.

Sledljivost je ohranjena na ravni serije, zato se pošiljka, dostavljena na dvorišče, lahko poveže s pripadajočo jekleno serijo in zapisom o pregledu, ki je omogočil njeno izdajo. Potrdila o materialu spremljajo jeklene serije, kadar tega zahteva specifikacija. Razdejajoče preizkušanje, vključno z oceno življenjske dobe na skalirani plošči in preizkušanjem navora do odpovedi, se po zahtevi organizira za določeno družino izdelkov; metoda in preizkušani material sta navedena skupaj z rezultatom. Kjer ne moremo zagotoviti določene sposobnosti notranje, to jasno navedemo, namesto da bi izvajanje zunanjega preizkušanja predstavili kot naše lastno.

Prilagoditev in dostava

Tri stopnje sodelovanja, ena zaporedja

Na voljo so trije nivoji OEM, ki se razlikujejo po tem, kako globoko sprememba vpliva na risbo in po statusu odobritve dela.

Stopnja 1 — Lastna blagovna znamka
Vaša blagovna znamka na kvalificirani orodni opremi. Risba in zaporedje pregledov ostane nespremenjeno, zato ostane veljavna prejšnja odobritev dvorišča ali odobritev glede na razred za to delo ter ni potrebna nova kvalifikacija.
Raven 2 — sprememba specifikacij in embalaže
Število paketov, kompletov orodij za skupine nalog ali blokov, skladnost z bar-kodi in oznakami ter dogovorjene spremembe premaza, premera rezanja ali geometrije, kjer to dovoljuje risba. Na tej ravni je dogovorjena tudi korozijo odporna embalaža za pomorsko prevozno pošiljko in za dolgotrajno shranjevanje na prostem, saj orodje z okvarjenim robom stane enako kot tisto, ki nikoli ni bilo odposlano.
Raven 3 — razvoj na podlagi vzorcev in risb
Nova orodja, izdelana na podlagi vašega risba ali vzorca, pri čemer se pred prvo rezko vrne pregled izdelave. Ta pot se običajno uporablja za rezalna orodja, prilagojena enemu razponu plošč, ali za komplet buril in vrtalnikov, prilagojen enemu sistemu vzdrževanja, ki se uporablja na celotni razred ladje. Postopek je enoten: pregled zahtev, razlaga risbe ali vzorca, pregled izdelave, izdelava orodja, pregled prvega izdelka, odobritev in serijaška proizvodnja. Minimalne količine in roki dobave se za vsak projekt citirajo posebej, saj sta obe veličini odvisni od števila orodij in zapletenosti risbe, ne pa od objavljenih konstant; združevanje morskega prevoza se načrtuje v skladu z vašim blokovnim programom takoj po oddaji naročila v določeno okno.
Vprašanja kupca

Kaj najprej povprašajo nabavne ekipe

Kaj določa strošek rezalnega ali pripravnega orodja?

Premer in globina reza, kakovost podlage, prevleka ali obdelava ter koraki brušenja, skozi katere vsaka enota potuje. Orodje za obdelavo plošč z oksidno plastjo ima drugačno geometrijo kot orodje za obdelavo plošč brez oksidne plasti; obeh ni mogoče med seboj zamenjati po isti ceni. Pošljite kakovost in debelino plošče, da vam pošljemo ponudbo na jasni osnovi.

Ali lahko preizkusimo orodja na svojih ploščah?

Da, pri rezalnih orodjih je to najuporabnejša oblika preskusa. Pošiljanje vzorca plošče nam pove več kot specifikacija, saj se stanje oksidne plasti razlikuje od valjarnice do valjarnice. Vzorci so opremljeni z ustreznim zapisnikom o pregledu, tako da se preskus lahko vpiše v vaše lastne kakovostne evidence.

Kako izbiramo izdelke za pripravo površine?

Izbira temelji na sistemu prevlek, določenem v standardu ISO 12944, na metodi priprave in na obsegu profila, ki ga ta sistem zahteva. Navedemo stopnjo priprave površine, za katero je izdelek namenjen, zato disk za odstranjevanje oksidne plasti ni isti kot disk za končno profiliranje.

Kaj spremlja pošiljko?

Zapis o pregledu serije, ki zajema značilnosti, dogovorjene za delo, ter potrdila o materialih za jeklene serije, kjer so potrebna. Primerjalni profil in rezultati solne meglice so na voljo za določeno družino po zahtevi.

Ali lahko dobavite po blokovnem programu namesto po posamezni naročilni enoti?

Da. Stopnjevane izdaje, kompletiranje po nalogah ali po blokih ter embalaža, primerna za skladiščenje na dvorišču ali pomorski prevoz, se dogovorijo za vsak projekt posebej. Ali je mogoče izpolniti določeno okno za dobavo, se potrdi ob ponudbi, ne pa da bi to bilo predpostavljeno.

Ste pripravljeni določiti to?

Sporočite nam razred plošče, debelino in stopnjo priprave, mi pa bomo odgovorili z priporočilom družine izdelkov in ponudbo za to družino. Če raje najprej izvedete preskus, zahtevajte vzorec in pošljite tudi odpadno kos plošče.

Pridobite ponudbo v 24 urah Zahtevajte brezplačen vzorec

Pridobite brezplačno ponudbo

Naš predstavnik vas bo kmalu kontaktiral.
E-pošta
Mobilni telefon
Ime in priimek
Ime podjetja
Sporočilo
0/1000