無料お見積もりを取得

担当者よりすぐにご連絡いたします。
メールアドレス
携帯電話
氏名
会社名
お問い合わせ内容
0/1000
業界
ホーム> 業界

発電

発電
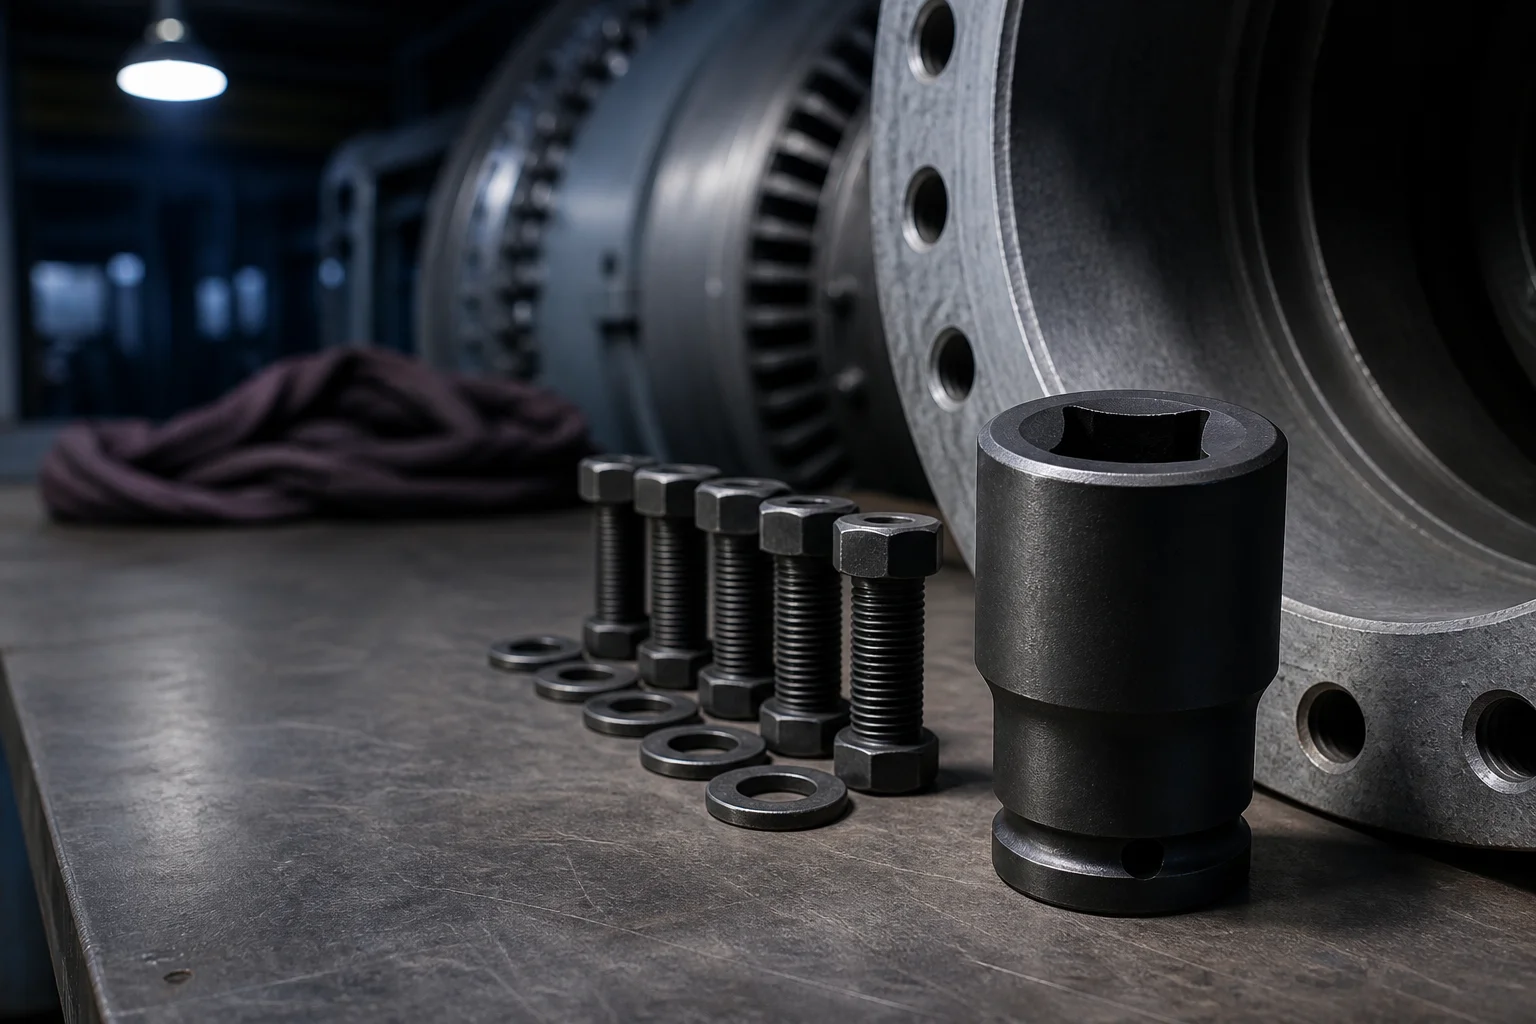
Plant maintenance bolting workstation with a large square-drive impact socket, heavy hex bolts and a drilled pipe flange
発電

定期点検期間に合わせてサイズ設計された穴加工・保守用消耗品

定期点検中、使用する工具が作業を完了させればスケジュール通りに再稼働できるが、そうでなければ再稼働日が延期される。

24時間以内に見積もりをご提供 無料サンプルの依頼

発電事業は、出荷台数ではなく、定期点検の所要時間で評価されます。タービン外装、ボイラー・フランジ、タワー部材などは、通常、プラントが停止中の状態で一度だけ締め付けられ、所定のトルク値で締結されます。その際、作業チームの背後には再稼働までの厳密なスケジュール(再稼働カーブ)が控えています。この作業で使用されるすべての消耗品は、作業期間を短縮するか、あるいは延長するかのいずれかです。本ページでは、当社が定期点検作業向けに提供する工具の仕様決定プロセス、各判断の根拠、および発電所のエンジニアリング部門が当社の選定基準を確認する方法について説明します。

業界の現状

結果を左右する4つの要因

発電所における消耗品の選定では、価格の検討に先立ち、以下の4つの問いに答える必要があります。すなわち、工具を駆動する動力源は何か、対象となる被加工材は何か、どのインターフェース規格を満たす必要があるか、そしてどの不具合が装置の運転停止を招くかです。

主な加工設備
フランジおよびキャサリング作業用の磁気ベースドリル、油圧・空気式トルクレンチ、インパクトレンチ、ストレート・アングルグラインダー、固着した締結部品用のレシプロケーティングソー
加工対象材料
高温・低温用ボルト鋼、プロセス接続部に使用されるオーステナイト系ステンレス鋼、鋳鉄製キャサリング、耐熱合金板および溶接オーバーレイ
主要規格
ISO 898-1(締結部品の機械的性質)、ISO 16047(トルクとクランプ力)、ISO 6789(手動トルク工具)、ASME B16.5(配管フランジ)、ISO 3506-1(ステンレス製締結部品)、DIN 338
典型的な故障モード
取り外し時にスタッドがせん断またはガリングを起こす、厚手フランジ貫通時のカッターのブレイクスルー位置でのブレ、溶接部や熱酸化皮膜によるディスクの目詰まり、曲面キャサリング上でのパイロット穴の中心ずれ
運用上の課題

現場のコストを増加させる3つの故障

各課題では、まず何が起こるかを述べ、その後、その問題を解決するための形状的・材料的な対応策を示します。

課題1

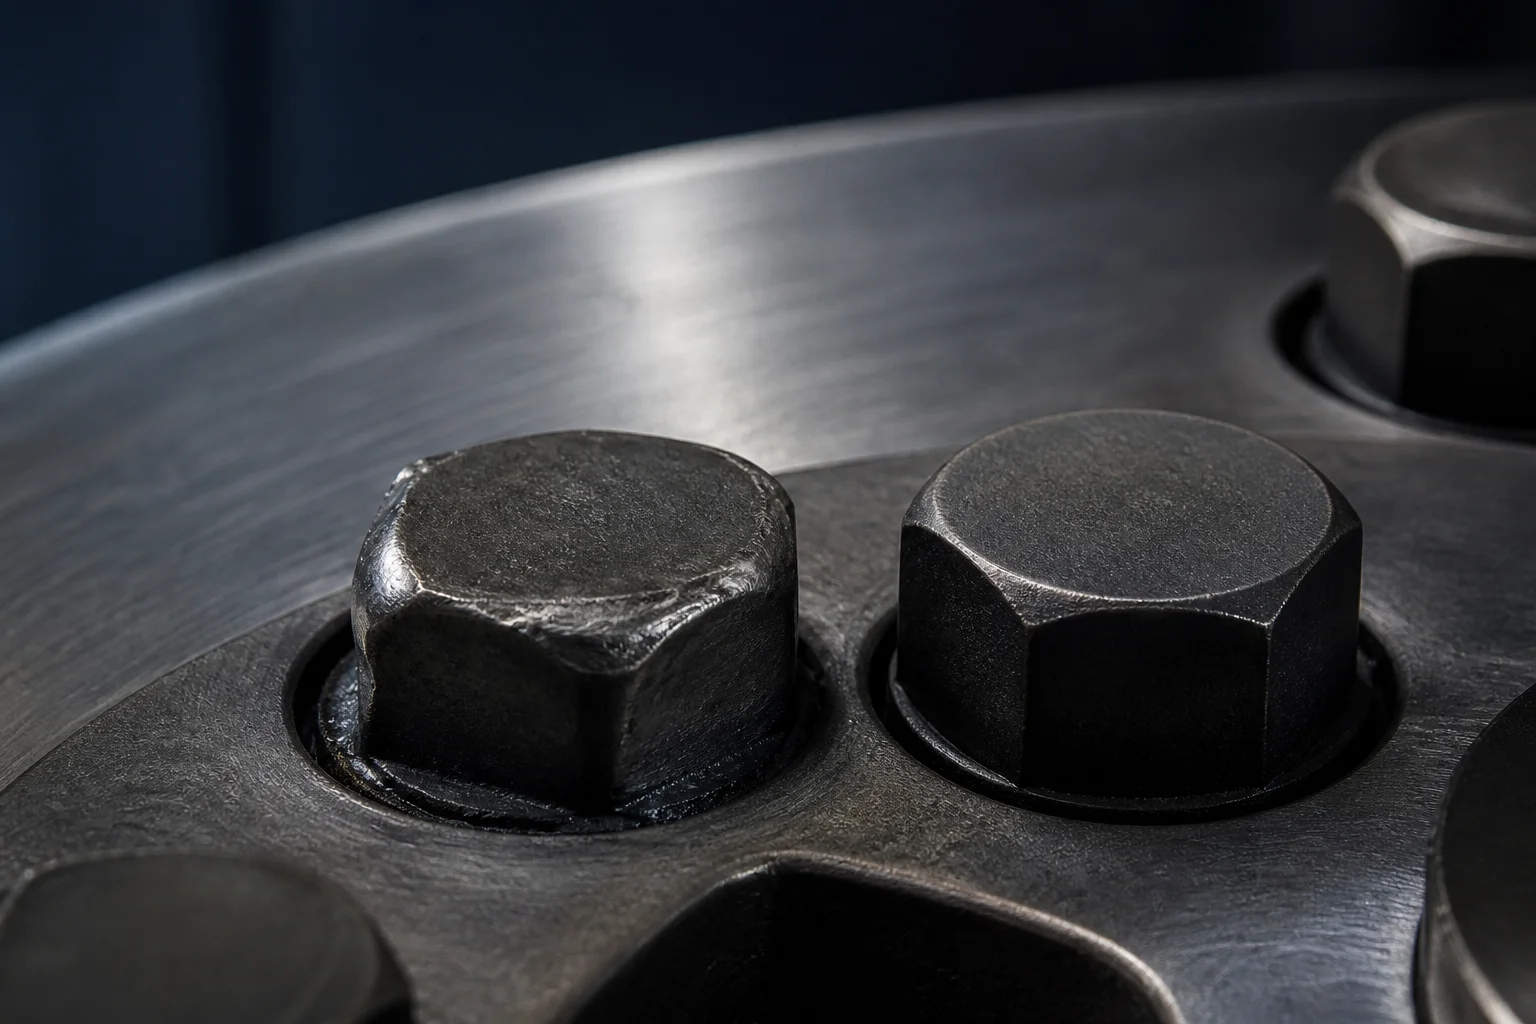
抜けないスタッドは、ドリル加工が必要になります。

フランジ用スタッドが締め込み時にガリングを起こしたり、緩め時にせん断されたりすると、修理作業は単なるボルト締結作業から、スタッドの抜き取り作業へと変化します。折れたスタッドの先端がフランジ面より下方に位置している場合、工具は導き穴も平面もない、曲面で加工硬化した表面から作業を開始しなければならず、親スレッド(元のネジ山)に工具がズレ込むリスクが、回転ごとに高まります。スタッドの中心からずれた穴を開けるとフランジのスレッドを損傷し、本来は消耗品の交換で済む問題が、機械加工および再検査を要する問題へと悪化します。
アムスオ社の対応

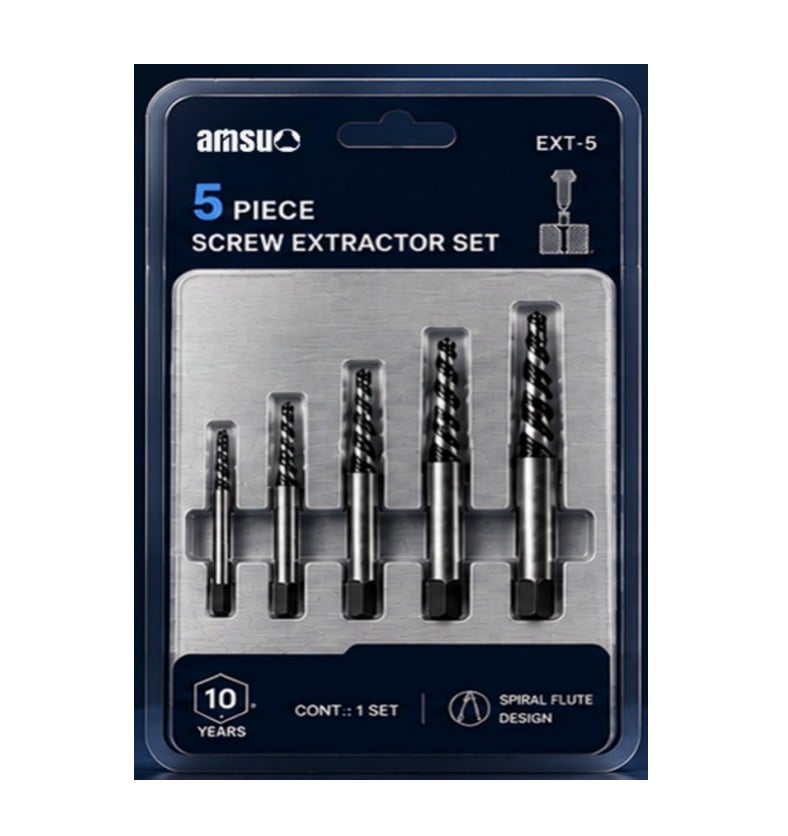
抜けにくい・せん断されたスタッド → スクリューエクストラクターとドリルビットの併用。

抜き取り作業は、ボルト軸上に位置するパイロット穴の開口から始まります。そのため、ドリル先端の形状とエクストラクターの溝形状は、それぞれ個別に選ぶのではなく、一体として選定します。すなわち、曲面でかつ硬化された表面を滑らない先端形状、および破断部の先端をねじ山に押し広げず、残りの長さに沿って段階的にかみ込む溝形状を持つエクストラクターです。ステンレス鋼製のボルトの場合、工具および抜き取り方法はISO 3506-1に準拠して選定し、すでに一度焼き付きを起こした接合面に新たな焼き付き損傷を加えないようにします。
課題2

厚肉のハウジングやフランジでは、貫通時にドリルが中心から外れて進んでしまいます。

磁気ベースドリルでは、パイロットピンが提供する荷重伝達経路は、先端が貫通した瞬間に消失します。それまで真円に回転していたカッターが、貫通後に振れ始め、上部では同心だった段付き逃げ穴が、下部では偏心してしまいます。このような状況が発生した場合、該当の穴は溶接で埋められて再びドリル加工されるため、資格を持つ溶接技師および圧力境界部の検査が、停止期間中のクリティカル・パスに組み込まれることになります。
アムスオ社の対応

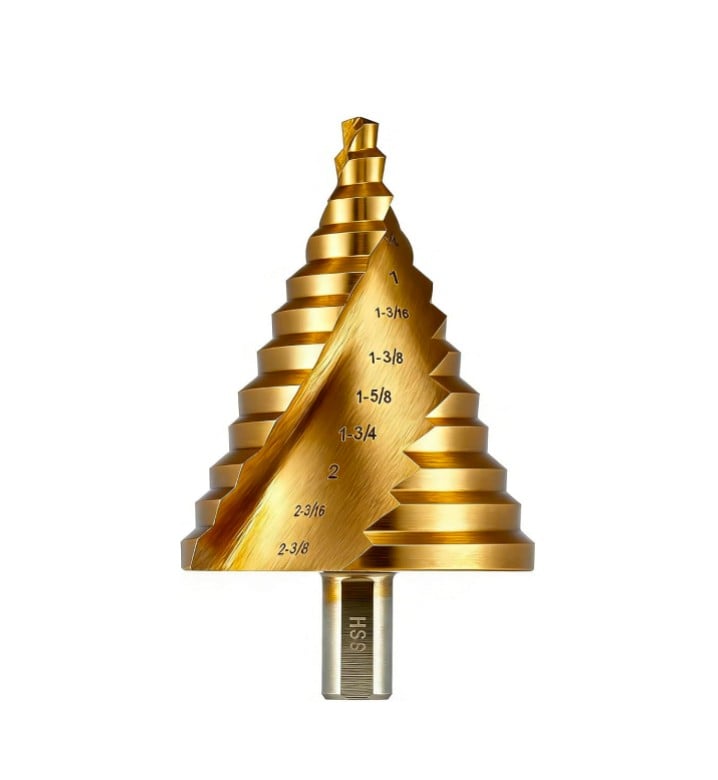
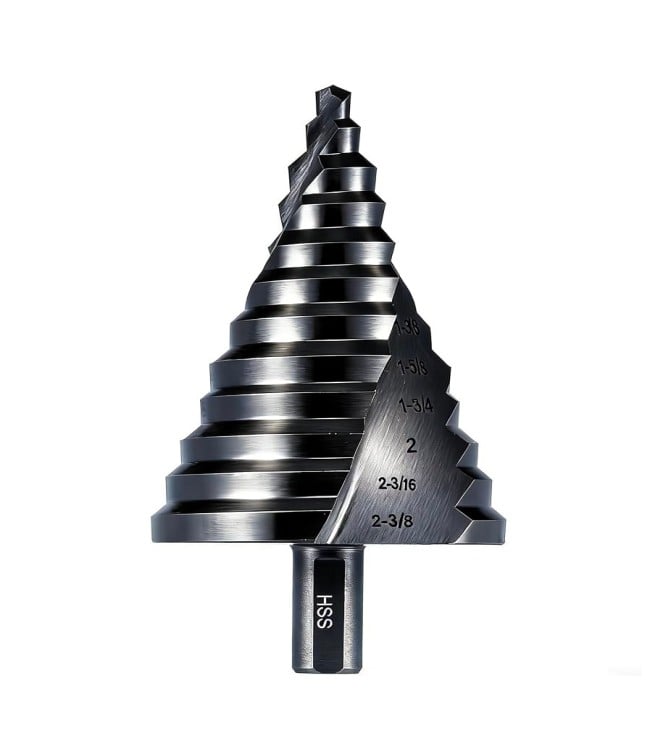
偏心貫通 → 多段式ドリル刃

段付き形状のドリル刃は、1本のシャンクに複数の直径を備えており、パイロット穴と逃げ穴を、それぞれ別々に加工してずれが生じるのではなく、1回の同心加工で同時に形成できます。また、両方の直径が同一の研削済み本体から形成されるため、それらの同心度は工具自体によって保証され、再度のセットアップによる誤差が発生しません。さらに、大径側の貫通時にも、小径のパイロット部分が引き続き工具をガイドするため、安定した加工が可能です。
課題3

溶接および熱によるスケールが、仕上げ用ディスクに負荷をかけます。

耐熱性酸化皮膜および溶接オーバーレイは母材鋼よりも硬く、切断が非常に困難です。不適切な砥粒サイズのディスクを使用すると、その表面を切断するのではなく滑ってしまうため、作業者は工具に力を入れてしまい、ディスクはガラス化(グレージング)を起こします。その結果、継手面はコーティングやガスケットに必要な形状を備えず、仕上げ作業を終えて戻ってきます。
アムスオ社の対応

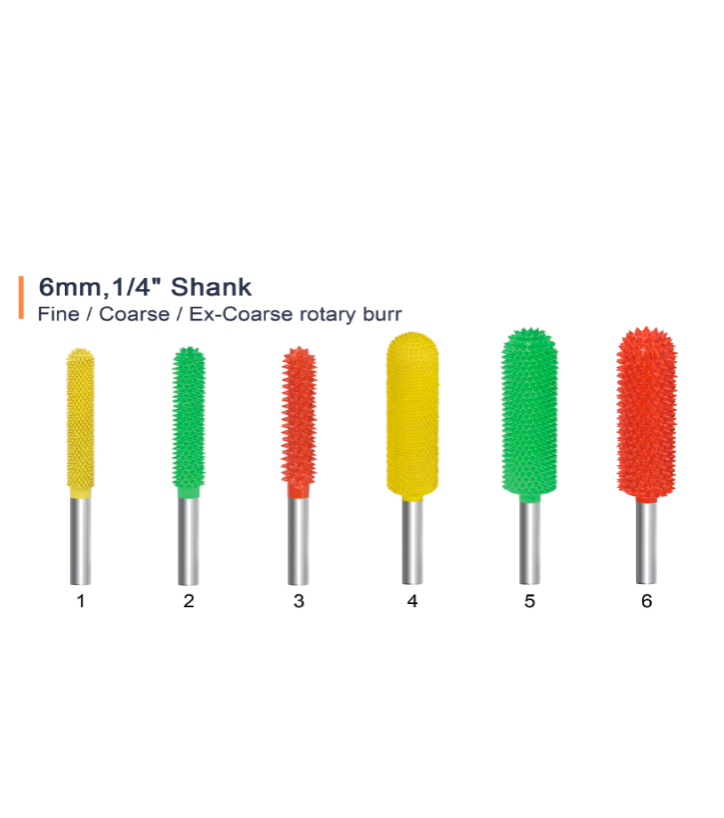
装着済み仕上げ用ディスク → 砥粒と結合剤に応じて選定されたミニカットディスクおよびバーリングツール。

バインド材が被加工材に適合した砥粒の粗さを持つ場合、バインド材のブリッジ部が摩耗すると同時に砥粒が脱落し、熱で硬化した表面を研磨するのではなく、新たな切削点が露出します。溶接継目(ウェルド・トウ)、ルートパス、鋳鉄の欠陥など、研磨ディスクでは到達できない部位では、ロータリーバーリング工具が研磨ではなく溝切りによる切削で材料を除去するため、母材の組織変化を引き起こす温度より低い周囲温度を維持できます。これら3つの対応策は、同一の停止事象における異なる段階に対処するものであり、いずれも他のものと置き換え可能ではありません。たとえステンレス鋼製ボルトのせん断部用に選定されたエクストラクターセットであっても、パイロットがずれれば依然として損傷を引き起こします。また、同心に加工されたステップドリルであっても、隣接するドレッシングディスクの砥粒が細かすぎると、負荷がかかります。
Macro view of a heavy hex bolt head with deformed corners beside an intact bolt on a flange face
製品シリーズ

この用途に対応する製品シリーズ

Drill Bits

ドリルビット

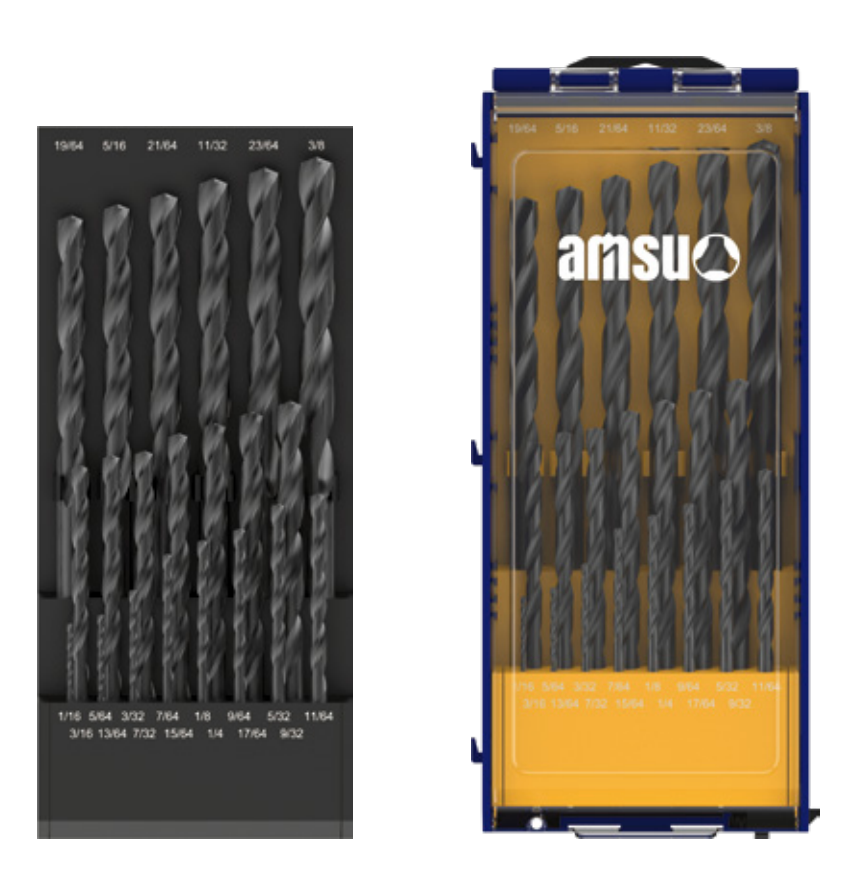
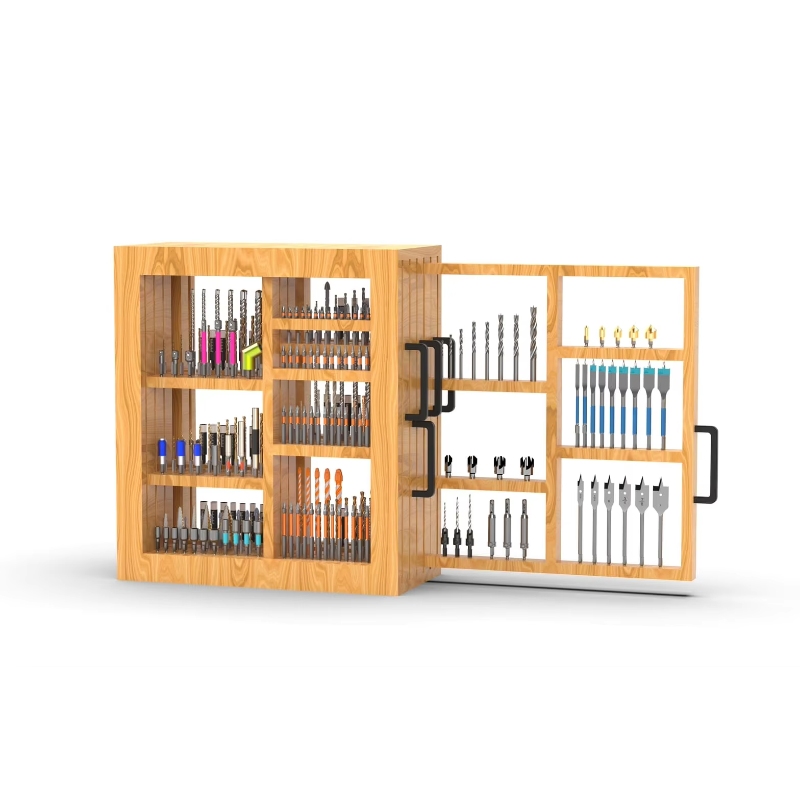
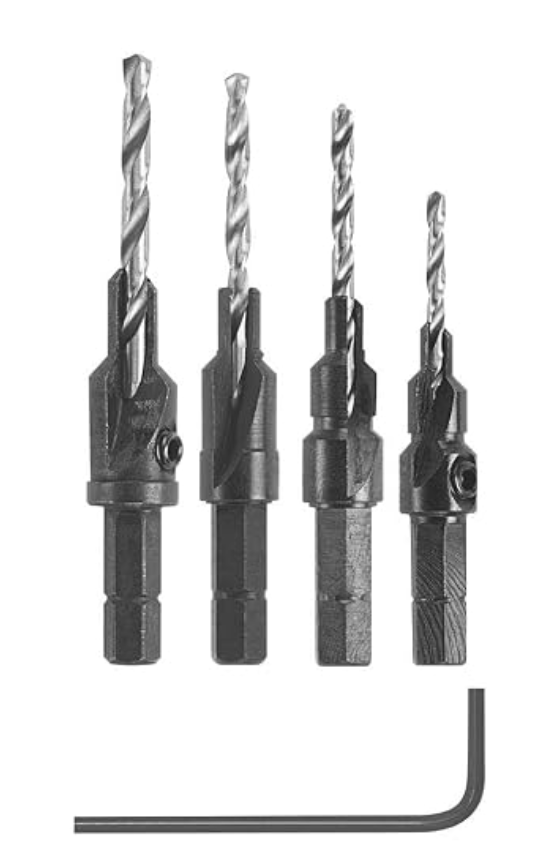
フランジ、ケーシング壁、手すり板へのパイロット穴およびクリアランス穴

回答: 曲面または硬化面上でのパイロットのズレ

規格: DIN 338

Multi-Stepped Drill Bits

多段階ドリルビット

1パスで同心に加工されるパイロット径およびクリアランス径

回答: 厚肉フランジおよびケーシングにおける偏心貫通

規格: ISO 1101

Burrs

バリ

ディスクが届かない箇所における溶接トゥ、ルートパス、および鋳鉄の欠陥の仕上げ

回答: 隣接する表面の状態を変化させる材料除去

規格: ISO 2768

Mini-Cutting Discs

ミニカッティングディスク

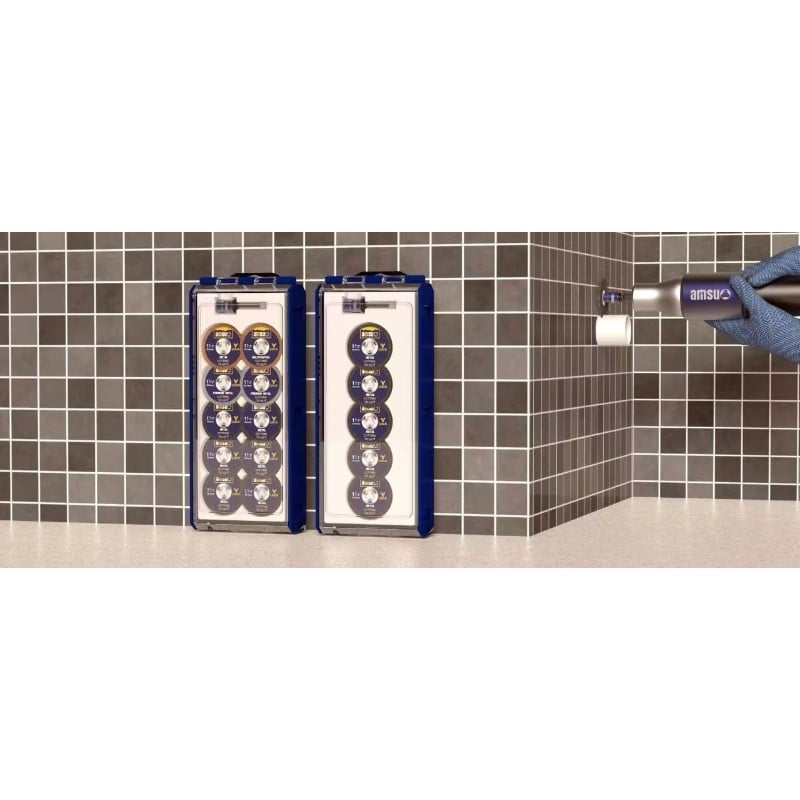
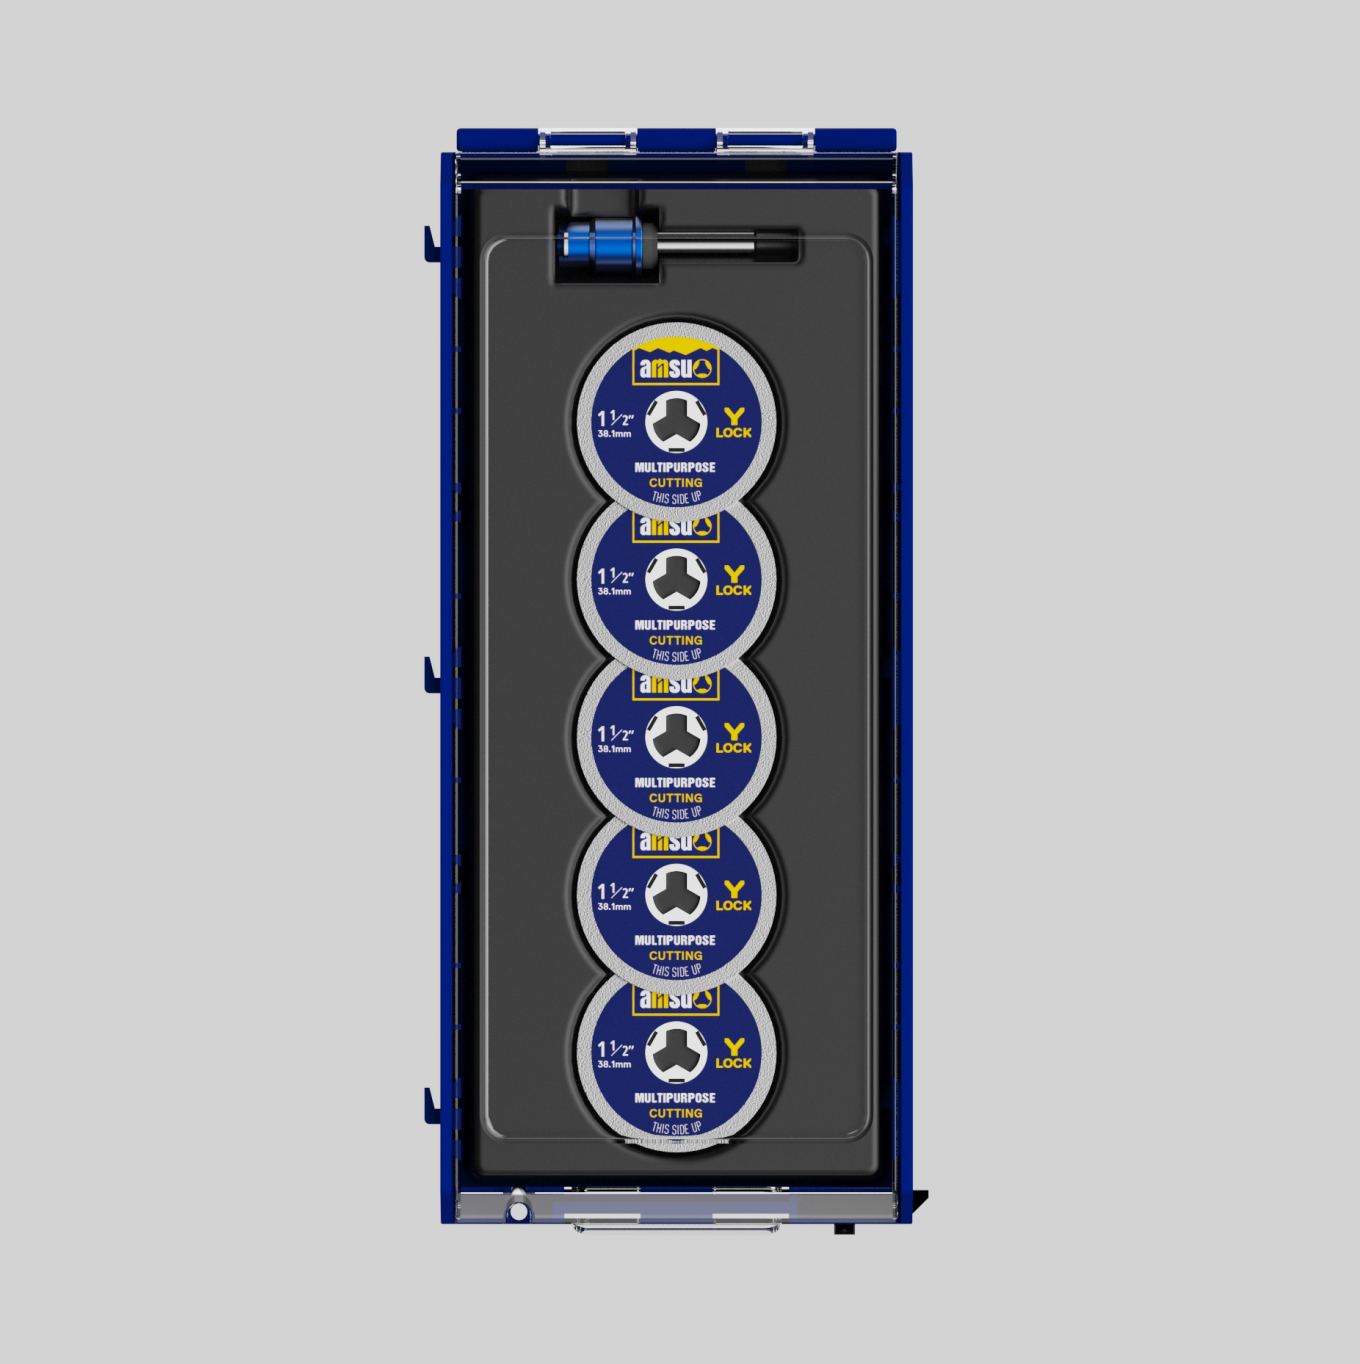
取り外しを要する固着したファスナー、スタッド、配管の切断

回答: 溶接部および熱酸化皮膜によるディスクのローディングおよびグラージング

規格: EN 12413

Screw Extractors

スクリューエクストラクター

母材のねじ山を損なわず、せん断・かじりを起こしたスタッドを除去

回答: フランジのねじ山を損傷するスタッドの除去

規格: ISO 3506-1

Drill Sets

ドリルセット

1件の作業で複数の穴径に対応する停電対応キット

回答: 2番目のサイズを求めて倉庫に何度も戻る

規格: DIN 338

Power Tools Accessories Sets

電動工具用アクセサリーセット

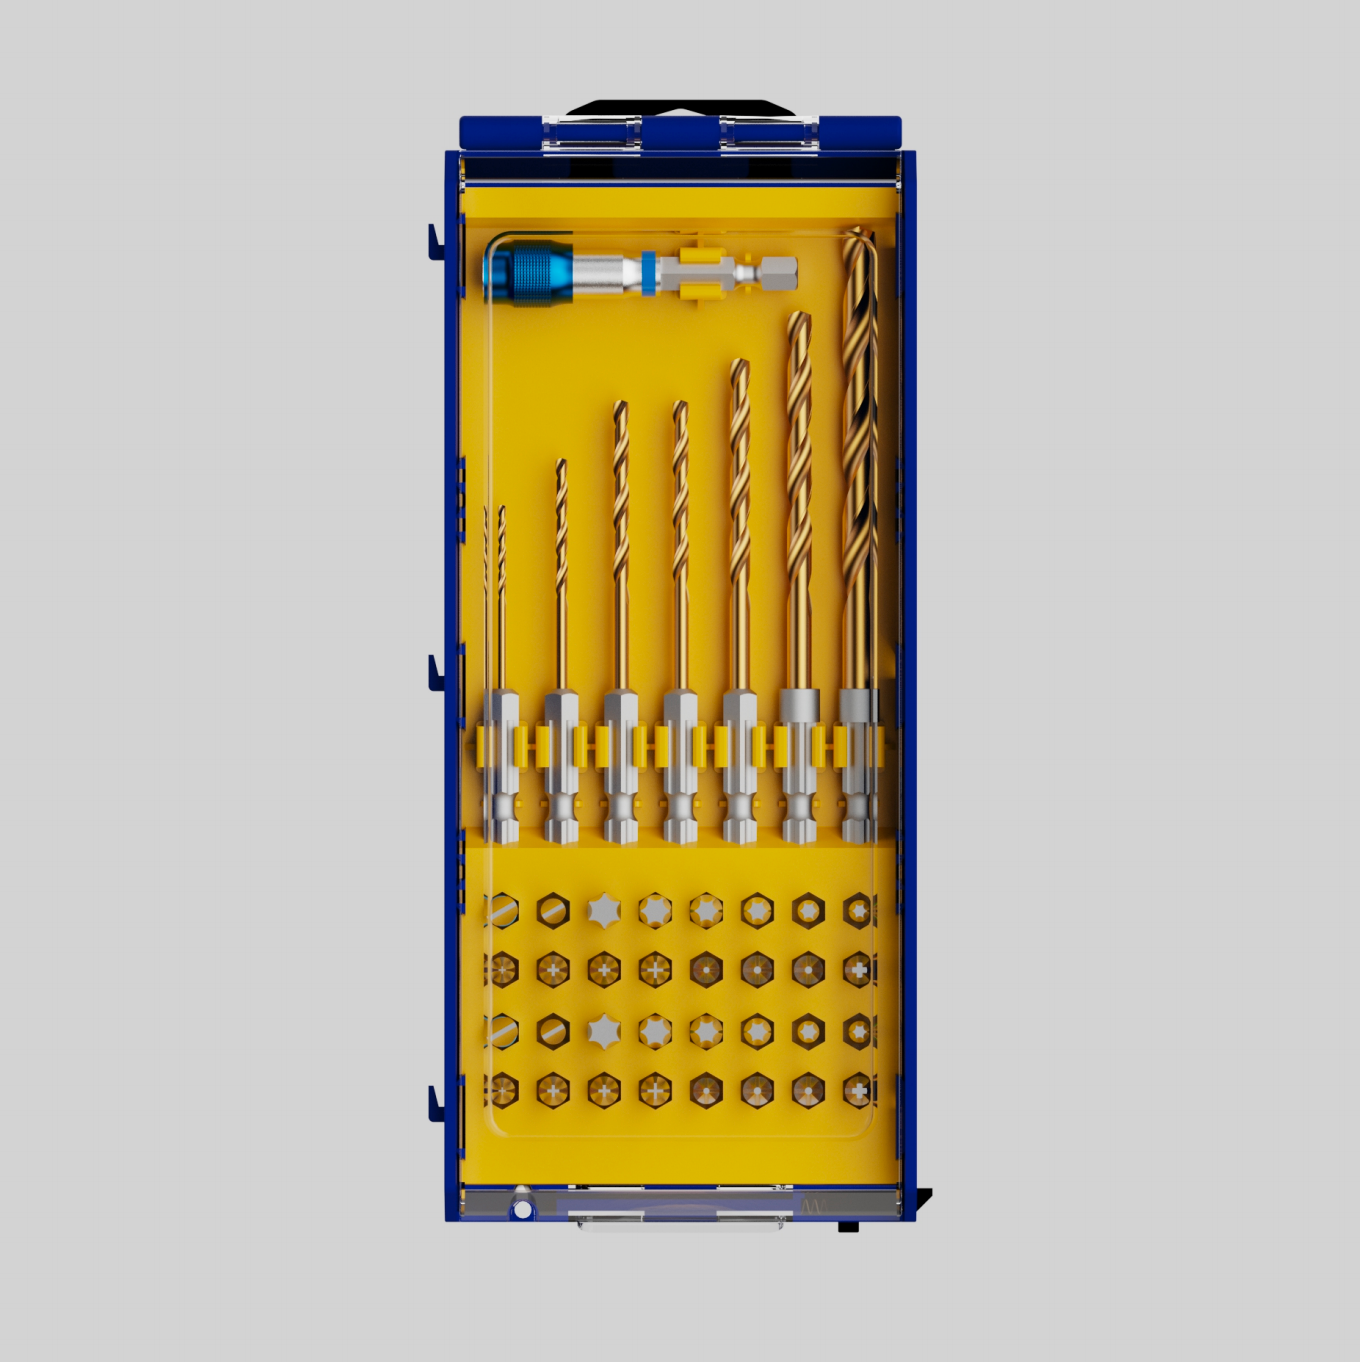
1つの作業エリア向けに、ドリル、ドライバー、研削用アクセサリーをセットアップすること

回答: 現場で工具に適合しない不一致のアクセサリー

規格: ISO 286-1

規格および仕様

主張の裏にある数字

表には、パラメーター名、それを規定する規格、および工場の品質機能がその項目を検査する理由が記載されています。

仕様 基準標準 規格で定められているもの 購入者がこれを検査する理由
締結部品の機械的性質 ISO 898-1 ボルト・ナット類の性能等級、耐力、引張強さおよび硬度に関する要求事項 締結具およびその締結に使用される工具が、同一の基準に基づいて規定されていることを確認します
トルクと締め付け力 ISO 16047 ボルト接合部におけるトルクと締め付け力の関係をどのように決定するか 締め付け数値(ティーガー・フィギュア)が実際に何を表しているかを説明します
手動トルク工具 ISO 6789 手動トルク工具の要求事項および校正 現場で使用される締め付け工具のトレーサビリティを確認します
パイプフランジの寸法 ASME B16.5 パイプフランジのフランジおよびボルト締め寸法 作業員到着前にスタッドの位置とクリアランスを確認
ステンレスファスナー ISO 3506-1 ステンレス鋼製ファスナーの機械的性質および等級 ステンレス鋼同士の接触面におけるガリング防止の基礎を定める
ねじりドリルの寸法 DIN 338 標準ねじ切りドリルの公称直径、シャンクおよび溝の比率 ドリルが工作機械およびコレットと適合することを確認
幾何公差 ISO 1101 形状、姿勢、位置、振れの指定方法 段付き工具における同心度要求事項が明確であることを確認
公差と適合 ISO 286-1 円筒形状部品に対する公差体系および適合クラス 図面で合意された駆動部およびシャンク部の配合を確認する
結合砥粒の安全基準 EN 12413 結合砥粒の安全要件、表示および許容回転速度 作業場の機械でディスクを実際に使用可能かどうかを検証する
硬度試験 ISO 6508-1 ロックウェル硬さ試験方法および報告要件 熱処理状態を比較するための単一スケールを示す
腐食試験 ISO 9227 中性塩水噴霧試験法 腐食に関するクレームの共通基準を提供します
当社の検証方法

公表されている数値ではなく、検証手法を軸に組織化されています

本ページにおける検証は、各検証手法のカテゴリーごとに整理されています。これは、オフセット工具が「適合するか」「形状を保持できるか」「作業対象の継手に耐えられるか」という観点で評価されるためです。測定値は特定の図面に紐付けられており、ロット記録とともに管理されます。以下に示すカテゴリーは、それぞれどのような項目を、どのような基準で検査するかを説明しています。

寸法および幾何学的検査では、適合性および同心度を決定する特徴項目(ドライブ部およびシャンク部の寸法は参照規格に準拠、切削径は図面に準拠、振れはISO 1101に基づく幾何公差として明記し、あいまいな表現は用いません)を確認します。図面に個別の公差が記載されていない場合、ISO 2768のデフォルト公差が適用されます。

硬度および熱処理状態は、対象材料についてISO 6508-1に準拠した標準化された方法で評価されます。これは、表面が硬化し内部が軟質な部品と、全体が均一に硬化した部品とでは、繰り返し荷重下での挙動が異なるためであり、単一の表面硬度測定ではこの2者を区別できないからです。

表面状態および腐食防止性能は、めっき・塗装・ブラスト処理などの処理結果として評価されます。該当する場合は、ISO 9227に準拠した塩水噴霧試験を比較試験として実施します。結合研磨材 製品一覧 はEN 12413の安全要求事項に適合しているか確認されます。ステンレス鋼同士の接触面を想定した締結具関連工具については、一般鋼用の基準ではなく、ISO 3506-1に定められた焼き付きに関する要求事項に基づいて審査されます。

トレーサビリティはロット単位で管理されており、納入された貨物はその原材料ロットおよび該当する出荷承認記録と関連付けられます。仕様書で定められている場合、鋼材ロットには材料証明書が同封されます。破壊検査(トルク破断試験や周期的駆動摩耗試験など)は、特定の製品ファミリーについてご要望に応じて実施可能であり、試験方法および試験条件を結果とともに明記いたします。当社が自社で保有していない検査能力については、明確にその旨を示した上で、外部機関へ委託して実施いたします(自社検査として偽装することはありません)。

カスタマイズと納期

3段階の連携レベル、1つの手順

カスタマイズは3段階のレベルで提供しており、どのレベルを選択するかは、既存の承認を変更後も維持する必要があるかどうかによって決まります。

レベル1 — プライベートブランド
お客様のブランドは、認定済みの工具に適用されます。図面および検査手順に変更は一切加えられないため、既存の技術承認や工場認定は引き続き有効です。これは、再認定に伴う新たな試験キャンペーンを設備停止期間に合わせて再スケジュールする必要がある場合において特に重要なポイントです。
レベル2 — 仕様および包装の変更
パッケージ単位数量、接合部品タイプまたはフランジサイズ別キット化、バーコードおよびラベル表示の規格準拠、ならびにコーティングや開口部の公差等級に関する合意済み変更。作業エリア(ワークフロント)別キット化もこのレベルに該当します。つまり、現場作業員が倉庫から自ら選択・組み合わせるのではなく、フランジ単位またはシステム単位で1箱ずつ納入される形態です。
レベル3 — 試作および図面に基づく開発
お客様の図面またはサンプルに基づく新規金型製作。材料の加工を開始する前に、製造性レビューを実施します。この手法は、標準サイズでない開口部や、特定のレンチ・機械モデルに合わせた金型製作(インターフェース寸法が単一の装置に固有である場合)に用いられます。作業手順は固定されており、以下の通りです:要件レビュー → 図面またはサンプルの解釈 → 製造性レビュー → 金型製作 → 初品検査 → 承認 → バッチ生産。最小発注数量および納期は、プロジェクトごとに個別に提示いたします。これは、金型の数や図面の複雑さによって両者が左右されるためです。また、設備停止期間(アウトエージ)対応の案件については、見積時に「指定された作業期間の達成可否」を明記し、自動的に達成可能と仮定することはありません。
バイヤーからの質問

調達チームが最初に確認すること

設備停止期間対応用金型の価格設定方法は?

駆動方式または開口部のサイズ、材質およびその熱処理工程、機械加工工程数、実施する検査項目によって異なります。製造品と試験済み品は異なる製品であり、価格も異なります。ジョイントの詳細図面および工具の型式をお送りください。その後、明示された条件に基づきお見積りいたします。

当社の特定のレンチまたは機械に工具を合わせることは可能ですか?

はい、レベル3に対応可能です。出力側インターフェースの図面または実物サンプルをお送りください。出荷前に適合性を確認いたします。工場で複数の機種が混在して稼働している場合、共通工具で対応可能な機種と、専用工具が必要な機種を明確にご案内いたします。

停止期間(アウトエージ)の前に試験を行うことは可能ですか?

はい、可能です。試験用サンプルには関連する検査記録を添付いたします。また、ジョイント形状が特殊な場合は、仕様書よりもファスナーまたはフランジの一部を実際に送付いただくほうが、より具体的な評価が可能です。試験は、通常、停止期間直前ではなく、事前に十分な余裕をもってスケジュールいたします。

出荷時に同梱されるものは何ですか?

部品の合意された特性をカバーする一括検査記録、および該当する場合の鋼材ロットに関する材質証明書。破壊試験結果および塩水噴霧試験の比較データは、ご指定の製品ファミリーについて、ご要望に応じて提供可能です。

計画停機期間中の在庫確保は可能ですか?

在庫保管の取り決めは、プロジェクトおよび納入ウィンドウごとに個別に合意します。これには、工程別段階納入や作業フロント単位でのキット化も含まれます。特定のウィンドウに対して全量対応が可能かどうかは、金型工程および数量に依存するため、見積提出時に確認いたします。

ご仕様の決定はお済みですか?

接合部の詳細図面、機械の型式、および停機日程をお知らせください。その上で、推奨金型方式およびそれに基づく見積をご提示いたします。また、試作がスケジュール上都合がよければ、サンプルの手配も承りますので、使用予定の接合部についてお知らせください。

24時間以内に見積もりをご提供 無料サンプルの依頼

無料お見積もりを取得

担当者よりすぐにご連絡いたします。
メールアドレス
携帯電話
氏名
会社名
お問い合わせ内容
0/1000