 ×

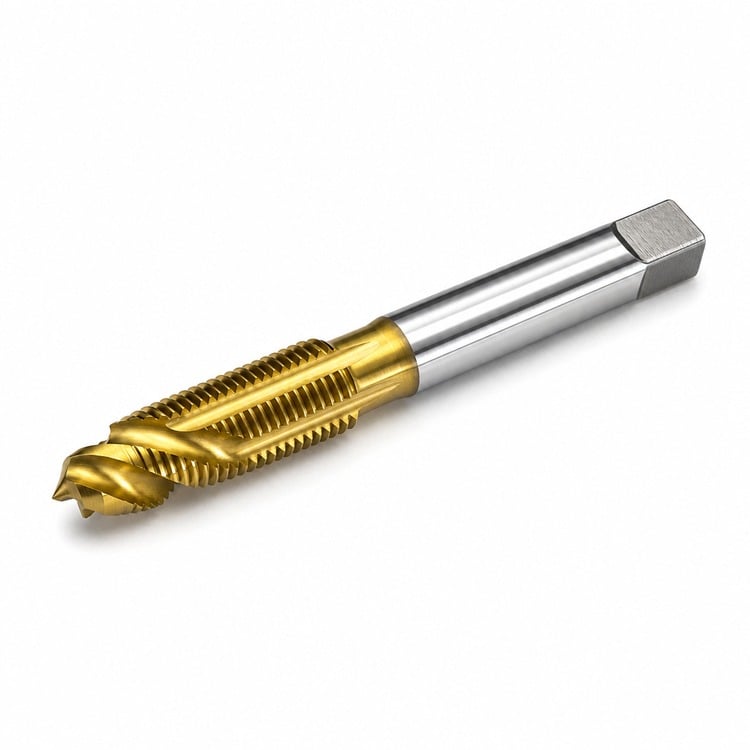
Избутва стружките пред метрика и навън от отвора — без обратно въртене, по-чисти резби, по-бързи проходи
Резачите с винтообразен връх изтласкват стружката напред и навън през далечната страна на отвора, така че никога не е необходимо да се обръща посоката на резача, за да се строши или почисти стружката. Резбата се получава по-чиста, а операцията приключва по-бързо — това е резачът, който трябва да се използва винаги, когато отворът минава напълно през детайла.
Върхът има кратък шлифован винтообразен връх, който изтласква стружката напред пред режещите ръбове вместо да я компресира в канавките. Още се наричат пушечни резачи и са стандартният избор за серийно резбоване на отворени отвори, независимо дали се използват ръчно или в машинен шпиндел.
HSS-E (високоскоростна стомана с кобалт) — добавеният кобалт повишава твърдостта при високи температури, поради което режещите ръбове запазват издръжливостта си при обработка на неръждаема стомана и стомани с по-висока здравина на опън, където стандартната HSS загубва твърдост.
TiN покритие (златисто) — твърд слой от титан-нитрид намалява триенето в областта на режещия ръб, което води до по-нисък въртящ момент, по-малко лепене при лепкави материали и по-дълъг експлоатационен живот в сравнение с некачествен металически винт.
| Размер на резбата | Тип резба | Закър Glen | Препоръчителен диаметър на свредела за резба | Десетичен еквивалент |
| 4-40 | Унц | Щепсел | 43 ga. | 0.0890" |
| 6-32 | Унц | Щепсел | 36 ga. | 0.1065" |
| 8-32 | Унц | Щепсел | 29 ga. | 0.1360" |
| 10-24 | Унц | Щепсел | 25 ga. | 0.1495" |
| 10-32 | UNF | Щепсел | 21 га. | 0.1590" |
| 12-24 | Унц | Щепсел | 16 га. | 0.1770" |
| 1/4"-20 | Унц | Щепсел | 7 га. | 0.2010" |
| 5/16"-18 | Унц | Щепсел | F | 0.2570" |
| 3/8"-16 | Унц | Щепсел | 5/16" | 0.3125" |
| 1/2"-13 | Унц | Щепсел | 27/64" | 0.4219" |
Горепосочените размери на свределите за нарязване на винтова резба са стандартните публикувани стойности за приблизително 75 % дълбочина на резбата. Броят на канавките варира от 2 до 4, в зависимост от размера на резбата. Граничният диаметър на витловата повърхност е в съответствие със стандартното инчово изпълнение (клас H2). Други размери на резби, ляво вити резби и метрични резби се предлагат по заявка.
Подготвяне на отвора — най-напред пробийте с препоръчания свредел за нарязване на резба, след това фасетирайте входа, за да започне нарязването чисто.
Държане на метричния винт — ключ за металически резци с размери, подходящи за дръжката и квадратния възел, Ви осигурява необходимия момент, за да поддържате резеца в движение и да извеждате стружките.
Поддържайте перпендикулярност — ръководството за резец поддържа резеца перпендикулярно на повърхността през първите няколко завъртания, което е най-честата причина за счупване на резци.
Стомана, неръждаема стомана, чугун, алуминий, латун, бронз, мед и повечето пластмаси. За твърди или абразивни материали по-добрият избор е резец от карбид.
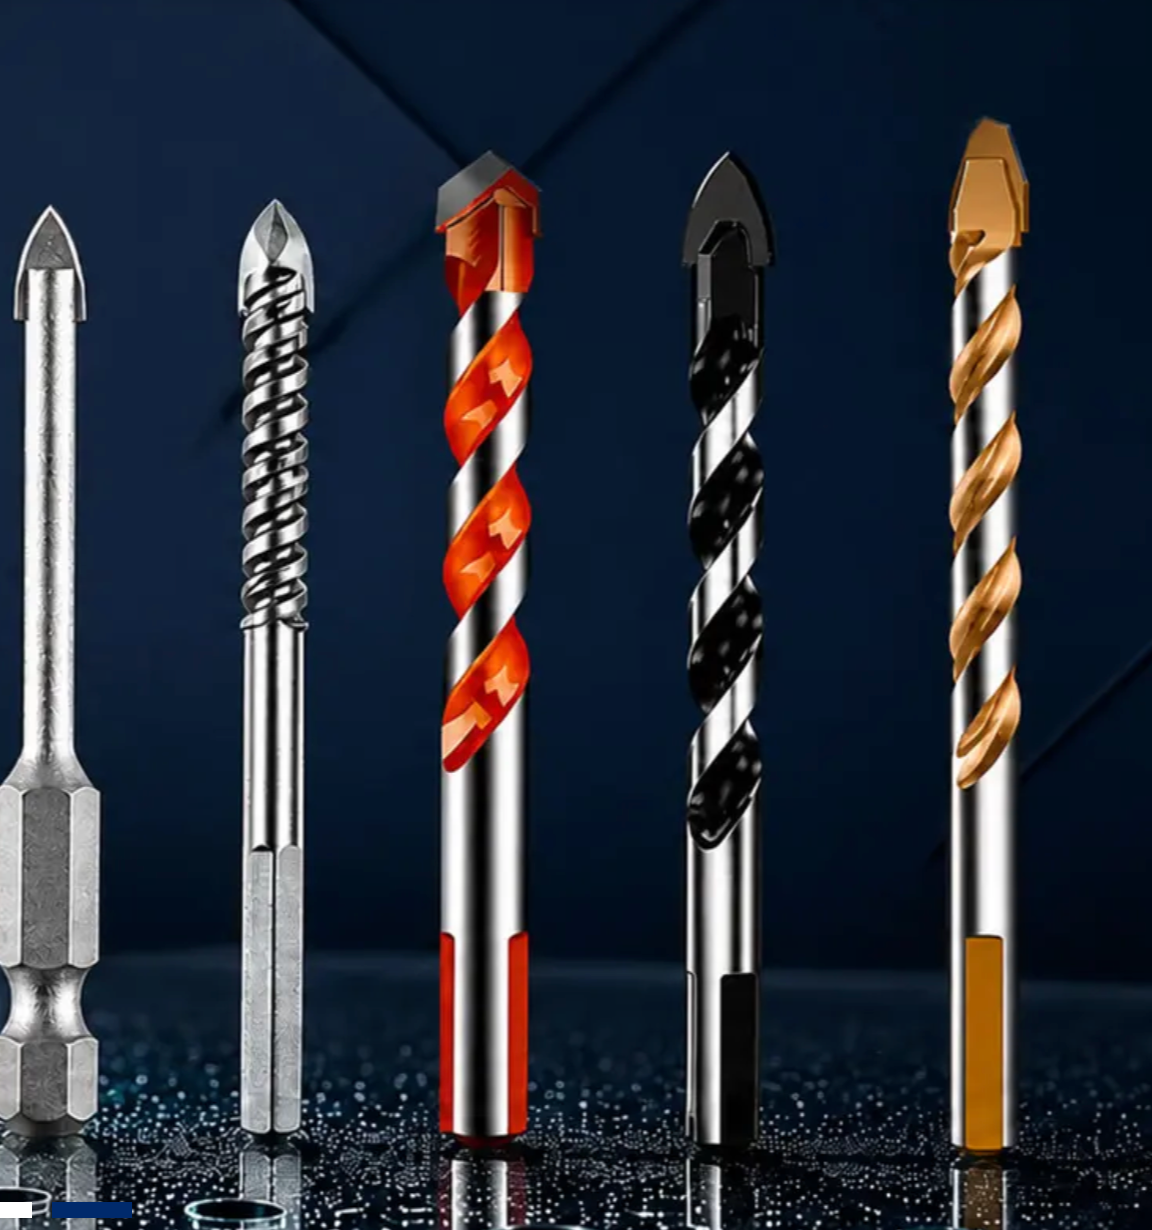
Свредела за стъкло и плочки, шестоъгълен врат 1/4"
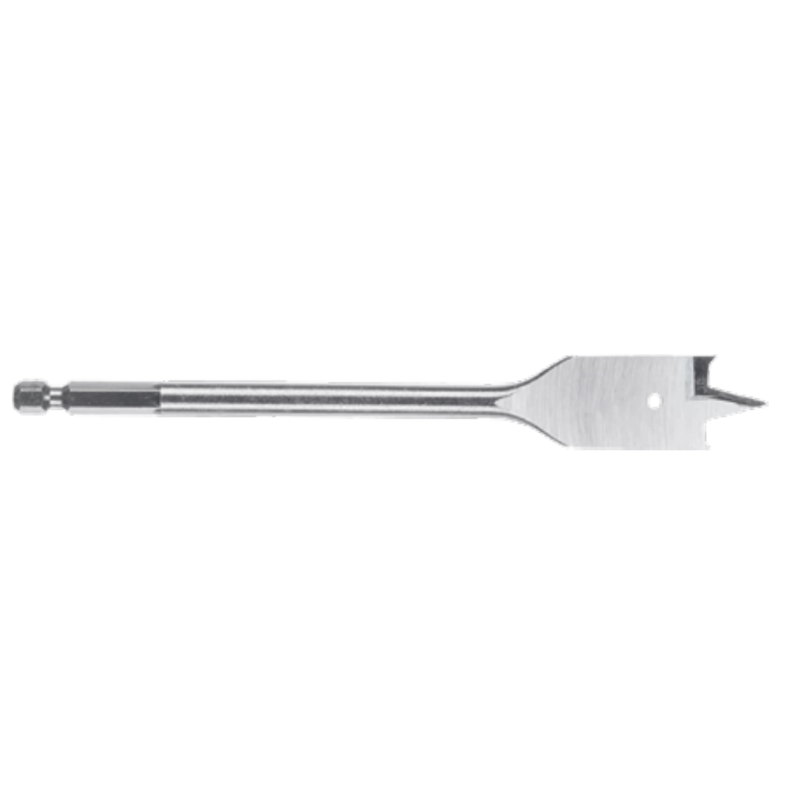
Дърворезен свредел
Комплекти ключове със зъбчато колело и тръбни ключове

AMSUO прави канелови ръчни метрици — от бързорежеща стомана, непокрити, дюймова серия UNC, конусови / цилиндрични / дънни
Copyright © 2026 Amsuo Technology Limited. All rights reserved — ПОЛИТИКА ЗА КОНФИДЕНЦИАЛНОСТ
 EN
