 ×

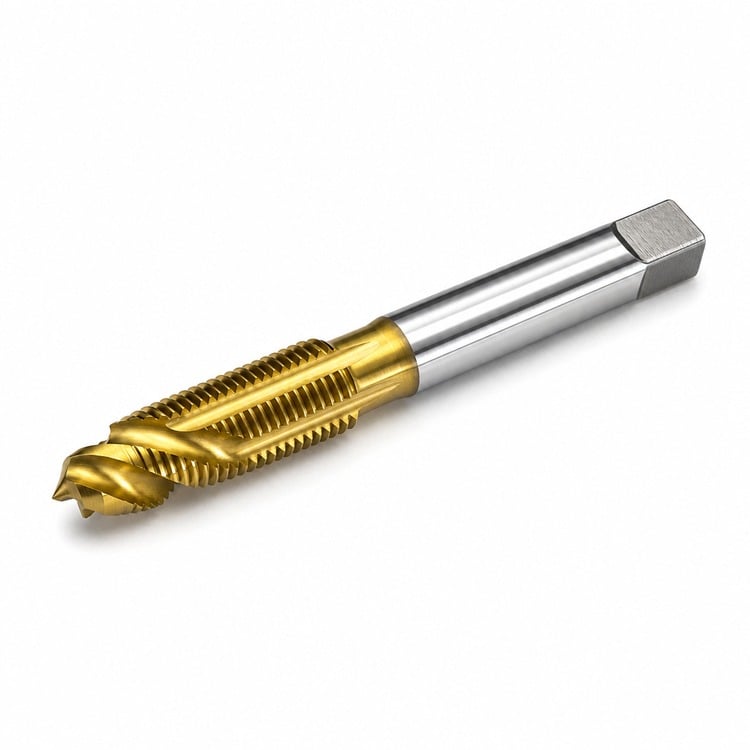
Skubber spåner foran tappen og ud af hullet — ingen omvendt drejning, renere gevind, hurtigere gennemløb
Spiral-spids-tap skubber spånerne fremad og ud af hullets modsatte side, så du aldrig behøver at vende tapen for at bryde eller rydde spånerne. Gångene bliver renere, og operationen afsluttes hurtigere – dette er tapen, du skal vælge, når hullet går helt igennem.
Spidsen har en kort, slibet spiral-spids, der skubber spånerne frem foran skærekanterne i stedet for at presse dem ind i skærerne. Disse tap kaldes også geværtap og er standardvalget til produktionstapning af gennemgående huller, uanset om de drives manuelt eller i en maskinspindel.
HSS-E (kobalt-hurtigstål) — tilføjet kobalt forhøjer varmhærdheden, så skærekanterne holder ud i rustfrit stål og stål med højere trækstyrke, hvor standard-HSS bliver for blødt.
TiN-belægning (gylden) — et hårdt titannitridlag nedsætter friktionen ved skærekanterne, hvilket betyder lavere drejningsmoment, mindre klistring i 'klæbrige' materialer og længere levetid end en ubelæget tapp.
| Trådstørrelse | Gevindtype | Faset | Anbefalet tappemålsbor | Decimalækvivalent |
| 4-40 | Unc | Stik | 43 ga. | 0.0890" |
| 6-32 | Unc | Stik | 36 ga. | 0.1065" |
| 8-32 | Unc | Stik | 29 ga. | 0.1360" |
| 10-24 | Unc | Stik | 25 ga. | 0.1495" |
| 10-32 | UNF | Stik | 21 ga. | 0.1590" |
| 12-24 | Unc | Stik | 16 ga. | 0.1770" |
| 1/4"-20 | Unc | Stik | 7 ga. | 0.2010" |
| 5/16"-18 | Unc | Stik | F | 0.2570" |
| 3/8"-16 | Unc | Stik | 5/16" | 0.3125" |
| 1/2"-13 | Unc | Stik | 27/64" | 0.4219" |
De angivne tap-bor-størrelser ovenfor er de standardmæssige offentliggjorte værdier for ca. 75 % trådfasthed. Antallet af skår i spidsen varierer fra 2 til 4, afhængigt af trådstørrelsen. Grænsen for pitch-diameter er den standardmæssige tomme-seriepasform (H2-klasse). Andre trådstørrelser, venstregående tråde samt metriske serier er tilgængelige på anmodning.
Forbered hullet — bore først med den anbefalede tap-bor-størrelse og afrund derefter åbningen, så tappen starter rent.
Hold tappen — en tapsnøgle, der passer til skaftet og firkantstikket, giver dig den nødvendige momentkraft til at holde tapen i bevægelse og sikre, at spånerne fjernes.
Hold den lodret – en tapvejledning holder tapen vinkelret på overfladen de første par omdrejninger, hvilket er, hvor de fleste brudte tap opstår.
Stål, rustfrit stål, støbejern, aluminium, messing, bronze, kobber og de fleste plasttyper. For hærdede eller slibende materialer er en carbidtap den bedste valgmulighed.
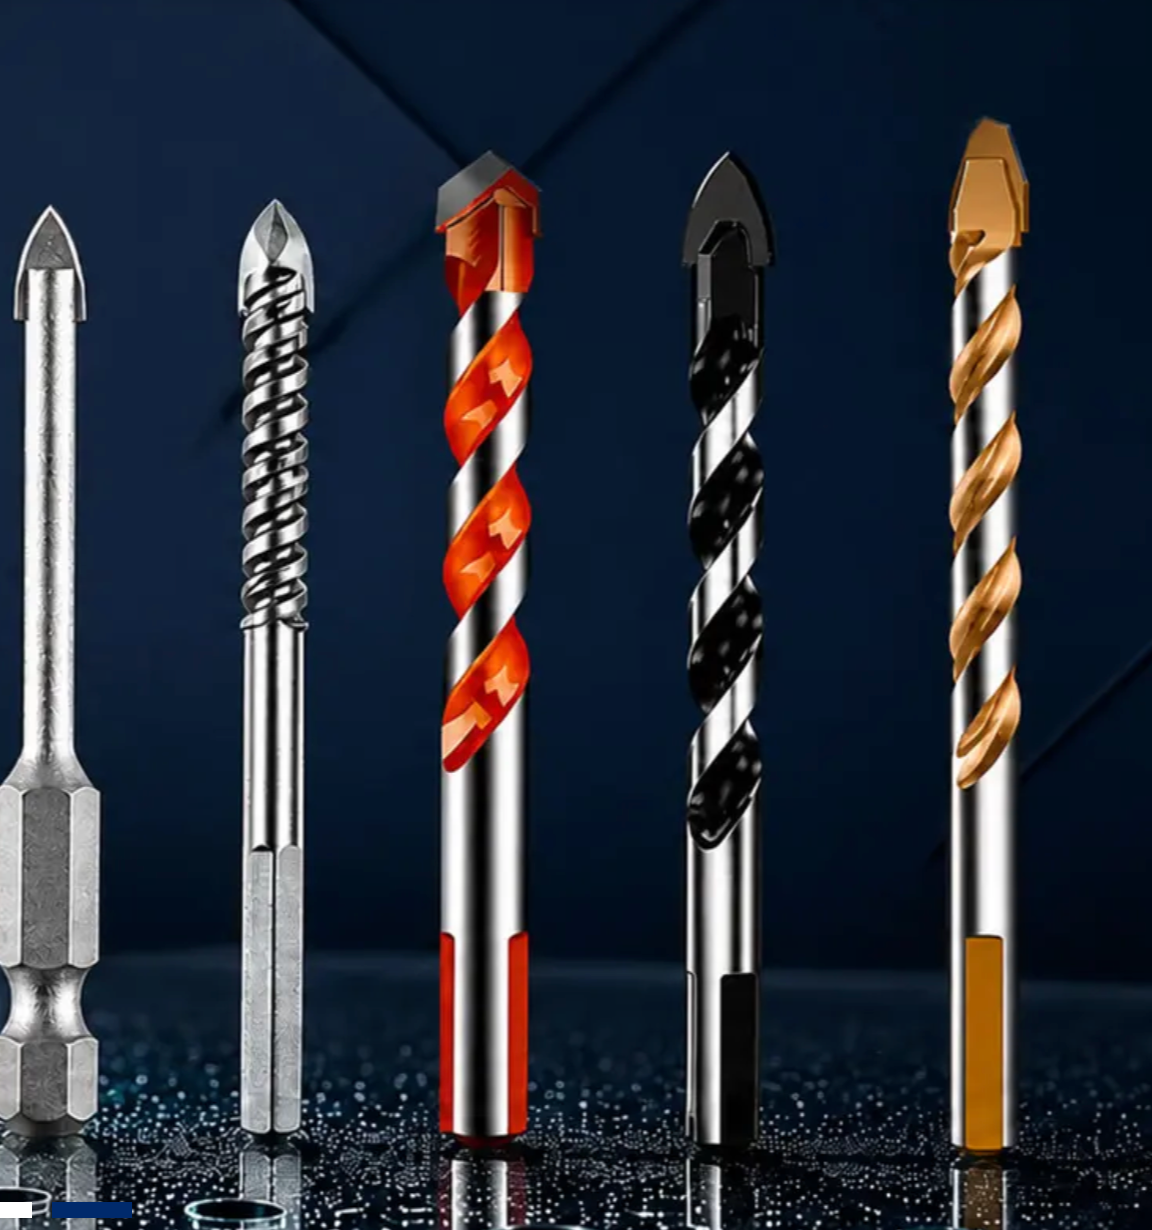
Bor til glas og fliser, 1/4" sekskantet skaft
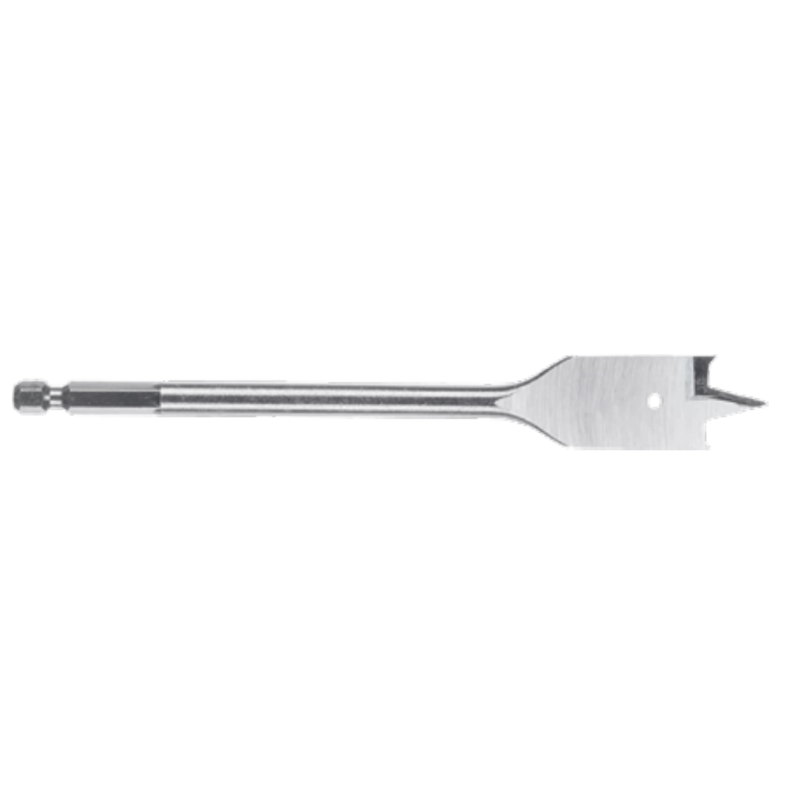
Træspadebor
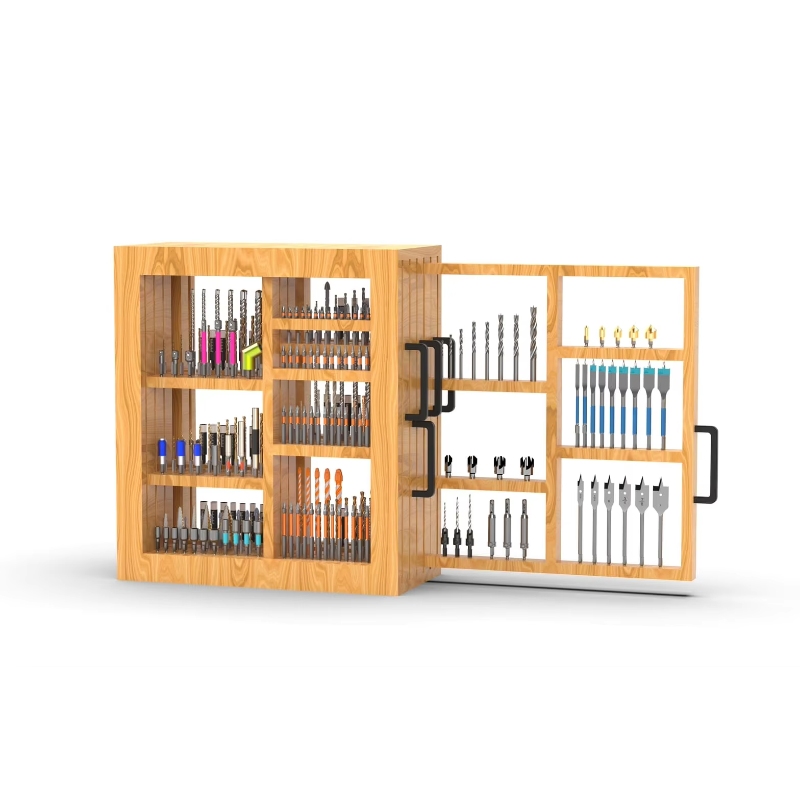
Hulnøgle- og hakkenøglesæt

AMSUO lige-rille håndskærestikker — HSS, ubelagte, UNC tommer-serie, konisk / mellem / bundende
Copyright © 2026 Amsuo Technology Limited. All rights reserved — Privatlivspolitik
 EN
