 ×
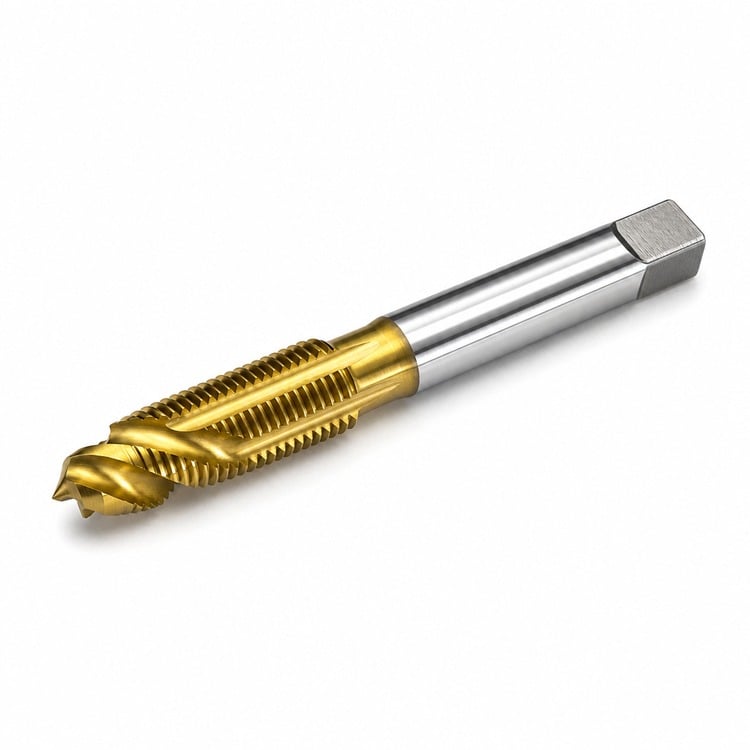
切粉をタップ前方へ押し出し、穴外へ排出——逆転不要、ねじ山が清潔、加工が高速
スパイラルポイントタップは、切屑を穴の奥側へ押し出して排出するため、切屑を折ったり排出したりするためにタップを逆回転させる必要がありません。これにより、ねじ面がよりきれいに仕上がり、加工も高速化されます。貫通穴加工には、このタイプのタップが最適です。
先端には短い研削済みスパイラルポイントが備わっており、切屑を溝内に詰め込むのではなく、切刃の前方へ押し出します。ガンタップとも呼ばれるこのタイプは、手動でも機械主軸駆動でも、貫通穴の量産タッピングにおいて標準的に選ばれるタップです。
HSS-E(コバルト高速度鋼) — コバルトを添加することで耐熱性が向上し、ステンレス鋼や高張力鋼などの加工時に、標準HSSでは軟化してしまう刃先の性能を維持できます。
TiNコーティング(金色) — 硬質なチタン窒化物層により切削刃部の摩擦が低減され、トルクの低下、粘性材料でのガリング(かじり)の抑制、および無コーティングタップと比較した長寿命化が実現されます。
| 糸の大きさ | スレッド型 | シャムファー | 推奨タップドリル | 小数換算値 |
| 4-40 | Unc | プラグ | 43番ゲージ | 0.0890" |
| 6-32 | Unc | プラグ | 36番ゲージ | 0.1065" |
| 8-32 | Unc | プラグ | 29番ゲージ | 0.1360" |
| 10-24 | Unc | プラグ | 25番ゲージ | 0.1495" |
| 10-32 | UNF | プラグ | 21番 | 0.1590" |
| 12-24 | Unc | プラグ | 16番 | 0.1770" |
| 1/4"-20 | Unc | プラグ | 7番 | 0.2010" |
| 5/16"-18 | Unc | プラグ | F | 0.2570" |
| 3/8"-16 | Unc | プラグ | 5/16" | 0.3125" |
| 1/2"-13 | Unc | プラグ | 27/64" | 0.4219" |
上記のタップ穴径は、約75%のねじ山係合を想定した標準公表値です。溝数はねじサイズに応じて2~4本です。ピッチ径公差は、インチ系列の標準規格(H2クラス)に準拠しています。その他のねじサイズ、左ねじ、メートル系列については、ご要望に応じて対応可能です。
穴の下準備 — まず推奨タップ穴径で穴をあけ、その後開口部を面取りして、タップがスムーズに始動できるようにします。
タップの保持 — シャンクとスクエアドライブ端に合ったサイズのタップレンチを使用すると、タップを回し続け、切屑を排出するための十分なレバレッジが得られます。
垂直を保つ — タップガイドは、最初の数回転の間にタップを加工面に対して垂直に保ちます。タップが折れる原因の多くはこの初期段階にあります。
鋼、ステンレス鋼、鋳鉄、アルミニウム、真鍮、青銅、銅、およびほとんどのプラスチックに使用できます。硬化材や研磨性の高い材料には、カーバイド製タップの方が適しています。
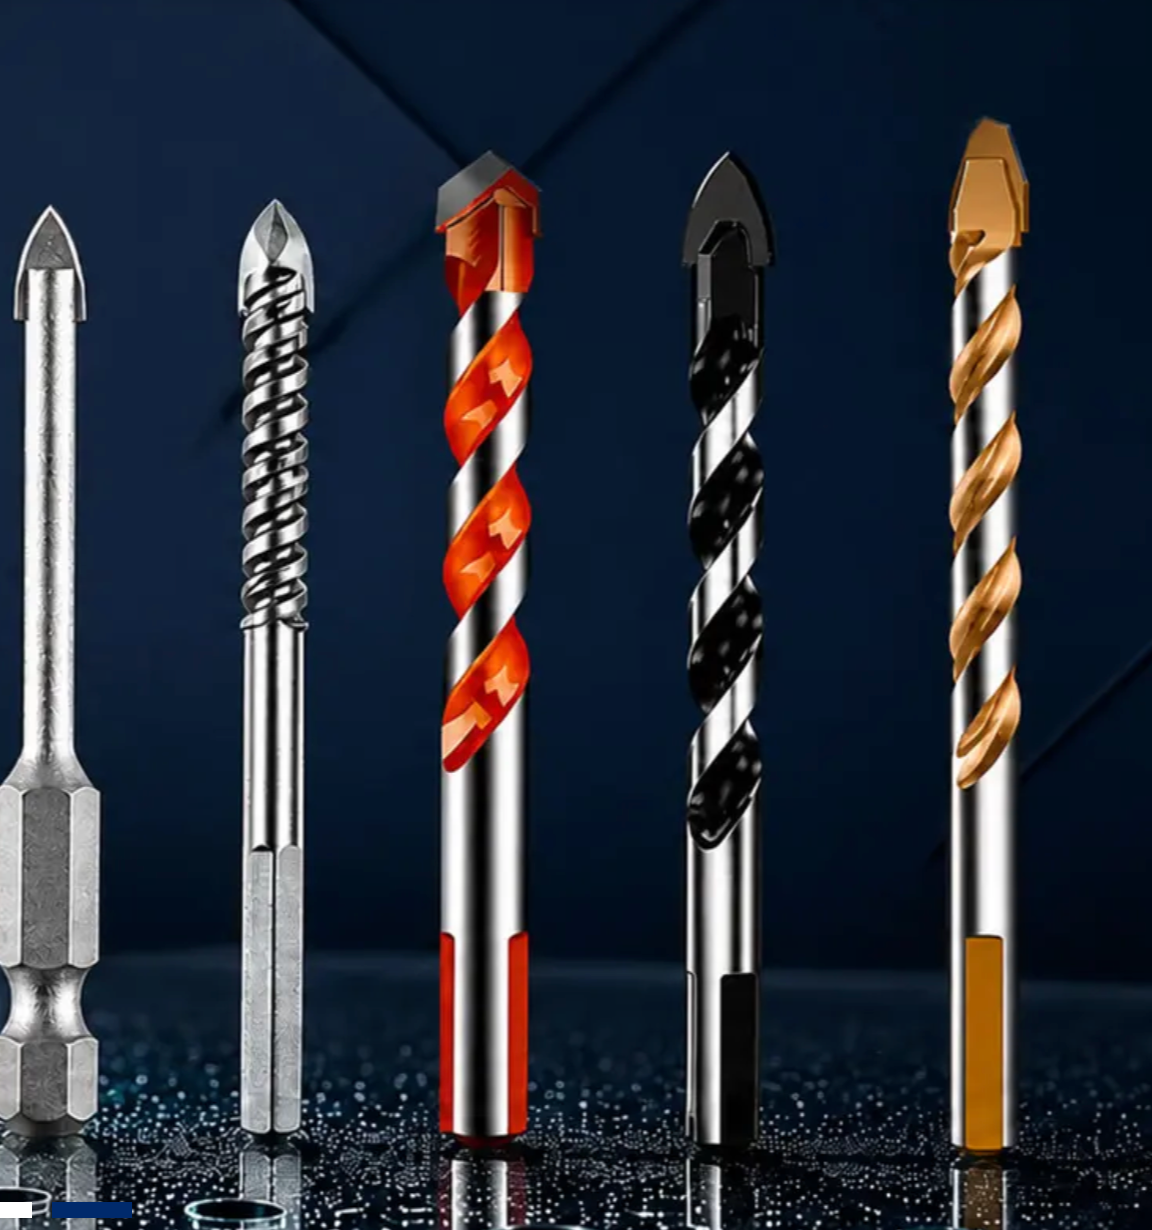
ガラス・タイル用ドリルビット、1/4" 六角シャンク
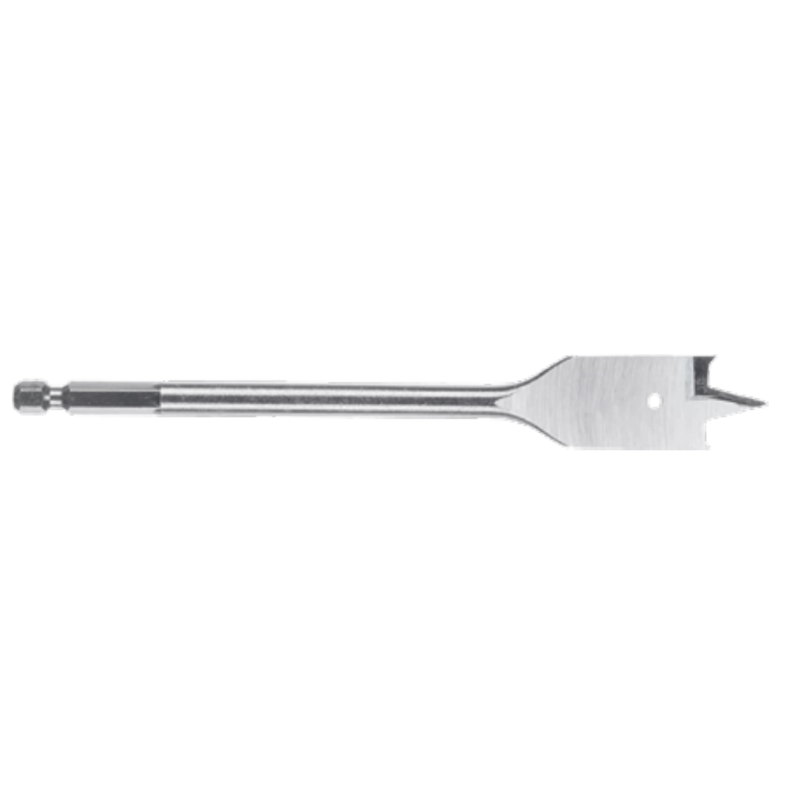
木工用スパデルビット
ソケット・ラチェットレンチセット

AMSUO ストレートフルート手動タップ — 高速度鋼(HSS)、無コーティング、UNCインチ系列、テーパー/プラグ/ボトミングタイプ
Copyright © 2026 Amsuo Technology Limited. All rights reserved — プライバシーポリシー
 EN

