 ×
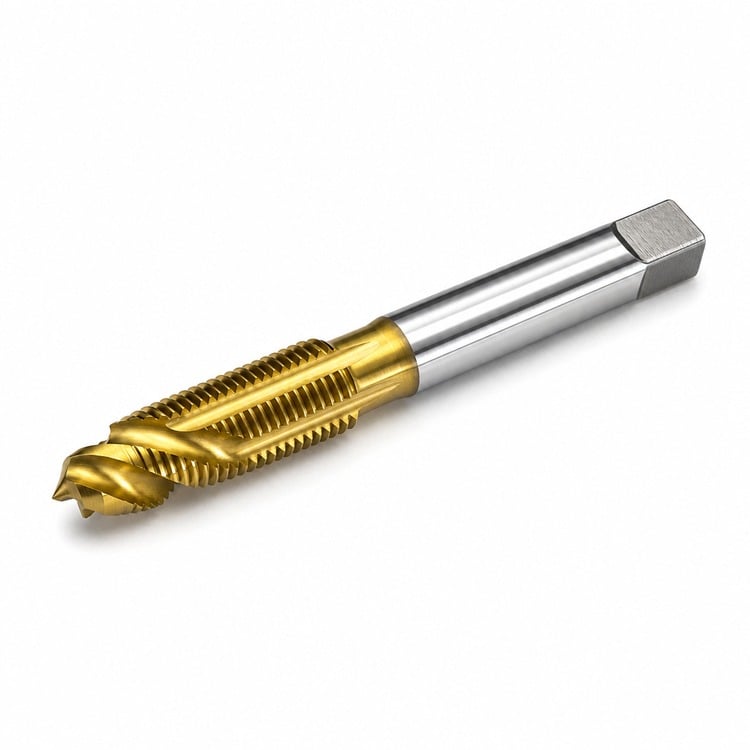
پوشش دادن پیچها به جلوی پیچ و خارج کردن آنها از سوراخ — بدون نیاز به معکوسکردن، رزوههای تمیزتر، عبور سریعتر
متههای نوکپیچدار براده را به سمت جلو و از طرف دور سوراخ هل میدهند؛ بنابراین هرگز نیازی به معکوس کردن مته برای شکستن یا پاکسازی براده نیست. دندانهها تمیزتر ایجاد میشوند و عملیات سریعتر به پایان میرسد — این مته گزینهای ایدهآل برای سوراخهای عبوری است.
نوك این مته دارای نقطه پیچدار کوتاهی است که براده را جلوی لبههای برشی هل میدهد، نه اینکه آن را در شیارها فشرده کند. این متهها همچنین با نام «متههای اسلحهای» شناخته میشوند و گزینه استاندارد برای پیچزنی تولیدی در سوراخهای عبوری هستند، چه بهصورت دستی و چه در محور ماشین.
HSS-E (فولاد سریعبر سر Cobalt) — افزودن کبالت سختی در دمای بالا را افزایش میدهد، بنابراین لبههای برشی در فولادهای ضدزنگ و فولادهای با استحکام کششی بالاتر که فولاد سریعبرید معمولی در آنها نرم میشود، مقاومت بیشتری دارند.
پوشش TiN (طلایی) — لایه سخت نیترید تیتانیوم اصطکاک در لبه برشی را کاهش میدهد که منجر به گشتاور کمتر، کاهش چسبندگی در مواد چسبنده و طول عمر بیشتر نسبت به متههای بدون پوشش میشود.
| اندازه ی رشته | نوع ریزه | فاقد لبه تیز | درپیچِ پیشنهادی | معادل اعشاری |
| 4-40 | UNC | پلاگین | اندازهٔ ۴۳ | 0.0890" |
| 6-32 | UNC | پلاگین | اندازهٔ ۳۶ | 0.1065" |
| 8-32 | UNC | پلاگین | اندازهٔ ۲۹ | 0.1360" |
| 10-24 | UNC | پلاگین | ۲۵ گیج | 0.1495" |
| 10-32 | UNF | پلاگین | ۲۱ گیج | 0.1590" |
| 12-24 | UNC | پلاگین | ۱۶ گیج | 0.1770" |
| 1/4"-20 | UNC | پلاگین | ۷ گیج | 0.2010" |
| 5/16"-18 | UNC | پلاگین | F | 0.2570" |
| 3/8"-16 | UNC | پلاگین | 5/16" | 0.3125" |
| 1/2"-13 | UNC | پلاگین | 27/64" | 0.4219" |
اندازههای متههای مورد استفاده برای رزوهکاری که در بالا ذکر شدهاند، مقادیر استاندارد منتشرشده برای حدود ۷۵ درصد درگیری رزوه هستند. تعداد شیارها بسته به اندازه رزوه از ۲ تا ۴ متغیر است. حد قطر پیچخورده مطابق با تنظیم استاندارد سری اینچی (رده H2) است. سایر اندازههای رزوه، رزوههای چپگرد و سریهای متریک نیز بر اساس درخواست در دسترس هستند.
آمادهسازی سوراخ — ابتدا با مته مورد توصیه برای رزوهکاری سوراخ را بزنید، سپس لبه بازکننده را شیاردهی کنید تا رزوهبر از ابتدا بهصورت تمیز شروع به کار کند.
نگهدارنده تاپ — آچار گیرهای که برای شفت و انتهای درایو مربعی طراحی شده، به شما اهرم لازم را برای ادامه چرخش پیچبُر و خروج برادهها میدهد.
در وضعیت مربع نگه داشته شود — راهنمای پیچبُر، پیچبُر را در ابتدای چند دور اول بهصورت عمودی نسبت به سطح نگه میدارد؛ زیرا بیشتر شکستگیهای پیچبُر در همین مرحله رخ میدهد.
فولاد، فولاد ضدزنگ، آهن ریختهگری، آلومینیوم، برنج، برنز، مس و اکثر پلاستیکها. برای مواد سختشده یا ساینده، استفاده از پیچبُر کاربید مناسبتر است.
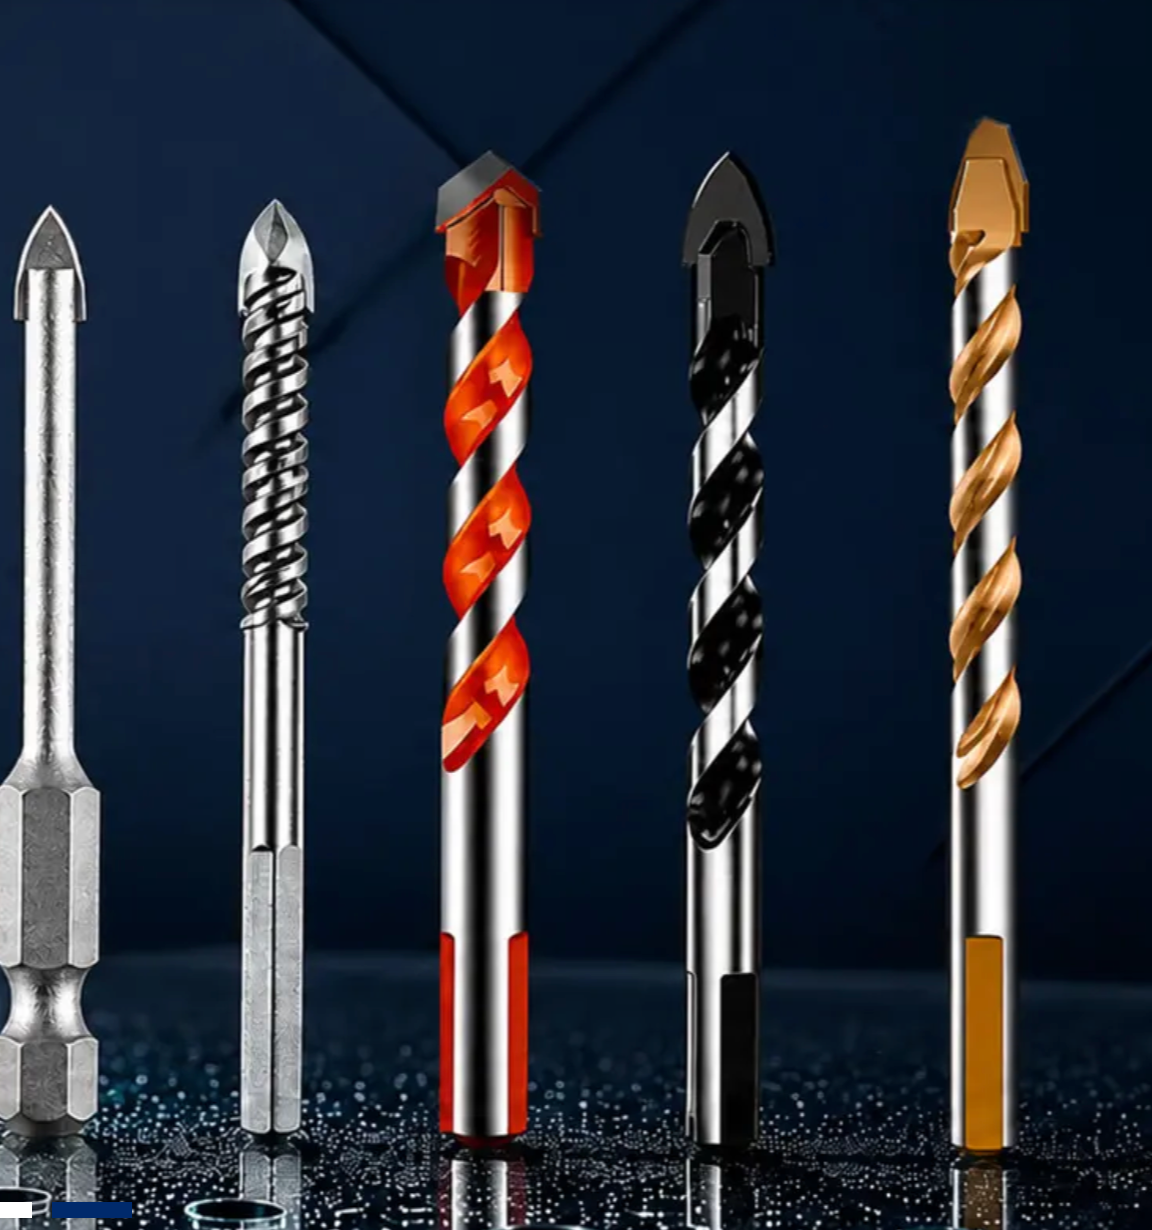
متههای شیشه و کاشی، ساقه ششگوش ۱/۴ اینچ
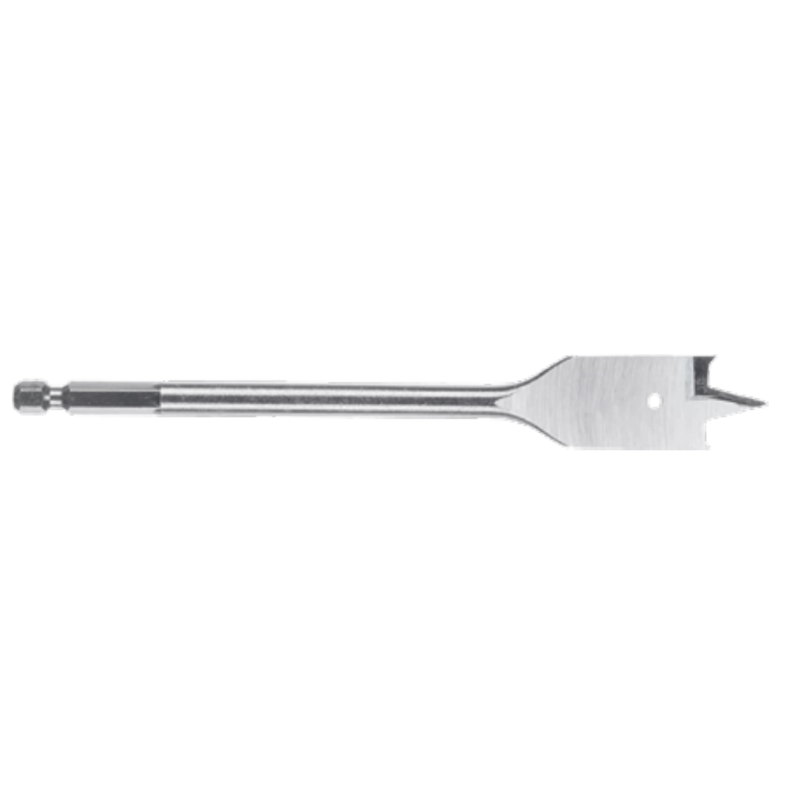
مته چنگالی چوب
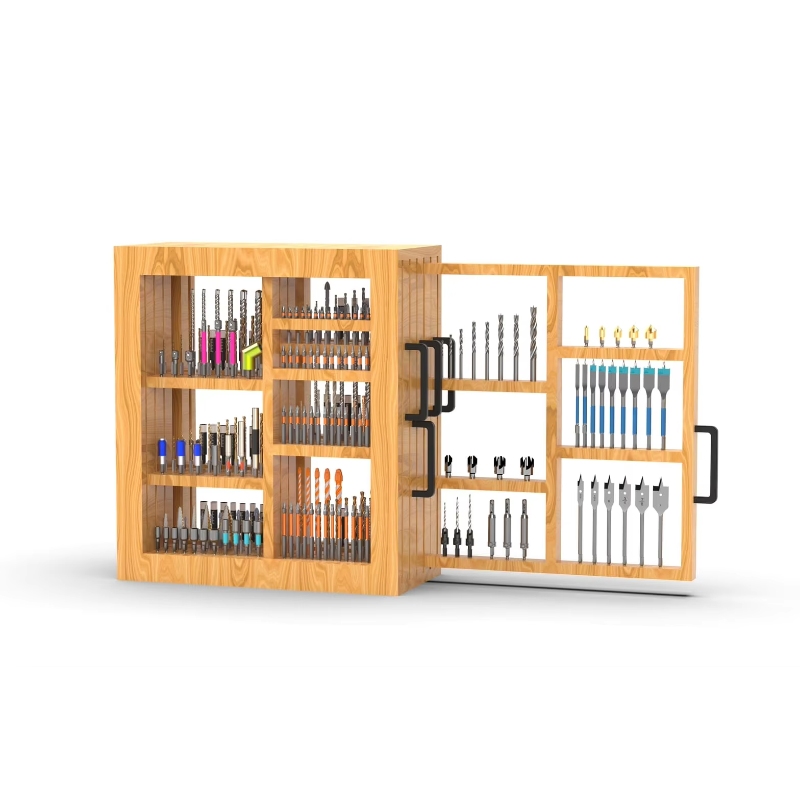
مجموعههای آچار گیرهای و آچار چرخشی

پیچهای دستی استریتفلوت اِماساو — فولاد سریعبرید، بدون پوشش، سری اینچی یونک، نوع شیبدار / پلاگ / انتهایی
Copyright © 2026 Amsuo Technology Limited. All rights reserved — سیاست حریم خصوصی
 EN

