 ×

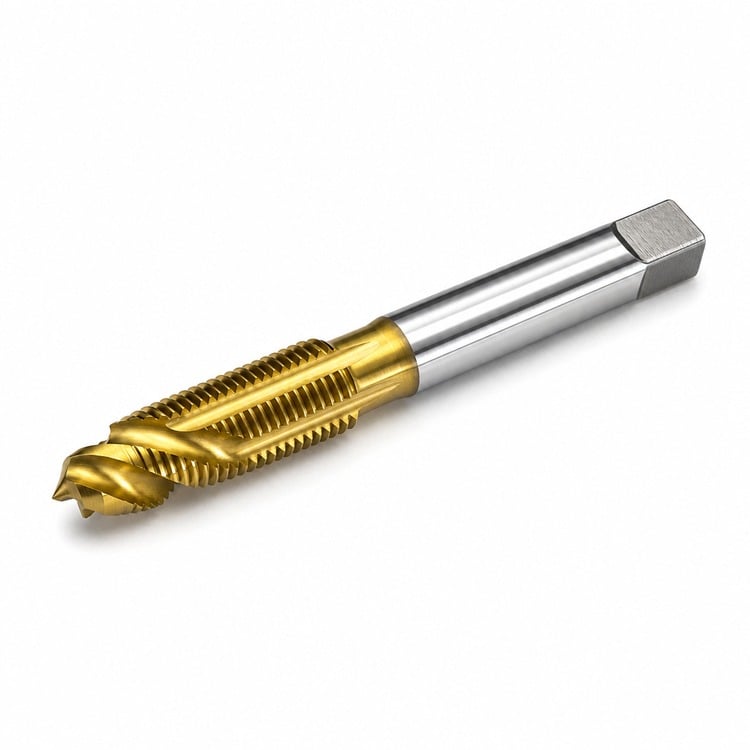
Виштовхує стружку вперед метчика й назовні отвору — без зворотного обертання, чистіша різьба, швидші проходи
Метчики з гвинтовим кінцем спрямовують стружку вперед і назовні з протилежного боку отвору, тому їх ніколи не потрібно обертати в зворотному напрямку для ламання або очищення. Різьба виходить чистішою, а операція завершується швидше — це саме той метчик, якого слід вибирати для крізних отворів.
Вершина має короткий шліфований гвинтовий кінець, що виштовхує стружку попереду різальних кромок замість того, щоб ущільнювати її в канавках. Також їх називають «пістолетними» метчиками — це стандартний вибір для нарізання різьби в крізних отворах у виробничих умовах, незалежно від того, чи використовуєте ви їх вручну чи в шпинделі верстата.
HSS-E (швидкорізальна сталь із кобальтом) — додавання кобальту підвищує твердість при високих температурах, тому різальні кромки зберігають стійкість у нержавіючій сталі та сталі з підвищеною межею міцності на розтяг, де звичайна швидкорізальна сталь втрачає твердість.
Покриття TiN (золотисте) — тверде титан-нітридне покриття зменшує тертя на різальній кромці, що забезпечує нижче значення крутного моменту, менше залипання в липких матеріалах та триваліший термін служби порівняно з неохолодженим метчиком.
| Розмір нитки | Тип різьби | Закруглення | Рекомендований свердловий діаметр | Еквівалент у десятковій системі |
| 4-40 | Unc | Вилка | 43 ga. | 0.0890" |
| 6-32 | Unc | Вилка | 36 ga. | 0.1065" |
| 8-32 | Unc | Вилка | 29 ga. | 0.1360" |
| 10-24 | Unc | Вилка | 25 ga. | 0.1495" |
| 10-32 | UNF | Вилка | 21 року | 0.1590" |
| 12-24 | Unc | Вилка | 16 калібр | 0.1770" |
| 1/4"-20 | Unc | Вилка | 7 року | 0.2010" |
| 5/16"-18 | Unc | Вилка | F | 0.2570" |
| 3/8"-16 | Unc | Вилка | 5/16" | 0.3125" |
| 1/2"-13 | Unc | Вилка | 27/64" | 0.4219" |
Розміри свердла для нарізання різьби, наведені вище, є стандартними опублікованими значеннями для приблизно 75 % глибини нарізання різьби. Кількість канавок — від 2 до 4 залежно від розміру різьби. Границя діаметра за ходом — стандартна дюймова серія посадки (клас H2). Інші розміри різьби, лівостороння різьба та метрична серія доступні за запитом.
Підготуйте отвір — спочатку просвердліть отвір рекомендованим свердлом для нарізання різьби, а потім фаскуйте його, щоб метчик почав нарізати різьбу чисто.
Тримайте метчик — ключ для метчиків, підібраний за діаметром стержня та квадратного хвостовика, забезпечує необхідне зусилля для постійного обертання метчика й видалення стружки.
Зберігайте перпендикулярність — напрямна для метчиків утримує метчик строго перпендикулярно до поверхні протягом перших кількох обертів, оскільки саме на цьому етапі найчастіше ламаються метчики.
Сталь, нержавіюча сталь, чавун, алюміній, латунь, бронза, мідь та більшість пластиків. Для загартованих або абразивних матеріалів кращим варіантом є метчик із карбіду.
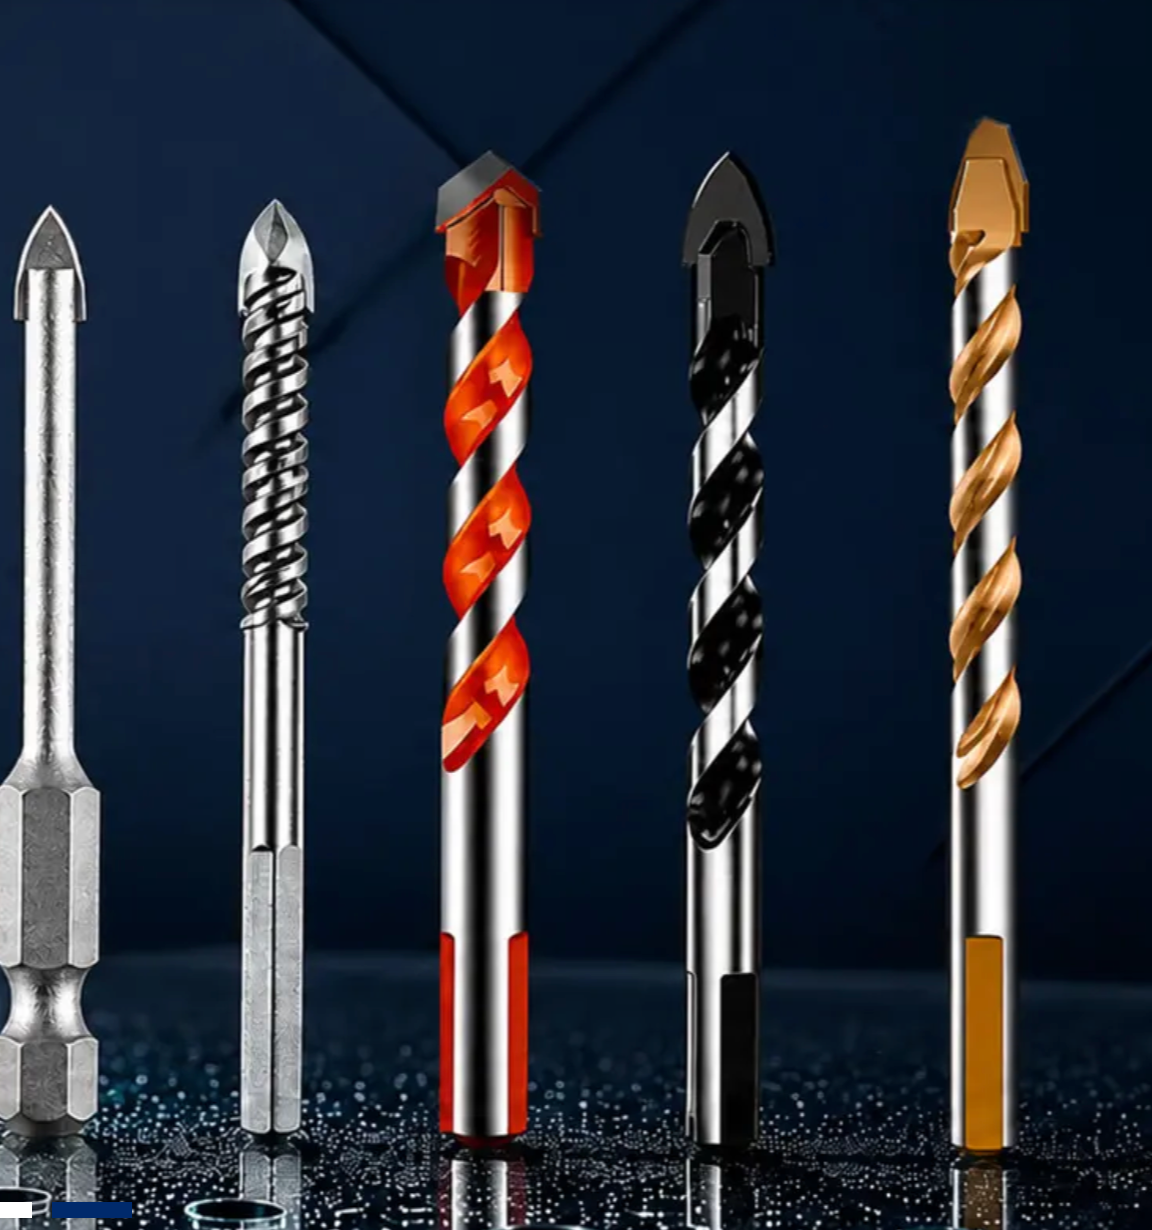
Свердла для скла та плитки, шестигранний хвостовик 1/4"
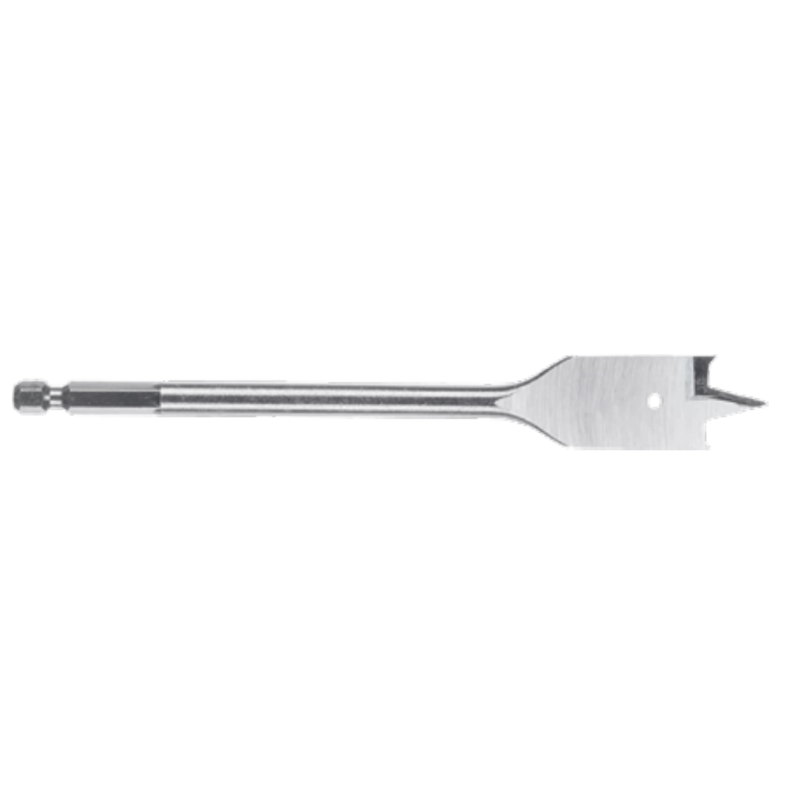
Дерев'яний свердло-лопатка
Набори головок і трісків

AMSUO прямі ручні метчики з гвинтовим канавками — із швидкоріжучої сталі (HSS), без покриття, дюймовий ряд UNC, конусний / прохідний / дно-нарізний тип
Copyright © 2026 Amsuo Technology Limited. All rights reserved — ПОЛІТИКА КОНФІДЕНЦІЙНОСТІ
 EN
