 ×

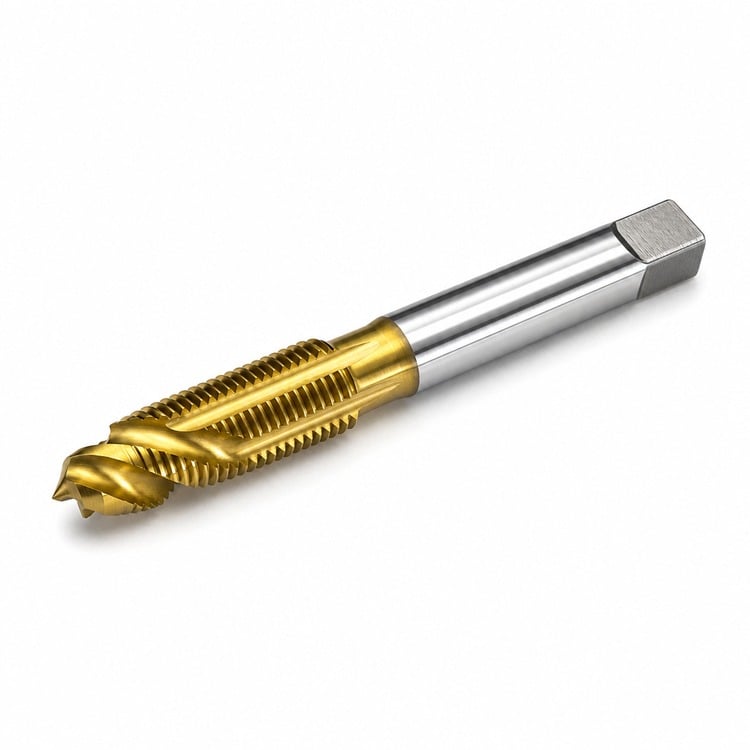
Skyver spåner foran skjæreboret og ut av hullet — ingen reversering, renere gjenger, raskere gjennomføringer
Spiralspiss-gjengeskjærer driver spånen fremover og ut av den motsatte siden av hullet, slik at du aldri trenger å reversere gjengeskjæren for å bryte eller fjerne spånen. Gjenger blir renere, og operasjonen avsluttes raskere – dette er gjengeskjæren du skal velge når hullet går helt gjennom.
Spissen har en kort slipespiralspiss som skyver spånen foran skjærekanter i stedet for å presse den inn i skjærkanalene. Disse kalles også geværgjengeskjærer og er standardvalget for serieproduksjon av gjennomgående hull, uansett om de drives manuelt eller i en maskinspindel.
HSS-E (kobalt-høyhastighetsstål) — tilsetning av kobalt øker varmhårdheten, slik at skjærekantene tåler rustfritt stål og stål med høyere strekkfasthet der standard HSS blir myk.
TiN-belægning (gull) — et hardt titannitrid-lag reduserer friksjonen ved skjærekanten, noe som betyr lavere dreiemoment, mindre galling i «klissete» materialer og lengre levetid enn en ubelagt tap.
| Gjengestørrelse | Trådeart | Avfirket | Anbefalt borstørrelse | Desimaltallsvarende |
| 4-40 | Unc | Stikkontakt | 43 ga. | 0.0890" |
| 6-32 | Unc | Stikkontakt | 36 ga. | 0.1065" |
| 8-32 | Unc | Stikkontakt | 29 ga. | 0.1360" |
| 10-24 | Unc | Stikkontakt | 25 ga. | 0.1495" |
| 10-32 | UNF | Stikkontakt | 21 ga. | 0.1590" |
| 12-24 | Unc | Stikkontakt | 16 ga. | 0.1770" |
| 1/4"-20 | Unc | Stikkontakt | 7 ga. | 0.2010" |
| 5/16"-18 | Unc | Stikkontakt | F | 0.2570" |
| 3/8"-16 | Unc | Stikkontakt | 5/16" | 0.3125" |
| 1/2"-13 | Unc | Stikkontakt | 27/64" | 0.4219" |
De oppgitte tapborstørrelsene ovenfor er standardverdier som gir ca. 75 % trådgrep. Antall skår varierer fra 2 til 4, avhengig av trådstørrelse. Grensen for pitch-diameter er standard passform for tommerrekke (H2-klasse). Andre trådstørrelser, venstregående tråd og metriske tråder er tilgjengelige på forespørsel.
Forbered hull — bor først med anbefalt tapbor, deretter avrund inngangen slik at tapen starter rent.
Hold tappen — en skrueføringstang med passende størrelse for skaftet og firkantdrivenden gir deg hevelengden du trenger for å holde skrueføringen i bevegelse og få bort spåna.
Hold den rettvinklet — en skrueføringsguide holder skrueføringen vinkelrett på overflaten de første få omdreiningene, noe som er hvor de fleste ødelagte skrueføringene oppstår.
Stål, rustfritt stål, støpejern, aluminium, messing, bronse, kobber og de fleste plastmaterialer. For herdet eller slibende materialer er en karbidskrueføring bedre egnet.
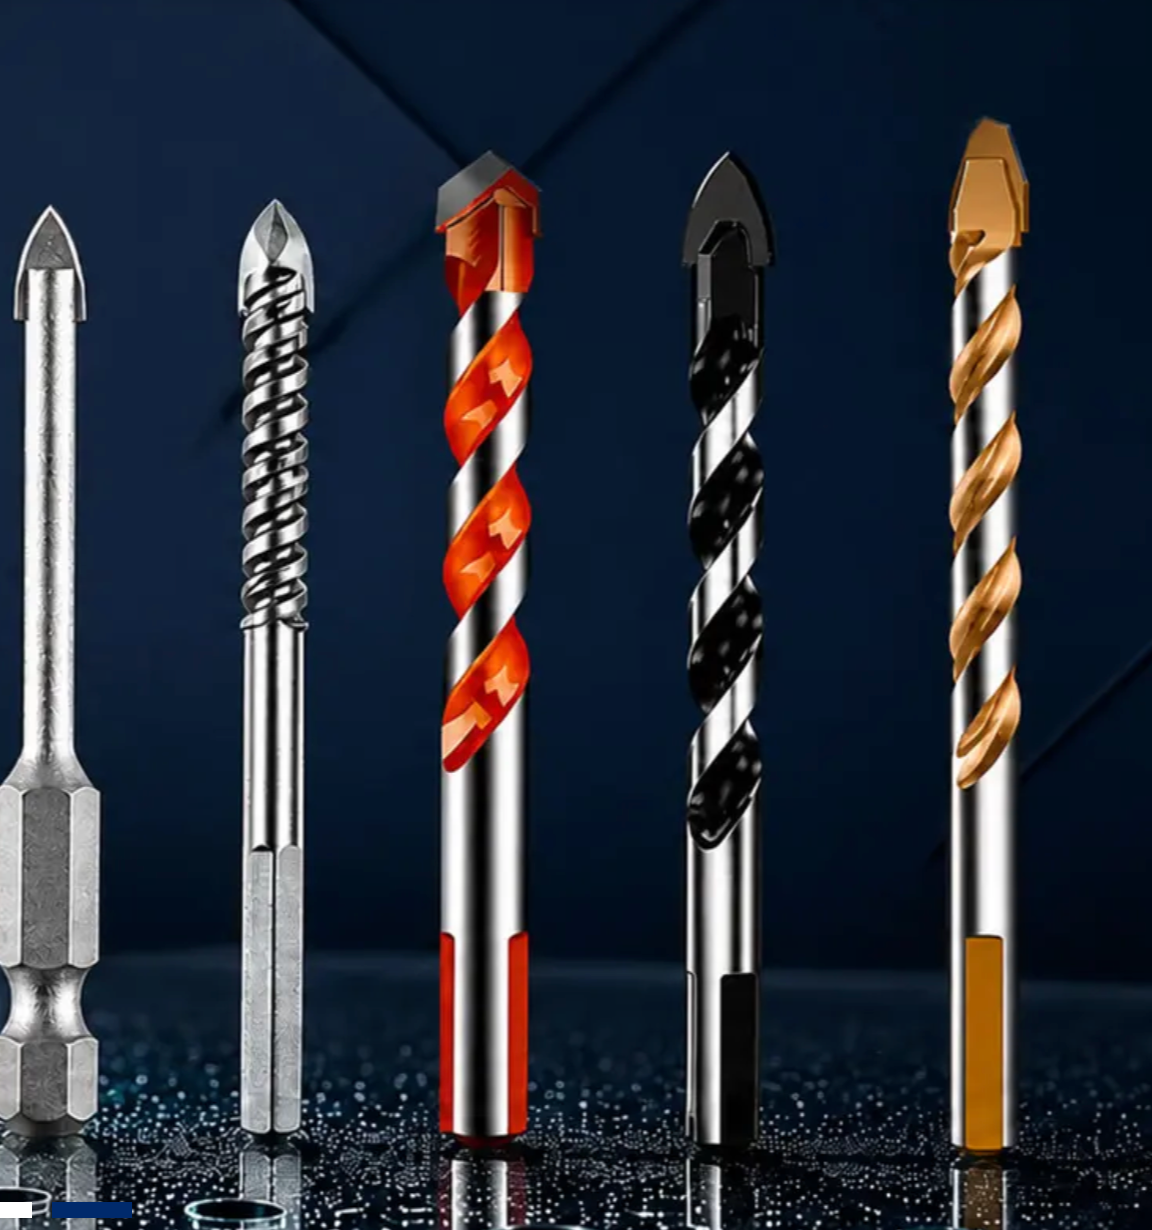
Bor for glass og fliser, 1/4" sekskantet skank
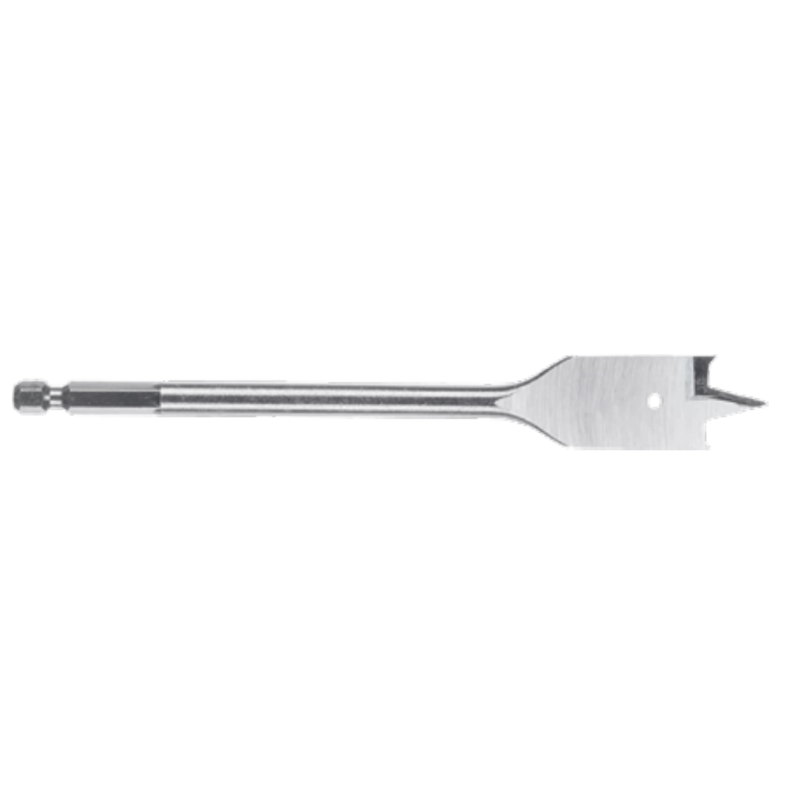
Tre-spadebor
Sokkel- og ratchetnøkkelsett

AMSUO rett-rille håndskjærebore — HSS, ubeklædt, UNC-tommerserie, tapper / støpsel / bunn
Copyright © 2026 Amsuo Technology Limited. All rights reserved — Personvernpolitikk
 EN
