 ×

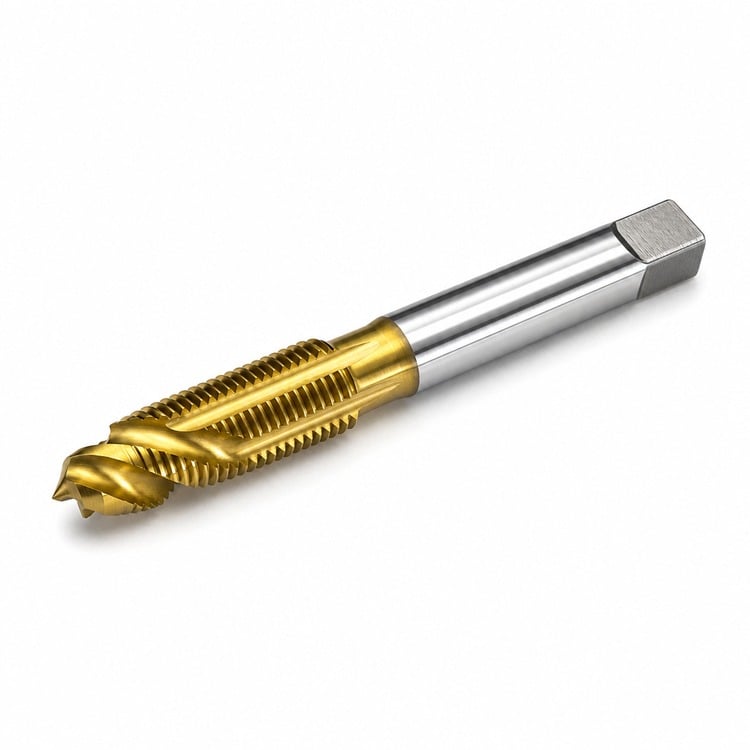
Itinutulak ang mga chips pasulong ng tap at palabas ng butas — walang pagbabalik, mas malinis na threads, mas mabilis na pagdaan
Ang mga spiral-point tap ay nagpapagalaw ng chip pasulong at palabas sa kabilang panig ng butas, kaya hindi mo kailangang i-reverse ang tap upang putulin o linisin ito. Ang mga sinulid ay lumalabas nang mas malinis at ang proseso ay natatapos nang mas mabilis — ito ang pinakamainam na tap kapag ang butas ay tumatawid buong-buo.
Ang dulo ay may maikling spiral point na nahugot, na itinutulak ang chip pasulong ng mga gilid na kumukurta imbes na ipinasok ito sa loob ng mga landas ng pagpapalabas ng chip. Tinatawag din itong gun taps, at ito ang karaniwang pinipili para sa produksyon ng mga butas na tumatawid buong-buo, manu-manong gamitin man o sa isang makina.
HSS-E (cobalt high-speed steel) — ang karagdagang cobalt ay nagpapataas ng kahigpit ng init, kaya ang mga gilid na pangputol ay nananatiling matibay kapag ginagamit sa stainless steel at sa mga bakal na may mataas na tensile strength kung saan ang karaniwang HSS ay nangungulay.
TiN coating (ginto) — ang matigas na layer ng titanium-nitride ay binabawasan ang friction sa gilid na pangputol, na nagreresulta sa mas mababang torque, mas kaunti ang galling sa mga matigas na materyales, at mas mahabang buhay ng serbisyo kaysa sa isang tap na walang coating.
| Laki ng thread | Thread Type | Tumpang-gilid | Inirerekomendang tap drill | Katumbas na decimal |
| 4-40 | Unc | Saksakan | 43 ga. | 0.0890" |
| 6-32 | Unc | Saksakan | 36 ga. | 0.1065" |
| 8-32 | Unc | Saksakan | 29 ga. | 0.1360" |
| 10-24 | Unc | Saksakan | 25 ga. | 0.1495" |
| 10-32 | UNF | Saksakan | 21 ga. | 0.1590" |
| 12-24 | Unc | Saksakan | 16 ga. | 0.1770" |
| 1/4"-20 | Unc | Saksakan | 7 ga. | 0.2010" |
| 5/16"-18 | Unc | Saksakan | F | 0.2570" |
| 3/8"-16 | Unc | Saksakan | 5/16" | 0.3125" |
| 1/2"-13 | Unc | Saksakan | 27/64" | 0.4219" |
Ang mga sukat ng tap drill sa itaas ay ang karaniwang inilathala na mga halaga para sa humigit-kumulang 75% na thread engagement. Ang bilang ng flute ay mula 2 hanggang 4 depende sa laki ng thread. Ang pitch diameter limit ay sumusunod sa standard inch-series fit (H2 class). Ang iba pang laki ng thread, kaliwa-liko na mga thread, at metric series ay magagamit kapag hiniling.
Handaing ang butas — magsipilyo gamit ang inirerekomendang tap drill muna, pagkatapos ay i-chamfer ang bukana upang ang tap ay magsimula nang malinis.
Hawakan ang tap — isang tap wrench na ang sukat ay naaayon sa shank at square drive end ang nagbibigay sa iyo ng leverage upang panatilihin ang pag-ikot ng tap at ang paggalaw ng mga chips.
Panatilihin itong perpekto — ang isang tap guide ay humahawak sa tap nang perpendicular sa ibabaw para sa unang ilang pag-ikot, kung saan karamihan sa mga nabasag na tap ay nanggagaling.
Steel, stainless steel, cast iron, aluminum, brass, bronze, copper, at karamihan sa plastics. Para sa hardened o abrasive na materyales, mas mainam ang carbide tap.
Mga Bit ng Drill para sa Salamin at Tile, 1/4" Hex Shank
Kahoy na Spade Bit
Mga Set ng Socket at Ratchet Wrench

AMSUO Straight-Flute Hand Taps — HSS, Uncoated, UNC Inch Series, Taper / Plug / Bottoming
Copyright © 2026 Amsuo Technology Limited. All rights reserved — PATAKARAN SA PAGKAPRIBADO
 EN
