 ×

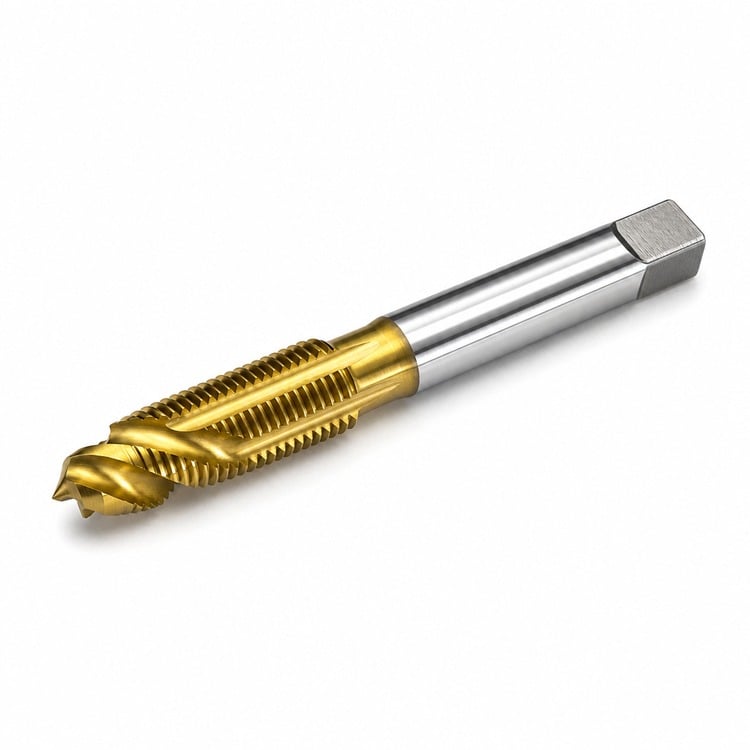
Pousser les copeaux devant la fraise à fileter et hors du trou — aucun retour arrière requis, filetages plus propres, passes plus rapides
Les filières à pointe hélicoïdale évacuent les copeaux vers l’avant et hors du côté opposé du trou, ce qui élimine toute nécessité d’inverser le sens de rotation pour briser ou évacuer les copeaux. Les filetages obtenus sont plus propres et l’opération s’achève plus rapidement — c’est la filière à privilégier chaque fois que le trou traverse entièrement la pièce.
La pointe comporte une courte pointe hélicoïdale meulée qui pousse les copeaux devant les arêtes coupantes au lieu de les comprimer dans les rainures. Également appelées « filières à canon », elles constituent le choix standard pour le taraudage de trous traversants en production, qu’elles soient actionnées manuellement ou montées sur une broche de machine.
HSS-E (acier rapide au cobalt) — l’ajout de cobalt augmente la dureté à chaud, ce qui permet aux tranchants de conserver leur efficacité sur les aciers inoxydables et les aciers à haute résistance à la traction, où les forets HSS classiques s’adoucissent.
Revêtement TiN (or) — une couche dure de nitrure de titane réduit le frottement au niveau du tranchant, ce qui entraîne un couple plus faible, moins de grippage sur les matériaux collants et une durée de vie plus longue qu’un taraud non revêtu.
| Taille du fil | Type fileté | Arrondi | Foret recommandé pour le taraudage | Équivalent décimal |
| 4-40 | Unc | Brancher | calibre 43 | 0.0890" |
| 6-32 | Unc | Brancher | calibre 36 | 0.1065" |
| 8-32 | Unc | Brancher | calibre 29 | 0.1360" |
| 10-24 | Unc | Brancher | calibre 25 | 0.1495" |
| 10-32 | UNF | Brancher | 21 ga. | 0.1590" |
| 12-24 | Unc | Brancher | 16 ga. | 0.1770" |
| 1/4"-20 | Unc | Brancher | 7 ga. | 0.2010" |
| 5/16"-18 | Unc | Brancher | F | 0.2570" |
| 3/8"-16 | Unc | Brancher | 5/16" | 0.3125" |
| 1/2"-13 | Unc | Brancher | 27/64" | 0.4219" |
Les tailles de foret pour taraudage indiquées ci-dessus correspondent aux valeurs normalisées publiées pour un taux d’engagement du filet d’environ 75 %. Le nombre de cannelures varie de 2 à 4 selon le diamètre du filet. La tolérance sur le diamètre de pas suit la norme des filetages en pouces (classe de tolérance H2). D’autres diamètres de filetage, les filetages à gauche ainsi que les filetages métriques sont disponibles sur demande.
Préparez le trou — percez d’abord avec le foret pour taraudage recommandé, puis ébavurez l’ouverture afin que le taraud s’engage proprement.
Maintenez le taraud — une clé à fileter adaptée au fût et à l’extrémité carrée fournit le levier nécessaire pour maintenir la rotation de la filière et évacuer les copeaux.
Gardez-le perpendiculaire — un guide-filet maintient la filière perpendiculairement à la surface pendant les premiers tours, étape à laquelle se produisent la plupart des cas de rupture de filières.
Acier, acier inoxydable, fonte, aluminium, laiton, bronze, cuivre et la plupart des matières plastiques. Pour les matériaux trempés ou abrasifs, une filière en carbure constitue le meilleur choix.
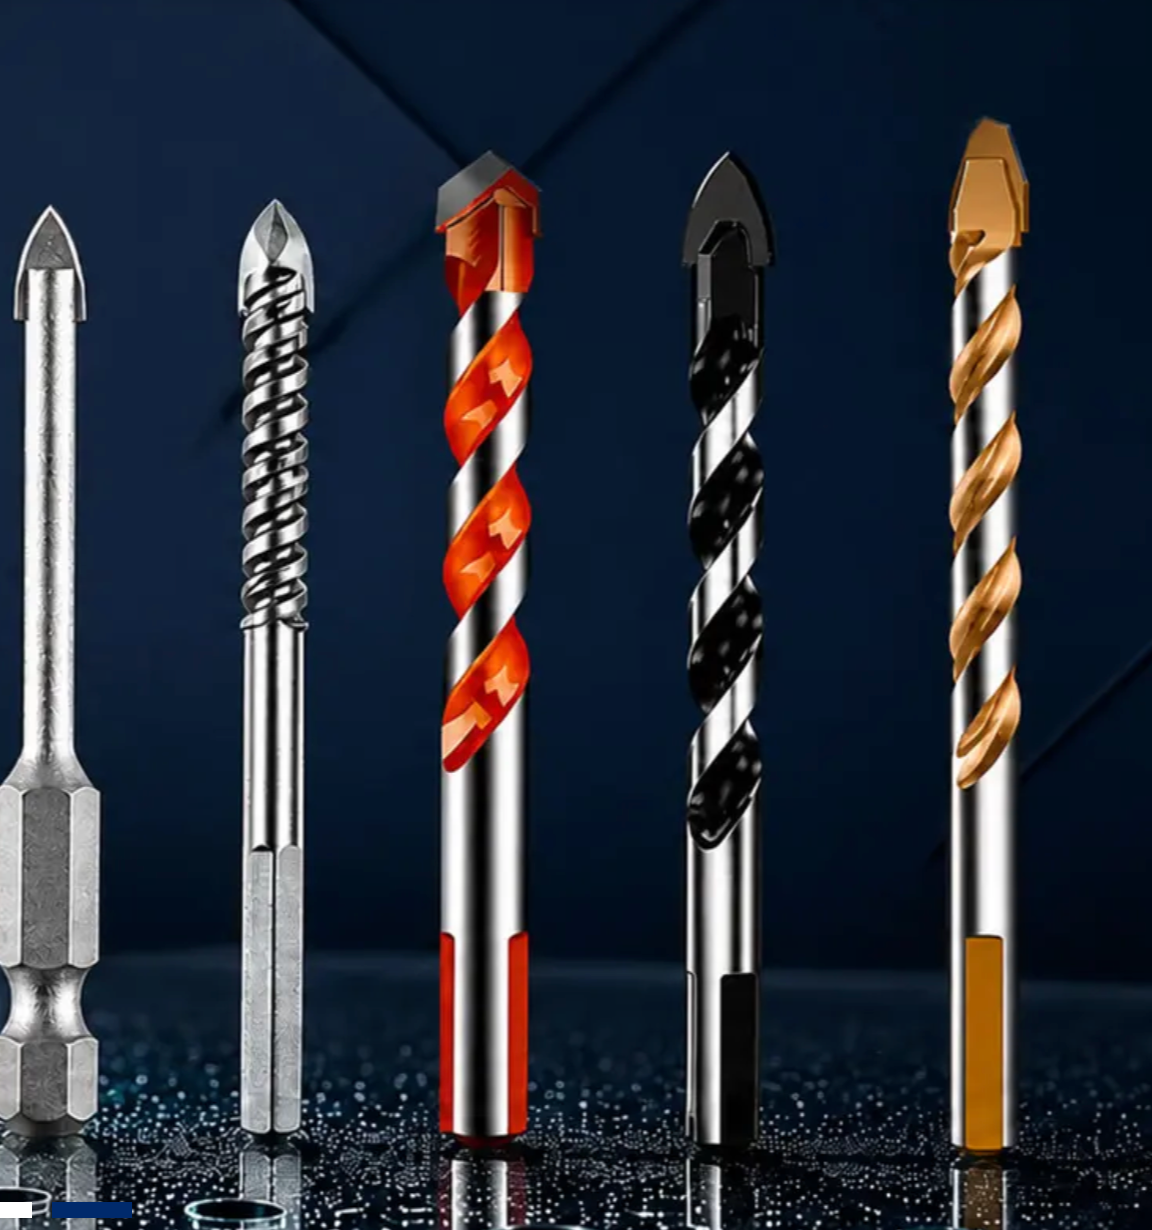
Mèches pour verre et carrelage, tige hexagonale de 1/4"
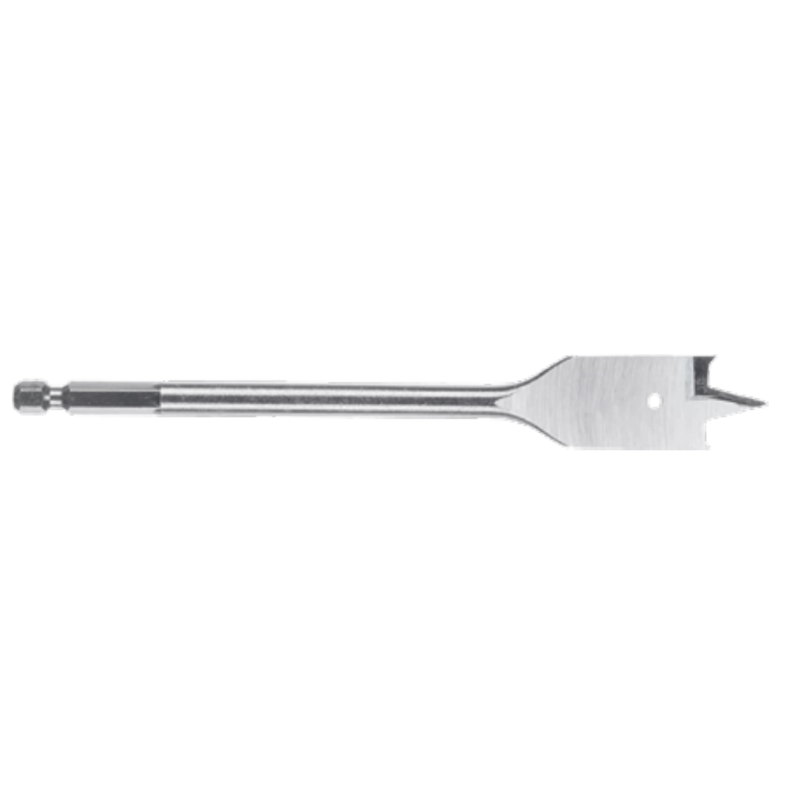
Foret à bêche en bois
Jeux de douilles et clés à cliquet

Tarauds manuels à rainures droites AMSUO — acier rapide HSS, sans revêtement, série impériale UNC, profil conique / intermédiaire / fond de filet
Copyright © 2026 Amsuo Technology Limited. All rights reserved — Politique de confidentialité
 EN
