 ×

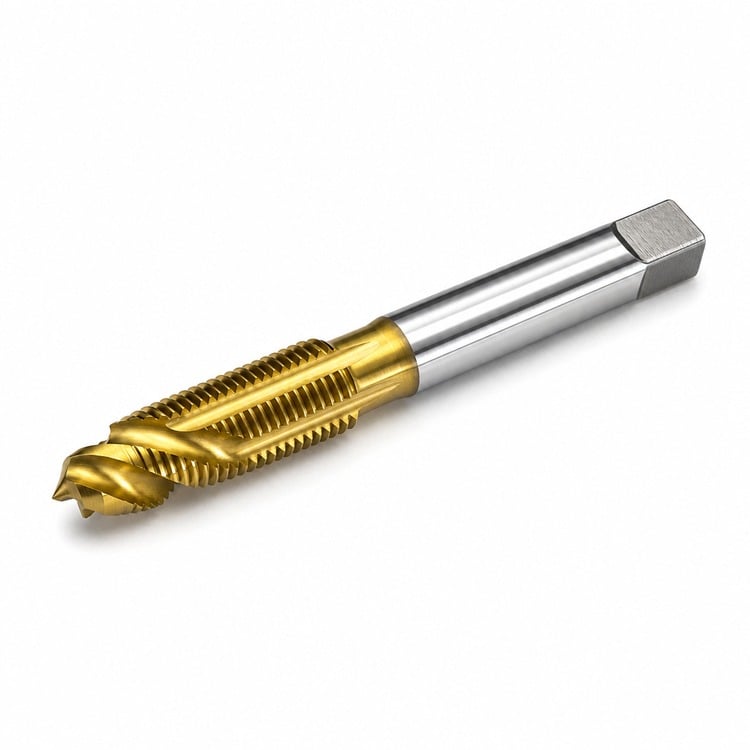
Schiebt Späne vor dem Gewindebohrer hindurch und aus dem Loch heraus — kein Zurückdrehen erforderlich, sauberere Gewinde, schnellere Durchgänge
Schraubenpunkt-Schneidstifte befördern die Späne nach vorn und durch die gegenüberliegende Seite der Bohrung hindurch, sodass niemals eine Umkehr des Schneidstifts zum Brechen oder Entfernen der Späne erforderlich ist. Die Gewinde werden sauberer geschnitten und der Bearbeitungsvorgang ist schneller abgeschlossen – dies ist der Schneidstift der ersten Wahl für alle Durchgangsbohrungen.
Die Spitze weist einen kurzen, geschliffenen Schraubenpunkt auf, der die Späne vor den Schneidkanten heranschiebt, anstatt sie in den Spannuten zu komprimieren. Diese Schneidstifte werden auch als „Gun taps“ bezeichnet und sind die Standardwahl für das Gewindeschneiden in Durchgangsbohrungen – unabhängig davon, ob sie manuell oder in einer Maschinenspindel eingesetzt werden.
HSS-E (Kobalt-Hochgeschwindigkeitsstahl) — Zusätzlicher Kobalt erhöht die Warmhärte, sodass die Schneiden bei Edelstahl und hochfesteren Stählen, bei denen Standard-HSS weich wird, ihre Standfestigkeit behalten.
TiN-Beschichtung (goldfarben) — Eine harte Titannitrid-Schicht verringert die Reibung an der Schneide, was geringeren Drehmomentbedarf, weniger Aufschweißung bei zähen Werkstoffen und eine längere Lebensdauer im Vergleich zu einer unbeschichteten Gewindefräse bedeutet.
| Größe des Gewindes | Gewinde-Typ | Schal | Empfohlener Gewindebohrer | Dezimaläquivalent |
| 4-40 | Unc | Stecker | 43 ga. | 0.0890" |
| 6-32 | Unc | Stecker | 36 ga. | 0.1065" |
| 8-32 | Unc | Stecker | 29 ga. | 0.1360" |
| 10-24 | Unc | Stecker | 25 ga. | 0.1495" |
| 10-32 | UNF | Stecker | 21 ga. | 0.1590" |
| 12-24 | Unc | Stecker | 16 ga. | 0.1770" |
| 1/4"-20 | Unc | Stecker | 7 ga. | 0.2010" |
| 5/16"-18 | Unc | Stecker | F | 0.2570" |
| 3/8"-16 | Unc | Stecker | 5/16" | 0.3125" |
| 1/2"-13 | Unc | Stecker | 27/64" | 0.4219" |
Die oben genannten Kernlochgrößen entsprechen den standardmäßig veröffentlichten Werten für eine Gewindeeintauchtiefe von ca. 75 %. Die Anzahl der Schneiden variiert je nach Gewindegröße zwischen 2 und 4. Die Grenze des Flankendurchmessers entspricht der Standard-Passung für Zoll-Gewinde (H2-Klasse). Andere Gewindegrößen, Linksgewinde sowie metrische Gewinde sind auf Anfrage erhältlich.
Bohren Sie das Loch vor – zunächst mit dem empfohlenen Kernlochbohrer bohren und dann die Öffnung abschrägen, damit das Gewindebohrer sauber anschneiden kann.
Halten Sie den Gewindebohrer – ein Gewindebohrerschlüssel, der auf Schaft und Vierkantpassung abgestimmt ist, bietet Ihnen den nötigen Hebel, um den Gewindebohrer weiterzudrehen und die Späne abzutragen.
Halten Sie ihn senkrecht – eine Gewindebohrerführung hält den Gewindebohrer für die ersten Umdrehungen senkrecht zur Oberfläche – genau dort brechen die meisten Gewindebohrer.
Stahl, Edelstahl, Gusseisen, Aluminium, Messing, Bronze, Kupfer und die meisten Kunststoffe. Für gehärtete oder abrasive Werkstoffe ist ein Hartmetall-Gewindebohrer die bessere Wahl.
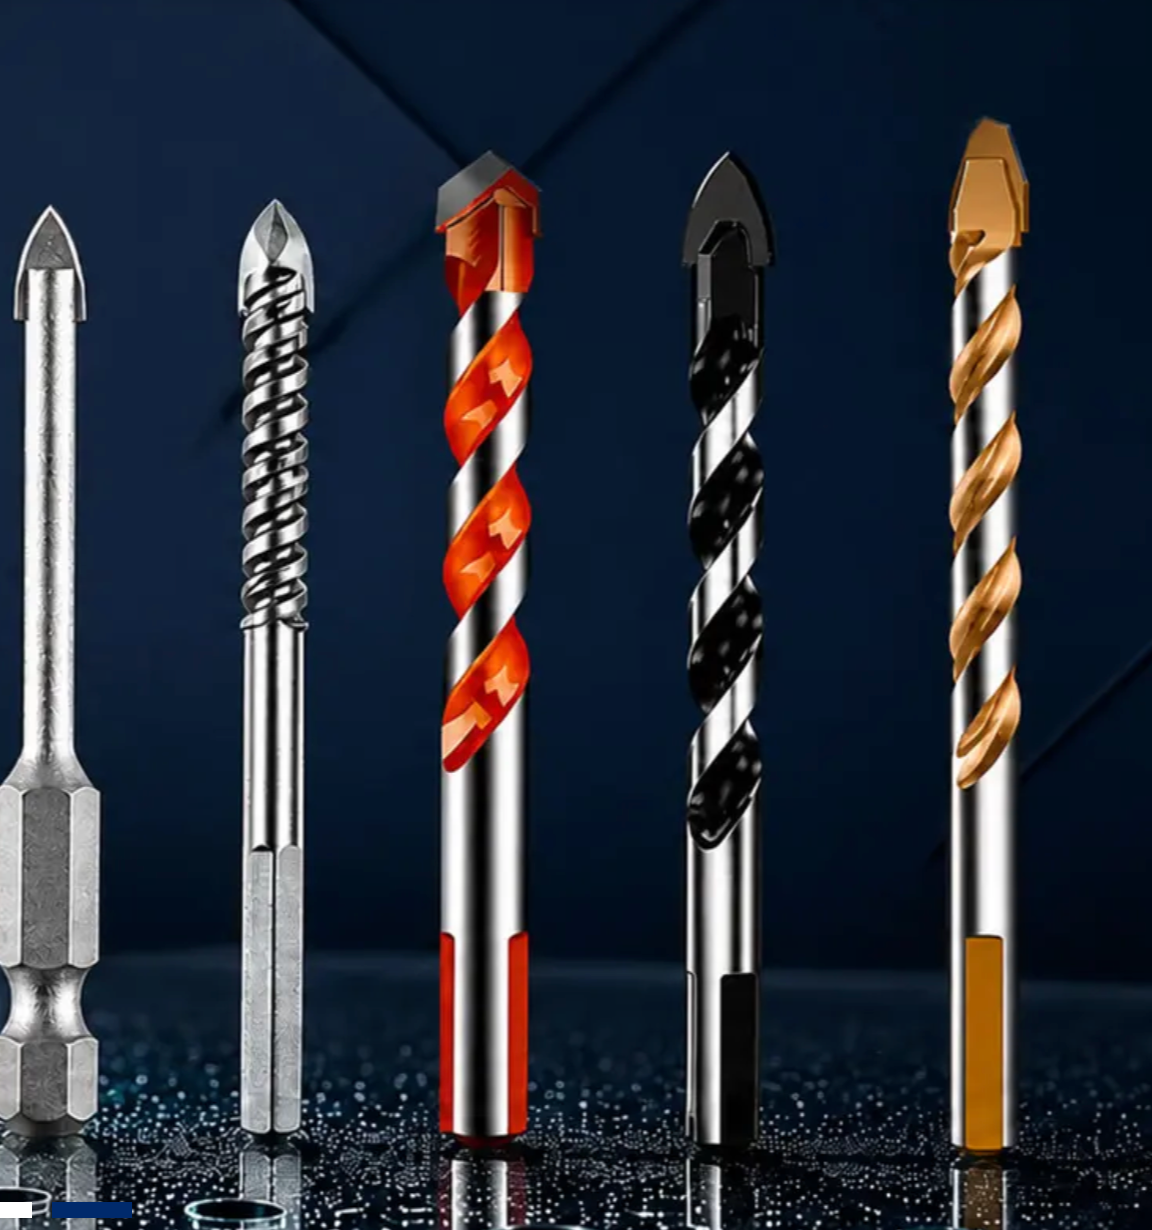
Bohrer für Glas und Fliesen, 1/4"-Sechskantschaft
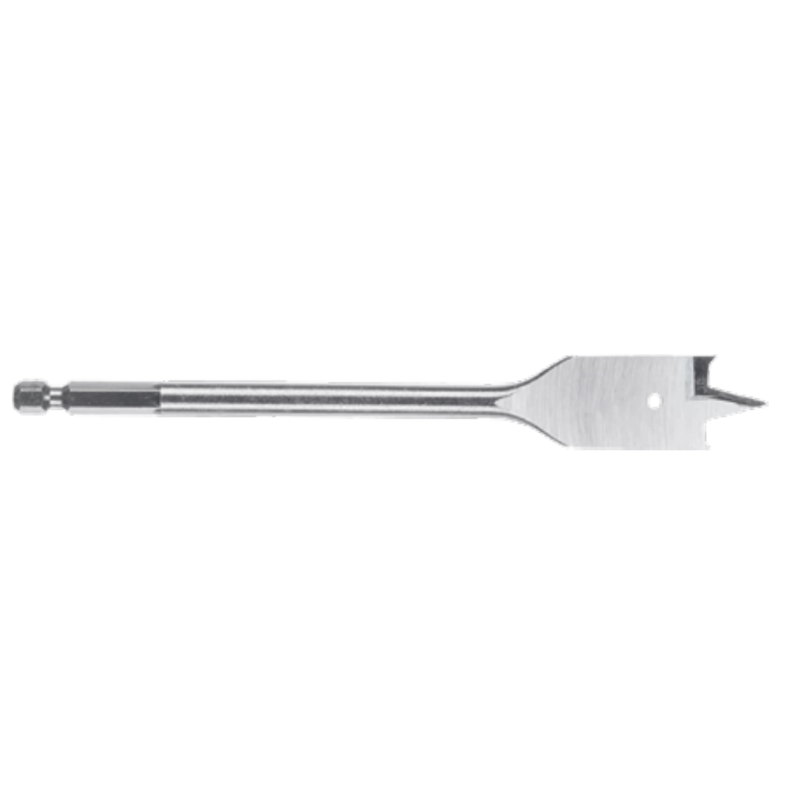
Holzspatenbohrer
Steckschlüssel- und Ratschen-Sets

AMSUO-Gleichnutengewindebohrer für Handbetrieb — HSS, unbeschichtet, UNC-Zollreihe, Konisch / Mittel / Grund
Copyright © 2026 Amsuo Technology Limited. All rights reserved — DATENSCHUTZRICHTLINIE
 EN
