 ×

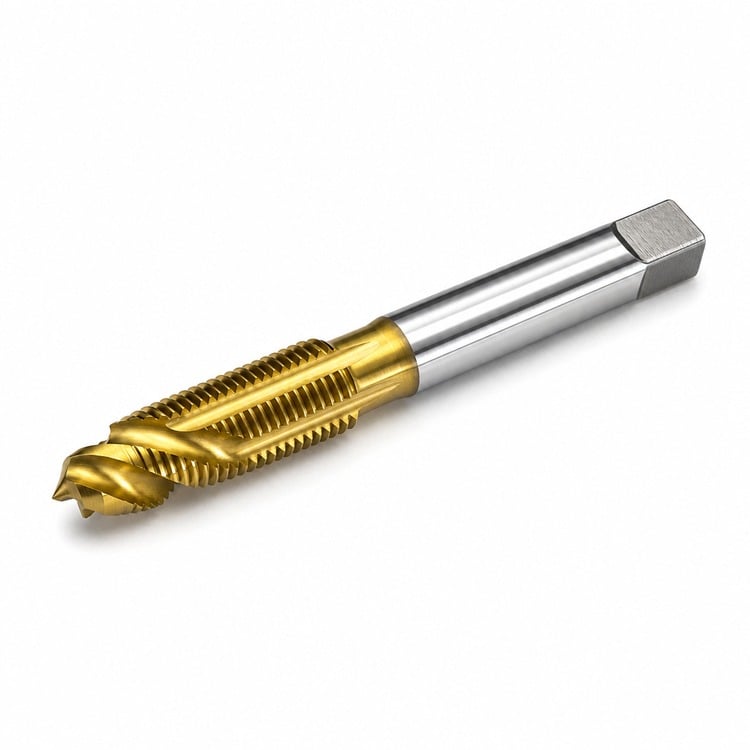
Duwt spaanders voor de tap en uit het gat — geen omkeren nodig, schonere schroefdraad, snellere doorgangen
Spiraalpunttaps duwen de spaander naar voren en uit de verre zijde van het gat, zodat u nooit de tap hoeft om te keren om de spaander te breken of te verwijderen. Draadgangen komen schoner uit en de bewerking is sneller voltooid — dit is de tap die u altijd moet kiezen wanneer het gat volledig doorgaat.
De punt heeft een kort geslepen spiraalpunt dat de spaander voor de snijkanten duwt in plaats van deze in de frezen te persen. Ook wel ‘gun taps’ genoemd, zijn deze de standaardkeuze voor productietapping in doorgaande gaten, ongeacht of u ze met de hand of in een machine-spindel gebruikt.
HSS-E (kobalt-hoogsneldraaistaal) — toegevoegd kobalt verhoogt de hittehardheid, zodat de snijkanten standhouden bij roestvrij staal en stalen met hogere treksterkte, waarbij standaard HSS zachter wordt.
TiN-coating (goud) — een harde titaan-nitridelaag verlaagt de wrijving aan de snijkant, wat leidt tot lagere koppelkracht, minder slijtage bij kleverige materialen en een langere levensduur dan een niet-gecoate tap.
| Grootte van het draad | Draadtype | Schal | Aanbevolen boorgat | Decimale equivalente |
| 4-40 | Onduidelijk | Stekker | 43 ga. | 0.0890" |
| 6-32 | Onduidelijk | Stekker | 36 ga. | 0.1065" |
| 8-32 | Onduidelijk | Stekker | 29 ga. | 0.1360" |
| 10-24 | Onduidelijk | Stekker | 25 ga. | 0.1495" |
| 10-32 | UNF | Stekker | 21 ga. | 0.1590" |
| 12-24 | Onduidelijk | Stekker | 16 gauge | 0.1770" |
| 1/4"-20 | Onduidelijk | Stekker | 7 ga. | 0.2010" |
| 5/16"-18 | Onduidelijk | Stekker | F | 0.2570" |
| 3/8"-16 | Onduidelijk | Stekker | 5/16" | 0.3125" |
| 1/2"-13 | Onduidelijk | Stekker | 27/64" | 0.4219" |
De boorgatenmaten voor het tapschroeven hierboven zijn de standaard gepubliceerde waarden voor ongeveer 75% draadinzet. Het aantal spiraalvormige groeven (flutes) varieert van 2 tot 4, afhankelijk van de draadmaat. De limiet voor de steekcirkeldiameter is de standaard inch-serie pasvorm (H2-klasse). Andere draadmaten, linkse draadgangen en metrische series zijn op aanvraag verkrijgbaar.
Maak het gat gereed — boor eerst met de aanbevolen tapschroefboor, vervolgens afschuin de opening zodat de tapschroef goed begint.
Houd de tap vast — een tapklink sleutel die is afgestemd op de steel en het vierkante aandrijfuiteinde geeft u de hefboomwerking om de tap in beweging te houden en de spaanders af te voeren.
Houd hem loodrecht — een tapgids houdt de tap loodrecht op het oppervlak gedurende de eerste paar omwentelingen, wat het moment is waarop de meeste taps breken.
Staal, roestvast staal, gietijzer, aluminium, messing, brons, koper en de meeste kunststoffen. Voor geharde of schurende materialen is een carbide tap de betere keuze.
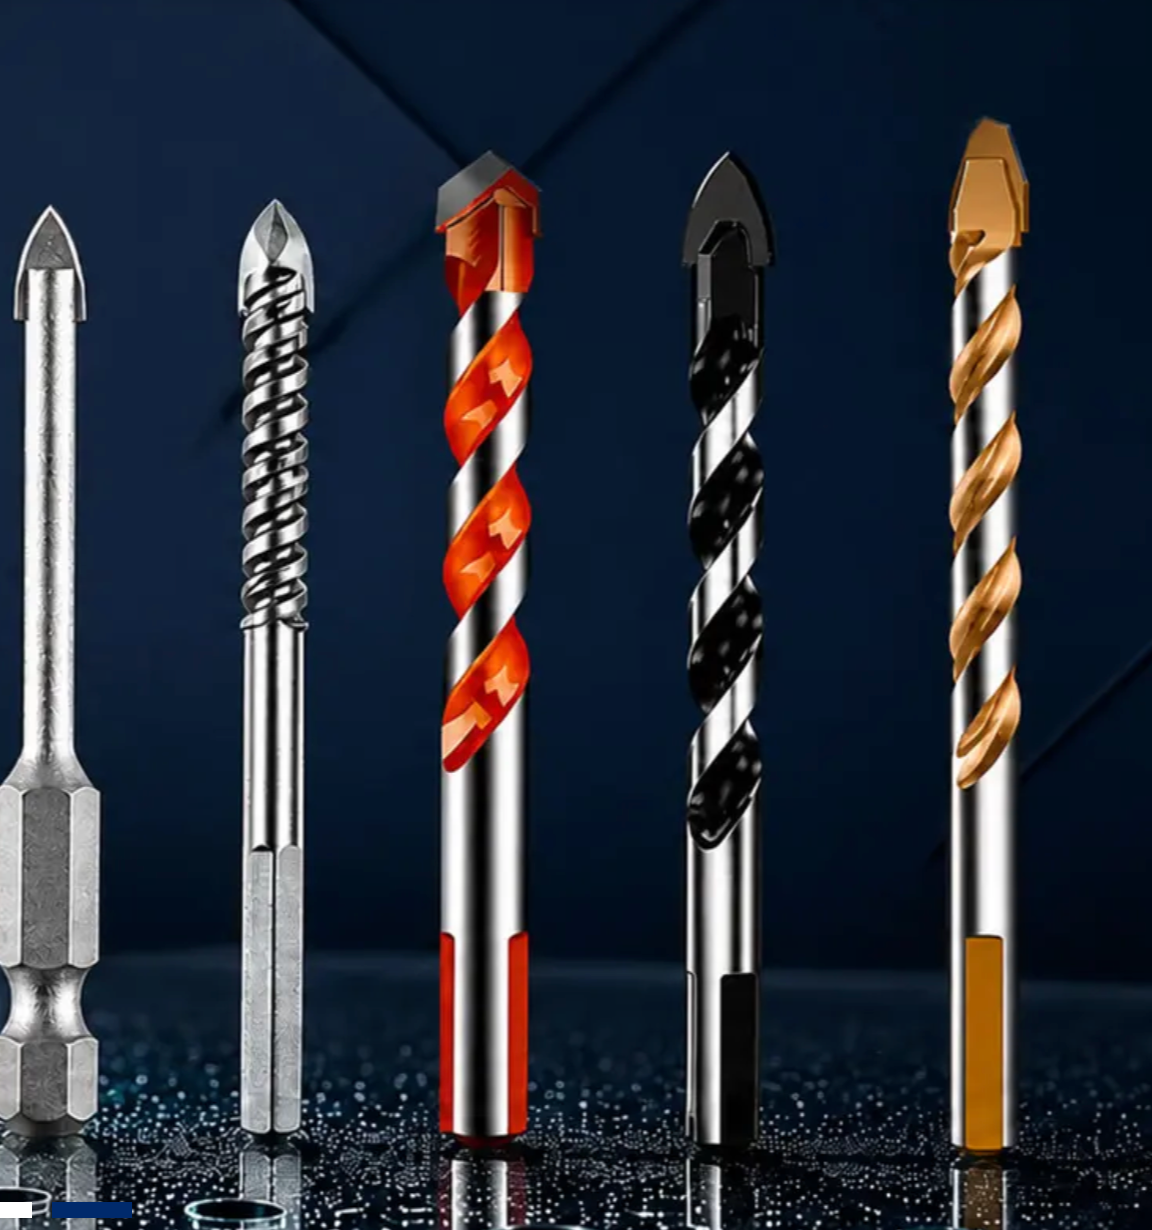
Boorbits voor glas en tegels, 1/4" zeskantsteel
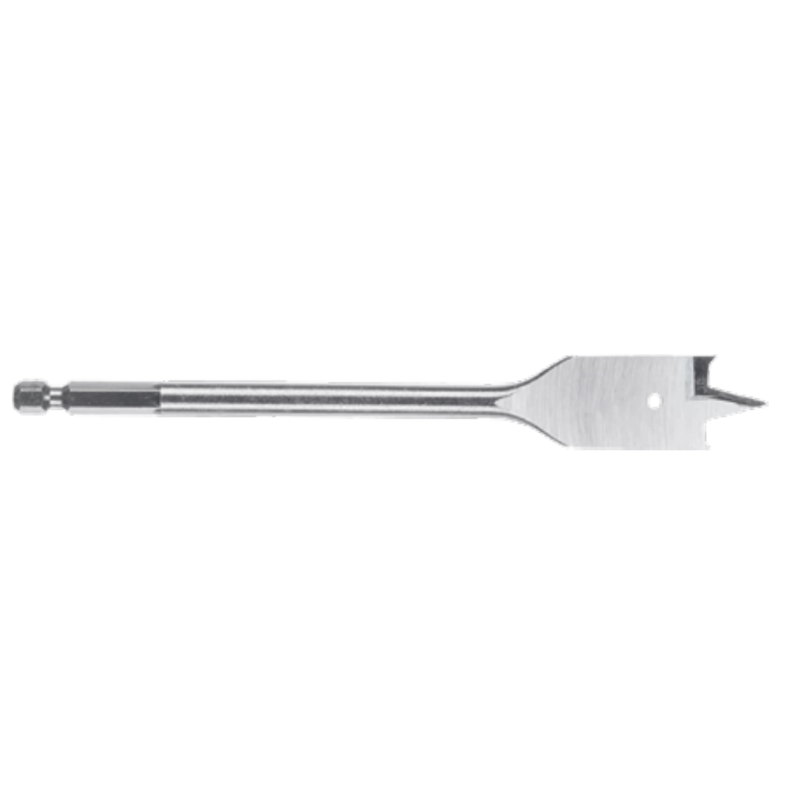
Houtspadeboor
Steeksleutel- en ratelsleutelsets

AMSUO rechte-groef handtaps — HSS, ongecoated, UNC inchreeks, taper / plug / bottoming
Copyright © 2026 Amsuo Technology Limited. All rights reserved — PRIVACYBELEID
 EN
