 ×

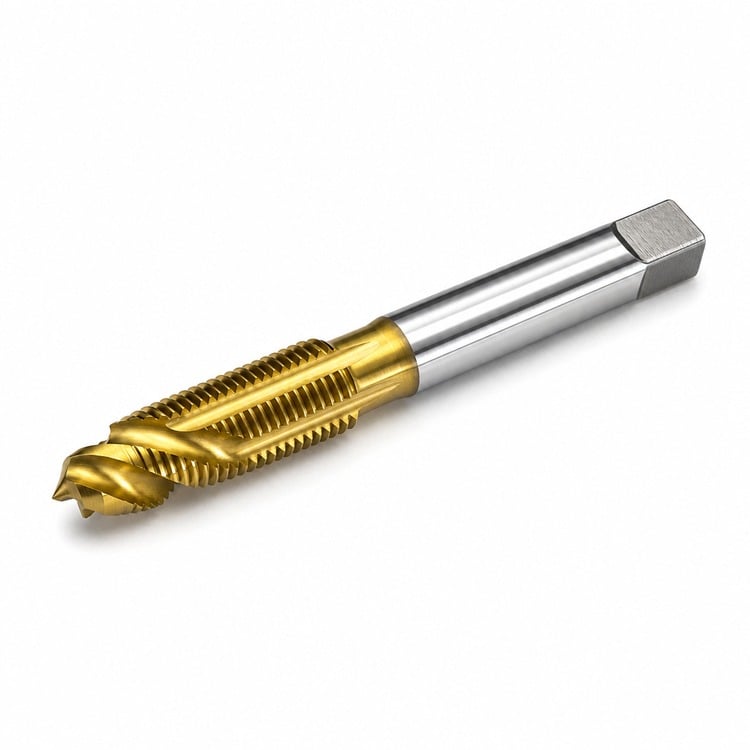
Wypycha wiórkę przed wiertłem i na zewnątrz otworu — bez konieczności cofania, czystsze gwinty, szybsze przejścia
Wiertła zakończone spiralnym wierzchołkiem wypychają wióry naprzód i na zewnątrz dalszej strony otworu, więc nie trzeba nigdy cofać wiertła, aby złamać lub oczyścić je z wiórów. Gwinty są czystsze, a operacja kończy się szybciej — to właśnie takie wiertło należy wybrać przy gwintowaniu otworów przeznaczonych na przewiert.
Wierzchołek wyposażony jest w krótki, szlifowany spiralny wierzchołek, który wypycha wióry naprzód przed krawędziami tnącymi zamiast gromadzić je w rowkach. Nazywane również wiertłami typu „pistolet”, są standardowym wyborem do gwintowania otworów przeznaczonych na przewiert, niezależnie od tego, czy są one napędzane ręcznie, czy w wrzecionie maszyny.
HSS-E (stal szybkotnąca zawierająca kobalt) — dodanie kobaltu zwiększa twardość w wysokiej temperaturze, dzięki czemu krawędzie tnące zachowują swoje właściwości przy frezowaniu stali nierdzewnej i stali o wyższej wytrzymałości na rozciąganie, gdzie zwykła stal szybkotnąca mięknie.
Powłoka TiN (złota) — twarda warstwa azotku tytanu zmniejsza tarcie na krawędzi tnącej, co przekłada się na niższy moment obrotowy, mniejsze zgrzebienie w lepkich materiałach oraz dłuższą żywotność w porównaniu do gwintownika bez powłoki.
| Rozmiar nitki | Typ gwintowany | Szczotka | Zalecane wiertło pod gwint | Równoważnik dziesiętny |
| 4-40 | Unc | Wtyczka | 43 ga. | 0.0890" |
| 6-32 | Unc | Wtyczka | 36 ga. | 0.1065" |
| 8-32 | Unc | Wtyczka | 29 ga. | 0.1360" |
| 10-24 | Unc | Wtyczka | 25 ga. | 0.1495" |
| 10-32 | UNF | Wtyczka | 21 ga. | 0.1590" |
| 12-24 | Unc | Wtyczka | 16 ga. | 0.1770" |
| 1/4"-20 | Unc | Wtyczka | 7 ga. | 0.2010" |
| 5/16"-18 | Unc | Wtyczka | F | 0.2570" |
| 3/8"-16 | Unc | Wtyczka | 5/16" | 0.3125" |
| 1/2"-13 | Unc | Wtyczka | 27/64" | 0.4219" |
Wymienione powyżej średnice wiertła do gwintowania to standardowe, opublikowane wartości odpowiadające przybliżonemu stopniu zagłębiania gwintu na poziomie 75%. Liczba rowków wynosi od 2 do 4 i zależy od średnicy gwintu. Granica średnicy średniej odpowiada standardowemu dopasowaniu serii calowej (klasa H2). Inne średnice gwintów, gwinty lewoskrętne oraz serie metryczne dostępne są na żądanie.
Przygotuj otwór — najpierw wywierć otwór przy użyciu zalecanego wiertła do gwintowania, a następnie fazuj otwór, aby gwintownik rozpoczął pracę bez przeszkód.
Utrzymaj gwintownik — klucz do gwintownika dopasowany do trzpienia i kwadratowego uchwytu zapewnia odpowiedni moment obrotowy, aby utrzymać ciągły ruch gwintownika i odprowadzanie wiórków.
Zachowaj prostopadłość — wskazówka do gwintownika utrzymuje gwintownik prostopadle do powierzchni przez pierwsze kilka obrotów, co jest najczęstszą przyczyną pękania gwintowników.
Stal, stal nierdzewna, żeliwo, aluminium, mosiądz, brąz, miedź oraz większość tworzyw sztucznych. Dla materiałów hartowanych lub o działaniu ścierającym lepszym wyborem jest gwintownik z węglików spiekanych.
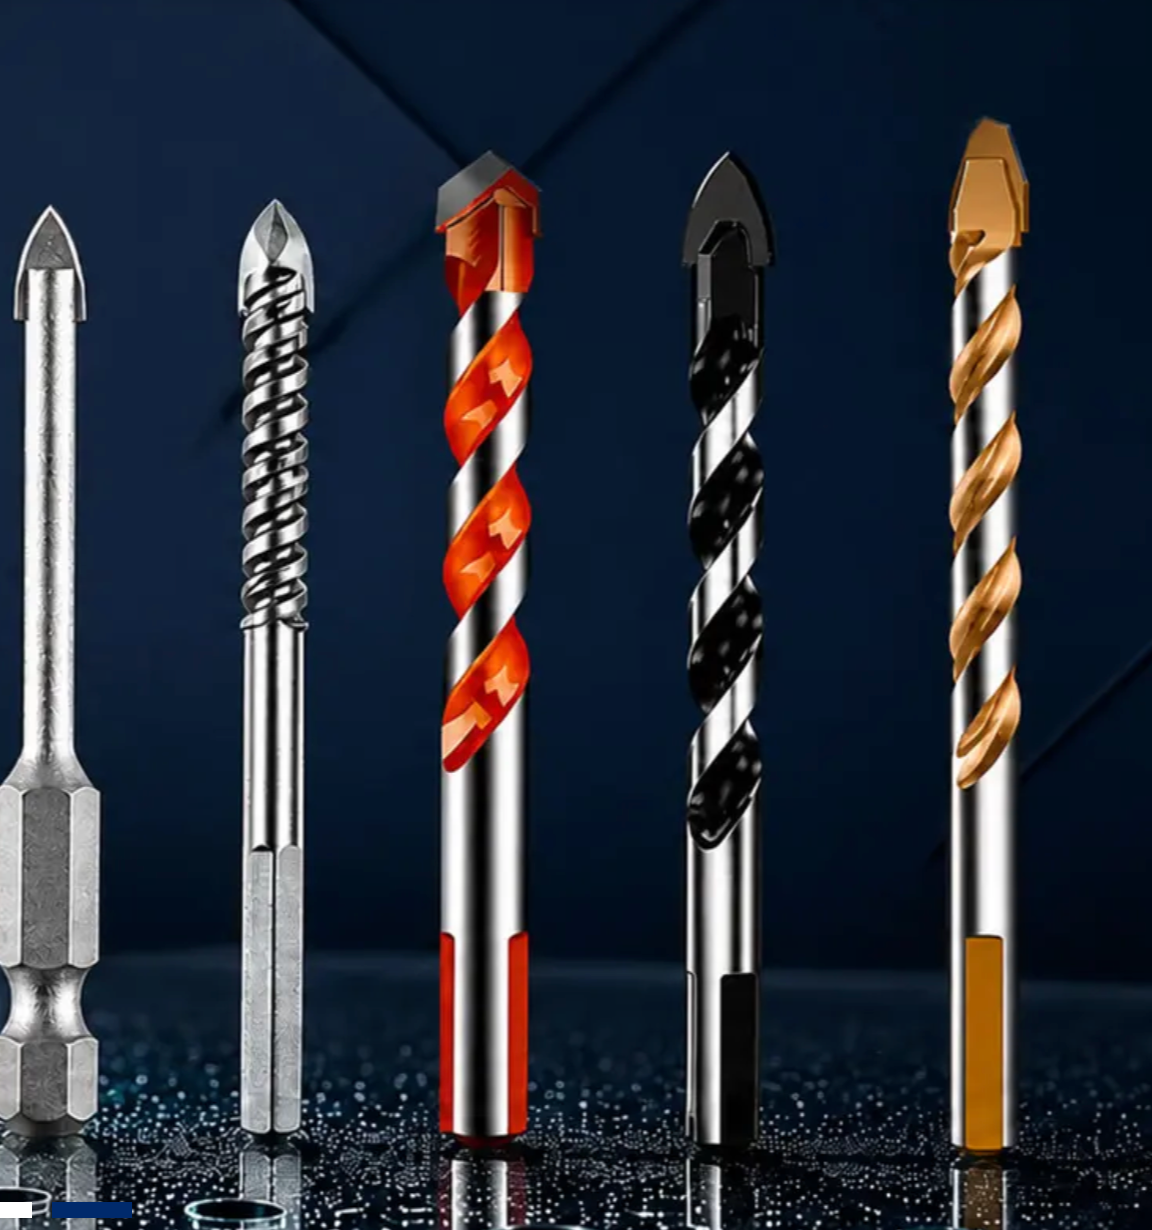
Wiertła do szkła i płytek, gwint sześciokątny 1/4"
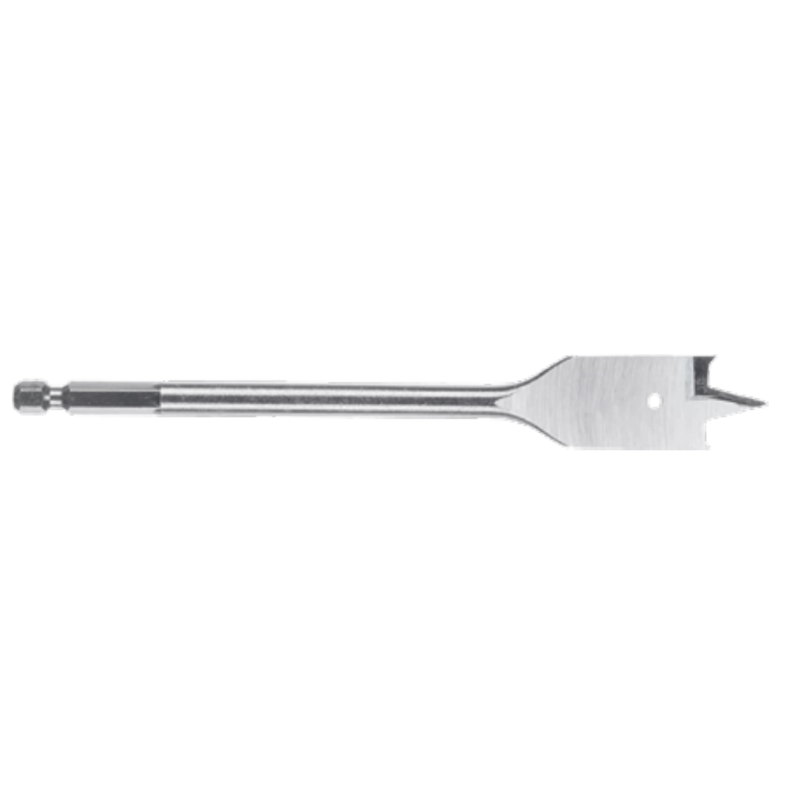
Wiertło drewniane typu łopatka
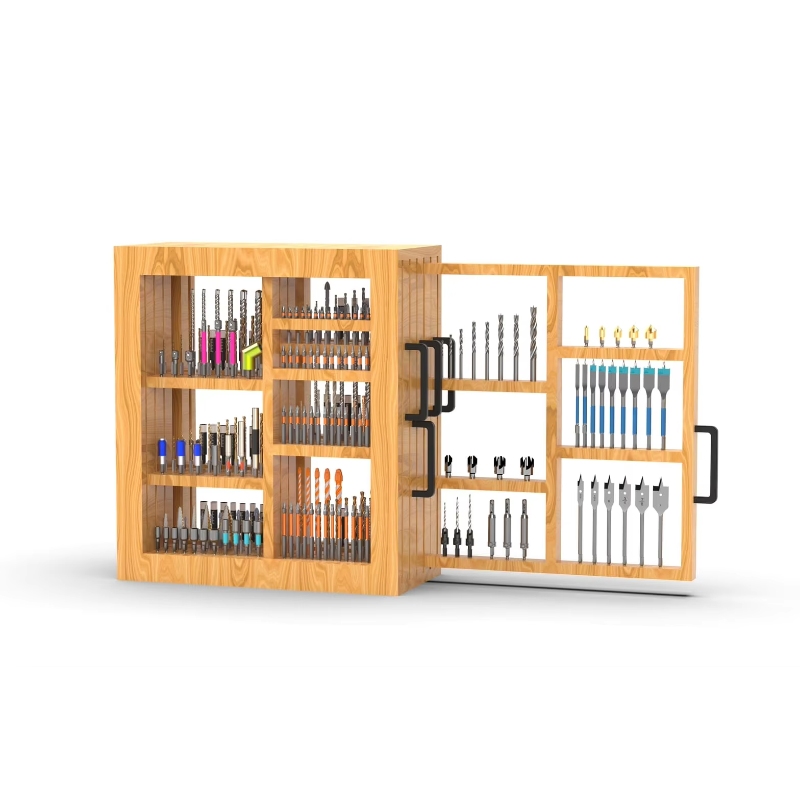
Zestawy nakrętek i kluczy klikowych

Ręczne wiertła AMSUO typu straight-flute — szybko stalowe HSS, bez powłoki, serii calowej UNC, z ukośnieniem typu taper / plug / bottoming
Copyright © 2026 Amsuo Technology Limited. All rights reserved — POLITYKA PRYWATNOŚCI
 EN
