 ×

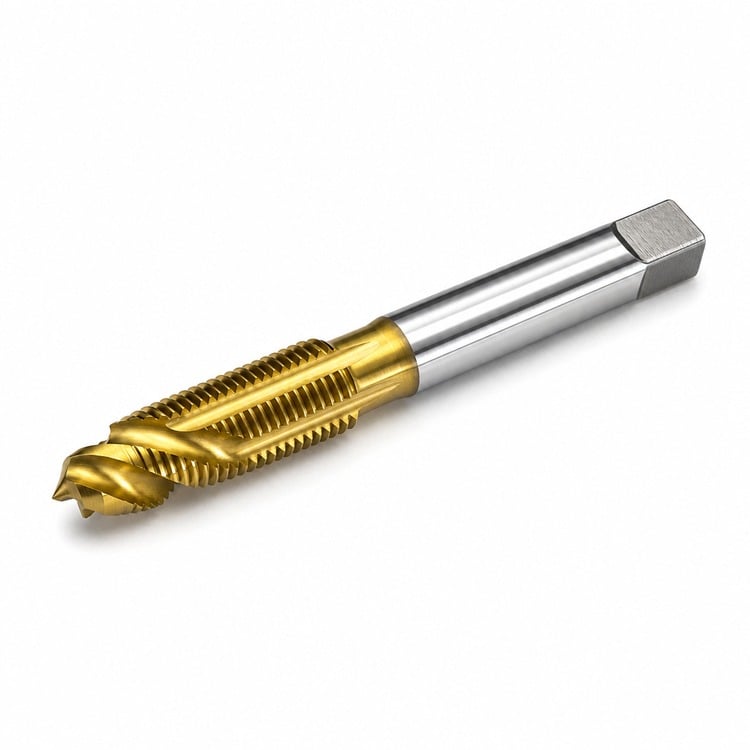
Mendorong serbuk logam ke depan mata bor ulir dan keluar dari lubang — tanpa perlu membalik arah, ulir lebih bersih, proses lebih cepat
Mata bor ujung spiral mendorong serbuk logam ke depan dan keluar dari sisi berseberangan lubang, sehingga Anda tidak perlu membalik arah mata bor untuk memutus atau membersihkannya. Hasil ulir lebih bersih dan proses pengeboran selesai lebih cepat — inilah mata bor yang paling tepat digunakan saat mengebor lubang tembus penuh.
Ujungnya dilengkapi titik spiral pendek hasil gerinda yang mendorong serbuk logam ke depan tepi pemotong, bukan menekannya ke dalam alur. Mata bor ini juga disebut mata bor senapan, dan merupakan pilihan standar untuk pengeboran ulir pada lubang tembus dalam produksi, baik dioperasikan secara manual maupun melalui spindel mesin.
HSS-E (baja kecepatan tinggi kobalt) — penambahan kobalt meningkatkan ketahanan panas, sehingga tepi pemotong tetap tajam saat memotong baja tahan karat dan baja berkekuatan tarik tinggi di mana HSS standar menjadi lunak.
Lapisan TiN (warna emas) — lapisan keras titanium-nitrida mengurangi gesekan di tepi pemotong, sehingga torsi lebih rendah, galling berkurang pada bahan lengket, dan masa pakai lebih panjang dibandingkan mata bor tanpa lapisan.
| Ukuran benang | Tipe Ulir | Bevel | Mata bor yang direkomendasikan untuk tap | Ekuivalen desimal |
| 4-40 | Unc | Colokan | gauge 43 | 0.0890" |
| 6-32 | Unc | Colokan | gauge 36 | 0.1065" |
| 8-32 | Unc | Colokan | 29 ga. | 0.1360" |
| 10-24 | Unc | Colokan | 25 ga. | 0.1495" |
| 10-32 | UNF | Colokan | 21 ga. | 0.1590" |
| 12-24 | Unc | Colokan | 16 ga. | 0.1770" |
| 1/4"-20 | Unc | Colokan | 7 ga. | 0.2010" |
| 5/16"-18 | Unc | Colokan | F | 0.2570" |
| 3/8"-16 | Unc | Colokan | 5/16" | 0.3125" |
| 1/2"-13 | Unc | Colokan | 27/64" | 0.4219" |
Ukuran mata bor untuk pengetapan di atas merupakan nilai standar yang dipublikasikan untuk kira-kira 75% keterlibatan ulir. Jumlah alur bervariasi dari 2 hingga 4, tergantung ukuran ulir. Batas diameter pitch mengikuti standar pasangan seri inci (kelas H2). Ukuran ulir lainnya, ulir kiri, serta seri metrik tersedia berdasarkan permintaan.
Siapkan lubang — bor terlebih dahulu menggunakan mata bor pengetapan yang direkomendasikan, lalu chamfer bagian pembukaan agar mata bor ulir dapat memulai proses dengan lancar.
Pegang mata bor ulir — kunci pas tap yang berukuran sesuai dengan batang dan ujung penggerak persegi memberi Anda daya ungkit untuk mempertahankan putaran tap dan mengalirkan serbuk logam.
Jaga posisinya tetap tegak lurus — panduan tap menjaga tap tetap tegak lurus terhadap permukaan selama beberapa putaran pertama, yaitu saat sebagian besar tap patah terjadi.
Baja, baja tahan karat, besi cor, aluminium, kuningan, perunggu, tembaga, dan kebanyakan plastik. Untuk bahan keras atau abrasif, tap karbida merupakan pilihan yang lebih baik.
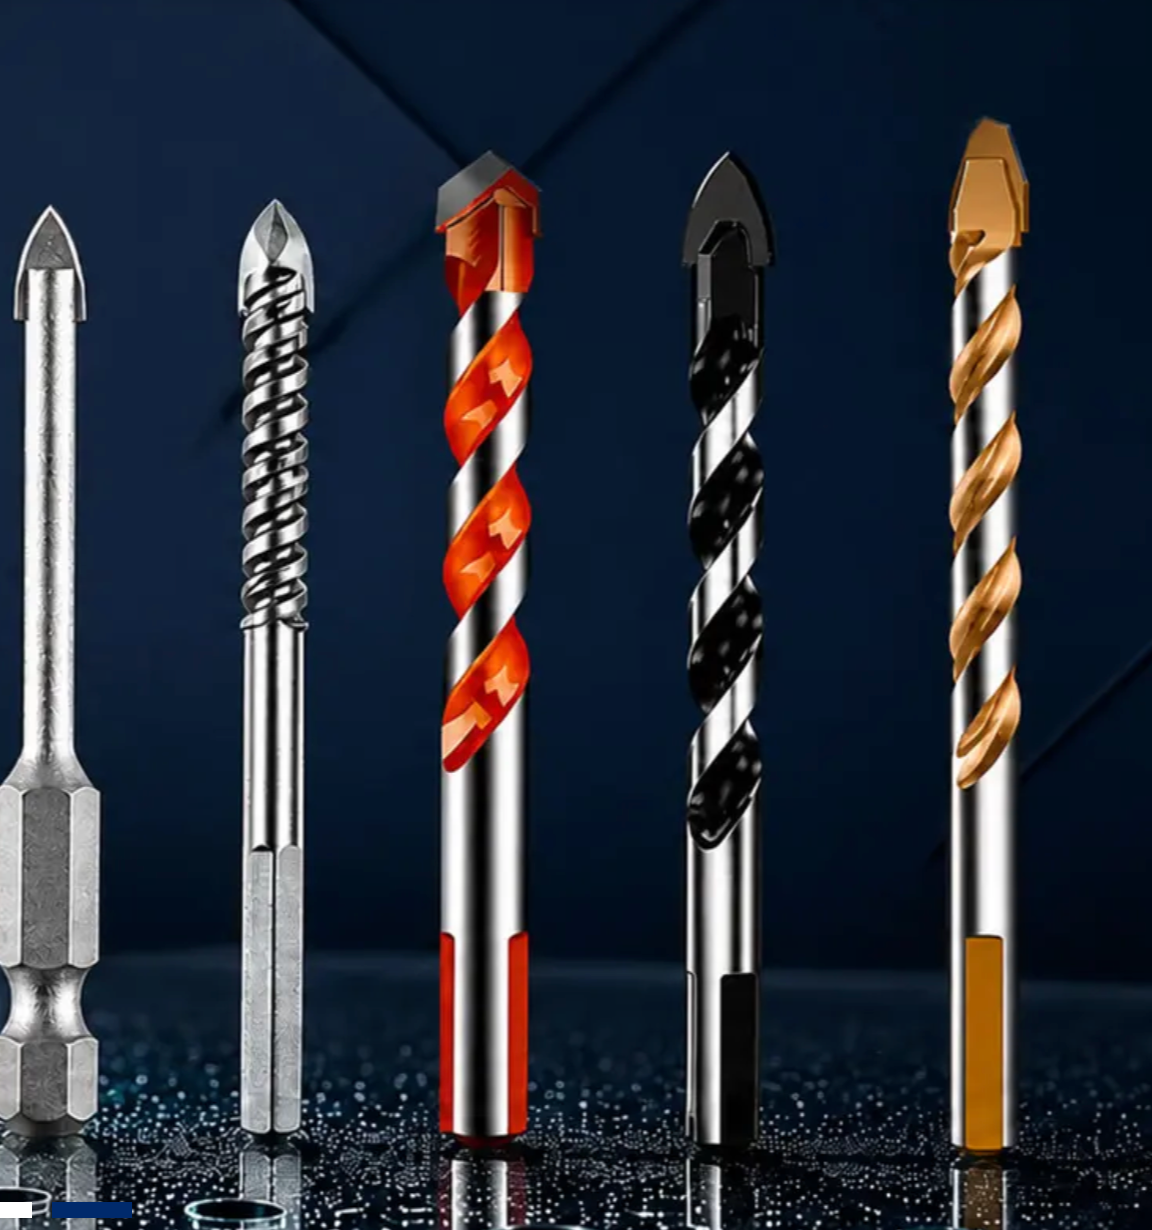
Mata Bor untuk Kaca & Ubin, Batang Pengikat Heksagonal 1/4"
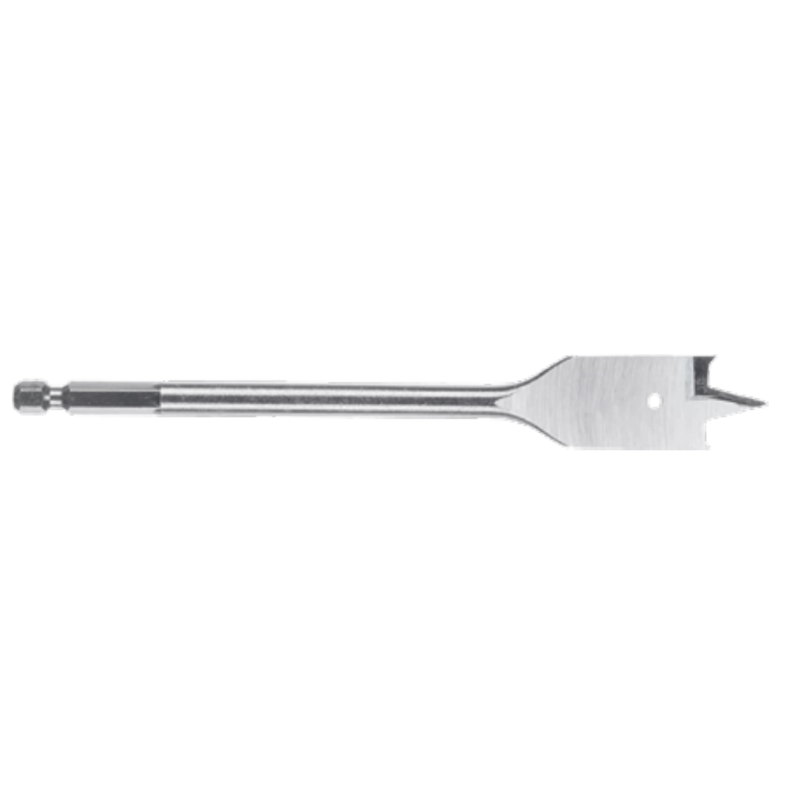
Mata Bor Sekop Kayu
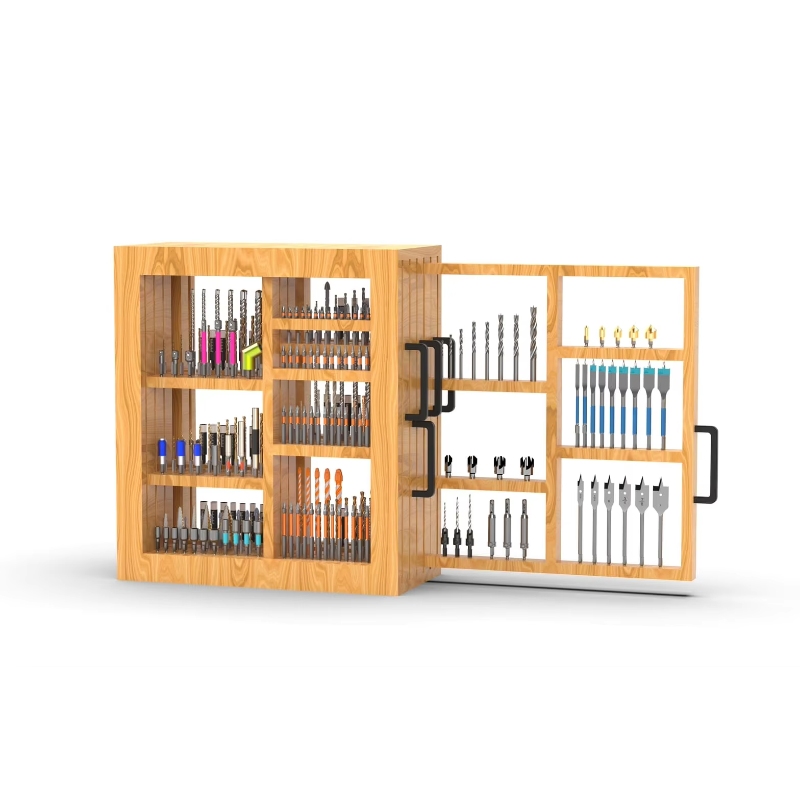
Set Kunci Soket & Kunci Inggris

AMSUO Straight-Flute Hand Taps — HSS, Tanpa Lapisan, Seri Inci UNC, Taper / Plug / Bottoming
Copyright © 2026 Amsuo Technology Limited. All rights reserved — KEBIJAKAN PRIVASI
 EN
