 ×

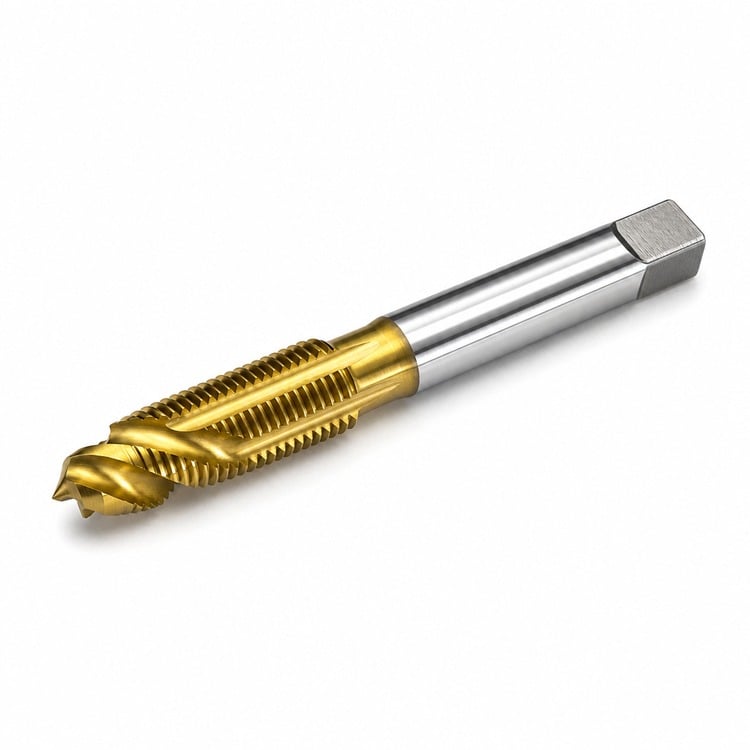
Spingono i trucioli in avanti rispetto al maschio ed espellono dal foro — nessuna inversione di rotazione, filettature più pulite, passaggi più rapidi
Le maschi a punta elicoidale spingono i trucioli in avanti e fuori dal lato opposto del foro, quindi non è mai necessario invertire il senso di rotazione per spezzare o rimuovere i trucioli. Le filettature risultano più pulite e l’operazione si conclude più rapidamente: questa è la maschio da scegliere ogni volta che il foro è passante.
La punta presenta un breve elemento elicoidale rettificato che spinge i trucioli in avanti rispetto ai taglienti anziché accumularli nelle scanalature. Note anche come maschi per armi da fuoco (gun taps), queste sono la scelta standard per la filettatura di fori passanti in produzione, sia che vengano azionate manualmente sia tramite mandrino macchina.
HSS-E (acciaio rapido al cobalto) — l'aggiunta di cobalto aumenta la durezza a caldo, quindi i taglienti mantengono l'efficienza su acciaio inossidabile e acciai ad alta resistenza, dove l'HSS standard si ammorbidisce.
Rivestimento TiN (colore oro) — uno strato duro di nitruro di titanio riduce l'attrito sul tagliente, consentendo un momento torcente inferiore, minori fenomeni di grippaggio su materiali gommosi e una vita utile più lunga rispetto a una maschio non rivestito.
| Dimensione del filo | Tipo a filettatura | Scampi | Punta consigliata per la maschiatura | Equivalente decimale |
| 4-40 | Unc | Connettore | 43 ga. | 0.0890" |
| 6-32 | Unc | Connettore | 36 ga. | 0.1065" |
| 8-32 | Unc | Connettore | 29 ga. | 0.1360" |
| 10-24 | Unc | Connettore | 25 ga. | 0.1495" |
| 10-32 | UNF | Connettore | 21 ga. | 0.1590" |
| 12-24 | Unc | Connettore | 16 ga. | 0.1770" |
| 1/4"-20 | Unc | Connettore | 7 ga. | 0.2010" |
| 5/16"-18 | Unc | Connettore | F | 0.2570" |
| 3/8"-16 | Unc | Connettore | 5/16" | 0.3125" |
| 1/2"-13 | Unc | Connettore | 27/64" | 0.4219" |
Le dimensioni indicate per le punte da filettare sono i valori standard pubblicati per un impegno filettato di circa il 75%. Il numero di taglienti varia da 2 a 4 in base al diametro del filetto. Il limite del diametro medio corrisponde alla tolleranza standard per filetti in pollici (classe H2). Altri diametri di filetto, filetti sinistri e serie metriche sono disponibili su richiesta.
Preparare il foro — praticare innanzitutto il foro con la punta da filettare raccomandata, quindi svasare l’apertura in modo che la maschio entri in presa in modo pulito.
Tenere la maschio — una chiave a tubo dimensionata per adattarsi allo stelo e all’estremità quadra fornisce la leva necessaria per mantenere la filettatrice in rotazione e far avanzare i trucioli.
Mantenere la perpendicolarità — una guida filettatrice mantiene la filettatrice perpendicolare alla superficie per i primi giri, fase in cui si verifica la maggior parte delle rottture.
Acciaio, acciaio inossidabile, ghisa, alluminio, ottone, bronzo, rame e la maggior parte delle materie plastiche. Per materiali temprati o abrasivi, è preferibile utilizzare una filettatrice in carburo.
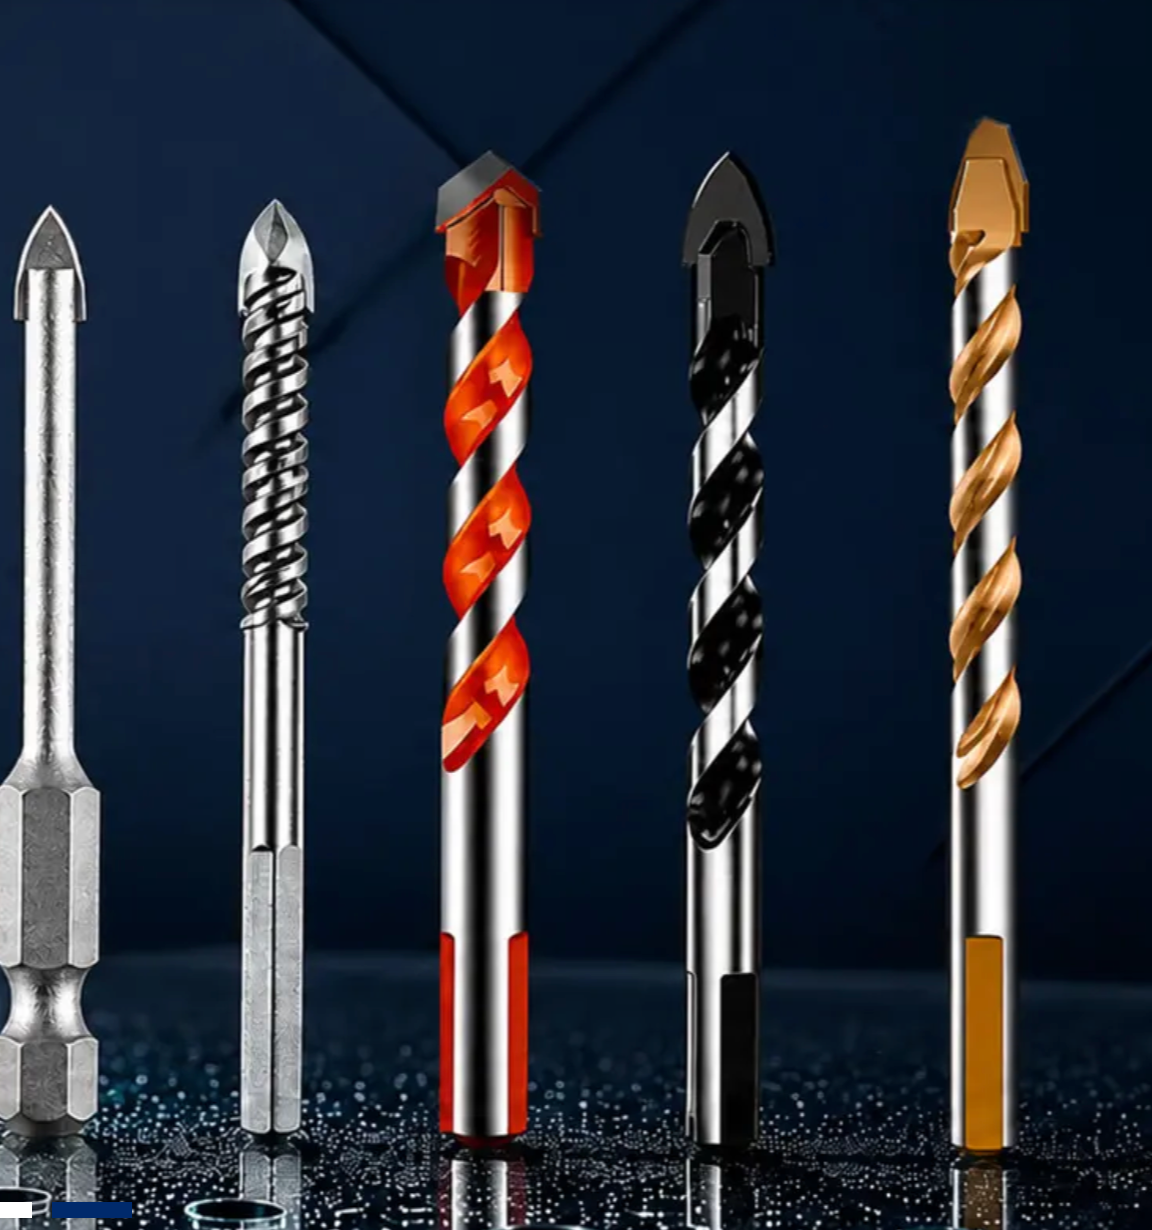
Punte per vetro e piastrelle, gambo esagonale da 1/4"
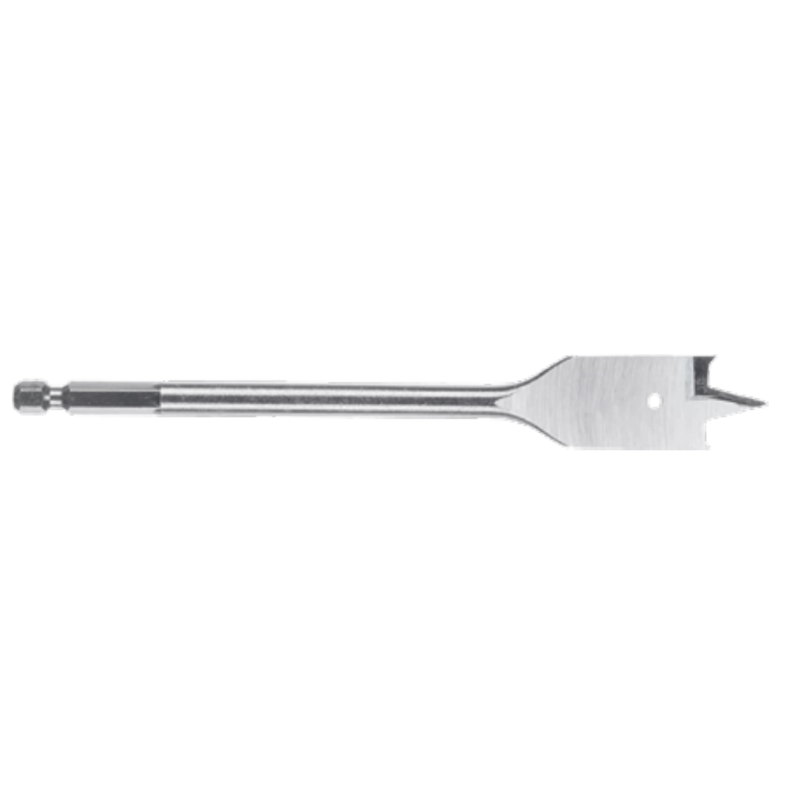
Punta a paletta per legno
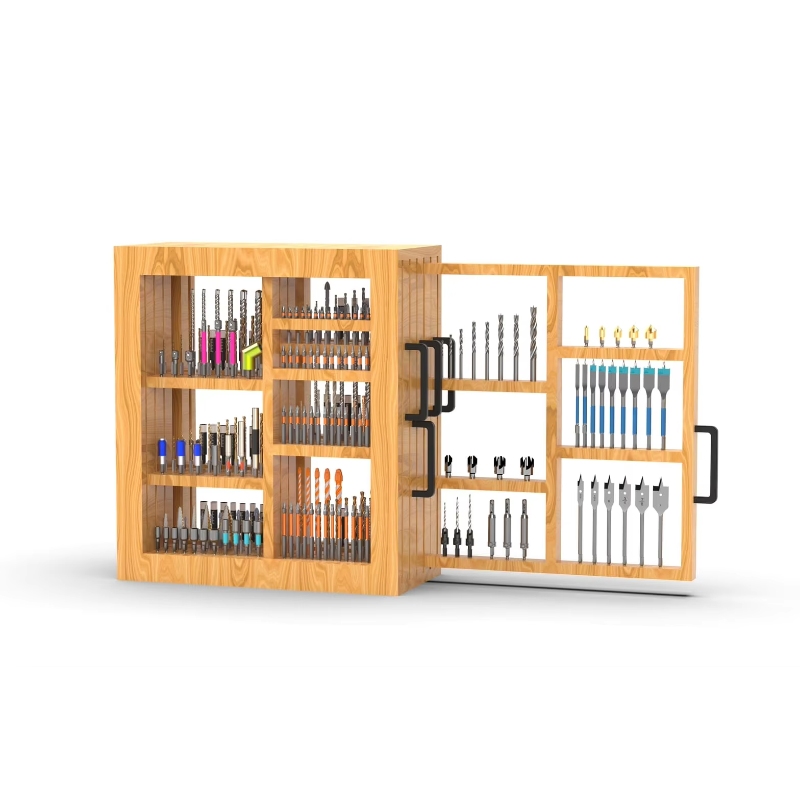
Set di chiavi a presa e cricchetti

AMSUO Maschiatori a flauto dritto per uso manuale — Acciaio rapido HSS, non rivestiti, serie pollici UNC, tipo svasato / intermedio / di fondo
Copyright © 2026 Amsuo Technology Limited. All rights reserved — Informativa sulla privacy
 EN
