 ×

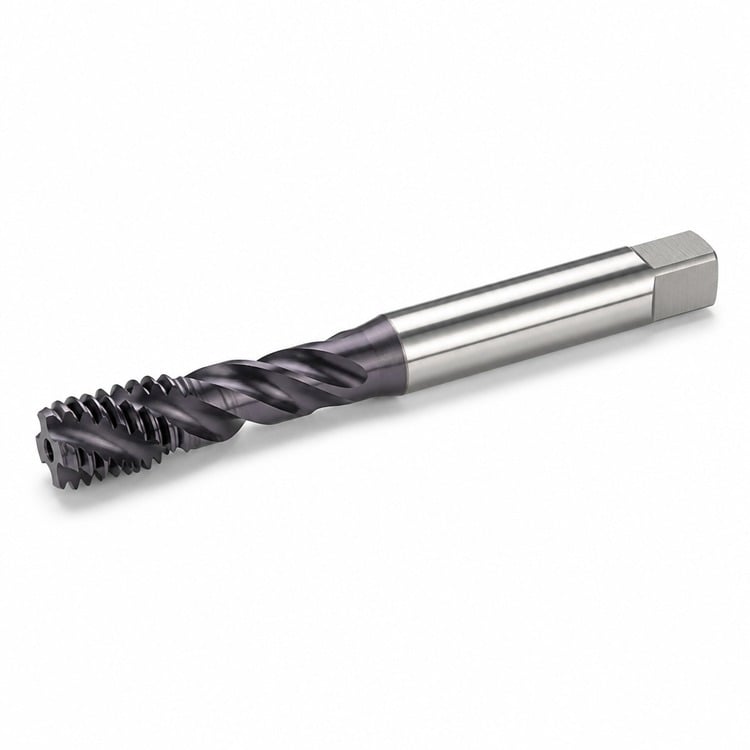
Løfter spåner tilbage ud af blinde huller — fuld gevinddybde, ingen pakket spån, længere tap-levetid
Spiralskårskærere løfter spånen opad og ud af hullet, mens de skærer, så et blindt hul aldrig fyldes med komprimerede spåner. Du opnår fuld gångdybde hele vejen ned, og både gångene og skæreren forbliver uskadede.
Skårene er fræset i en spiral i stedet for lige. Ved drejning med uret fører skærekanterne spånen op ad spiralen og ud af hullet – modsat retningen for en spiralspids-skærer. Derfor er disse standardvalget til blinde huller, hvor en fremadrettet spån ikke har noget sted at hen.
HSS-E (kobalt-hurtigstål) — modstår blødgørelse ved skæretemperatur, hvilket er den primære fejltype, når en skærestift ikke kan rengøres ofte.
TiCN-belægning (violett-grå) — titan-carbonitrid er hårdere og mere slidstærkt end TiN og er derfor det almindelige valg til rustfrit stål og hårdere legeringer, hvor kantslid bestemmer skærestifternes levetid.
Plug-fase — den almindelige indledende fase. Nemmere at starte og nemmere at dreje, men den vil ikke skære gevind så tæt på hullens bund.
Nedre afskæring — en kortere spids, der skærer gevind tættest på bunden af et blindhul. Start hullet med en plug- eller taper-gængefres, og afslut derefter med en bottoming-gængefres.
| Trådstørrelse | Gevindtype | Faset | Anbefalet tappemålsbor | Decimalækvivalent |
| 4-40 | Unc | Plug / Bottoming | 43 ga. | 0.0890" |
| 6-32 | Unc | Plug / Bottoming | 36 ga. | 0.1065" |
| 8-32 | Unc | Plug / Bottoming | 29 ga. | 0.1360" |
| 10-24 | Unc | Plug / Bottoming | 25 ga. | 0.1495" |
| 10-32 | UNF | Plug / Bottoming | 21 ga. | 0.1590" |
| 1/4"-20 | Unc | Plug / Bottoming | 7 ga. | 0.2010" |
| 5/16"-18 | Unc | Plug / Bottoming | F | 0.2570" |
| 3/8"-16 | Unc | Plug / Bottoming | 5/16" | 0.3125" |
| 1/2"-13 | Unc | Plug / Bottoming | 27/64" | 0.4219" |
Borestørrelserne ovenfor er de standardmæssigt offentliggjorte værdier for ca. 75 % gevindindgreb. Antallet af skåre løber fra 2 til 3 afhængigt af gevindstørrelsen. Nominel diametergrænse er standard tomme-seriepasform (H2-klasse). Andre gevindstørrelser, venstregående gevind og metriske serier er tilgængelige på anmodning.
Forbered hullet — bore til den anbefalede gængefresdybde, og tillad ekstra dybde, så spånerne kan samles under den sidste fulde gevind.
Hold tappen — brug en gængefresnøgle, der passer til skaftet og firkantdrevsenden.
Hold den lodret – en gængefresguide holder gængefresen vinkelret, mens de første gevindgange dannes.
Stål, rustfrit stål, støbejern, aluminium, messing, bronze, kobber og de fleste plasttyper.
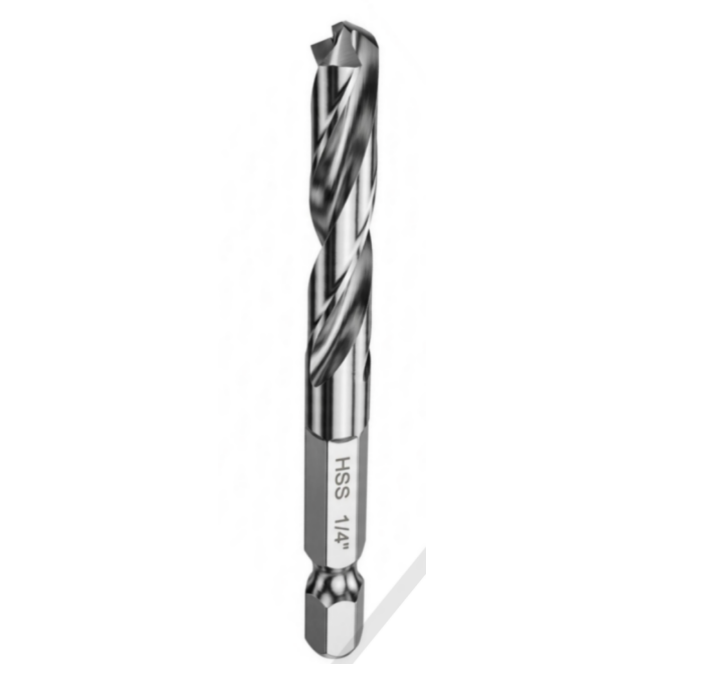
Hurtigskift-hex-skaft påvirkningsbor / 1 stk., solidt skaft
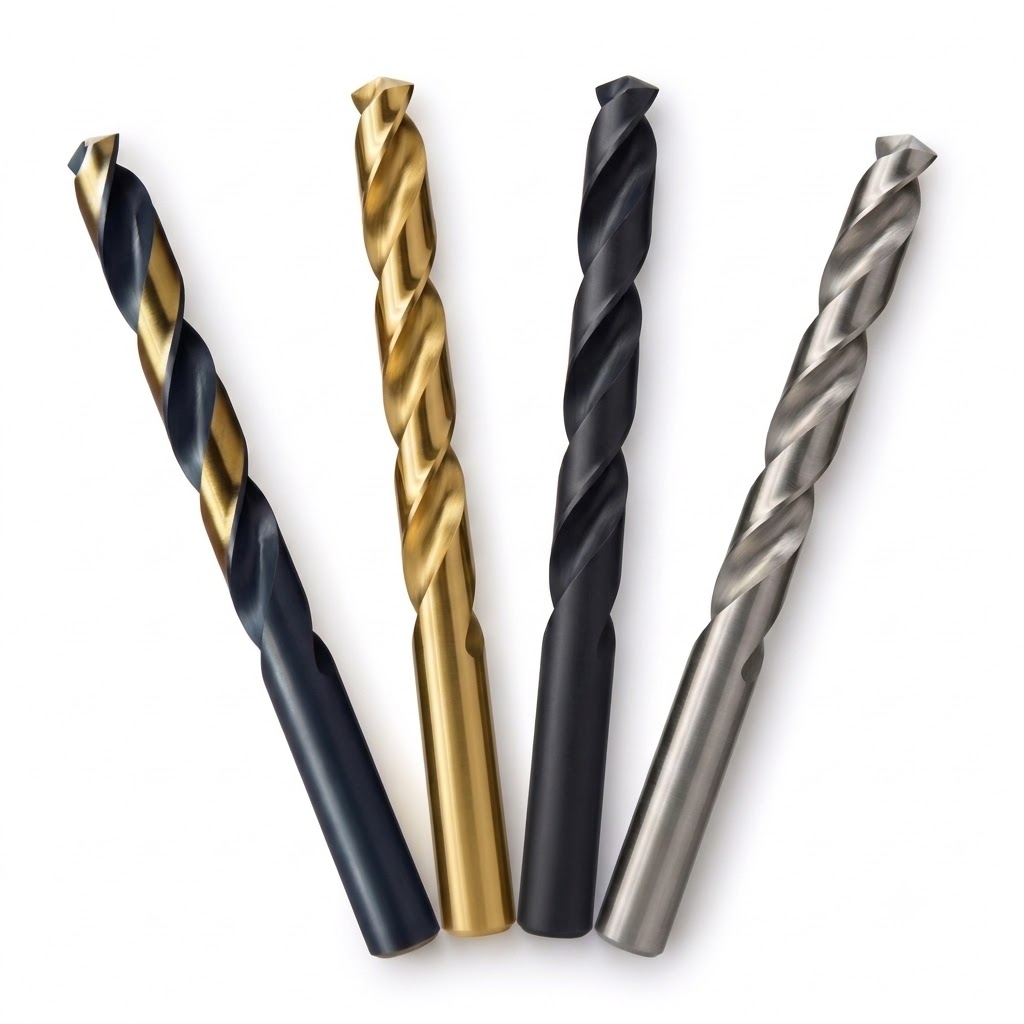
Amsuo Industrial HSS M2 Jobber-borere – ANSI-standard
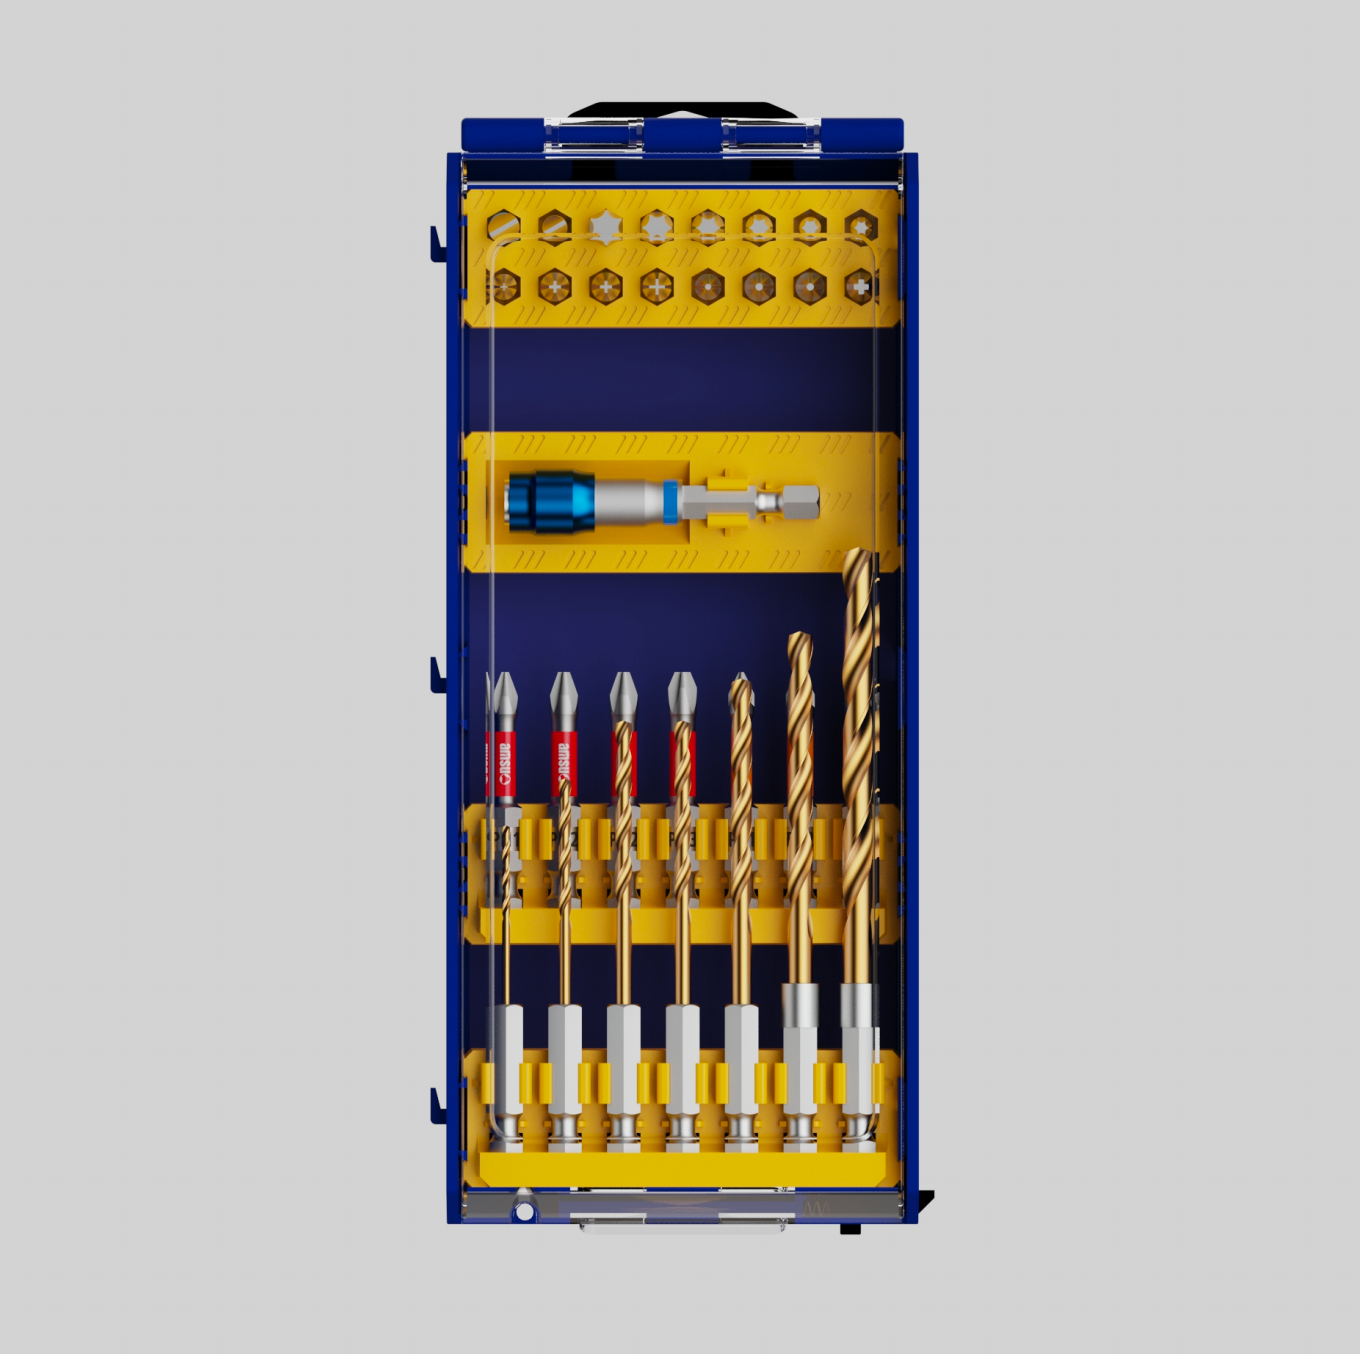
AMSUO 31-dels strøm-bitsæt – bits, holder og bor
Indre ledning til temperaturmålelanse
Copyright © 2026 Amsuo Technology Limited. All rights reserved — Privatlivspolitik
 EN
