 ×

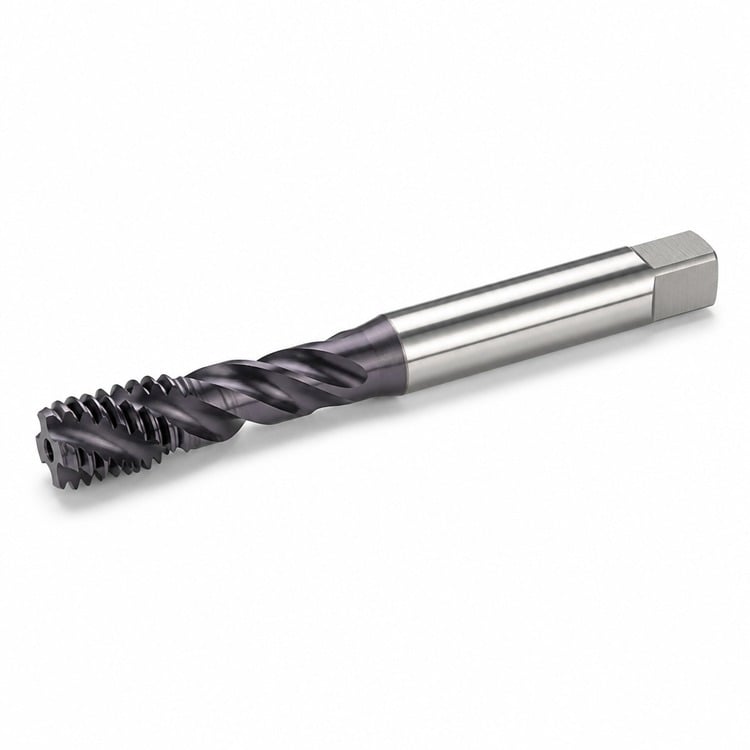
Извадите струготину из слепих рупа — пуна дубина навоја, без збијене струготине, дужи век трајања навоја
Шпиралне флејте подижу чип назад и из рупе док сече, тако да се слепа рупа никада не попуњава пакованим чипсима. Добиваш дубину нита до краја, и држиш нит и славицу ван опасности.
Флуте се обрађују на спиралима уместо на правцима. С обзиром на сат, ивице сечења носе чипом по хеликси и из рупе супротном правцу од спирално-точковог кранча. То их чини стандардним избором за слепе рупе, где напредно управљајући чип нема куда да иде.
HSS-E (кобалт високог брзиног челика) отпорно је омекшавању на температури резања, што је главни начин неуспеха када се славина не може често чистити.
ТиЦН премаз (фиолетово-сива) титанијум карбонитирид је тежи и отпорнији на зношење од ТиН-а, што га чини уобичајеним избором за нерђајући челик и теже легуре где се зношење ивице води до трајања славине.
Плуг-чамер водећи за општу сврху. Лаже се покреће и лакше се окреће, али неће бити ближе дну рупе.
Дносна кама краћа провода која сече нитње најближе дну слепе рупе. Почните са дубљом са ушиком или коничним краном, а затим завршите са дном краном.
| Величина нита | Тип нита | Чамфер | Препоручена бушилица за слање | Децимална једначина. |
| 4-40 | Unc | Впљук / Дунње | 43 га. | 0.0890" |
| 6-32 | Unc | Впљук / Дунње | 36 га. | 0.1065" |
| 8-32 | Unc | Впљук / Дунње | 29 га. | 0.1360" |
| 10-24 | Unc | Впљук / Дунње | 25 га. | 0.1495" |
| 10-32 | Унеф | Впљук / Дунње | 21 га. | 0.1590" |
| 1/4"-20 | Unc | Впљук / Дунње | 7 га. | 0.2010" |
| 5/16"-18 | Unc | Впљук / Дунње | Ф | 0.2570" |
| 3/8"-16 | Unc | Впљук / Дунње | 5/16" | 0.3125" |
| 1/2"-13 | Unc | Впљук / Дунње | 27/64" | 0.4219" |
Горе наведене величине бушилице су стандардне објављене вредности за око 75% ангажовања нитке. Број флејта је од 2 до 3 у зависности од величине нита. Предоцјељ пречника за утакмицу је стандардни инч-серијски фит (класа Х2). Други величине ниша, леве ниша и метричке серије доступне су на захтев.
Припремите рупу. бушење до препоручене дубине бушења, омогућавајући додатну дубину за чип да се окупи испод последње пуне нитке.
Држите славицу. користите кључ за слање који се уједначава са крајем ноге и квадратним покретачем.
Држи га квадратним. вођач за слање држи слање перпендикуларно док се формирају прве нитке.
Челик, нерђајући челик, ливено гвожђе, алуминијум, месин, бронза, бакар и већина пластике.
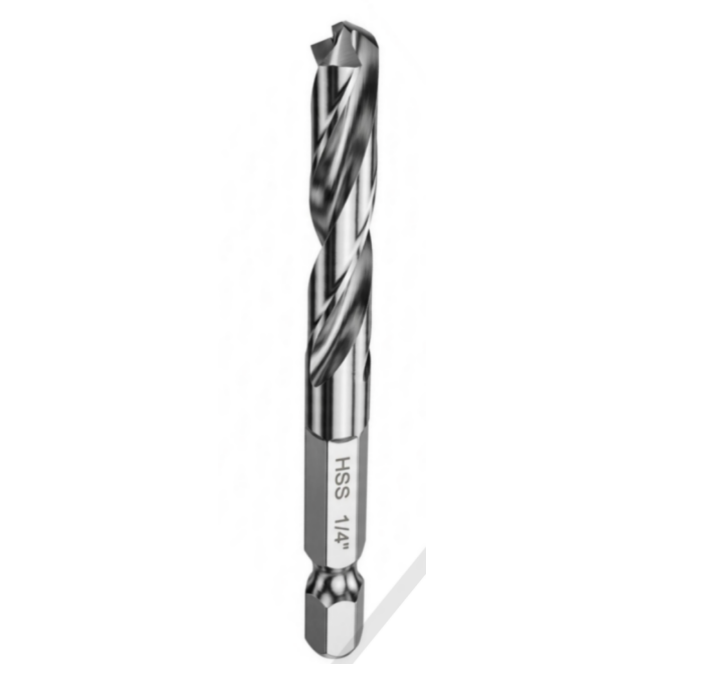
Брза промена Хекс Шанк импакт бушилице/1Пц дизајн чврста шанк
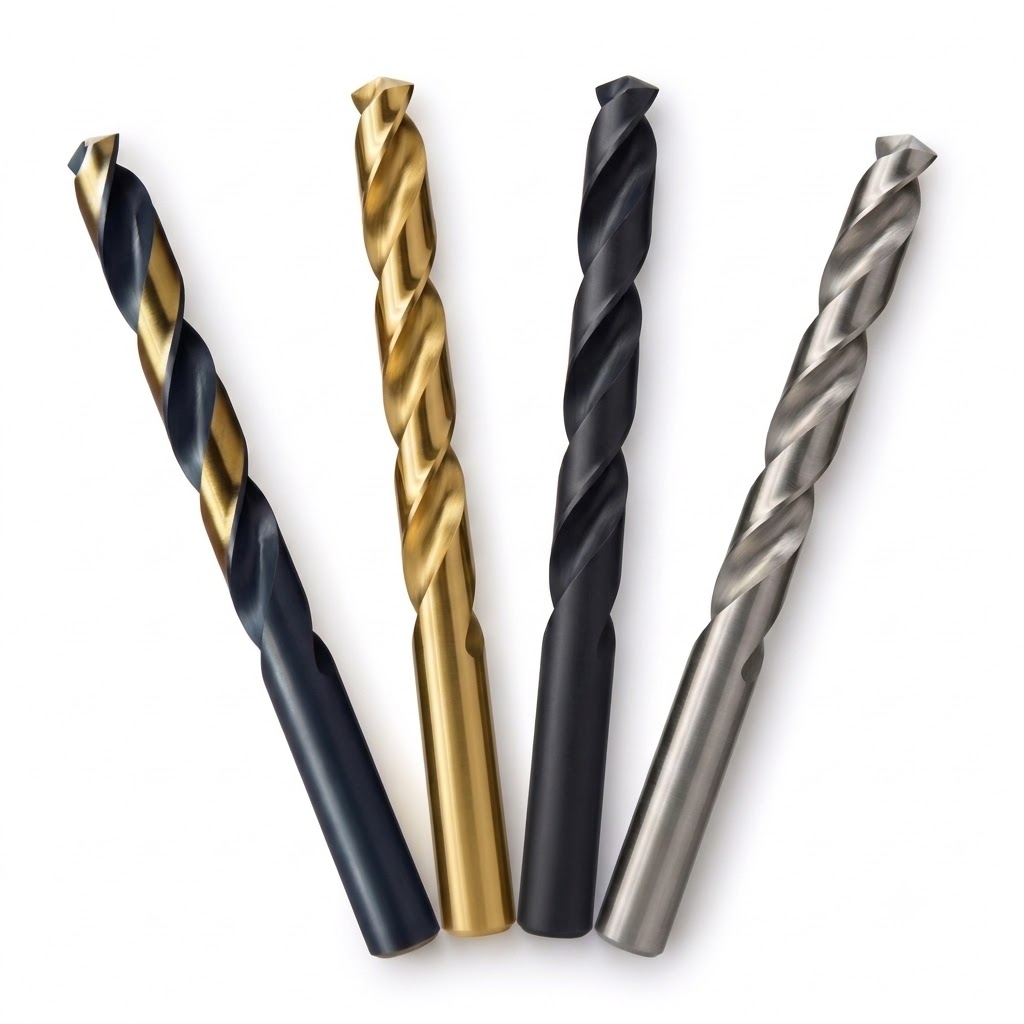
Амсуо Индустриал ХСС М2 Џоббер Бушилице - АНСИ стандард
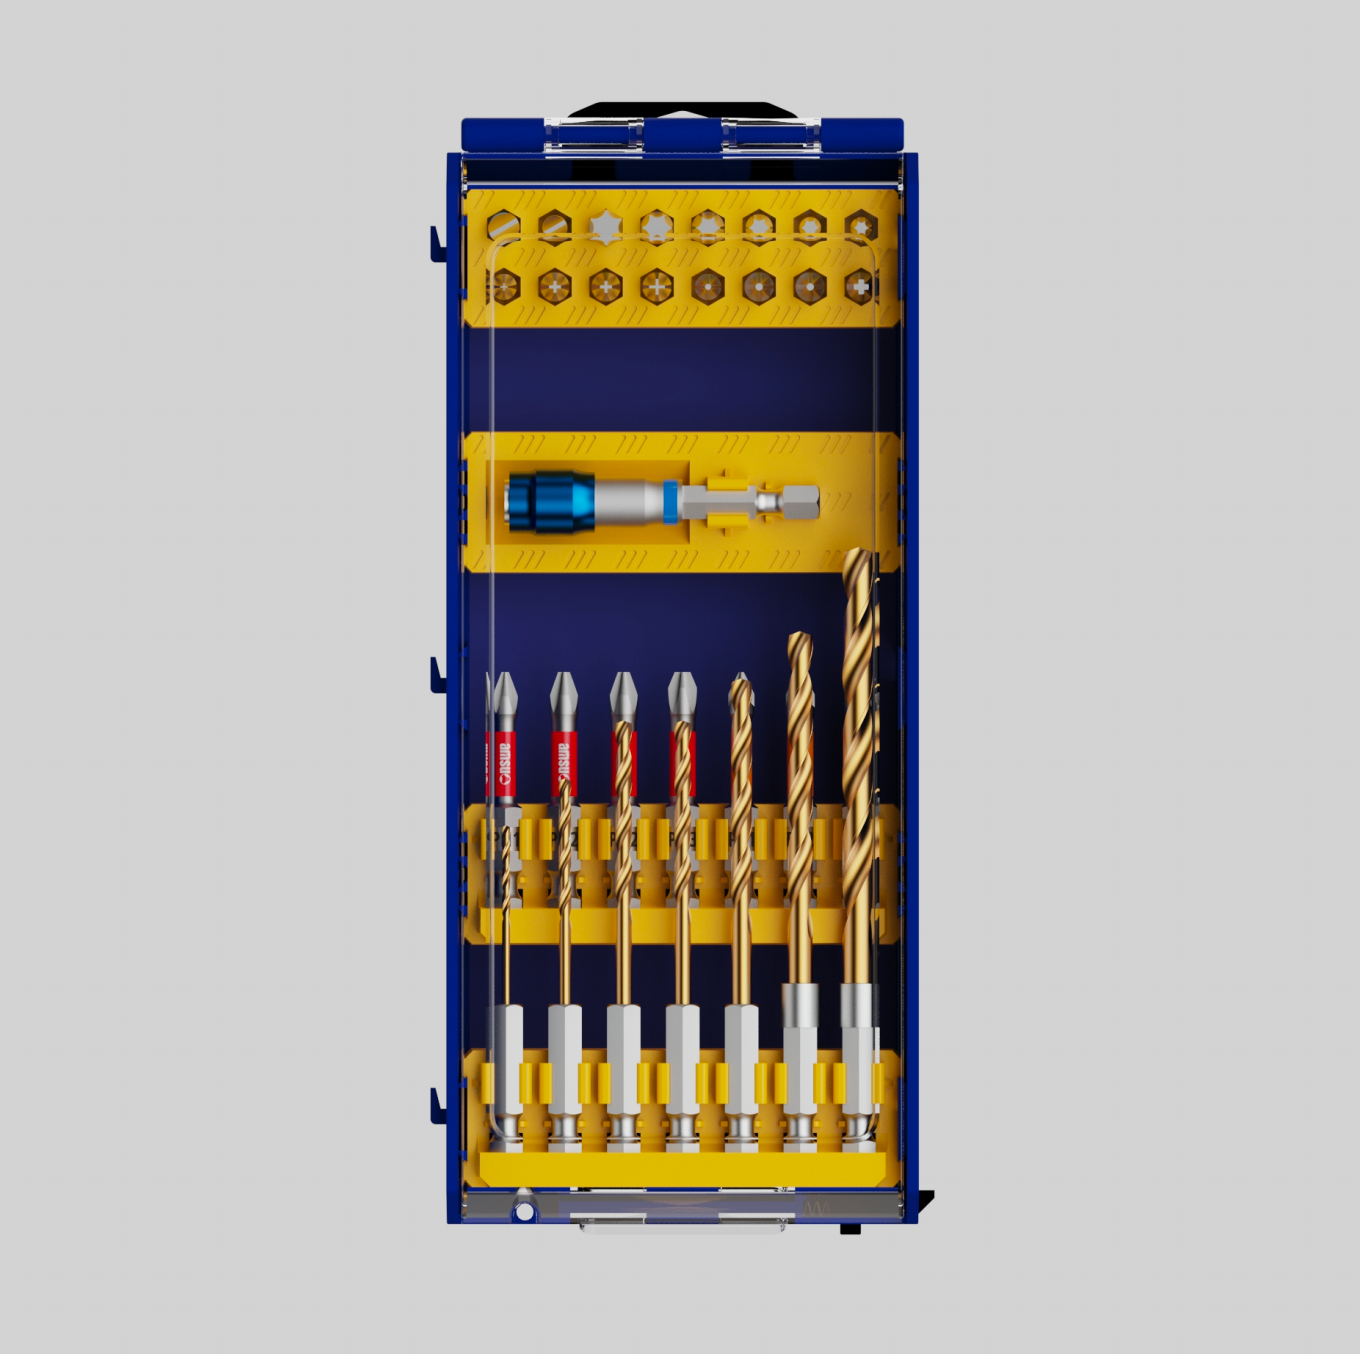
АМСУО 31-деловини набор за снагу битови, држећи и бушилице
Температура мерења унутрашњег жица
Copyright © 2026 Amsuo Technology Limited. All rights reserved — Политике приватности
 EN
