 ×

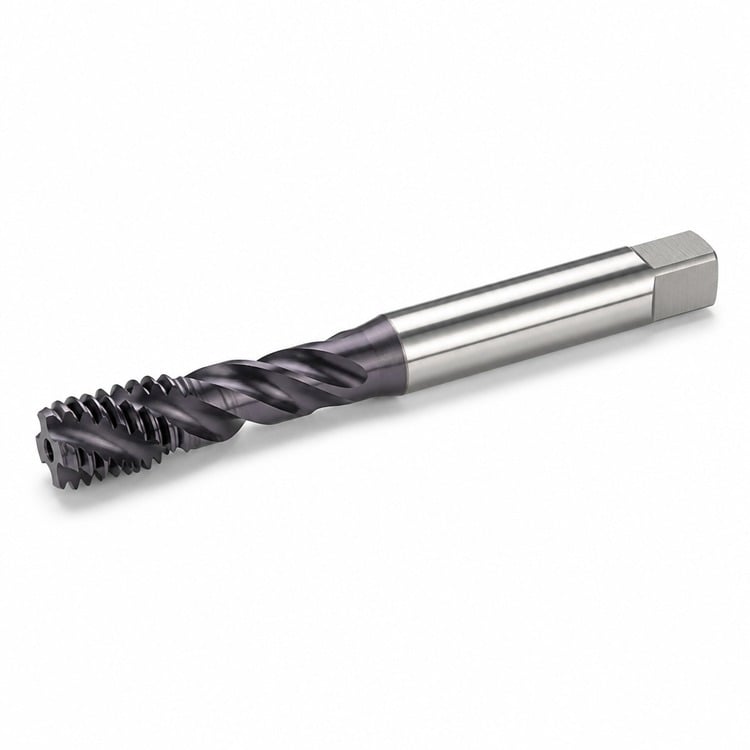
Hebt Späne aus Sacklöchern zurück heraus — vollständige Gewindetiefe, keine verstopften Späne, längere Lebensdauer des Gewindebohrers
Spiralnut-Schneidbohrer heben die Späne beim Schneiden nach oben und aus dem Loch heraus, sodass sich ein Sackloch niemals mit gestauten Spänen füllt. So erzielen Sie volle Gewindetiefe bis zum Lochboden – und sowohl Gewinde als auch Schneidbohrer bleiben geschont.
Die Nuten sind helikal statt gerade gefräst. Bei Rechtseinsatz transportieren die Schneidkanten die Späne entlang der Helix nach oben und aus dem Loch heraus – also in entgegengesetzter Richtung zu einem Spitzen-Spiralbohrer. Daher sind diese Bohrer die Standardwahl für Sacklocher, bei denen ein vorwärtsgetriebener Span keinen Austrittsweg hat.
HSS-E (Kobalt-Hochgeschwindigkeitsstahl) — widersteht einer Weichwerdung bei Schnitttemperatur, was die Hauptversagensursache ist, wenn ein Gewindebohrer nicht regelmäßig gereinigt werden kann.
TiCN-Beschichtung (violett-grau) — Titan-Carbonitrid ist härter und verschleißfester als TiN und daher die übliche Wahl für Edelstahl und härtere Legierungen, bei denen Verschleiß an der Schneidkante die Lebensdauer des Gewindebohrers bestimmt.
Plug-Abschrägung — die Allzweck-Führung. Einfacher zu beginnen und leichter zu drehen, aber sie erzeugt kein Gewinde so nahe am Bohrungsgrund.
Absatzfase — eine kürzere Führung, die Gewinde am nächsten zum Grund einer Sacklochbohrung schneidet. Beginnen Sie das Loch mit einem Mittel- oder Konus-Schneidbohrer und vervollständigen Sie es mit dem Grund-Schneidbohrer.
| Größe des Gewindes | Gewinde-Typ | Schal | Empfohlener Gewindebohrer | Dezimaläquivalent |
| 4-40 | Unc | Mittel / Grund | 43 ga. | 0.0890" |
| 6-32 | Unc | Mittel / Grund | 36 ga. | 0.1065" |
| 8-32 | Unc | Mittel / Grund | 29 ga. | 0.1360" |
| 10-24 | Unc | Mittel / Grund | 25 ga. | 0.1495" |
| 10-32 | UNF | Mittel / Grund | 21 ga. | 0.1590" |
| 1/4"-20 | Unc | Mittel / Grund | 7 ga. | 0.2010" |
| 5/16"-18 | Unc | Mittel / Grund | F | 0.2570" |
| 3/8"-16 | Unc | Mittel / Grund | 5/16" | 0.3125" |
| 1/2"-13 | Unc | Mittel / Grund | 27/64" | 0.4219" |
Die oben angegebenen Gewindebohrer-Größen entsprechen den standardmäßig veröffentlichten Werten für eine Gewindeeintauchtiefe von ca. 75 %. Die Anzahl der Schneiden variiert je nach Gewindegröße zwischen 2 und 3. Die Grenze des Flankendurchmessers entspricht der Standard-Passung für Zoll-Gewinde (H2-Klasse). Andere Gewindegrößen, Linksgewinde sowie metrische Gewinde sind auf Anfrage erhältlich.
Bohren Sie das Loch vor – bohren Sie bis zur empfohlenen Gewindebohrertiefe und lassen Sie zusätzlichen Raum unterhalb des letzten vollständigen Gewindegangs für die Spanaufnahme.
Halten Sie den Gewindebohrer – verwenden Sie einen Gewindebohrer-Schlüssel, der auf Schaft und Vierkant-Antriebsende abgestimmt ist.
Halten Sie ihn senkrecht – ein Gewindebohrer-Führungsgerät stellt sicher, dass der Gewindebohrer während der Bildung der ersten Gewindegänge senkrecht bleibt.
Stahl, Edelstahl, Gusseisen, Aluminium, Messing, Bronze, Kupfer und die meisten Kunststoffe.
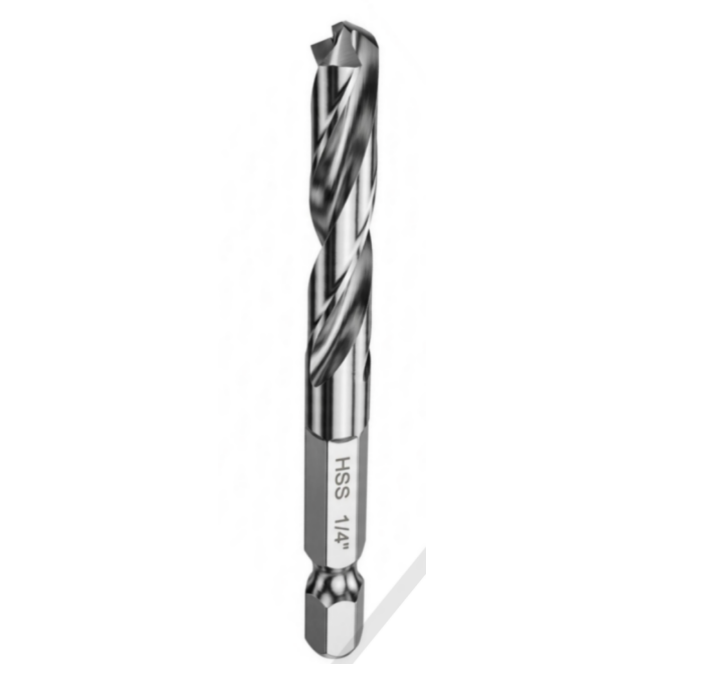
Schnellwechsel-Sechskant-Schaft-Bohrer für Schlagbohrmaschinen / 1-teiliges Design mit massivem Schaft
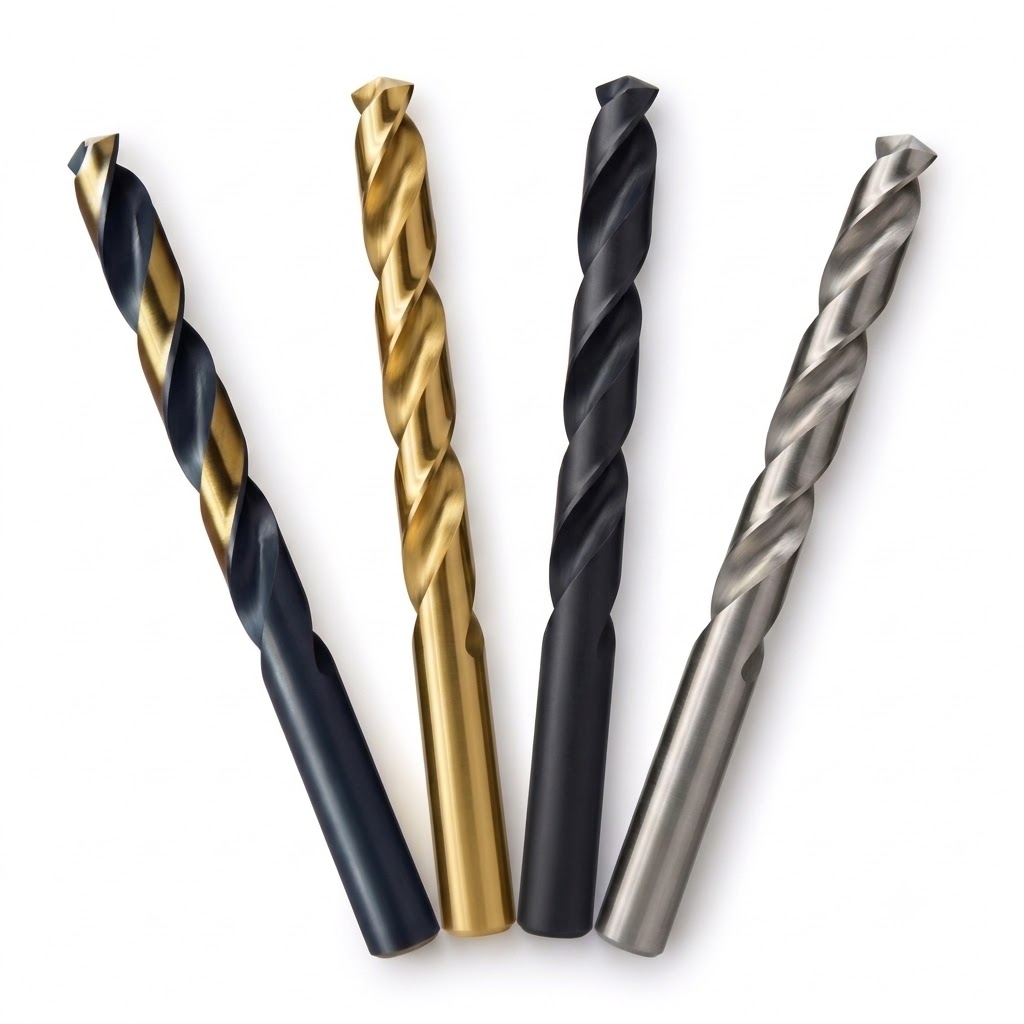
Amsuo Industrial HSS-M2-Bohrer nach ANSI-Norm
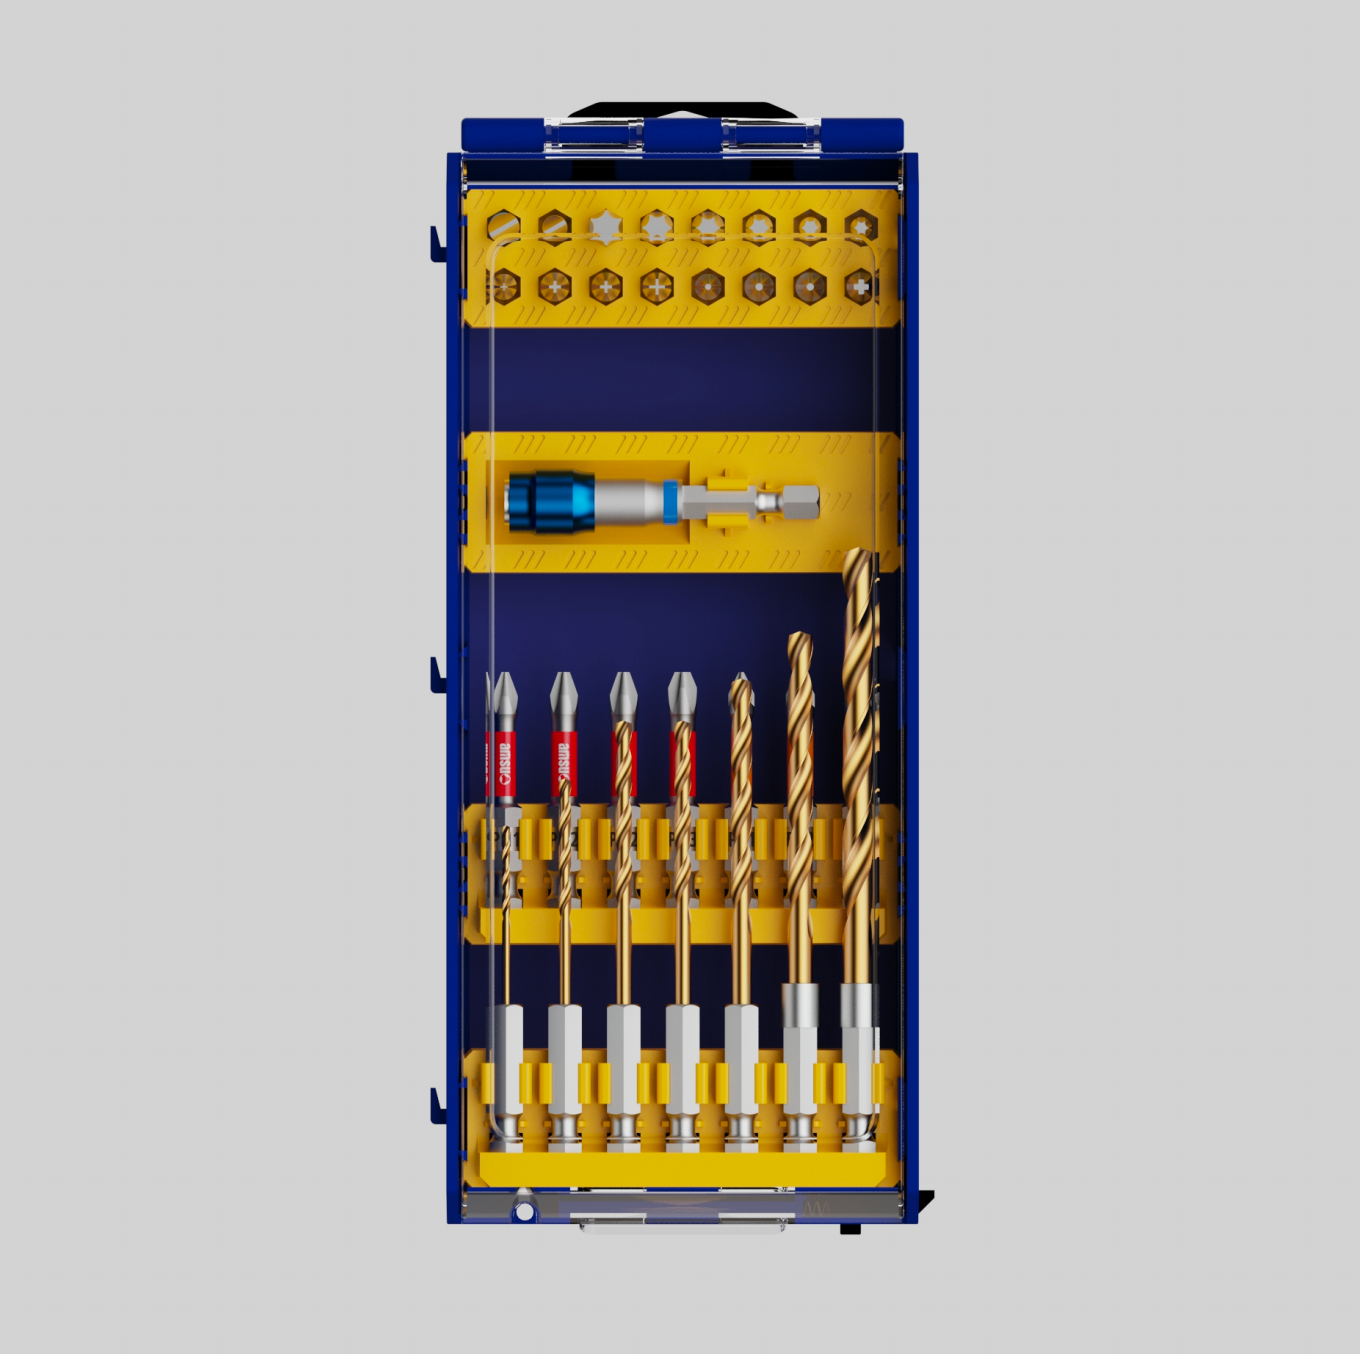
AMSUO 31-teiliges Akkuschrauber-Bit-Set – Bits, Halter und Bohrer
Innenleiter für Temperaturmesslanzen
Copyright © 2026 Amsuo Technology Limited. All rights reserved — DATENSCHUTZRICHTLINIE
 EN
