 ×

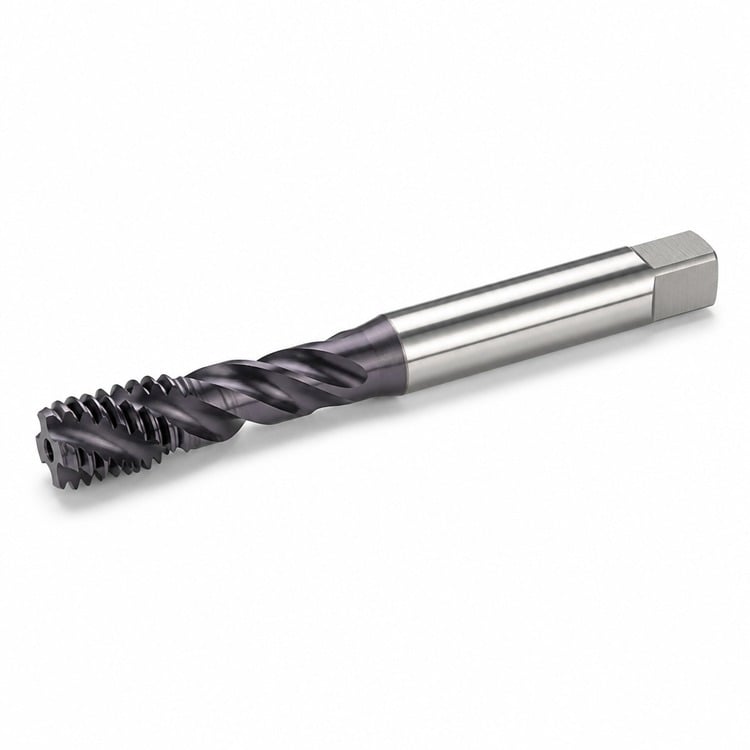
ดึงเศษโลหะกลับออกมาจากรูไม่ทะลุ — ได้ความลึกของเกลียวเต็มที่, ไม่มีเศษโลหะอัดแน่น, อายุการใช้งานของสว่านยาวนานขึ้น
สว่านตัวเกลียวแบบร่องเกลียวแบบเกลียว (spiral-flute taps) ยกเศษชิ้นงานขึ้นและนำออกจากรูขณะทำการตัด ทำให้หลุมแบบไม่มีทางออกไม่เต็มไปด้วยเศษชิ้นงานที่อัดแน่น คุณจึงได้ความลึกของเกลียวเต็มรูปแบบตลอดความยาว และรักษาทั้งเกลียวและสว่านให้ปลอดภัย
ร่องเกลียวถูกกัดเป็นรูปแบบเกลียว (helix) แทนที่จะเป็นแนวตรง เมื่อหมุนตามเข็มนาฬิกา ขอบตัดจะพาเศษชิ้นงานเคลื่อนขึ้นตามรูปแบบเกลียวและออกจากหลุม — ซึ่งเป็นทิศทางตรงข้ามกับสว่านตัวเกลียวแบบปลายเกลียว (spiral-point tap) ดังนั้นจึงนิยมใช้แบบนี้เป็นหลักสำหรับหลุมแบบไม่มีทางออก ซึ่งเศษชิ้นงานที่ถูกดันไปข้างหน้าจะไม่มีที่ให้ไป
HSS-E (เหล็กความเร็วสูงผสมโคบอลต์) — ต้านทานการอ่อนตัวที่อุณหภูมิขณะตัด ซึ่งเป็นสาเหตุหลักของการเสียหายเมื่อไม่สามารถทำความสะอาดดอกสว่านได้บ่อยครั้ง
การเคลือบ TiCN (สีม่วงอมเทา) — ไทเทเนียมคาร์บอนไนไตรด์มีความแข็งและทนต่อการสึกหรอมากกว่า TiN จึงมักเลือกใช้กับเหล็กกล้าไร้สนิมและโลหะผสมที่แข็งกว่า ซึ่งการสึกหรอของขอบคมเป็นปัจจัยหลักที่กำหนดอายุการใช้งานของดอกสว่าน
ปลายเบี่ยงแบบปลั๊ก (plug chamfer) — เป็นปลายเบี่ยงแบบทั่วไป ใช้เริ่มต้นและหมุนได้ง่ายกว่า แต่จะไม่สามารถตัดเกลียวเข้าใกล้ก้นรูได้มากเท่าแบบอื่น
มุมเชิงเอียงที่ปลายด้านล่าง — หัวตัดแบบสั้นกว่า ใช้สำหรับตัดเกลียวบริเวณใกล้กับก้นรูแบบไม่ทะลุ ให้เริ่มต้นด้วยหัวตัดแบบปลั๊กหรือแบบปลายแหลมก่อน แล้วจึงตามด้วยหัวตัดแบบก้นรู
| ขนาดเส้น | ประเภทเกลียว | ชามเฟอร์ | ขนาดของสว่านเจาะรูที่แนะนำ | ค่าทศนิยมเทียบเท่า |
| 4-40 | Unc | แบบปลั๊ก / แบบก้นรู | เบอร์ 43 | 0.0890" |
| 6-32 | Unc | แบบปลั๊ก / แบบก้นรู | เบอร์ 36 | 0.1065" |
| 8-32 | Unc | แบบปลั๊ก / แบบก้นรู | เบอร์ 29 | 0.1360" |
| 10-24 | Unc | แบบปลั๊ก / แบบก้นรู | เบอร์ 25 | 0.1495" |
| 10-32 | UNF | แบบปลั๊ก / แบบก้นรู | 21 แกลลอน | 0.1590" |
| 1/4"-20 | Unc | แบบปลั๊ก / แบบก้นรู | 7 แกลลอน | 0.2010" |
| 5/16"-18 | Unc | แบบปลั๊ก / แบบก้นรู | F | 0.2570" |
| 3/8"-16 | Unc | แบบปลั๊ก / แบบก้นรู | 5/16" | 0.3125" |
| 1/2"-13 | Unc | แบบปลั๊ก / แบบก้นรู | 27/64" | 0.4219" |
ขนาดของสว่านเจาะรูสำหรับเกลียวที่ระบุข้างต้นเป็นค่ามาตรฐานที่เผยแพร่ไว้ สำหรับการมีส่วนร่วมของเกลียวประมาณร้อยละ 75 จำนวนใบมีดของสว่านอยู่ระหว่าง 2 ถึง 3 ใบ ขึ้นอยู่กับขนาดของเกลียว ขีดจำกัดเส้นผ่านศูนย์กลางเกลียว (pitch diameter) เป็นแบบมาตรฐานสำหรับชุดเกลียวหน่วยนิ้ว (H2 class) สามารถจัดหาเกลียวขนาดอื่น ๆ เกลียวแบบซ้ายมือ และเกลียวระบบเมตริกได้ตามคำขอ
เตรียมรู — เจาะรูให้ลึกถึงระดับที่แนะนำสำหรับการใช้สว่านเจาะรูสำหรับเกลียว โดยเว้นระยะลึกเพิ่มเติมไว้เพื่อรองรับเศษวัสดุที่จะสะสมอยู่ใต้เกลียวเต็มรอบสุดท้าย
จับดอกเกลียว — ใช้ประแจหมุนเกลียว (tap wrench) ที่เหมาะสมกับส่วนก้านและส่วนปลายขับแบบสี่เหลี่ยมจัตุรัสของดอกเกลียว
รักษาความตั้งฉาก — ตัวนำแนวการเจาะเกลียว (tap guide) ช่วยให้ดอกเกลียวตั้งฉากกับพื้นผิวขณะสร้างเกลียวรอบแรก
เหล็ก โลหะสแตนเลส เหล็กหล่อ อลูมิเนียม ทองเหลือง ทองแดง และพลาสติกส่วนใหญ่
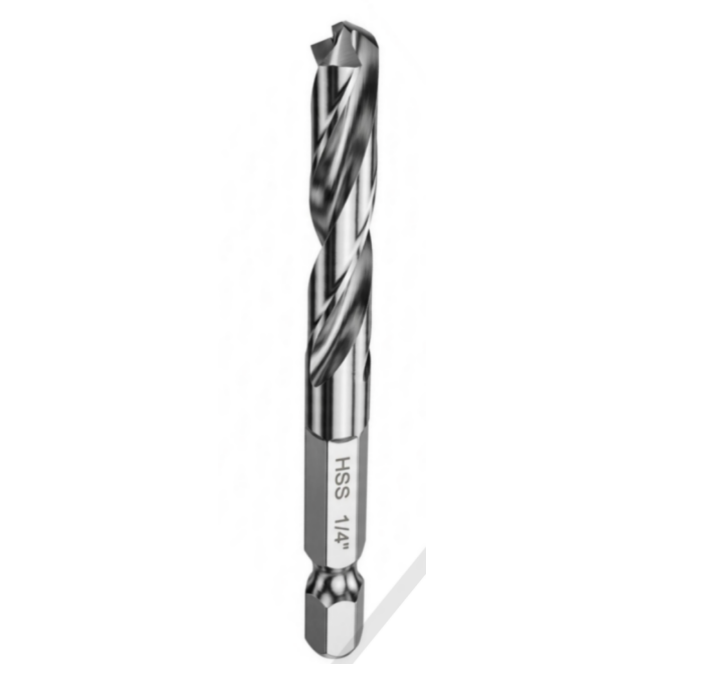
ดอกสว่านแบบตอกแรงกระแทกพร้อมหัวสี่เหลี่ยมสำหรับเปลี่ยนอย่างรวดเร็ว / แบบชิ้นเดียว หัวแข็ง
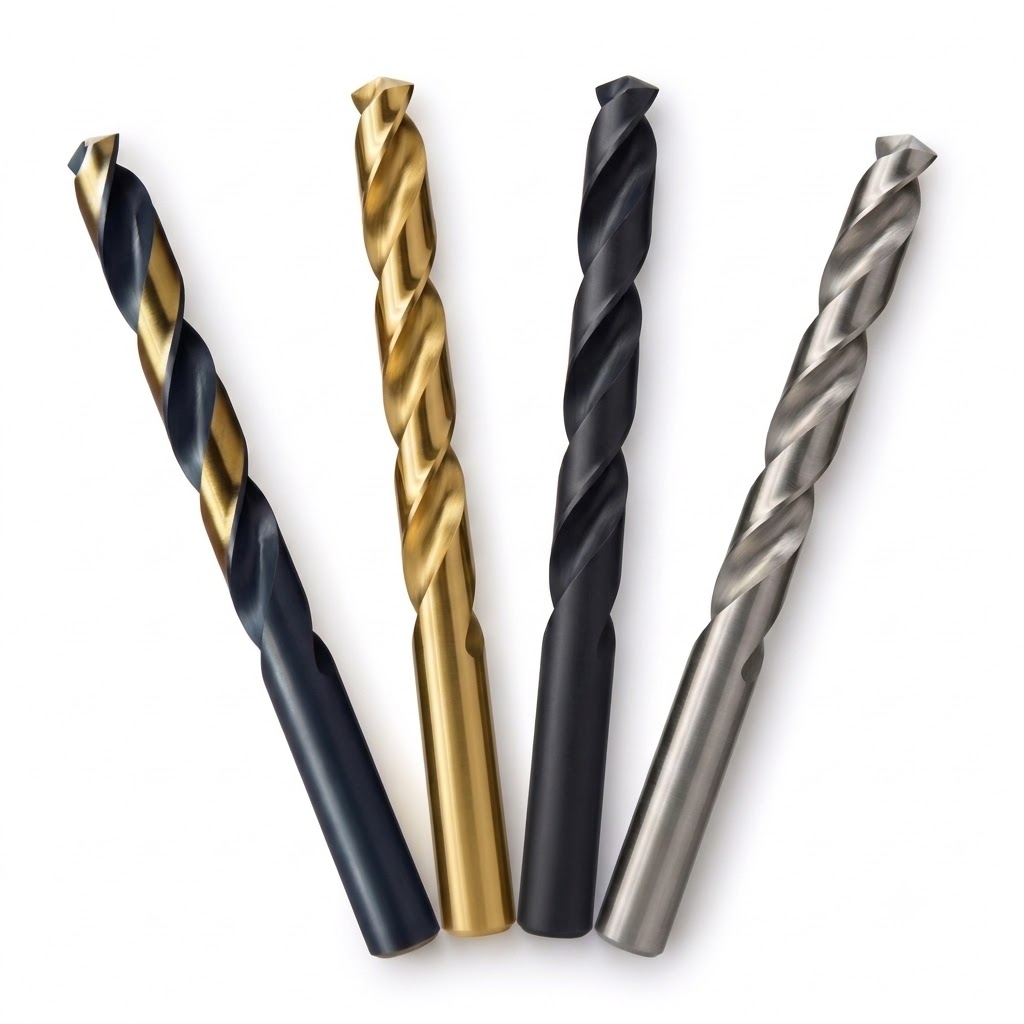
สว่านเจาะแบบจอบเบอร์ ยี่ห้ออามซูโอ อุตสาหกรรม ทำจากเหล็กความเร็วสูงเกรด M2 ตามมาตรฐาน ANSI
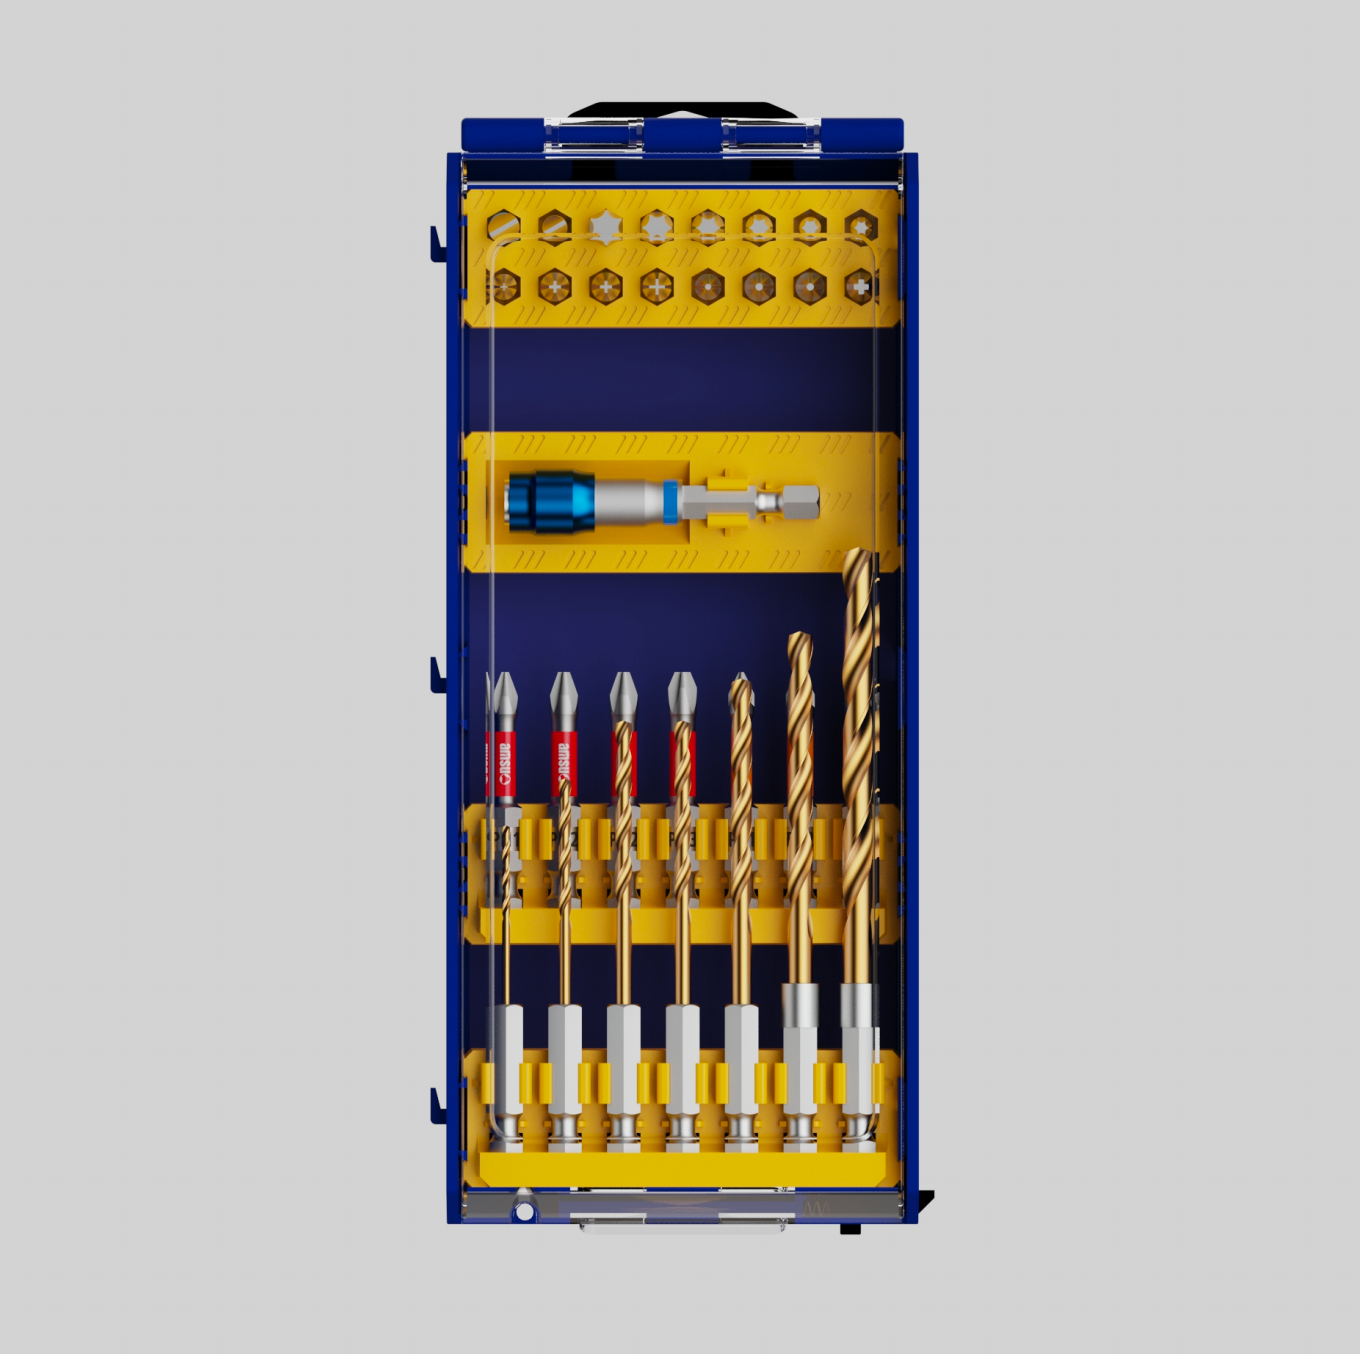
ชุดบิตขับเคลื่อนแบบ 31 ชิ้น AMSUO — บิต ที่จับบิต และดอกสว่าน
ลวดภายในแท่งวัดอุณหภูมิ
Copyright © 2026 Amsuo Technology Limited. All rights reserved — นโยบายความเป็นส่วนตัว
 EN
