 ×

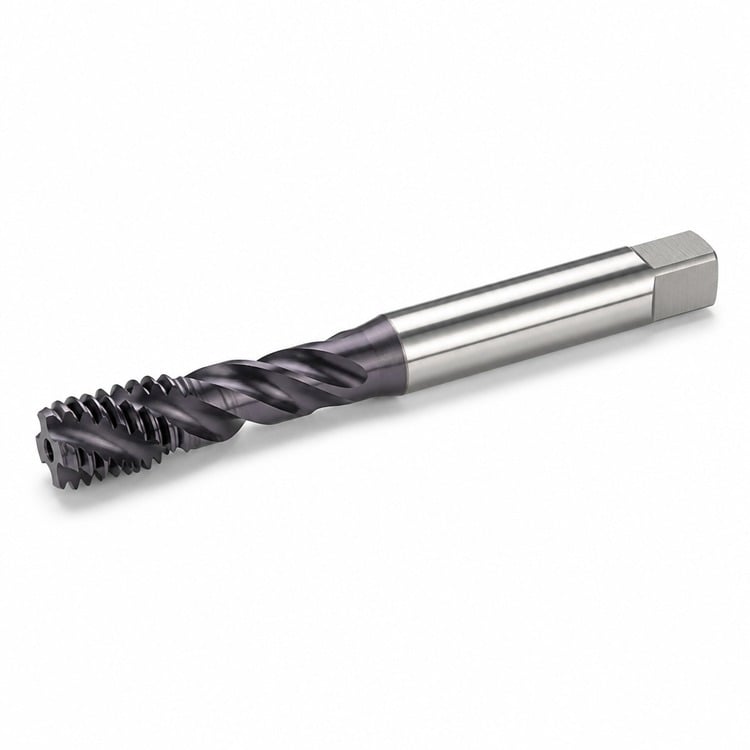
Izpeljete odpadke iz slepih lukenj – polna globina navoja, brez nabiti odpadkov, daljša življenjska doba vrtaka
Navojni vrtaki z vijačnimi žlebovi dvigajo ostanki navzgor in jih izvlečejo iz luknje med rezanjem, zato se slepe luknje nikoli ne napolnijo s stisnjenimi ostanki. Dosežete polno globino navoja vse do dna in tako zaščitite tako navoj kot vrtak pred poškodbami.
Žlebovi so izdelani po vijačnici namesto po premici. Pri vrtenju v smeri urinega kazalca rezilne robove prenašajo ostanke po vijačnici navzgor in iz luknje – v nasprotni smeri kot pri vrtakih z vijačnim koncem. Zato so ti vrtaki standardna izbira za slepe luknje, kjer ostanek, ki se premika naprej, nima kam iti.
HSS-E (hitrorežno jeklo z kobaltom) — zavira mehčanje pri rezalni temperaturi, kar je glavna oblika odpovedi, kadar vijačno vrtico ni mogoče pogosto očistiti.
Prevleka TiCN (vijolično-siva) — titanov karbonitrid je trdnejši in bolj odporen proti obrabi kot TiN, zato se običajno uporablja pri nerjavnih jeklih in trdnejših zlitinah, kjer je obraba roba dejavnik, ki določa življenjsko dobo vijačne vrtice.
Zaobljenje tipa Plug — splošno namensko začetno zaobljenje. Lažje se začne in lažje se obrača, vendar ne naredi navoja tako blizu dna otvora.
Zaobljeni rob na dnu — krajši vodilni del, ki rezalno obdeluje navoj najbližje dnu slepega izvrtka. Začnite z izvrtkom z vtičnim ali koničastim vrtalom in nato dokončajte z vrtalom za dno.
| Velikost niti | Vrsta vijaka | Kos | Priporočeni vrtak za vrezovanje | Decimalna ekvivalentna vrednost |
| 4-40 | UNC | Vtični / za dno | 43. kalibr | 0.0890" |
| 6-32 | UNC | Vtični / za dno | 36 ga. | 0.1065" |
| 8-32 | UNC | Vtični / za dno | 29 ga. | 0.1360" |
| 10-24 | UNC | Vtični / za dno | 25 ga. | 0.1495" |
| 10-32 | UNF | Vtični / za dno | 21 ga. | 0.1590" |
| 1/4"-20 | UNC | Vtični / za dno | 7 ga. | 0.2010" |
| 5/16"-18 | UNC | Vtični / za dno | F | 0.2570" |
| 3/8"-16 | UNC | Vtični / za dno | 5/16" | 0.3125" |
| 1/2"-13 | UNC | Vtični / za dno | 27/64" | 0.4219" |
Zgornji navedeni premeri vrtalnikov za navijanje so standardne objavljene vrednosti za približno 75-odstotno ujemanje navoja. Število žlebov se giblje od 2 do 3, odvisno od velikosti navoja. Meja premera sredinskega kroga ustreza standardnemu inšem serijam (razred H2). Drugi navoji, levozaviti navoji in metrične serije so na zahtevek.
Pripravite luknjo — vrtajte do priporočene globine za navijanje, pri čemer pustite dodatno globino za zbiranje odpadkov pod zadnjim popolnim navojem.
Držite vrtinec — uporabite ključ za vijačnike, ki ustreza vratu in kvadratnemu pogonskemu koncu.
Ohranjajte pravi kot — vodilo za vrtanje ohranja vrtak v pravem kotu med oblikovanjem prvih navojev.
Jeklo, nerjavnega jekla, litine železa, aluminija, mesinga, bronaste in bakrene ter večine plastičnih materialov.
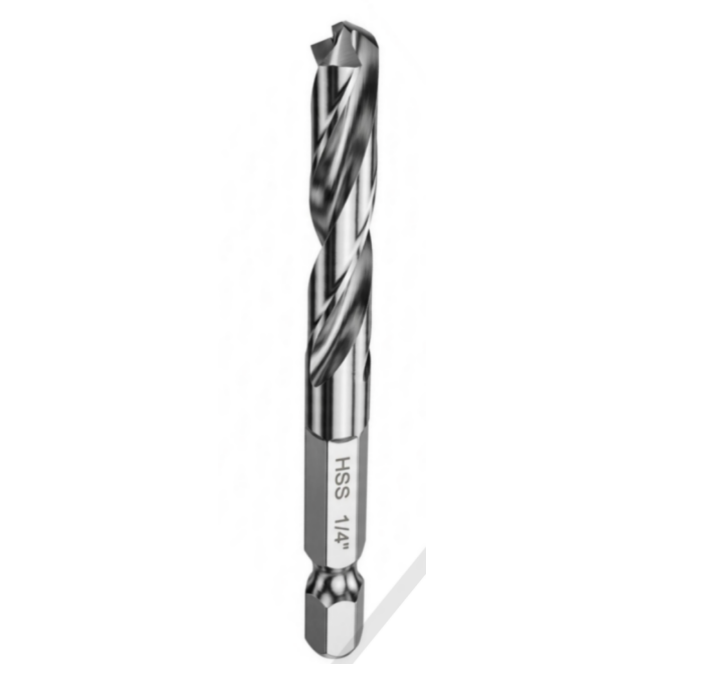
Vrtalniki za udarne izvijače z hitro zamenjavo in šestkotnim vratom / 1 kos, izvedba z monolitnim vratom
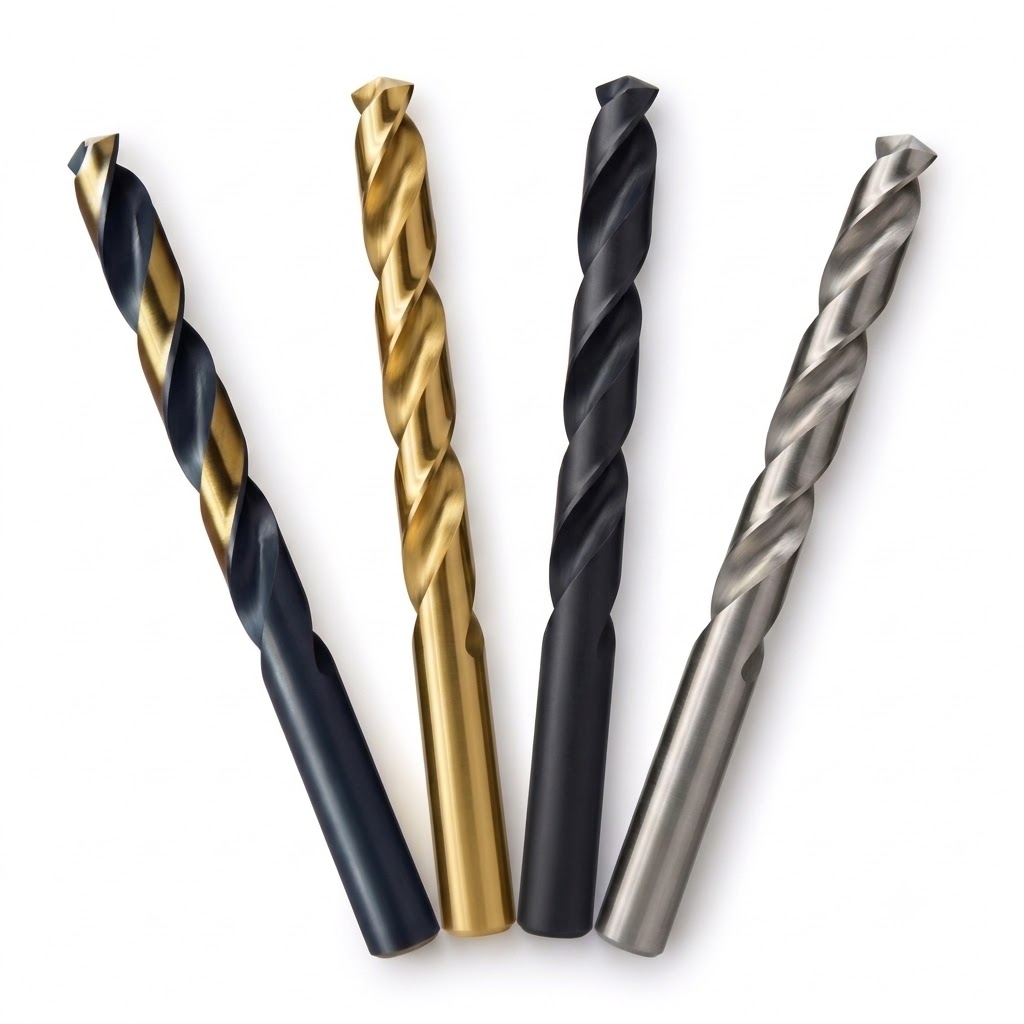
Amsuo industrijski vrtaci iz hitroreznega jekla M2 – standard ANSI
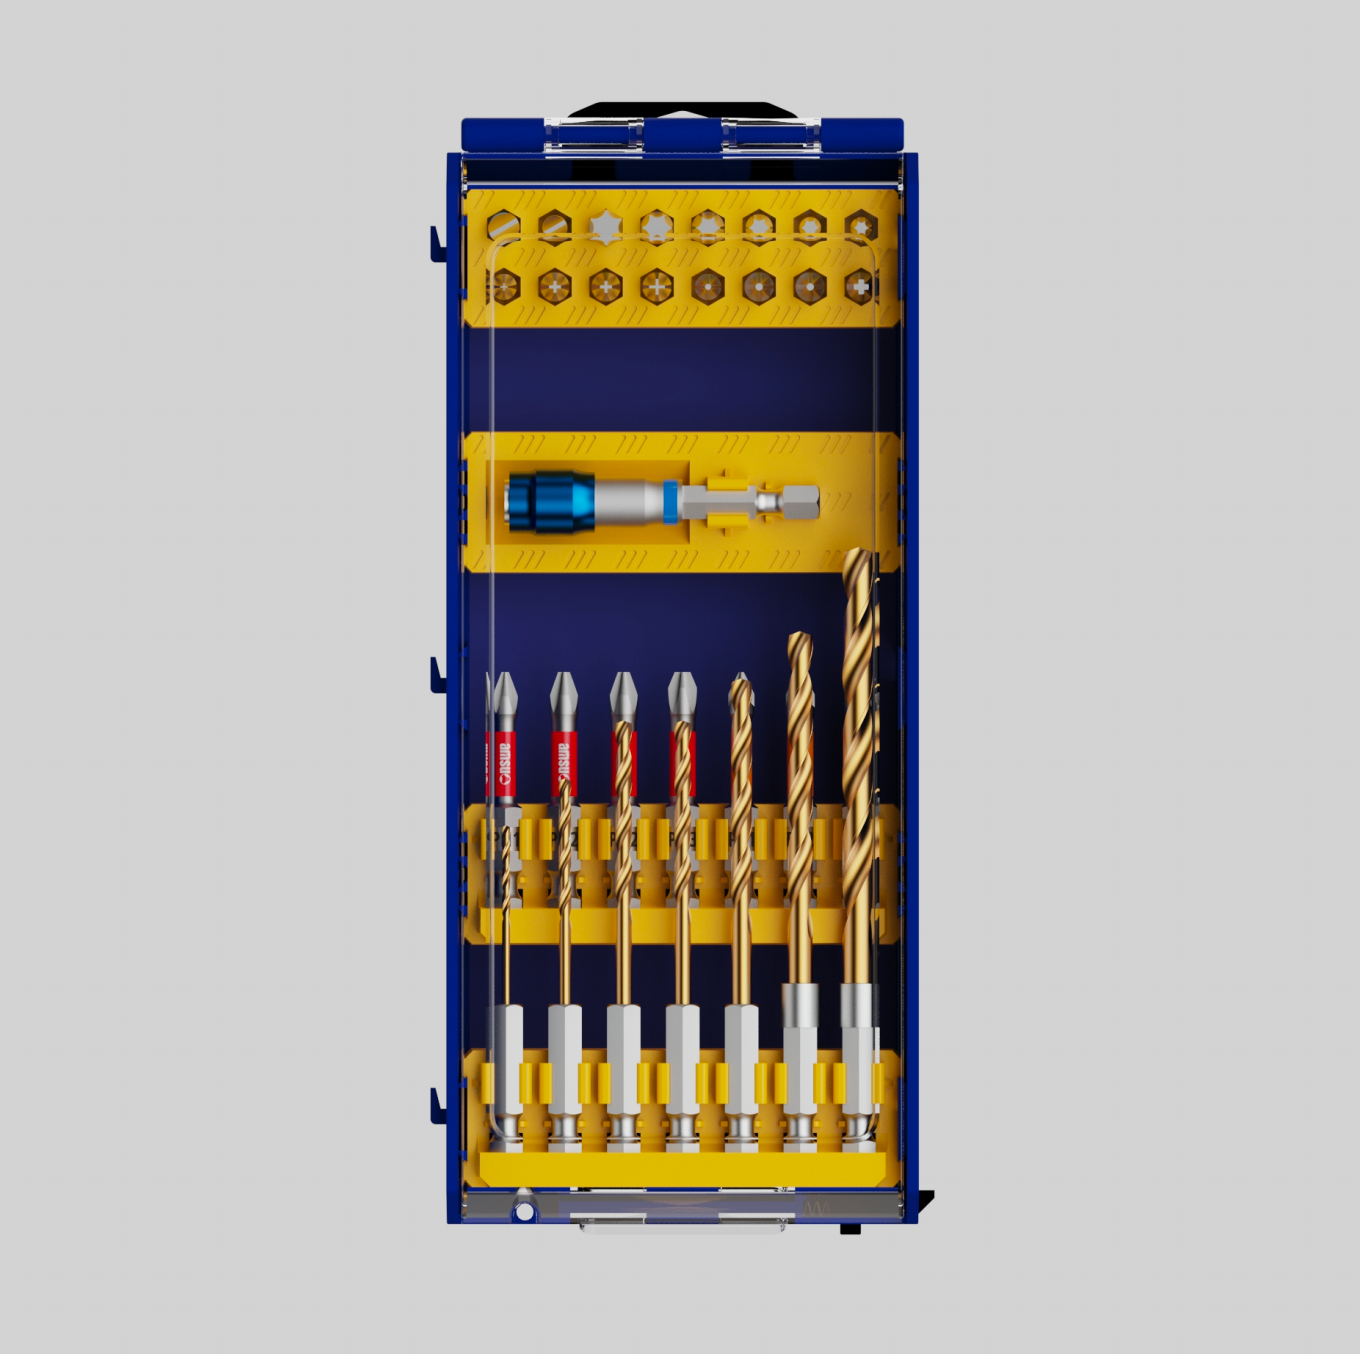
Nabor napetostnih vijakov AMSUO z 31 kosmi – vijaki, držalo in vrtalni vijaki
Notranji vodnik temperaturnega merilnega droga
Copyright © 2026 Amsuo Technology Limited. All rights reserved — PRAVILNIK O ZASEBNOSTI
 EN
