 ×

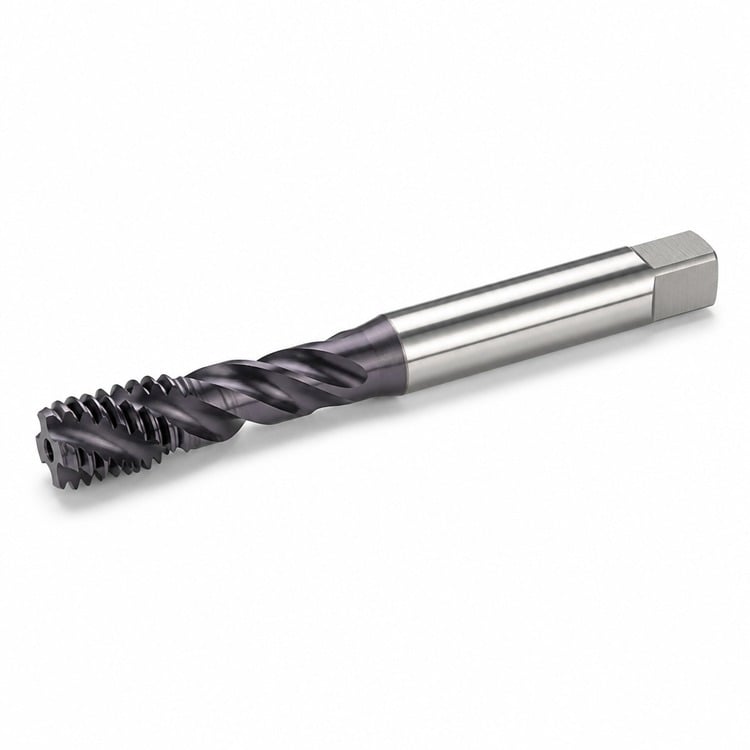
Wyciąga wiórkę z otworów ślepych — pełna głębokość gwintu, brak zagęszczonej wiórki, dłuższa żywotność wiertła
Gwintowniki z rowkami spiralnymi unoszą wióry spiralnie w górę i na zewnątrz otworu podczas cięcia, dzięki czemu otwór głuchy nigdy nie zapełnia się gęsto ułożonymi wiórami. Uzyskuje się pełną głębokość gwintu na całej długości, a zarówno gwint, jak i gwintownik pozostają bezpieczne.
Rowki są frezowane w kształcie helisy zamiast być prostoliniowe. Przy obrocie zgodnym z ruchem wskazówek zegara krawędzie tnące przesuwają wiór wzdłuż helisy ku górze i na zewnątrz otworu — w kierunku przeciwnym do kierunku działania gwintownika z punktem spiralnym. Dlatego właśnie gwintowniki te są standardowym wyborem do otworów głuchych, w których wiór napychany w przód nie ma gdzie się ulokować.
HSS-E (stal szybkotnąca zawierająca kobalt) — zapobiega mięknięciu przy temperaturze cięcia, co stanowi główny sposób uszkodzenia gwintownika, gdy nie można go regularnie czyścić.
Powłoka TiCN (fioletowo-szara) — tytanowęglonitryd jest twardszy i bardziej odporny na zużycie niż TiN, dlatego zwykle stosuje się go przy gwintowaniu stali nierdzewnej i twardszych stopów, gdzie zużycie krawędzi decyduje o trwałości gwintownika.
Fazowanie typu plug — uniwersalny kształt czubka. Łatwiejszy w rozpoczęciu i obrocie, ale nie pozwala na wykonywanie gwintu tak blisko dna otworu.
Fazowanie dolne — krótszy wyprowadzenie narzędzia, które wykonuje gwint najbliżej dna otworu ślepego. Rozpocznij wykonywanie otworu za pomocą narzędzia typu plug lub taper, a następnie ukończ je narzędziem typu bottoming.
| Rozmiar nitki | Typ gwintowany | Szczotka | Zalecane wiertło pod gwint | Równoważnik dziesiętny |
| 4-40 | Unc | Plug / Bottoming | 43 ga. | 0.0890" |
| 6-32 | Unc | Plug / Bottoming | 36 ga. | 0.1065" |
| 8-32 | Unc | Plug / Bottoming | 29 ga. | 0.1360" |
| 10-24 | Unc | Plug / Bottoming | 25 ga. | 0.1495" |
| 10-32 | UNF | Plug / Bottoming | 21 ga. | 0.1590" |
| 1/4"-20 | Unc | Plug / Bottoming | 7 ga. | 0.2010" |
| 5/16"-18 | Unc | Plug / Bottoming | F | 0.2570" |
| 3/8"-16 | Unc | Plug / Bottoming | 5/16" | 0.3125" |
| 1/2"-13 | Unc | Plug / Bottoming | 27/64" | 0.4219" |
Wymienione powyżej średnice wiertła są standardowymi, opublikowanymi wartościami dla przybliżonego stopnia zagłębiania gwintu wynoszącego 75%. Liczba rowków wynosi od 2 do 3 w zależności od średnicy gwintu. Granica średnicy pośredniej odpowiada standardowemu dopasowaniu serii calowej (klasa H2). Inne średnice gwintów, gwinty lewoskrętne oraz serie metryczne dostępne są na żądanie.
Przygotuj otwór — wywiertaj do zalecanej głębokości pod gwintowanie, pozostawiając dodatkową głębokość na gromadzenie wiórków poniżej ostatniego pełnego zwoju.
Utrzymaj gwintownik — użyj klucza do gwintowania dopasowanego do trzonka i kwadratowego końca napędu.
Zachowaj prostopadłość — przewodnik gwintownika zapewnia prostopadłe ustawienie gwintownika podczas formowania pierwszych zwojów.
Stal, stal nierdzewna, żeliwo, aluminium, mosiądz, brąz, miedź oraz większość tworzyw sztucznych.
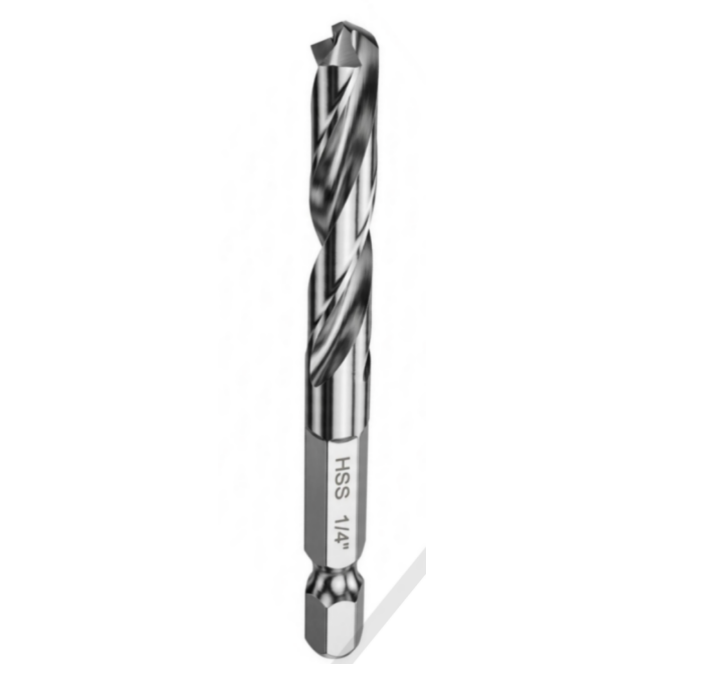
Szybkozamienne wiertła uderzeniowe z gwintem sześciokątnym / 1 szt. z pełnym trzpieniem
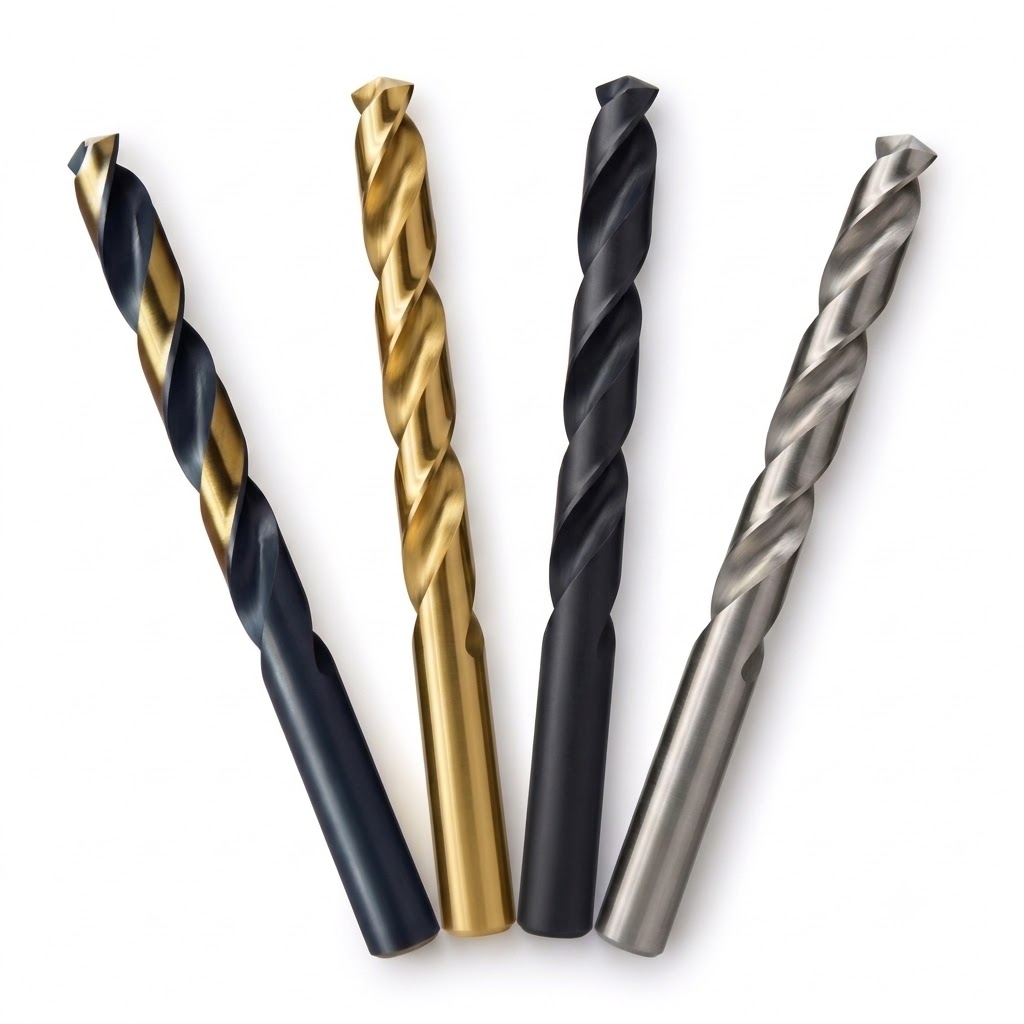
Wiertła przemysłowe Amsuo z szybkotnączej stali HSS M2 typu Jobber – standard ANSI
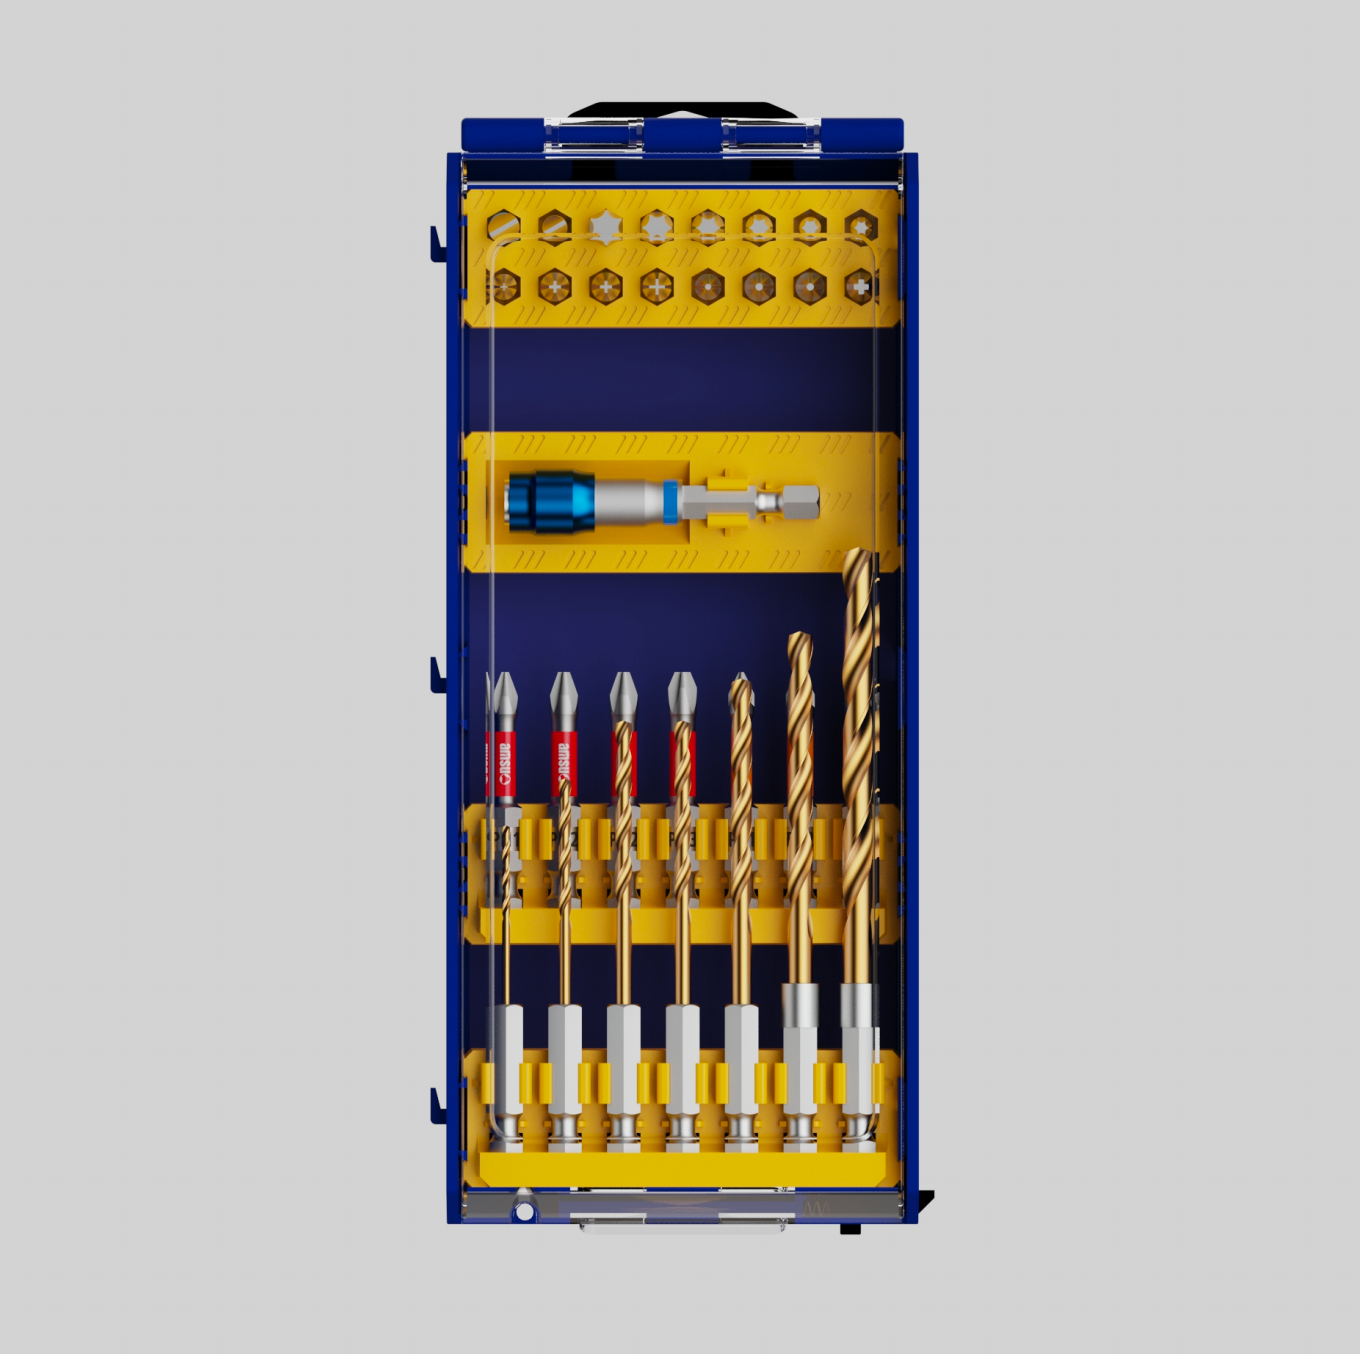
Zestaw 31 wkrętaków AMSUO — wkrętaki, uchwyt i wiertła
Wewnętrzny przewód sondy temperaturowej
Copyright © 2026 Amsuo Technology Limited. All rights reserved — POLITYKA PRYWATNOŚCI
 EN
