 ×

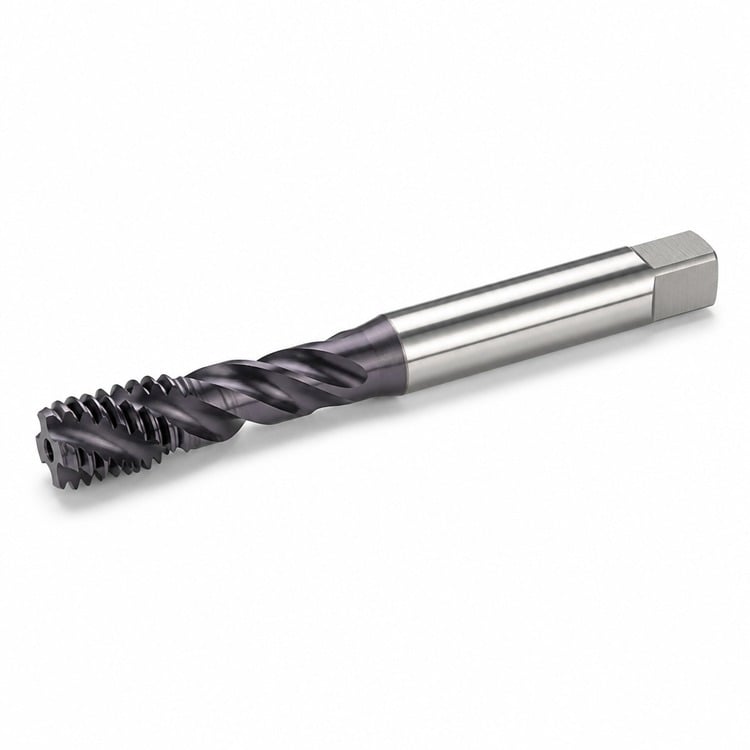
A forgácsot a vakfuratból visszahúzza – teljes menetmélység, nincs összetömörült forgács, hosszabb menetfúró-élettartam
A spirálhorpadásos menetfúrók a forgácsot a vágás közben felfelé emelik és kihúzzák a lyukból, így a vaklyuk sosem tömődik be összetömörült forgáccsal. Így teljes menetmélységet ér el a lyuk aljáig, és mind a menetek, mind a menetfúró biztonságban maradnak.
A horpadásokat nem egyenes, hanem spirális hélix mentén maradványozzák. Jobbra forgatva a vágóélek a forgácsot a hélix mentén felfelé és a lyukból kifelé viszik – ez az ellenkező irány, mint a spirálcsúcsos menetfúró esetében. Ezért ezek a vaklyukak számára a szokásos választás, ahol a előrefelé haladó forgácsnak nincs hová eltűnnie.
HSS-E (kobaltos gyorsacél) — ellenáll a vágási hőmérsékleten történő lágyulásnak, amely a fő meghibásodási mód, ha a menetfúrót gyakran nem lehet kiüríteni.
TiCN bevonat (ibolyaszürke) — a titán-karbonitrid keményebb és kopásállóbb, mint a TiN, ezért általában a rozsdamentes acélok és a keményebb ötvözetek fúrására választják, ahol az élkopás határozza meg a menetfúró élettartamát.
Közepes csúcsferdeség — általános célú vezetés. Könnyebben indul és könnyebben forgatható, de nem menetezi olyan közel a furat aljához.
Alsó lekerekítés — rövidebb vezető rész, amely a vakfurat aljához legközelebbi meneteket vágja. Kezdje a furatot csúcs- vagy átmeneti menetfúróval, majd fejezze be az alsó menetfúróval.
| Hármas méret | Menetes típus | Csúsztetés | Ajánlott menetfúró méret | Tizedes megfelelő |
| 4-40 | UNC | Csúcs / Alsó | 43-as kaliber | 0.0890" |
| 6-32 | UNC | Csúcs / Alsó | 36-os kaliber | 0.1065" |
| 8-32 | UNC | Csúcs / Alsó | 29-es kaliber | 0.1360" |
| 10-24 | UNC | Csúcs / Alsó | 25-ös kaliber | 0.1495" |
| 10-32 | UNF | Csúcs / Alsó | 21-es kaliber | 0.1590" |
| 1/4"-20 | UNC | Csúcs / Alsó | 7-es kaliber | 0.2010" |
| 5/16"-18 | UNC | Csúcs / Alsó | F | 0.2570" |
| 3/8"-16 | UNC | Csúcs / Alsó | 5/16" | 0.3125" |
| 1/2"-13 | UNC | Csúcs / Alsó | 27/64" | 0.4219" |
A fenti fúróátmérők a szabványos, közzétett értékek, amelyek kb. 75%-os menetbeágyazódáshoz szükségesek. A hornyok száma a menetmérettől függően 2-től 3-ig terjed. A közepes átmérő határa a szabványos hüvelyk-sorozatú illesztés (H2-os osztály). Egyéb menetméretek, balmenetes menetek és metrikus sorozatok külön megrendelésre kaphatók.
Készítse elő a furatot — fúrja ki a furatot a javasolt menetfúró mélységig, és hagyjon plusz mélységet a forgácsok gyűjtéséhez az utolsó teljes menet alatt.
Rögzítse a menetfúrót — használjon menetfúró-kulcsot, amely illeszkedik a szárhoz és a négyzetes hajtómű végéhez.
Tartsa merőlegesen — egy menetfúró-vezető segítségével biztosítható a menetfúró merőlegessége, miközben az első menetek kialakulnak.
Acél, rozsdamentes acél, öntöttvas, alumínium, sárgaréz, bronz, réz és a legtöbb műanyag.
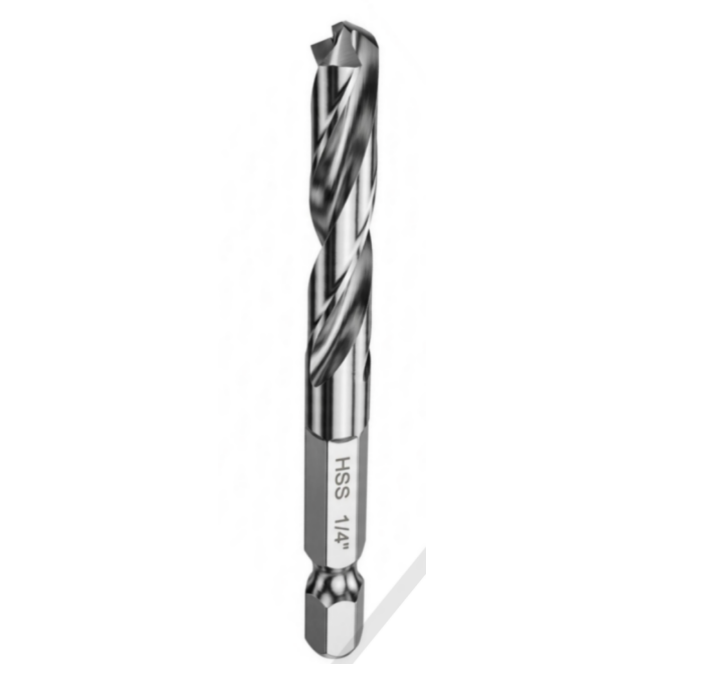
Gyorscsere-hexszárú ütőfúrók / 1 db-os, tömör szárú kivitel
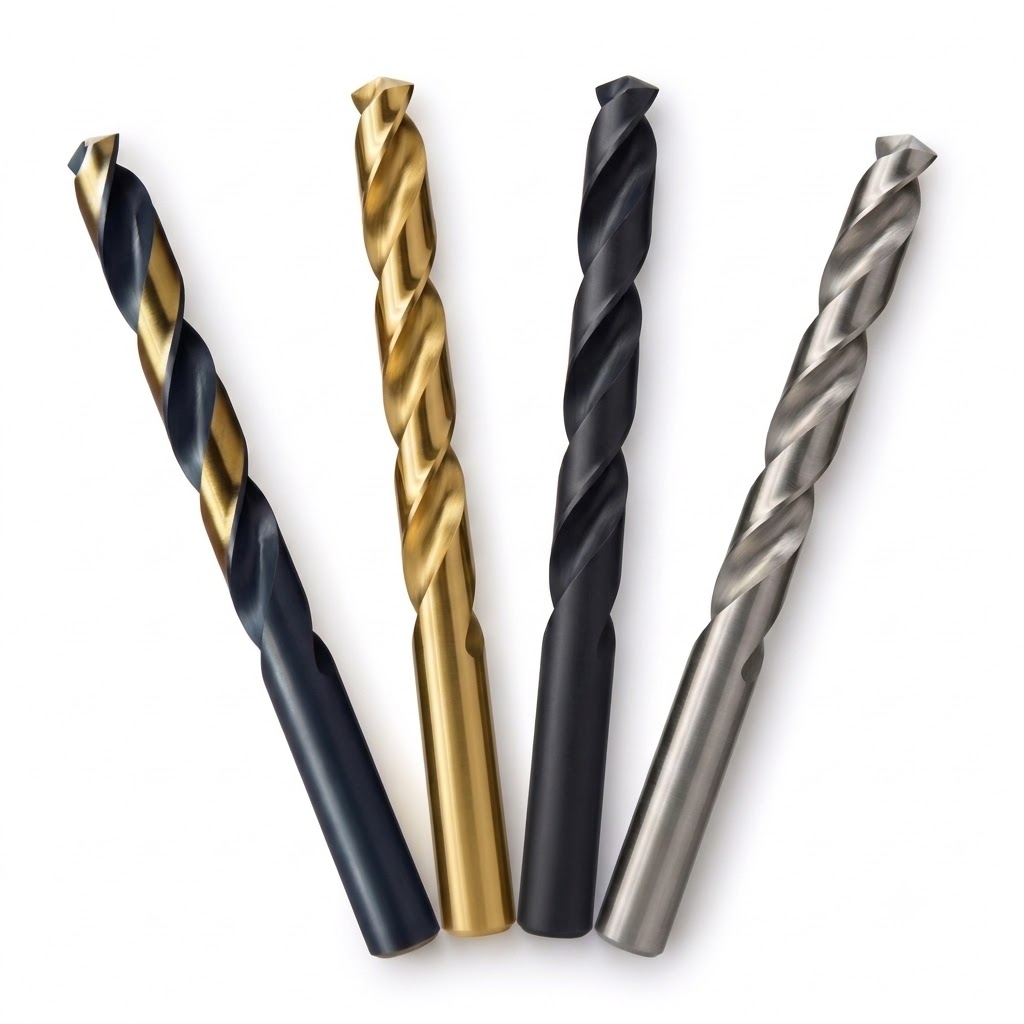
Amsuo ipari M2 gyorsacél fúrók – ANSI szabvány
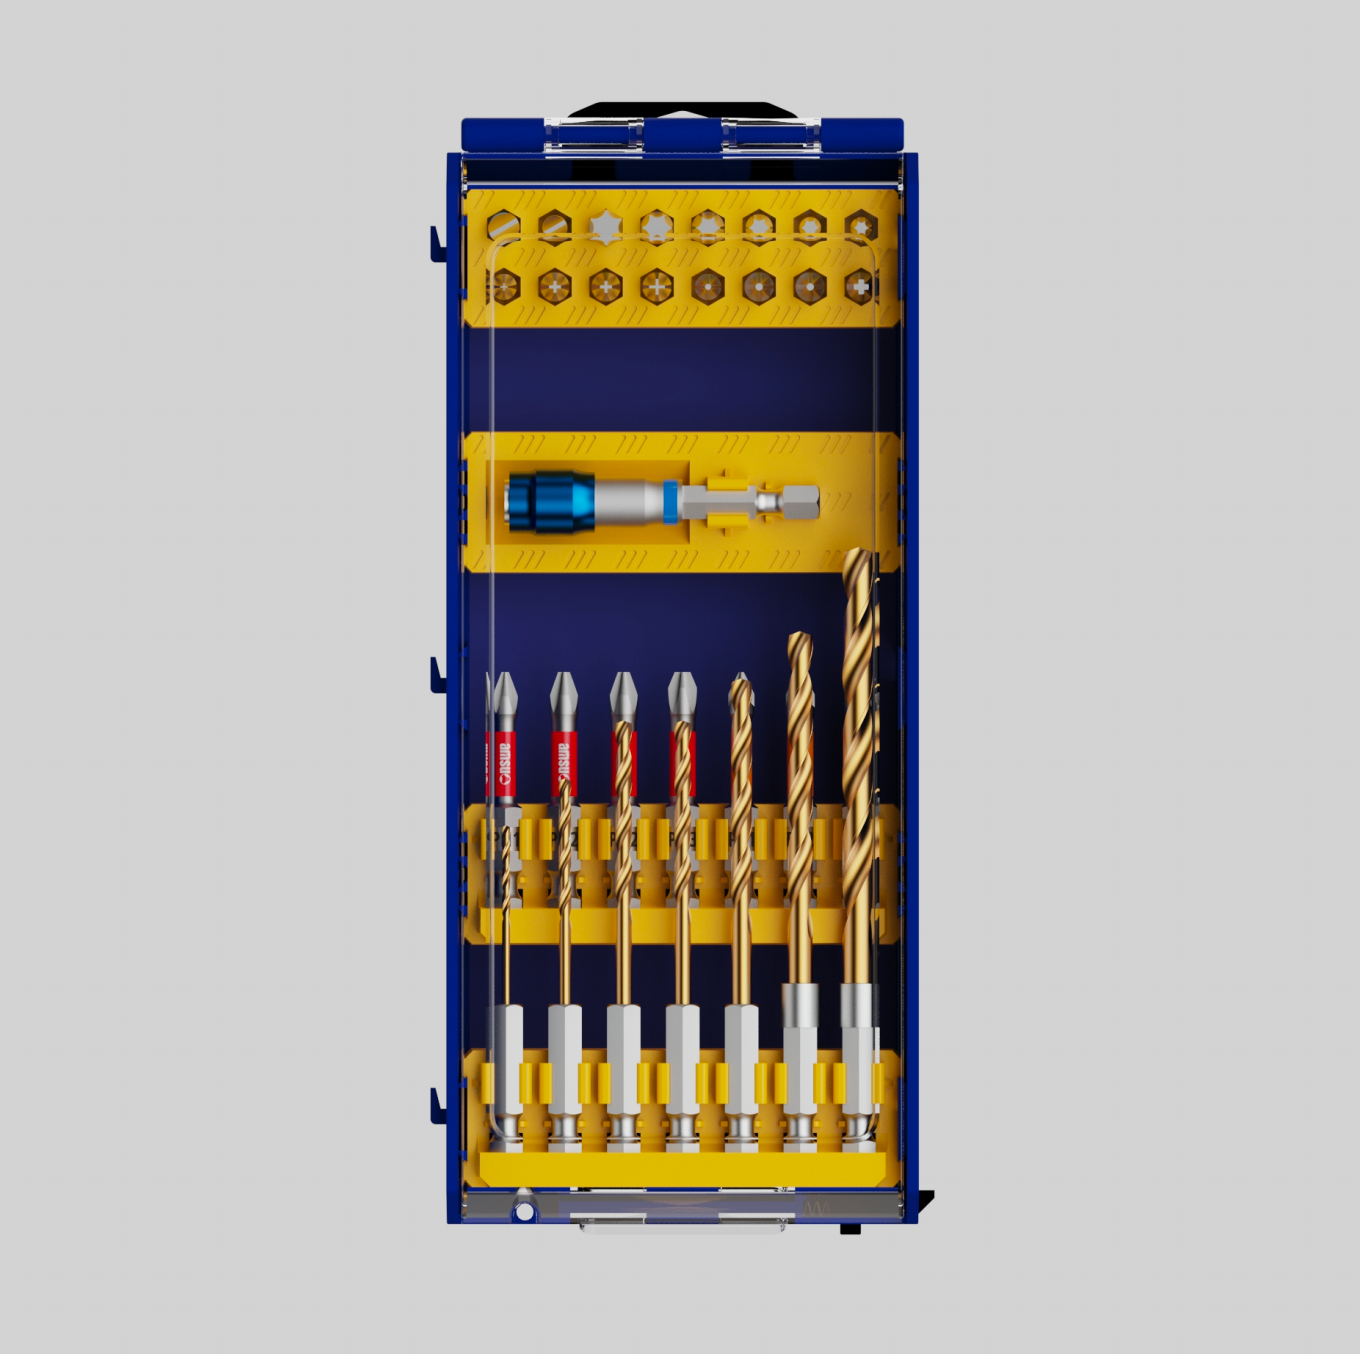
AMSUO 31 darabos hajtóbitek készlete — bitek, fogó és fúrók
Hőmérsékletmérő bot belső vezetéke
Copyright © 2026 Amsuo Technology Limited. All rights reserved — ADATVÉDELMI IRÁNYELVEK
 EN
